Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






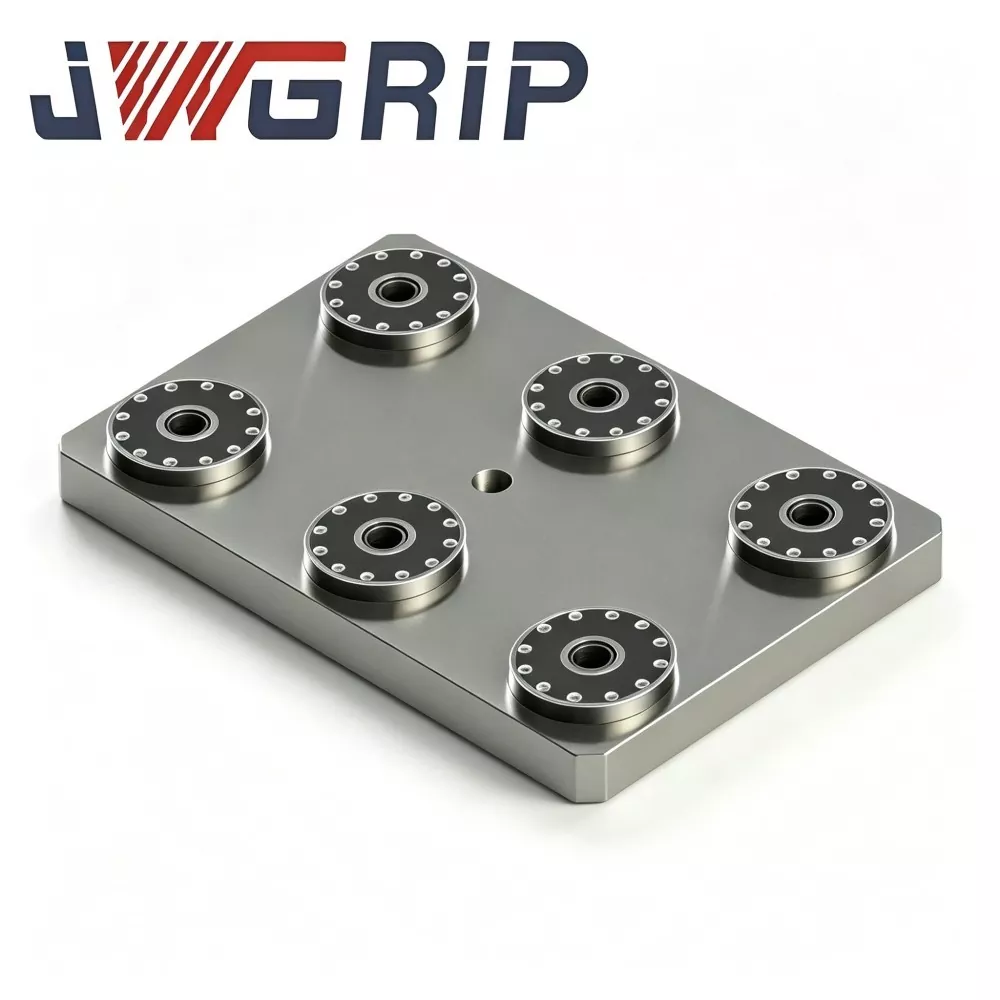
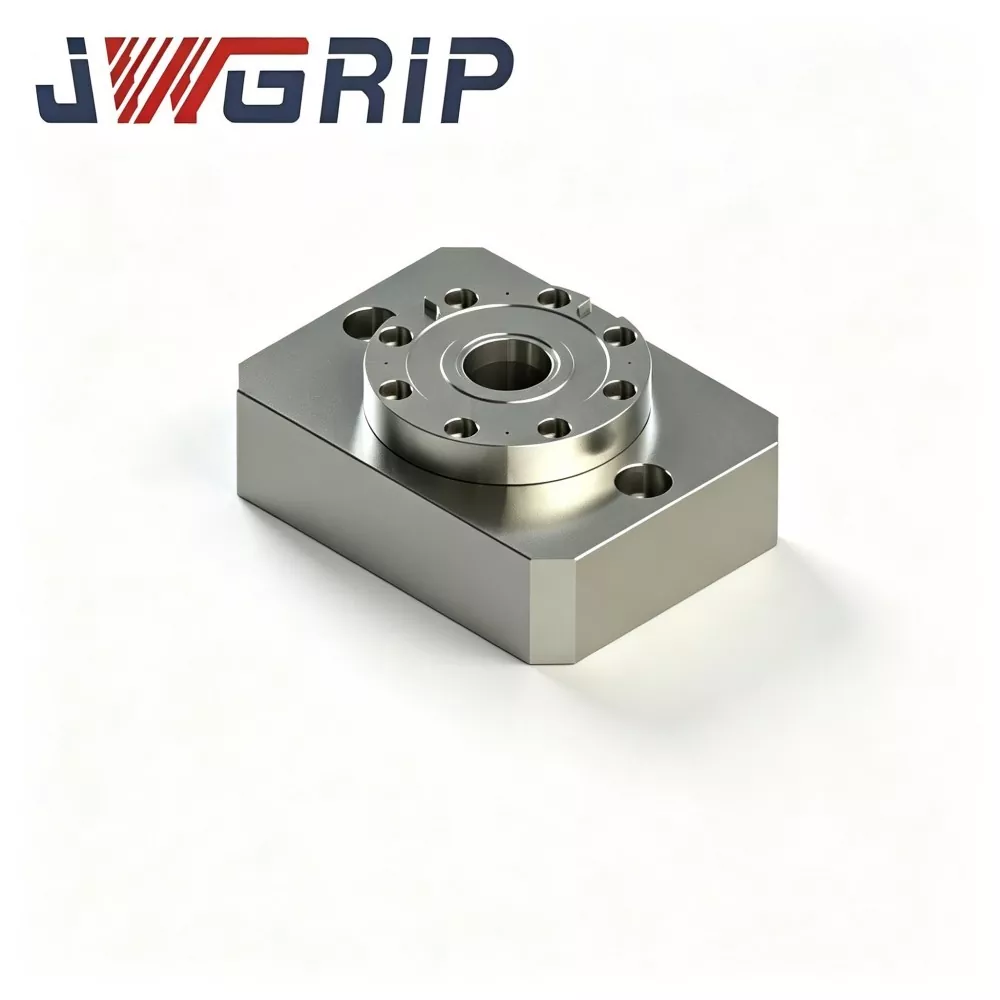
Vpenjalna plošča z ničelno točko s šestimi položaji
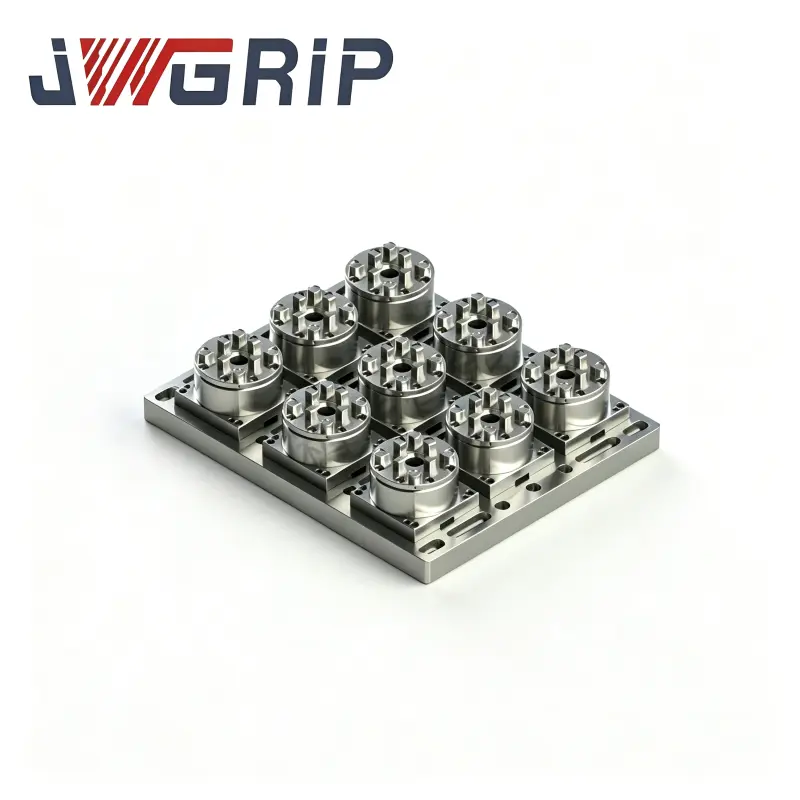
JWGRIP je proizvajalec in dobavitelj profesionalne vpenjalne plošče z ničelno točko s šestimi položaji na Kitajskem. To je integrirana vpenjalna naprava z ničelno točko z več postajami, posebej zasnovana za visokoučinkovito CNC rezkanje in brušenje, prilagodljive scenarije proizvodnje. Ta izdelek združuje šest neodvisnih blokirnih enot z ničelno točko na enem samem integralnem podstavku za težke obremenitve, kar omogoča hkratno montažo več vpenjal in več obdelovancev. Odlikuje ga strukturna zasnova vse v enem brez razpršenih modularnih sklopov, ki se lahko neposredno namesti na delovne mize obdelovalnih strojev in se ujema s sistemi prednastavitve brez povezave, da močno izboljša splošno operativno učinkovitost delavnic za natančno obdelavo.
Šestpozicijska vpenjalna plošča z ničelno točko uporablja integrirano enodelno oblikovanje in integrirano tehnologijo natančne obdelave. Celotna osnovna plošča je podvržena internemu splošnemu rezkanju, obdelavi za razbremenitev napetosti in poenotenemu natančnemu brušenju, pri čemer je vseh šest lukenj za pozicioniranje ničelne točke dokončanih z enkratno vpenjalno obdelavo. Učinkovito zagotavlja minimalno odstopanje položaja med postajami in visoko dosledno ponavljajočo se natančnost pozicioniranja vsake postaje. Izdelan iz visoko trdnega legiranega litega jekla z večkratnim staranjem za odpravo notranjih napetosti, ima izdelek odlično strukturno stabilnost in odpornost na deformacije pri dolgotrajnih obremenitvah pri rezanju in brušenju.
Vsaka postaja je opremljena z neodvisno tesnilno strukturo, odporno na ostružke, ki ščiti notranje zaklepne komponente pred rezalno tekočino, kovinskimi ostružki in abrazivnim prahom. Podpira predvpenjanje različnih vpenjal in obdelovancev brez povezave, kar omogoča sinhrono ali neodvisno zaklepanje šestih postaj glede na proizvodne zahteve. Široko se uporablja pri serijski obdelavi kalupnih vložkov, vesoljskih majhnih delov in hidravličnih natančnih komponent, učinkovito zmanjša pogostost zamenjave vpenjal in znatno poveča splošno učinkovitost opreme vertikalnih obdelovalnih centrov.
Popolna montaža strojne opreme
JWGRIP Šestpozicijska vpenjalna plošča z ničelno točko je sestavljena iz enodelne kovane osnove iz legiranega jekla s šestimi sklopi puš z ničelno točko, ki so enakomerno razporejeni na 360-stopinjski krožni postavitvi okoli osrednje osi. Celoten komplet komponent:
· Enodelni kovani osnovni substrat iz legiranega jekla
· Šest skupin sklopov puš za pozicioniranje ničelne točke v krožni porazdelitvi enakega kota
· Vgrajeno sinhrono pnevmatsko distribucijsko vezje
· Glavna vstopna odprtina za stisnjen zrak
· Vmesnik za izhodni signal stanja zaklepanja NPN
· Odprtine za pritrditev na delovno mizo
· Zaščitne pokrivne plošče za nedelujoče postaje
Proizvodni načini
Način 1: poln način množične proizvodnje s šestimi postajami
1. Trdno pritrdite vpenjalno ploščo s šestimi položaji na delovno mizo CNC obdelovalnega stroja.
2. Postavite šest podstavkov za vpenjanje, predhodno opremljenih z vlečnimi čepi D20 z ničelno točko, na šest krožnih locirnih postaj.
3. Dobava 0,5-0,7 MPa stisnjenega zraka; notranji sinhroni zračni tokokrog poganja šest sklopov puš za sočasno zaklepanje.
4. Izhodni signal za potrditev zaklepanja v sistem CNC; stroj izvaja obdelovalne programe in zaključi rezanje za šest rotacijskih obdelovancev v enem ciklu.
5. Po končani obdelavi sprostite zračni tlak za odklepanje; v enem koraku je mogoče odstraniti šest napeljav.
Način 2: Način delne postaje za selektivno omogočanje
1. Aktivirajte samo 2-5 postaj za naročila majhnega obsega.
2. Namestite ustrezne zaščitne pokrivne plošče na preostale nedejavne postaje, da preprečite vstop ostružkov in rezalne tekočine v puše.
Ena enota strojne opreme pokriva tako vzorčenje majhnih količin kot masovno proizvodnjo velikih količin. Ni potrebe po nakupu več napeljav z različnimi količinami postaj.
Obvestilo o smernicah
· Kovani surovci iz legiranega jekla gredo skozi grobo obdelavo, polkončno obdelavo in dvojne cikle staranja za razbremenitev. Krožno razporejene postaje so zelo občutljive na deformacijo podlage. Nerazbremenjena zaostala napetost bo premaknila položaje postaj in indeksne kote pod temperaturnimi nihanji in neprekinjenimi rezalnimi vibracijami, kar poruši dimenzijsko doslednost šestih obdelovancev.
· Montažne luknje za vseh šest pozicionirnih puš so brušene na 5-osnem brusilniku z nastavitvijo enkratnega vpenjanja, kar zagotavlja natančnost indeksa postaje in koaksialnost več postaj.
· Pozicijske puše uporabljajo visoko trdotno ležajno jeklo; notranje izvrtine so deležne kaljenja in super-končne obdelave.


Tehnološke izboljšave
1. Tovarniško umerjena krožna postavitev z enakim kotom zagotavlja natančnost indeksiranja in koaksialnost več postaj V primerjavi z ročnim sestavljanjem šestih diskretnih enocentričnih vpenjalnih klešč na kraju samem ta monolitna plošča odpravlja neenakost pri indeksiranju in koaksialno odstopanje, ki ga povzroči človeška napaka pri vgradnji. Konsistentna dimenzijska zmogljivost za šest strojno obdelanih delov je zagotovljena na ravni strojne opreme vpenjala.
2. Odpravite postavitev z več postajami na kraju samem in ponavljajoča se kalibracijska dela na številčnici. Po montaži in privijanju plošče se lahko proizvodnja začne takoj. Operaterji ne prilagajajo več položaja vsake vpenjalne glave enega za drugim na stroju, kar močno skrajša čas menjave serije.
3. Fleksibilno preklapljanje med množično proizvodnjo in vzorčenjem v majhnih serijah Podpira polne postopke s šestimi postajami z visoko pretočnostjo kot tudi delno delovanje postaje za naročila majhnega obsega. Prazne postaje so preprosto prekrite z zaščitnimi ploščami. Ni potrebe po skladiščenju več napeljav z različnim številom postaj in pritisk na zaloge napeljave in rezervnih delov se zmanjša.
4. Izogibajte se nevarnostim zanašanja postaj, ki so običajne za diskretne nize z več vpenjalnimi glavami. Položaji postaj so trajno pritrjeni na monolitno podlago. Porahljanje vijakov in postopni premik postaje, ki ga sprožijo dolgotrajne rezalne vibracije (pogosta težava pri nizih sestavljenih vpenjalnih klešč), ne more priti, kar zmanjša tveganje, da dimenzije serije ne ustrezajo specifikacijam.
5. Ponovna uporaba obstoječega vpenjala D20 z ničelno točko Obstoječe vpenjalne osnove je mogoče ponovno uporabiti po naknadni vgradnji standardnih vlečnih čepov D20 z ničelno točko. Popolna predelava napeljave ni potrebna in predhodna naložba napeljave se ohrani.
6. Prilagodljiv za ročno delovanje v delavnici in naknadno vgradnjo v avtomatizirano linijo. Rezervirana standardizirana pnevmatska vrata in signalni vmesniki podpirajo ročno zamenjavo napeljave. Lahko se poveže z robotskimi prijemali za uresničitev samodejnega nalaganja in razkladanja za krožne nize vpenjal s šestimi postajami.
Resnični kovčki
Primer 1: Obrat za proizvodnjo komponent
Prej je stranka ročno razporedila šest enocentričnih vpenjal z ničelno točko v krožne nize na strojnih mizah.
· Vsaka nastavitev po novem naročilu je porabila 2,5–4 ure za postavitev in umerjanje številčnice
· Vibracije pri rezanju so počasi premaknile položaje postaj, kar je zahtevalo tedensko ponovno preverjanje indeksiranja in koaksialnosti
Po namestitvi vpenjalne plošče JWGRIP s šestimi položaji ničelne točke:
· Proizvodnja se začne takoj po montaži brez zapletenih postopkov postavitve in kalibracije
· Dimenzijska disperzija med šestimi obdelovanci se opazno zmanjša
· Poteki dela s tedenskim ponovnim preverjanjem postaje so odstranjeni in učinkovit čas delovanja stroja se poveča.
2. primer: Delavnica ležajnih in ohišnih komponent
Tovarna se sooča z močno nihajočim obsegom naročil: masovna proizvodnja v vrhuncu sezone zahteva sočasno šestdelno obdelavo za visoko zmogljivost; naročila majhnih serij izven sezone zahtevajo le 2-3 obdelovance na cikel. Z vpenjalno ploščo JWGRIP s šestimi položaji:
· Zaženite način polne postaje med obdobji največje količine; preklopite na način delne postaje za opravila majhnih serij
· Stroški nabave in skladiščenja za več ločenih napeljav za posebne namene so zmanjšani.
Preverjanje kakovosti
Vse vpenjalne plošče JWGRIP s šestimi položaji ničelne točke dokončajo celoten proces kovanja, toplotne obdelave, CNC-strojne obdelave, brušenja in sestavljanja v podjetju; brez zunanjega izvajanja celotne enote OEM.
Popoln potek dela proizvodnje
1. Alloy-steel blank forging
2. Groba obdelava
3. Prvo staranje za lajšanje stresa
4. Polkončna obdelava
5. Sekundarno staranje za lajšanje stresa
6. 5-osni brusilnik: brusite vseh šest lukenj za pritrditev puše v eno vpenjalno nastavitev
7. Puša za stiskanje
8. Sklop in tesnjenje notranjega sinhronega zračnega tokokroga
9. Tlačni preskus zrakotesnosti
10. Inšpekcija CMM za indeksiranje postaje, koaksialnost in natančnost ponavljajočega se pozicioniranja na postajo
11. Zaščita proti rji
12. Embalaža izvoznega razreda, odporna na udarce
Inšpekcijski kontrolni seznam
· Neodvisen preizkus natančnosti ponavljajočega se pozicioniranja za vsako posamezno postajo
· Meroslovje CMM za natančnost indeksiranja šestih postaj, koaksialnost in relativni položaj med postajami
· 5-minutni preizkus zrakotesnosti zadrževalnega zraka; največji dovoljeni padec tlaka ≤0,02 MPa
· Ciklični sinhroni funkcionalni test zaklepanja-odklepanja, ki zajema vseh šest postaj
Natančnost indeksa in koaksialnost šestih postaj sta v celoti preverjeni pred tovarniškim pošiljanjem. Stranke ne zahtevajo kalibracije relativnega položaja na stroju. Vsaka enota je dobavljena z originalnim inšpekcijskim listom CMM za arhiviranje napeljave in opreme.
Navodila za ocenjevanje
1. Določite prednost vrednotenju procesnih zahtev: Ta izdelek je namenjen rotacijskim/obročastim delom, ki zahtevajo večdelno sočasno obdelavo. Razmislite o alternativnih rešitvah vpenjanja z ničelno točko za nerotacijske obdelovance. Preverite obrise napeljav, da zagotovite nič fizičnih motenj med sosednjimi postajami.
2. Potrdite specifikacije vlečnega čepa za ničelno točko na kraju samem. Standardna različica ustreza vlečnim zatičem D20. Na zahtevo je mogoče razviti sklope puš po meri za alternativne dimenzije vlečnih čepov.
3. Za integracijo avtomatske linije: zagotovite stabilen tlak zračnega vira v delavnici znotraj 0,5–0,7 MPa in rezervirajte IO točke signala PLC NPN.
4. Izračunajte skupno zloženo višino obdelovanca in vpenjala. Ocenite tveganje trkov za rezalna orodja in 5-osno nagibanje vretena. Predložite risbe obdelovanca tehnični ekipi JWGRIP za oceno motenj, če imate negotovosti.
Tehnična specifikacija
· Vijake za pritrditev plošče privijte strogo v skladu z zahtevami glede navora v uporabniškem priročniku JWGRIP. Prepovedano je nasilno pripenjanje s prevelikim navorom. Deformacija podlage bo uničila natančnost in koaksialnost indeksiranja krožne postaje.
· Namestite filter olje-voda na sprednji del vstopne odprtine za zrak. Vlaga in nečistoče, ki vstopajo v puše, povzročajo rjavenje in obrabo, kar vodi do odstopanja natančnosti.
· Razpršite aerosol s suhim mazivom na vsako pušo ničelne točke po vsakih kumulativnih 80–100 delovnih urah. Tekoče motorno olje je strogo prepovedano, saj olje ujame kovinske ostružke in povzroči okvare puše.
· Vse pozicionirne puše in referenčne površine očistite s stisnjenim zrakom ob vsaki menjavi prestav.
· Namestite ustrezne zaščitne pokrivne plošče na nedelujoče postaje, da preprečite, da bi ostružki in rezalna tekočina vdrli v sklope puš.
· Izogibajte se udarcem težkih predmetov v referenčne ploskve plošče. Deformacija podlage, ki jo povzroči trk, bo poškodovala indeksiranje in koaksialnost krožne postaje in jo je težko popraviti.
· Nikoli ne delajte več kot nazivna nosilnost ene postaje.
Pakiranje in pošiljanje
· Embalaža: izvozno ohišje iz masivnega lesa, odporno na udarce, z debelim penastim notranjim blažilnikom za zaščito krožnih referenčnih površin med čezoceanskim prevozom na dolge razdalje.
· Standardni dobavni rok: 17-23 delovnih dni. Izbrane standardne SKU-je hranimo na zalogi za hitro pošiljanje.
Poprodajna podpora
· Garancija: 12-mesečna garancija za celotno enoto pokriva proizvodne napake, razen škode, ki jo povzroči človek. Kvalificirani zahtevki so deležni brezplačnega popravila ali zamenjave nadomestnih delov.
· Tehnični viri: Na voljo so spletni operativni dokumenti in risbe.
· Plačljiva storitev: Plačljiva tehnična podpora na daljavo je na voljo za projekte z množičnimi naročili.
· Spremembe po meri: Podpora za nastavitev premera krožne postaje, spreminjanje količine postaje in spremembo specifikacij vlečnega čepa.
· Vrednotenje vzorca: Vzorec ocenjevanja je mogoče urediti; kupec prevzame vzorčne stroške prevoza.
pogosta vprašanja
V1: Ali lahko vpenjalna plošča JWGRIP s šestimi položaji ničelne točke deluje samo z delno aktiviranimi postajami?
O: Da. Namestite zaščitne prekrivne plošče na nedelujoče postaje; to ne bo škodilo delovanju glavne plošče. Podpira tako vzorčenje majhnega obsega kot delovne scenarije množične proizvodnje.
V2: Kakšna je ključna razlika v primerjavi s šestimi diskretnimi enocentričnimi vpenjali, razporejenimi v niz?
O: Monolitna plošča s šestimi položaji zaključi kalibracijo indeksiranja in koaksialnosti na tovarniški strani, s čimer odstrani postavitev na kraju samem in delo s kazalcem številčnice. Nizi ločenih enojnih vpenjal se v celoti zanašajo na ročno kalibracijo na stroju in nosijo tveganja zaradi zamenjave postaje pod dolgotrajnimi vibracijami pri rezanju.
V3: Ali je mogoče ponovno uporabiti moje obstoječe podstavke z ničelno točko D20?
A: Osnove vpenjal, sestavljene s standardnimi vlečnimi čepi D20 z ničelno točko, se lahko uporabljajo neposredno.
V4: Ali je mogoče vpenjalno ploščo JWGRIP s šestimi položaji z ničelno točko namestiti na 5-osna CNC strojna orodja?
O: Uporablja se lahko v pogojih brez trkov. Izračunajte skupno višino vpenjala in obdelovanca v fazi izbire in ocenite tveganje trka zaradi nagibanja vretena.
Vpogled v odločitev o javnih naročilih
Številni proizvajalci, ki izdelujejo rotacijske obročaste komponente, se soočajo z dvema nezadovoljivima možnostma: ali porabijo veliko delovnih ur za sestavljanje nizov z več vpenjalnimi glavami na kraju samem ali pa kupijo drage namenske enkratne vpenjalne naprave za hkratno obdelavo šestih delov.
JWGRIP Six Position Zero Point Clamping Plate zagotavlja vnaprej izdelano monolitno podlago z enakomerno porazdeljenimi šestimi krožnimi postajami. Odpravlja zapleteno kalibracijo na kraju samem, hkrati pa ohranja univerzalnost hitre menjave ničelne točke, tako da napeljave ne bodo zastarele po preklopu po naročilu. Primeren je za množično proizvodnjo rotacijskih delov, kot so prirobnice, ohišja ležajev in obročasti kalupi. Če je sočasno šestdelno vpenjanje potrebno le redko, pred oddajo naročil skrbno ocenite razmerje med vhodom in izhodom.
Pošlji povpraševanje
Kontaktne informacije
-
Naslov
Št. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Kitajska
-
Tel
-
E-naslov
Dobrodošli pri pošiljanju povpraševanja na JWGRIP. Naša strokovna tehnična in prodajna ekipa bo zagotovila brezplačno izbiro napeljav, prilagojeno zasnovo rešitve in natančno ponudbo.

Novice Priporočila