Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






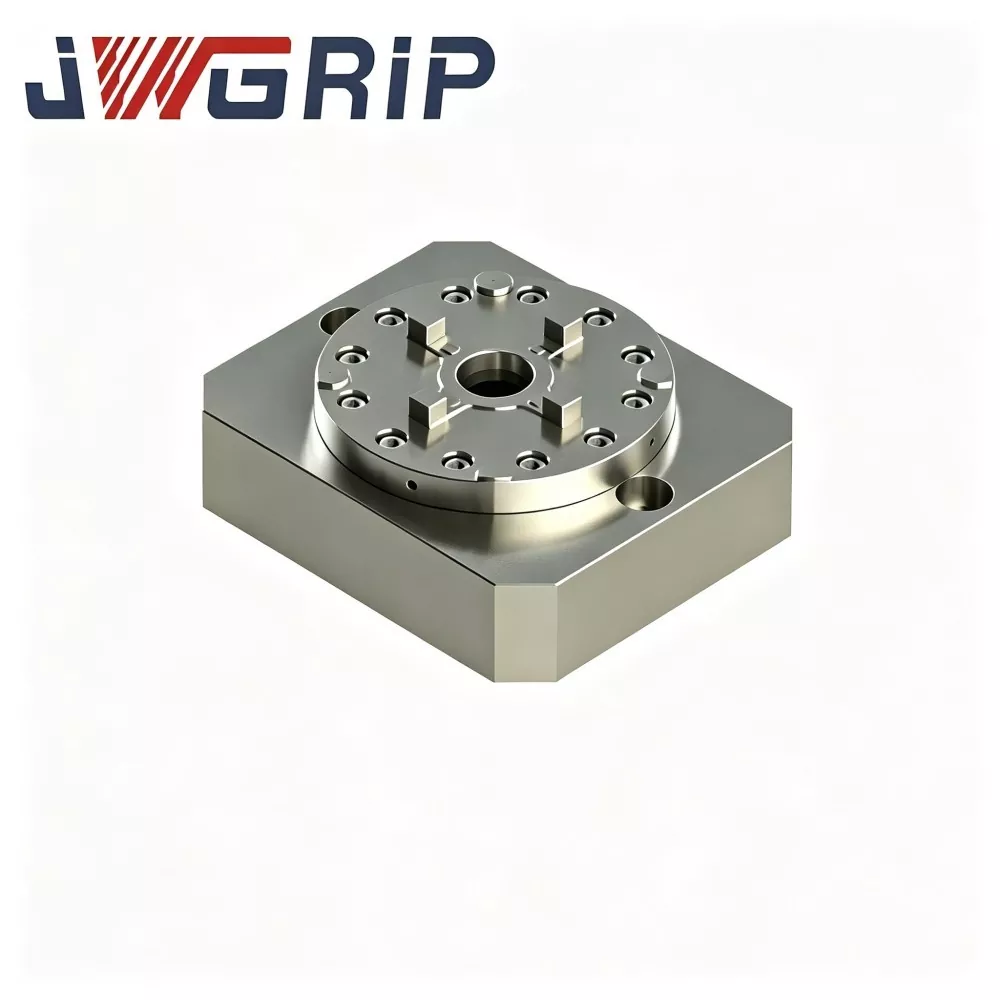
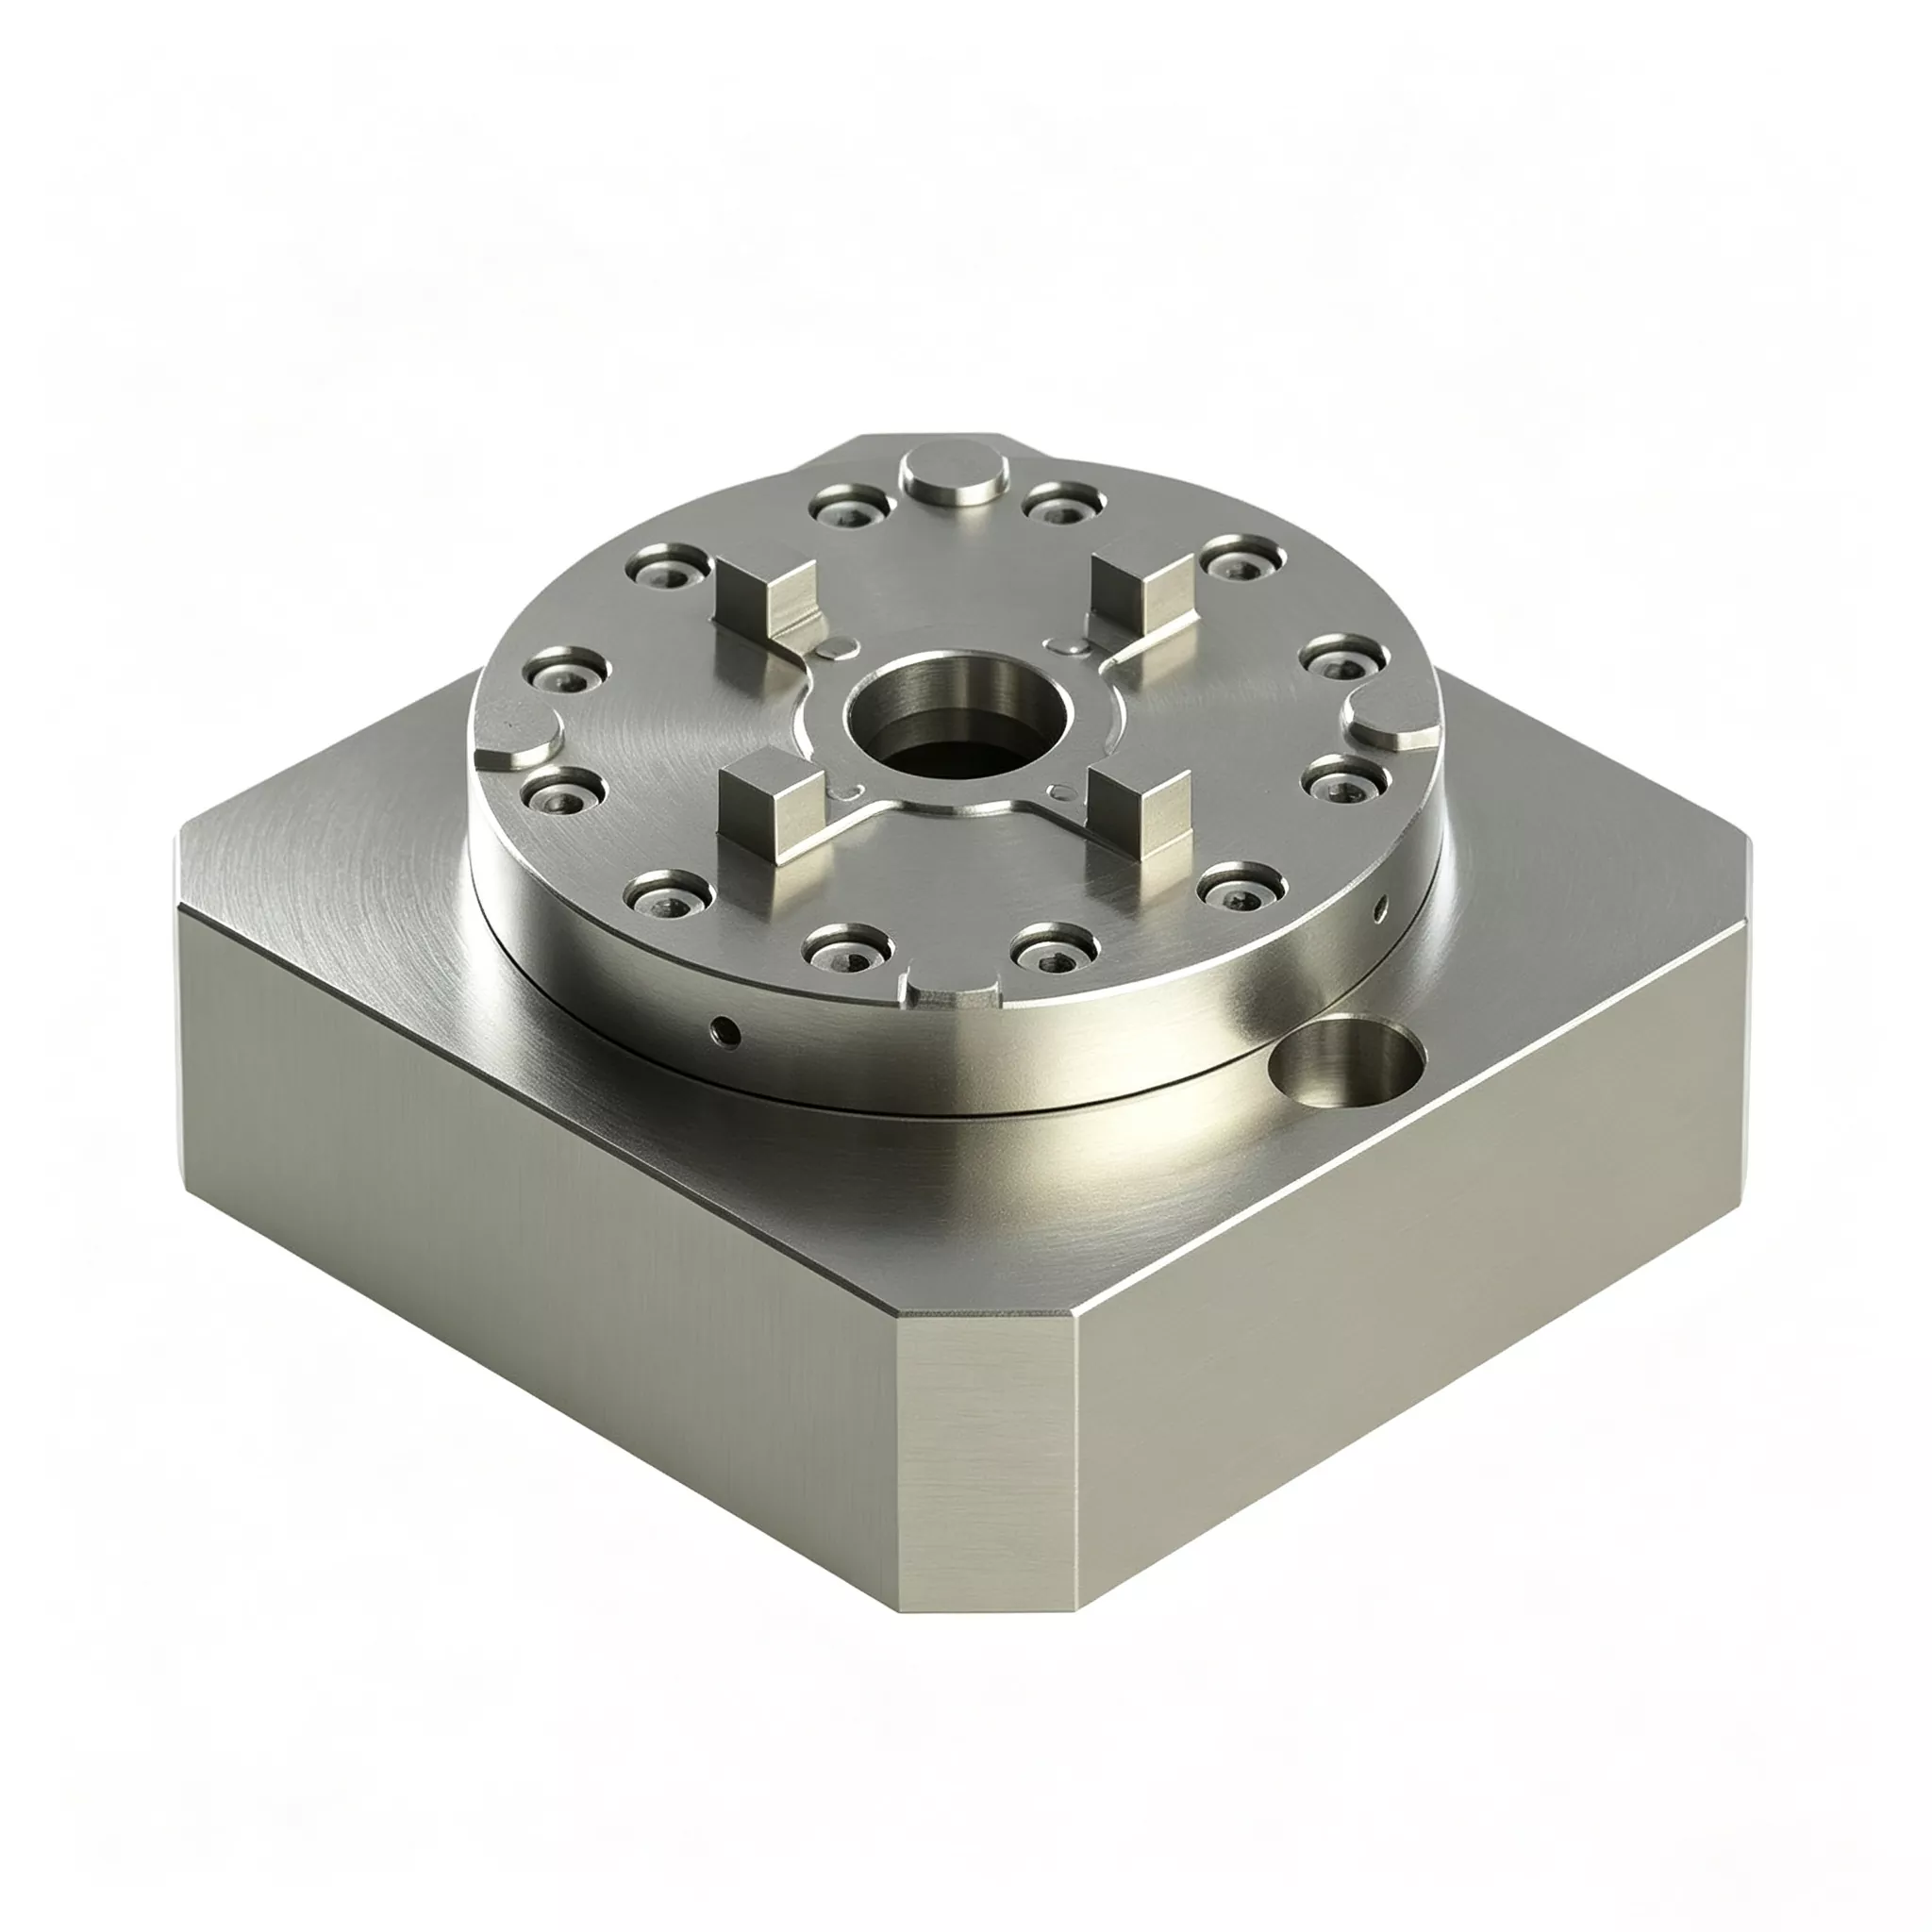
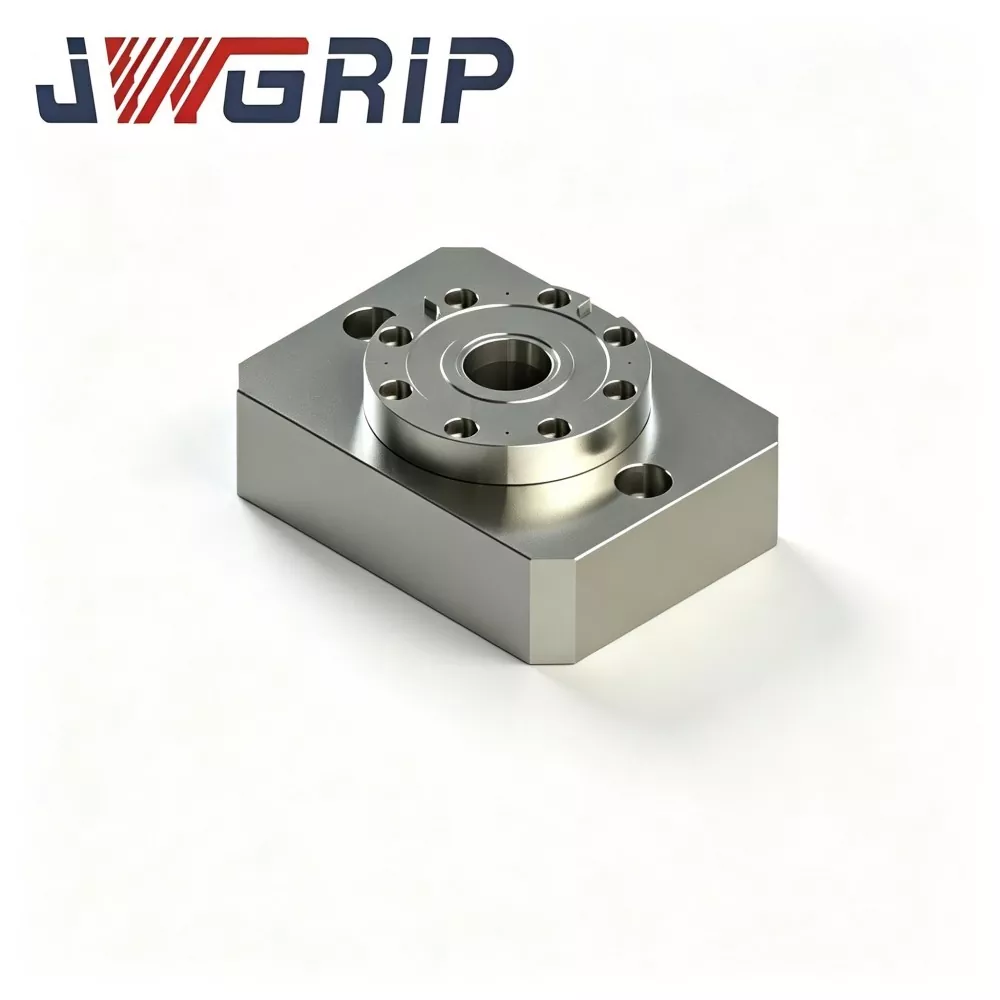
Vgrajena enocentrična vpenjalna glava z ničelno točko
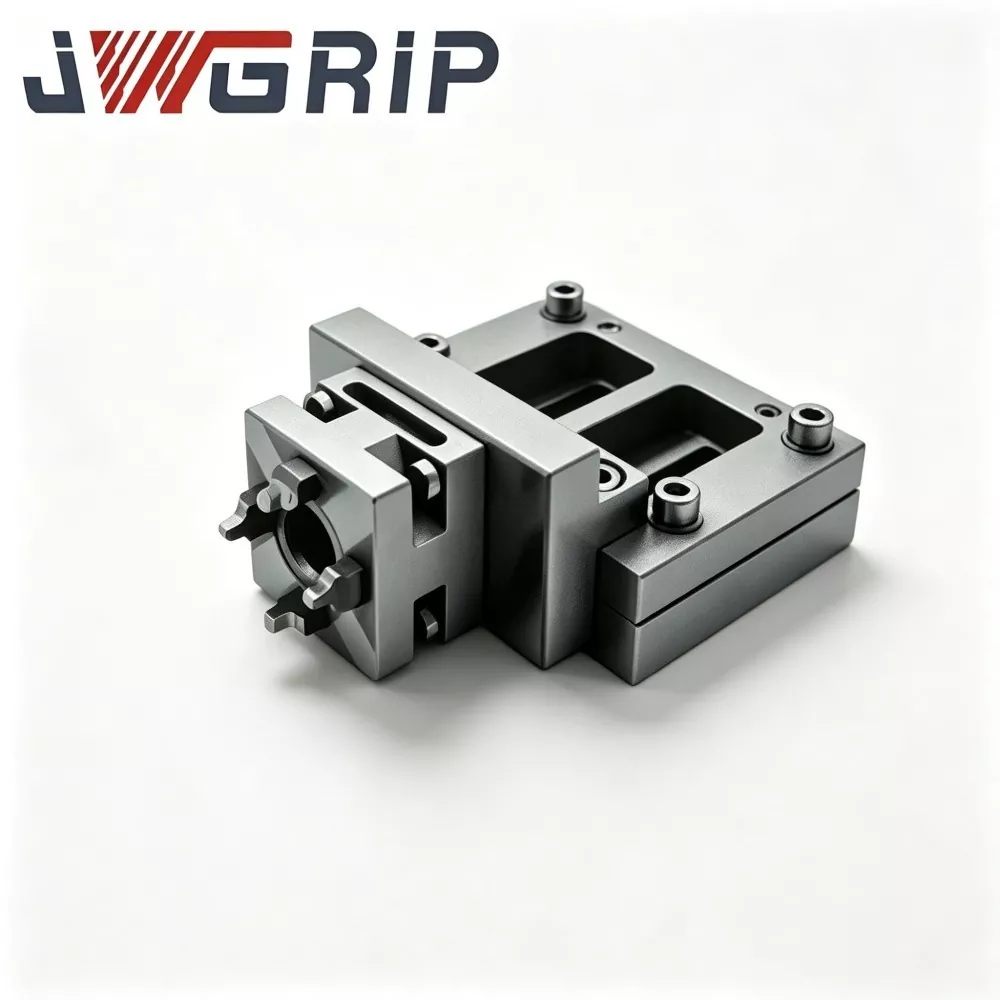
JWGRIP zagotavlja neposredno tovarniško prodajo prilagojenih integriranih enocentričnih vpenjalnih vpenjal z ničelno točko na Kitajskem. Je vse-v-enem integrirana naprava za pozicioniranje in vpenjanje, posebej optimizirana za sodobne CNC stružno-rezkalne kompozitne stroje in vertikalne obdelovalne centre. Ta izdelek, ki se razlikuje od tradicionalnih kombinacij vpenjala z deljenim tipom, združuje enocentrični samocentrirni vpenjalni mehanizem in pozicionirno strukturo zaklepanja z ničelno točko v popolno monolitno ohišje, ki ne zahteva dodatnih ujemajočih se dodatkov.
Vgrajena vpenjalna glava z ničelno točko z enim središčem, ki je sprejela celostno enodelno zasnovo oblikovanja, odpravlja postopke sestavljanja in umerjanja ločenih vpenjal na kraju samem. Vse ujemanje osnovnih komponent, natančno brušenje in predzagon so dokončani v tovarni, kar omogoča uporabo plug-and-play za končne uporabnike z enotno in stabilno enocentrično referenčno natančnostjo. Ključne površine izdelka, izdelane iz ojačanega legiranega jekla in popolne toplotne obdelave za razbremenitev, so obdelane z ultra-natančnim brušenjem, kar zagotavlja odlično in ponovljivo koncentričnost med pogosto menjavo palet.
Opremljen z notranjo labirintno tesnilno strukturo, učinkovito izolira rezalno emulzijo in kovinske ostružke, kar zagotavlja stabilno delovanje v pogojih težkega rezanja in obdelave z veliko ostružkov. Ta visokoučinkovita vpenjalna glava, ki podpira prednastavitev brez povezave in hitro menjavo palet, je široko uporabna za natančno obdelavo obdelovancev v obliki gredi in diska v avtomobilski industriji, industriji hidravličnih komponent in kalupov, kar omogoča avtomatizirano, visoko natančno in visoko učinkovito fleksibilno proizvodnjo.
Strojna oprema osnovne enote
Vsaka vpenjalna glava JWGRIP Integrated Single-Center Zero-Point Clamping Chuck je izdelana iz enodelnega surovca za kovanje. Med namestitvenimi površinami, montažnimi prirobnicami in notranjimi zračnimi prehodi ni montažnih šivov. Celoten sklop vključuje:
Enodelna kovana podlaga
Vgrajen batni sklop s pnevmatskim zaklepanjem
Sklop puše za pozicioniranje ničelne točke
Notranje integrirani pnevmatski prehodi
Vmesnik za izhodni signal stanja zaklepanja NPN
Luknje proti ugrezom za montažo prirobnice
Dva načina uvajanja
Način 1: Samostojno delovanje v eni točki
1. Pritrdite prirobnico vpenjalne glave na delovno mizo stroja.
2. Namestite osnovo vpenjala, predhodno opremljeno z vlečnimi čepi D20 z ničelno točko, na referenčno ploskev za lociranje vpenjalne glave.
3. Dobava 0,5-0,7 MPa stisnjenega zraka; notranji bat poganja puše za popolno vlečno zaklepanje.
4. Izhodni signal za potrditev položaja, CNC stroj izvaja cikle težkega rezanja.
5. Ko je strojna obdelava končana, sprostite zračni tlak za odklepanje in odstranite osnovo vpenjala.
Način 2: način vpenjala z več vpenjali
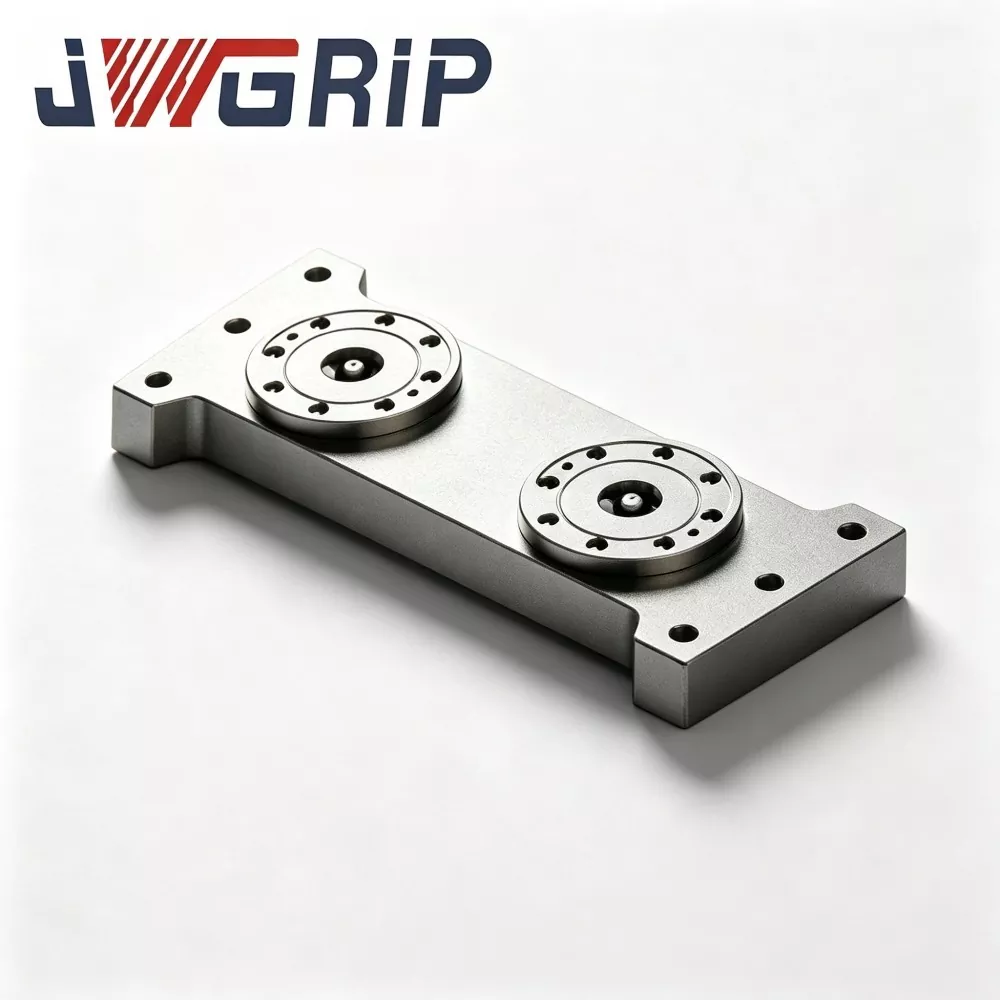
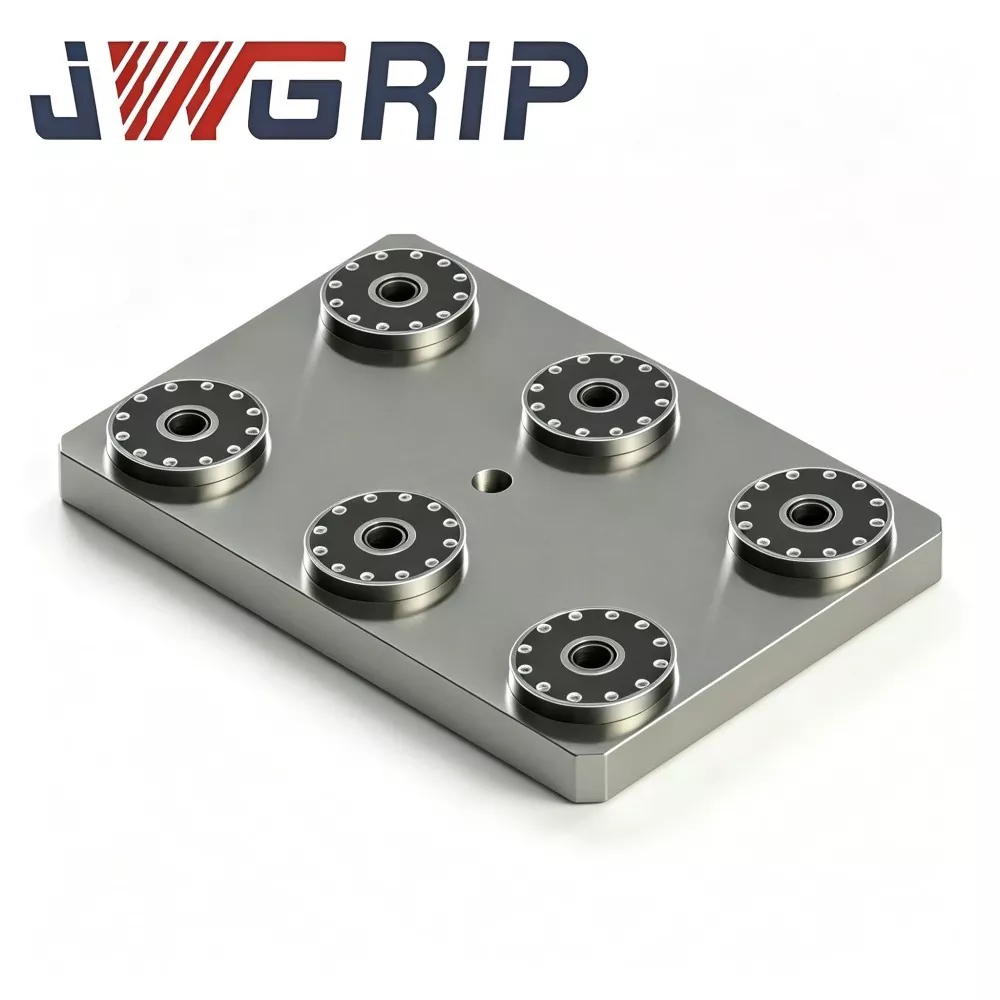
1. Razporedite več integriranih enocentričnih vpenjalnih klešč na delovne mize s T-režami obdelovalnih strojev glede na težo osnovnega vpenjala in zunanje mere. Več enot si skupno deli rezalne obremenitve.
Pomembna opomba: Podobno kot pri modularnih vpenjalnih glavah z deljenim slogom, razmerja relativnega položaja med vpenjalnimi glavami, vgrajenimi v niz, še vedno zahtevajo prikazovanje in poravnavo na stroju, kar spada v obseg zagona na kraju samem pri stranki.
Opombe o oblikovanju materiala in natančnosti
Kaljeni in popuščeni surovci iz legiranega jekla so po kovanju podvrženi dvojnemu staranju za razbremenitev napetosti. Pri težkih cikličnih udarnih obremenitvah nezadostna sprostitev napetosti povzroči počasno deformacijo substrata in skrajša življenjsko dobo vpenjala.
Pozicijske puše iz visokotrdotnega ležajnega jekla so deležne kaljenja in super-končne honanja notranje izvrtine, kar zagotavlja ±2 μm natančnost ponavljajočega se lociranja na posamezno enoto.
Enodelna rešitev za kovanje zahteva daljše proizvodne cikle in višje stroške materiala, kar ima za posledico višjo ceno franko tovarna v primerjavi z vpenjalnimi glavami. Kljub temu močno zmanjša skrite stroške, ki nastanejo zaradi okvar v kasnejših fazah izpadov in pogoste menjave rezervnih delov.
Osnovna prednost
1. Odstranite tveganja odpovedi, ki jih sprožijo sklepi, in zmanjšajte nenačrtovane izpade proizvodne linije. Sprostitev napetosti v vijačnih zgibih na vpenjalnih glavah z razcepom ustvarja skrite progresivne okvare, ki povzročajo občasne težave z obdelovancem, ki ne ustrezajo specifikacijam, in nenačrtovane izpade. Monolitno kovanje brez spojev odstrani te točke napak in zmanjša izgubo delovnega časa zaradi odpravljanja napak v procesu.
2. Podaljšajte življenjsko dobo napeljave in zmanjšajte pogostost nabave rezervnih delov Pri enakovredni težki intenzivnosti proizvodnje se monolitni kovani substrati izogibajo zrahljanju na montažnih spojih. Življenjska doba se podaljša. Uporabniki so osvobojeni pogoste zamenjave polne vpenjalne glave in obnavljanja rezervnih delov vijakov, kar ublaži dolgoročni pritisk na zaloge rezervnih delov.
3. Ohranite prilagodljivost modularne postavitve kljub monolitni konstrukciji. Podprta sta samostojna enotočkovna uporaba in postavitev niza z več vpenjali. Tovarne izberejo količino vpenjalnih glav glede na dejanske zahteve glede obremenitve obdelovanca. Brez omejitev fiksnih postaj montažnih palet se prilagaja nestandardnim podstavkom za težke obremenitve.
4. Ponovna uporaba obstoječega vpenjala z vlečnimi zatiči z ničelno točko D20. Lastne podlage za vpenjala za težke obremenitve je mogoče neposredno ponovno uporabiti po naknadni vgradnji standardnih vlečnih zatičev z ničelno točko D20. Množična predelava napeljave ni potrebna, prejšnja naložba napeljave pa je dobro ohranjena.
5. Dvojna podpora za delavnice z ročnim vodenjem in projekte nadgradnje avtomatizacije Vgrajena zračna vrata G1/8 in vmesnik za izhod signala NPN omogočajo neposredno delovanje v ročnem načinu. Pri projektih avtomatizacije se poveže s PLC-jem in industrijskimi roboti za uresničitev samodejnega nakladanja-razkladanja težkih napeljav.
Primeri uporabe
Primer 1: Tovarna za izdelavo težkih kalupov
Ta stranka je predhodno kupila serije enocentričnih vpenjalnih glav za grobo obdelavo kalupov. Čeprav je bila nabavna cena na enoto nizka:
· Vsako četrtletje so se pojavile 2-3 skrite okvare, povezane s sklepi
· Sprostitev napetosti vijaka je sprožila občasno odstopanje dimenzij obdelovanca
· Vsaka napaka je prinesla povprečno 4-8 ur izpadov proizvodnje plus odpadne surovce kalupov, skupaj z dodatno porabo za nadomestne vijake ali celotne vpenjalne glave
Po preklopu na JWGRIP Integrated Single Center Zero Clamping Chuck:
· Nič občasnih okvar, ki ne ustrezajo specifikacijam, ki izvirajo iz napak na montažnih spojih v desetih zaporednih mesecih proizvodnje
· Tudi z višjimi nabavnimi stroški na enoto so se obsežni stroški, ki pokrivajo izgubo izpadov, odpadke obdelovancev in nakup rezervnih delov, znatno znižali.
Primer 2: Inženiring-stroji-komponentni podizvajalec
Stranka obdeluje obdelovance iz debelih plošč na 5-osnih strojih s sprejetjem razporeditve nizov z več vpenjalnimi glavami.
Stare vpenjalne glave so zahtevale popolno razstavitev in ponovno preverjanje navora vijakov vsaka dva meseca, kar je vzelo dragocene ure strojne proizvodnje.
Po uvedbi monolitnih vpenjalnih klešč JWGRIP so odpravljeni ti periodični delovni tokovi preverjanja ponovnega navora, kar sprosti učinkovitejši čas obdelave.
Popoln potek dela proizvodnje
1. Enodelno kovanje iz legiranega jekla
2. Groba obdelava
3. Prvo staranje za lajšanje stresa
4. Polkončna obdelava
5. Sekundarno staranje za lajšanje stresa
6. Super natančno brušenje za ničelne ploskve
7. Obdelava notranjih pnevmatskih kanalov z globokimi luknjami
8. Puša za stiskanje
9. Sklop komponente pnevmatskega signala
10. Tlačni preskus zrakotesnosti
11. Neodvisni pregled točnosti ene enote
12. Zaščita proti rji
13. Embalaža izvoznega razreda, odporna na udarce
Inšpekcijski kontrolni seznam
· Preskus ponavljajoče se natančnosti pozicioniranja z enojno vpenjalno glavo
· 5-minutni preizkus zrakotesnosti zadrževalnega zraka; največji dovoljeni padec tlaka ≤0,02 MPa
· Preskus vzdržljivosti cikličnega zaklepanja-odklepanja
· Funkcionalno preverjanje izhodne logike signala
Opomba: Tovarniški pregled zagotavlja natančnost samo za posamezno samostojno vpenjalno glavo. Natančnost medsebojnega položaja po namestitvi niza je odvisna od indikacije in poravnave na stroju stranke in ni zajeta v obsegu tovarniških pregledov. Vsaka enota je dobavljena s podatkovnim listom s tovarniškimi pregledi samostojne enote za arhiviranje opreme strank.


Navodila za vrednotenje in izbiro
1. Analizirajte dejanske pogoje rezanja: izračunajte delež težkih nalog grobega in rezkanja z velikim pomikom. Ta izdelek je najbolj primeren za scenarije z velikim deležem težkega rezanja. Razcepne vpenjalne glave zagotavljajo boljšo celovito stroškovno učinkovitost za delavnice, v katerih prevladujejo lahka dela.
2. Izvedite oceno skupnih stroškov lastništva (TCO): poleg nabavne cene na enoto upoštevajte morebitne delovne ure izpadov, izgubo obdelovanca zaradi ostankov, periodično ponovno preverjanje dela in pogostost zamenjave nadomestnih delov.
3. Za razporeditev razporeditve: izračunajte obremenitev, ki jo nosi vsaka vpenjalna glava, in nikoli ne presezite nazivne zmogljivosti. Potrdite združljivost s T-režo strojnega orodja za odtis prirobnice Φ130 mm.
4. Ohranjajte stabilen tlak vira zraka v delavnici pri 0,5–0,7 MPa. Rezervirajte IO točke signala PLC NPN za projekte, usmerjene v avtomatizacijo.
5. Potrdite specifikacije vlečnega čepa na mestu. Sklopi puš po meri so na voljo na zahtevo za nestandardne velikosti vlečnih čepov.
Specifikacije namestitve in vzdrževanja
Vijake prirobnice privijte strogo v skladu z zahtevami glede vrednosti navora iz uporabniškega priročnika JWGRIP. Nezadosten navor povzroči mikro premikanje celotne enote; prevelik navor stisne prirobnico in deformira podlago.
Namestite filter olje-voda na sprednji del vstopne odprtine za zrak, da preprečite vlago in nečistoče ter preprečite rjavenje puše in odstopanje natančnosti zaradi odrgnjenja.
Razpršite aerosol s suhim mazivom na puše po vsakih kumulativnih 80-100 delovnih urah. Tekoče motorno olje je strogo prepovedano, saj olje privlači kovinske ostružke in sproži okvare puš.
Po vsaki menjavi prestave očistite referenčno ploskev s stisnjenim zrakom.
Ponovno navedite in znova umerite relativne koordinate, kadar koli se spremeni postavitev polja; starih koordinatnih parametrov ni mogoče neposredno ponovno uporabiti.
Preprečite udarec težkega predmeta ob navezovalno ploskev. Deformacije podlage za kovanje, ki jo povzroči trk, ni mogoče popraviti na kraju samem.
Pakiranje in pošiljanje
· Pakiranje: Vsaka samostojna vpenjalna glava je pakirana v posamezno izvozno škatlo, odporno na udarce, s penastim notranjim blažilnikom. Naročila v velikem obsegu vključujejo zaboje iz masivnega lesa za izvoz.
· Standardni dobavni rok: 16-22 delovnih dni. Izbrane standardne SKU-je hranimo na zalogi za hitro pošiljanje.
Poprodajna podpora
Garancija: 12-mesečna garancija pokriva proizvodne napake samo za samostojno vpenjalno enoto. Natančnost medsebojnega položaja sklopa polja po namestitvi na kraju samem je izključena iz obsega garancije.
Tehnični viri: Na voljo so spletne risbe in operativni dokumenti.
Plačljiva storitev: oddaljena tehnična podpora je na voljo za naročila velikih količin.
Spremembe po meri: podprta je prilagoditev dimenzij prirobnice, sprememba specifikacij vlečnega čepa.
Ocenjevanje vzorca: Vzorec ocenjevanja je mogoče urediti; kupec prevzame vzorčne stroške prevoza.
pogosta vprašanja
V1: Ali JWGRIP Integrated Single Center Zero Clamping Chuck dosega višje vrednosti statične natančnosti v primerjavi z vpenjalnimi glavami z deljenim tipom?
O: Nazivna natančnost ponavljanja pozicioniranja ene enote ostaja ±2 μm. Sam indeks statične natančnosti ni izboljšan. Njegova temeljna vrednost je v odpravljanju progresivnih skritih okvar, ki jih povzroči sprostitev vijačnega spoja, s čimer se zmanjšajo izpadi in izgube obdelovancev. Prinaša izboljšanje zanesljivosti namesto nadgradnje statičnih specifikacij.
V2: Ali moram izbrati monolitne integrirane vpenjalne glave za vse težke scenarije?
A: Ni nujno. Razcepne vpenjalne glave so še vedno izvedljive, če se težka opravila izvajajo redko in je mogoče redno ponovno preverjanje navora vijakov izvajati na stroju. Prosimo, da se odločite na podlagi celovitega izračuna TCO in ne samo na specifikacijah strojne opreme.
V3: Ali je za nastavitev postavitve niza potrebno redno preverjanje navora vijakov?
A: Za notranje komponente vpenjalne glave ni potrebno razstavljanje-povratni moment, ker ni vgrajenih sestavljenih spojnih vijakov. Vendar je treba prirobnične vijake, ki pritrjujejo vpenjalno glavo na delovno mizo strojnega orodja, še vedno redno preverjati navor po načrtih vzdrževanja.
V4: Ali lahko moje obstoječe osnove za vpenjanje z ničelno točko D20 delujejo s to vpenjalno glavo?
O: Podnožja za pritrditev, opremljena s standardnimi vlečnimi čepi D20 z ničelno točko, se lahko uporabljajo neposredno.
Vpogled v odločitev o javnih naročilih
Številne ekipe za nabavo primerjajo samo vnaprejšnje cene strojne opreme, pri tem pa spregledajo skrite stroške, vključno z izpadi, odpadki obdelovancev, vzdrževalnim delom in porabo rezervnih delov, potem ko so napeljave na spletu.
Glavna konkurenčnost JWGRIP Integrated Single Center Zero Point Clamping Chuck ne izhaja iz parametrov specifikacij na papirju. Njegova resnična vrednost je izboljšanje zanesljivosti vpenjala v težkih pogojih rezanja in znižanje obsežnih izgub, ki jih povzročijo nenačrtovani izpadi in zavrnjeni deli.
Izbor je treba presojati glede na skupne stroške lastništva v celotnem življenjskem ciklu in ne glede na enkratno nakupno ceno. Za visokofrekvenčne proizvodne linije za težke obremenitve se lahko dodatni stroški nabave hitro izravnajo z zmanjšanjem števila napak. Pri nizkofrekvenčnih in težkih aplikacijah je treba razmerje med vhodom in izhodom pred naročilom natančno pretehtati.
Pošlji povpraševanje
Kontaktne informacije
-
Naslov
Št. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Kitajska
-
Tel
-
E-naslov
Dobrodošli pri pošiljanju povpraševanja na JWGRIP. Naša strokovna tehnična in prodajna ekipa bo zagotovila brezplačno izbiro napeljav, prilagojeno zasnovo rešitve in natančno ponudbo.

Novice Priporočila