Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Proizvajalec žičnih erozijskih vpenjal za natančnost in zanesljivost
Kot namenski razvijalec držal za žične vpenjalne glave,JWGRIPizdeluje ročne primeže z nizkim popačenjem, pnevmatske vpenjalne module in večsmerno nastavljiva vpenjala za tovarne natančnih komponent, izdelovalce orodij in orodij ter inženirje za nabavo vpenjal, ki jih skrbi deformacija delov, premikanje položaja in slaba ponovljivost pri rezanju s potopljeno žico.
Osrednje komponente so izdelane iz legiranega jekla z razbremenjeno napetostjo in fino brušenimi vpenjalnimi površinami za zmanjšanje zvijanja, ki ga povzroči stiskanje, za tanke, krhke ali miniaturne obdelovance. Ti vpenjalni sklopi so odporni proti udarcem vodnega toka in preprečujejo premikanje referenčne točke med dolgotrajno potopljeno obdelavo. JWGRIP ponuja tudiR-Type EDM delovni sistemin EROWA Compatible EDM Workholding, ki zagotavlja doslednost medprocesnega lociranja v delovnih tokovih EDM in obdelave z žičnim rezanjem.
Večina obratov za izdelavo matrice se osredotoča na zmogljivost stroja za rezanje žice in kakovost medeninaste žice, medtem ko podcenjuje, kako vpenjalna sila in togost vpenjala vplivata na končne dimenzije. Tankostenski vložki, drobni kalupni zatiči in občutljivi vtisnjeni deli so izjemno občutljivi na neenakomerno stiskalno silo. Običajne ploščate spone ali enostavni primeži po zategovanju pogosto povzročijo lokalno deformacijo. Ko se obdelovanec med vpenjanjem popači, se notranja napetost postopoma sprosti v delovni posodi, potopljeni v vodo, kar povzroči premik dela, napako profila in nedosledno rezalno zračnost.
Ponovno vpenjanje za sekundarno končno obdelavo dodatno poveča tveganje neusklajenosti. Številne generične vpenjalne glave na trgu so prvotno zasnovane za rezkanje v suhem okolju; njihova strukturna togost in zmogljivost tesnjenja se ne moreta prilagoditi neprekinjenemu izpiranju z vodo, vibracijam in temperaturnim spremembam v strojih za žično erozijo, kar ima za posledico nestabilno natančnost lociranja po obdelavi serij delov.
Katere strukturne lastnosti razlikujejo namenske vpenjalne sklope od običajnih primežev za splošno uporabo, ki se uporabljajo za potopljeno žično rezano proizvodnjo?
Mehanski primeži za splošno uporabo so optimizirani za trdne debele obdelovance v pogojih suhega rezanja. Redko upoštevajo tveganje deformacije delov tankostenskih surovcev, neprekinjen udar vode ali potrebo po večkotni poravnavi, ki jo zahtevajo naloge rezanja žice. V nasprotju s tem so vpenjalne glave Wire EDM popolnoma optimizirane za scenarije rezanja z žico pod vodo. Žični EDM primež za natančno držanje dela zagotavlja zanesljivo ročno vpenjanje za prototipne dele majhnih serij z dostopnim prostorom za namestitev.
Pnevmatska vpenjalna glava za držalo za žično erozijo ponuja nastavljivo, ponovljivo vpenjalno silo, ki preprečuje prekomerno stiskanje tankostenskih krhkih surovcev v okoljih množične proizvodnje. Adapter Unoset s kompletom palet RSM 50 za žično erozijo omogoča hitro izmenjavo palet in dedovanje podatkov med različnimi delovnimi postajami. Žična EDM vpenjalna glava za natančno držanje obdelovanca s trismerno nastavitvijo omogoča operaterjem, da popravijo kotni odmik obdelovanca brez ponovnega razstavljanja delov. Strukturna zasnova z odprtim okvirjem zagotavlja dovolj prostora za prehod žične elektrode, s čimer se izognete motnjam vpenjala med rezanjem zapletenih kontur. Okrepljena obdelava proti rjavenju se spopade z dolgotrajno potopitvijo v vodo, natančne ploskve za lociranje na tleh pa ohranjajo stabilnost referenčne točke pri neprekinjenem izpiranju z vodnim curkom. Razumno izbrane vpenjalne glave zmanjšujejo deformacije, ki jih povzročajo napetosti, in ohranjajo prvotno geometrijo obdelovanca skozi celoten cikel potopljenega rezanja.
Kako lahko obrate za izdelavo matrice znižajo stopnjo predelave, ki jo povzroči deformacija, ki jo sproži vpenjanje, za miniaturne in tankostenske obdelovance, rezane z žico?
Tankostenski deli in deli mikro velikosti so postali glavni izdelki za številne delavnice rezanja z žico. Prekomerna ali neenakomerna vpenjalna sila je eden glavnih virov okvarjenih žičnih rezalnih komponent. Žične EDM vpenjalne glave omogočajo operaterjem dokončanje predvpenjanja, kotne poravnave in merjenje odmika zunaj rezervoarja stroja, napolnjenega z vodo. Operaterji pritrdijo surovce na vpenjalne glave na pomožnih delovnih mizah, dokončajo pregled ravnosti in statusa položaja, nato pa namestijo celoten sklop vpenjala in obdelovanca na delovno mizo stroja.
Pnevmatske različice omogočajo fino nastavitev vpenjalnega tlaka, kar učinkovito preprečuje zvijanje obdelovanca, ki ga povzroči prekomerno zategovanje. Ko si podjetja prizadevajo za enotno referenčno točko na različnih obdelovalnih postajah, se lahko te vpenjalne glave združijo z moduli iz Quick Change Workholding System, kar omogoča hiter prenos vpenjal med mizami za prednastavljanje, postajami za erozijo grezila in opremo za žično rezanje. Ta potek dela se izogne ponavljajočim se demontažam in ponovnim vpenjanjem delov, zmanjša napake pri poravnavi, ki jih povzroči človek, in močno zmanjša ostanke, ki jih sproži sprostitev napetosti med obdelavo s potopljeno žico.
Ključne prednosti izdelka
Nizkonapetostna vpenjalna struktura zmanjšuje deformacijo zaradi stiskanja, posebej prilagojena za tankostenske, miniaturne in hitro popačene precizne surovce.
Postavitev z odprto arhitekturo zagotavlja dovolj prostora za premikanje žične elektrode, kar odpravlja tveganje trka vpenjala za zapletene konturne rezalne poti.
Več razpoložljivih načinov vožnje: ročno mehansko zaklepanje in nastavljivo pnevmatsko vpenjanje, razvoj prototipa oziroma serijska proizvodnja v velikih količinah.
Protikorozijska površinska obdelava se prilagaja dolgotrajnemu potopljenemu delovnemu okolju, upira se eroziji zaradi kroženja vode in podaljšuje servisne cikle napeljave.
Predstavitev modula izdelka
Portfelj vpenjal za žično rezanje JWGRIP vključuje ročne primeže, pnevmatske vpenjalne glave in sklope adapterskih palet za pokrivanje različnih proizvodnih zahtev za žično rezanje.
Wire EDM Vise for Precision Workholding je stroškovno učinkovita ročna rešitev, ki se široko uporablja za majhne serije rezalnih delov in obdelavo vzorcev prototipov. Pnevmatska vpenjalna glava za žično erozijsko držalo ima nadzorovano izhodno silo, kar je idealno za množično proizvodnjo tankostenskih komponent, kjer je doslednost vpenjalne sile kritična. Adapter Unoset s kompletom palet RSM 50 za žično erozijo podpira hitro zamenjavo v slogu palete in dedovanje referenčnih točk. Trismerno nastavljiva žična EDM vpenjalna glava za natančno držanje olajša popravljanje kota brez odstranjevanja obdelovanca. Vse te enote pripadajo celotnemu ekosistemu izdelkov Wire EDM Workholding Fixtures. Če je za rezilne vložke potrebna naknadna obdelava z grezilom EDM, lahko uporabniki sprejmejo ujemajočo se strojno opremo iz sistema za držanje EDM R-Type, tako da obdelovanci ohranjajo dosledno lociranje referenc v več fazah obdelave.
Tipični scenariji uporabe
Te vpenjalne enote se obsežno uporabljajo pri proizvodnji matric za natančno žigosanje, obdelavi medicinskih mikrokomponent, proizvodnji vstavkov za kalupe za konektorje in opravilih rezanja žice za miniaturne dele v vesolju. Ustrezajo srednje in visokohitrostnim strojem za rezanje žice, ki opravljajo vpenjalna dela za tankostenske vložke, drobne prebijalne zatiče, elektrode s kompleksnimi profili in surovce iz trdih zlitin. Ne glede na to, ali gre za naknadno opremljanje stare opreme za rezanje žice ali gradnjo novih natančnih celic za izdelavo rezil, dobro usklajene vpenjalne glave zavirajo deformacije, ki jih povzroči vpenjanje, in izboljšajo natančnost končnega profila končnih komponent. Široko jih uporabljajo tovarne natančnih matric, dobavitelji komponent medicinskih naprav in podjetja, ki opravljajo zahtevna podizvajalska dela rezanja žice.
Praktična referenca
Najprej analizirajte material obdelovanca, debelino stene in togost: pri surovcih s tankimi stenami, ki se lahko deformirajo, je treba dati prednost modelom s pnevmatsko nastavljivo silo, da se izognete poškodbam zaradi prevelikega vpenjanja. Masivne debele komponente matrice lahko izberejo stroškovno učinkovite rešitve v stilu ročnega primeža. Potrdite kompleksnost rezalne konture in preverite, ali bo struktura vpenjala blokirala pot gibanja žične elektrode.
Ocenite obseg proizvodnih serij: scenariji množične proizvodnje s pogosto menjavo imajo več koristi od pnevmatskih vpenjalnih klešč in kompletov adapterjev za palete. Če nameravate souporabljati vpenjala z drugo procesno opremo, vnaprej potrdite združljivost z vmesniki Quick Change Workholding System. Ko se soočate z zmedo glede konfiguracije vpenjalne sile ali izbire konstrukcije, se lahko obrnete na uradne tehnične liste JWGRIP in reference ohišij obdelovancev, da filtrirate ustrezne rešitve glede na dejanske mere surovca in karakteristike togosti.
Dnevni predlogi za delovanje
Krožeča voda, kovinski ostružki in drobni ostanki delcev se bodo nabirali na vpenjalnih čeljustih in locirnih površinah med neprekinjeno proizvodnjo žičnih rezov. Pravočasno odstranjevanje ostankov iz utorov čeljusti in pozicioniranje referenčnih ploskev preprečuje odstopanje višine zaradi delcev in nagibanje obdelovanca. Izogibajte se pretirani sili med ročnim zategovanjem; pretirano zategovanje bo upognilo tanke surovce in deformiralo tudi telesa čeljusti vpenjala.
Pri pnevmatskih modelih naj bo vhodni zrak čist in suh, da preprečite rjavenje notranjega cilindra. Po dnevnih proizvodnih ciklih temeljito sperite vpenjalne glave, obrišite vodne madeže in nanesite zaščito proti rjavenju, zlasti za čeljusti in locne ravnine. Občasno zamenjajte obrabljene vpenjalne čeljusti, saj odrgnjene površine čeljusti povzročijo nestabilno trenje in nevarnost zdrsa pri rezanju v vodi. Dobre delovne navade lahko ohranijo dolgoročno stabilnost lociranja in nižje stopnje napak za serije z visoko natančnostjo žice.



- View as

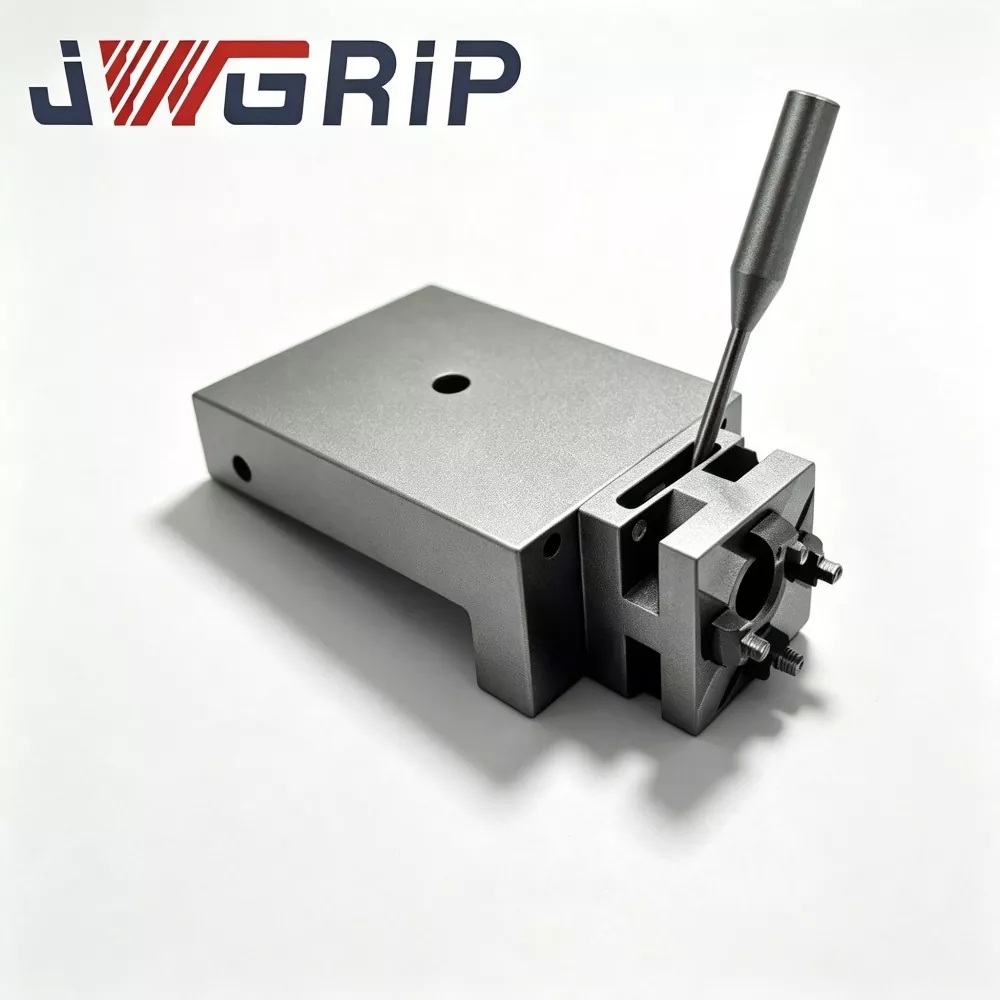
Žična EDM vpenjalna glava za natančno držanje
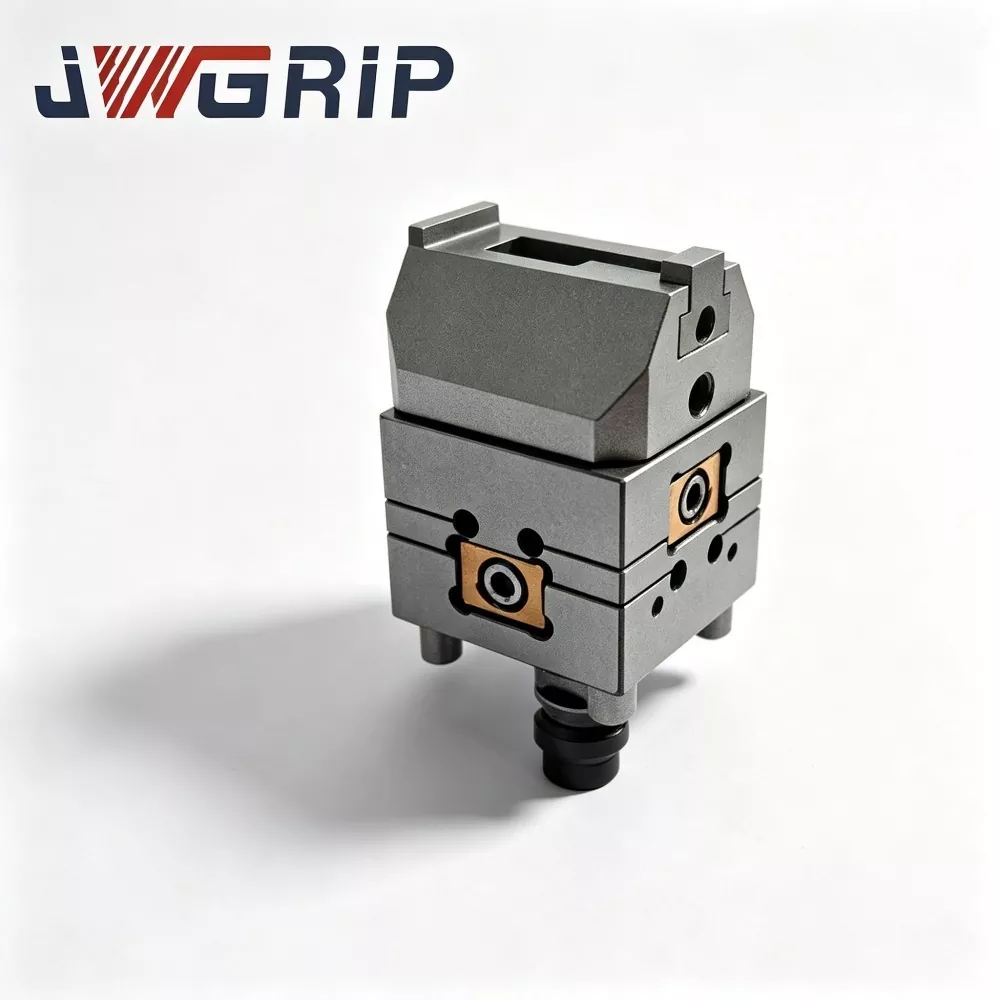
JWGRIP je profesionalni proizvajalec in dobavitelj žičnih erozijskih vpenjal za natančno držanje na Kitajskem, ki zagotavlja neposredno tovarniško dobavo in strokovne storitve spreminjanja OEM za globalne podizvajalske delavnice z visoko mešanico in nizkimi količinami. To je hitro zamenljiva integrirana vpenjalna naprava, posebej optimizirana za prilagodljiva proizvodna okolja žične elektroerozije s pogostimi menjavami nalog. Združuje natančen vmesnik za hitro lociranje in profesionalno potopljeno protikorozijsko strukturo v eno samo napravo, s čimer odpravlja dolgočasno polno izbiranje in ponovne postopke umerjanja, ki jih zahtevajo tradicionalne fiksne vpenjalne naprave med preklapljanjem naročil.
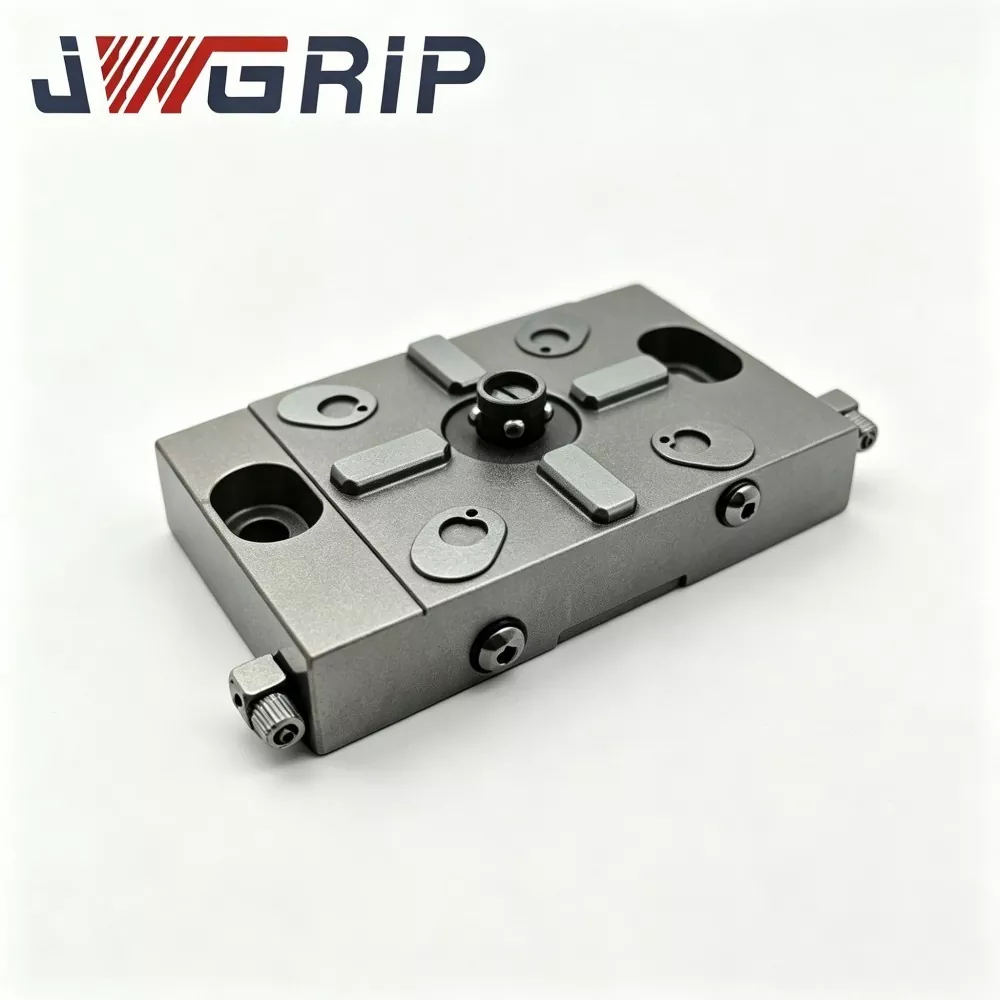
Adapter UnoSet s kompletom palet RSM 50 za žično erozijo
JWGRIP je profesionalni proizvajalec in dobavitelj adapterja UnoSet s kompletom palet RSM 50 za žično erozijo na Kitajskem, s standardnimi kompleti kompletov, ki so v celoti na zalogi in podpirajo globalna množična naročila za obnovo tovarniške opreme kalupov in projekte nadgradnje mešanega sistema vpenjal. Je integrirana medsistemska rešitev za pretvorbo vpenjal, posebej zasnovana za naknadno opremljanje stare opreme z žično EDM in scenarije medsebojnega povezovanja vpenjal z več standardi. Integrira standardni prehodni adapter Unoset in ujemajočo se paleto za lociranje RSM 50 v celoten komplet, ki natančno zapolni dimenzijsko in ničelno vrzel med vmesnikom stroja Unoset in sistemom vpenjal RSM 50.
Pnevmatska vpenjalna glava za žično erozijo
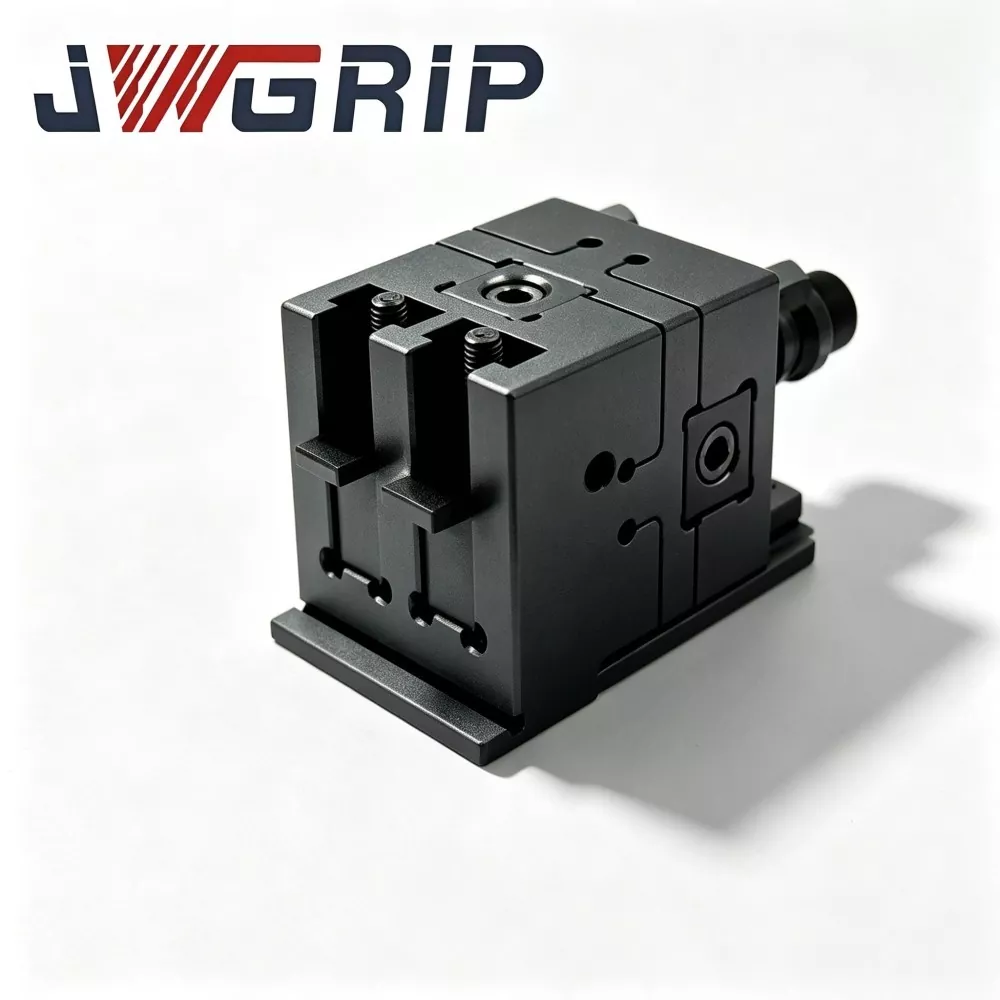
JWGRIP je profesionalni proizvajalec in dobavitelj pnevmatske vpenjalne glave za žično erozijsko držalo na Kitajskem, ki zagotavlja neposredno tovarniško dobavo in prilagojeno OEM strukturno spremembo za globalne avtomatizirane proizvodne linije za potopljeno žico. Gre za profesionalno protikorozijsko integrirano pnevmatsko vpenjalo, ki je posebej zasnovano za povsem potopljene scenarije obdelave z žično EDM brez osebja. Združuje ekskluzivno protikontaminacijsko strukturo zračnega kanala in visokostabilno pnevmatsko zaklepno zmogljivost v eno samo napravo, s čimer odpravlja običajne napake običajnih suhih pnevmatskih vpenjal, kot so infiltracija tekočine, zagozditev bata in slabljenje vpenjalne sile v podvodnih okoljih.

Žični EDM primež za natančno držanje
JWGRIP je profesionalni proizvajalec in dobavitelj primežev za žično erozijo za natančno držanje obdelovancev na Kitajskem, s standardnimi modeli, ki so v celoti na zalogi in podpirajo globalno naročanje v razsutem stanju za profesionalne proizvodne delavnice za potopljeno žično rezanje. To je visoko togostno integrirano profesionalno vpenjalo, ki je posebej optimizirano za scenarije natančne strojne obdelave s polno potopno žico EDM. Združuje zmogljivost kriogeno stabiliziranega materiala in ojačano strukturo proti deformaciji čeljusti v eno samo enoto, s čimer učinkovito rešuje težave z nagibanjem čeljusti, neenakomernim vpenjanjem in mikro odstopanjem običajnih primežev za splošno uporabo v dolgotrajnih potopljenih delovnih okoljih.
JWGRIP je profesionalni Žične EDM vpenjalne glave proizvajalec in dobavitelj na Kitajskem. Toplo vas pozdravljamo pri veleprodajni prodaji visokokakovostnih izdelkov po konkurenčnih cenah iz naše tovarne.
Novice Priporočila