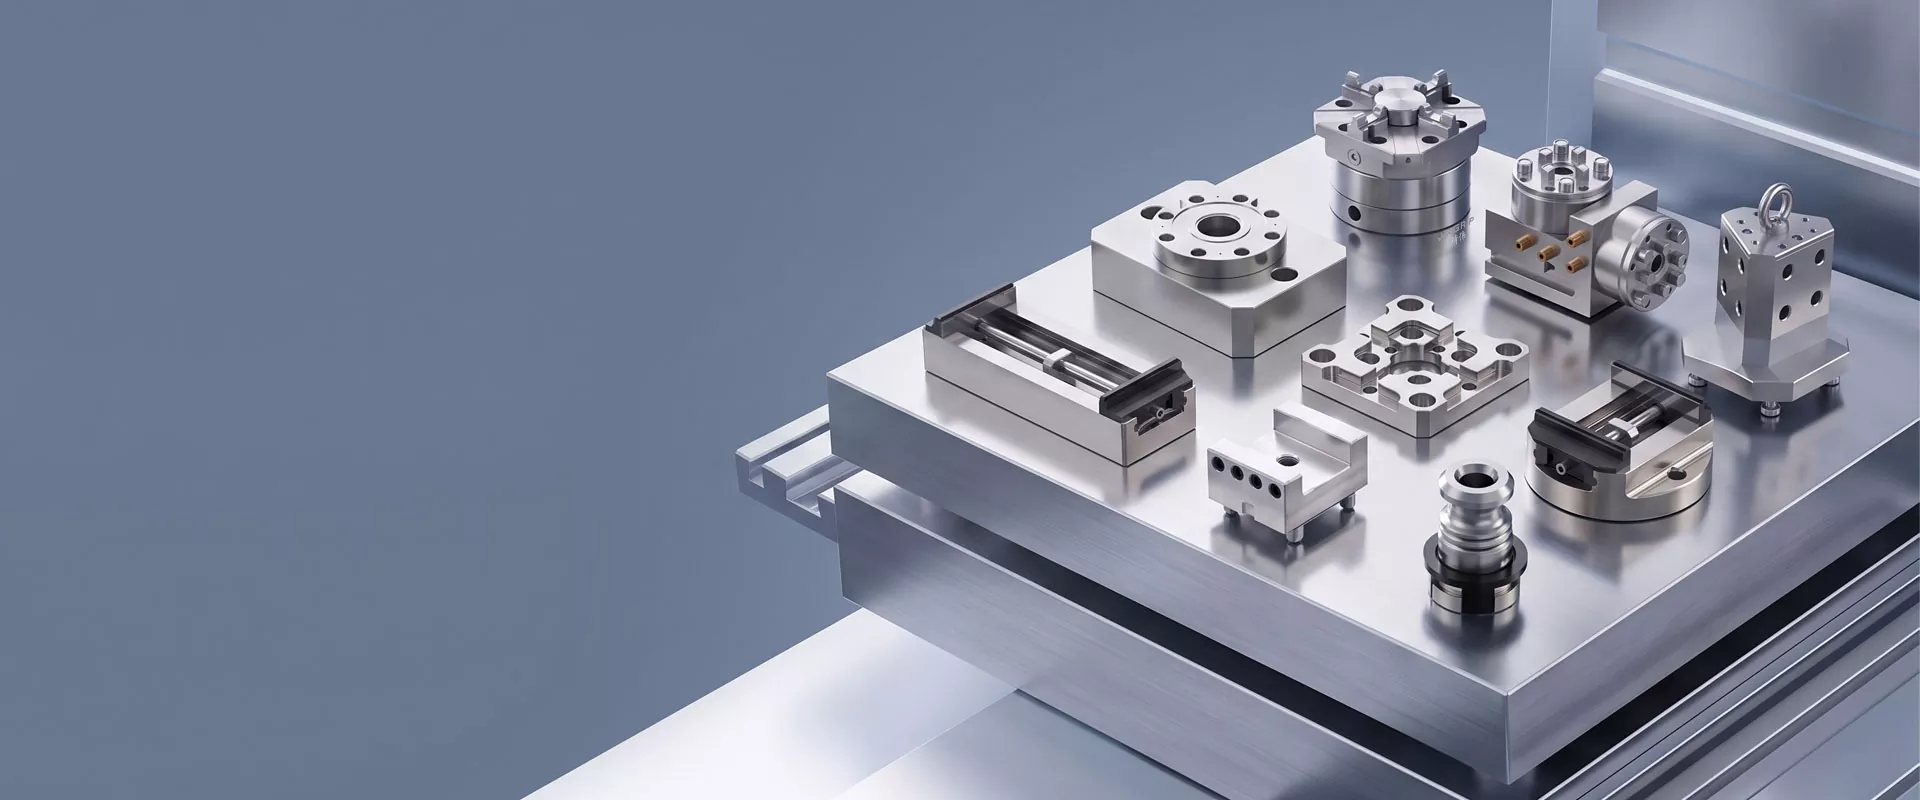
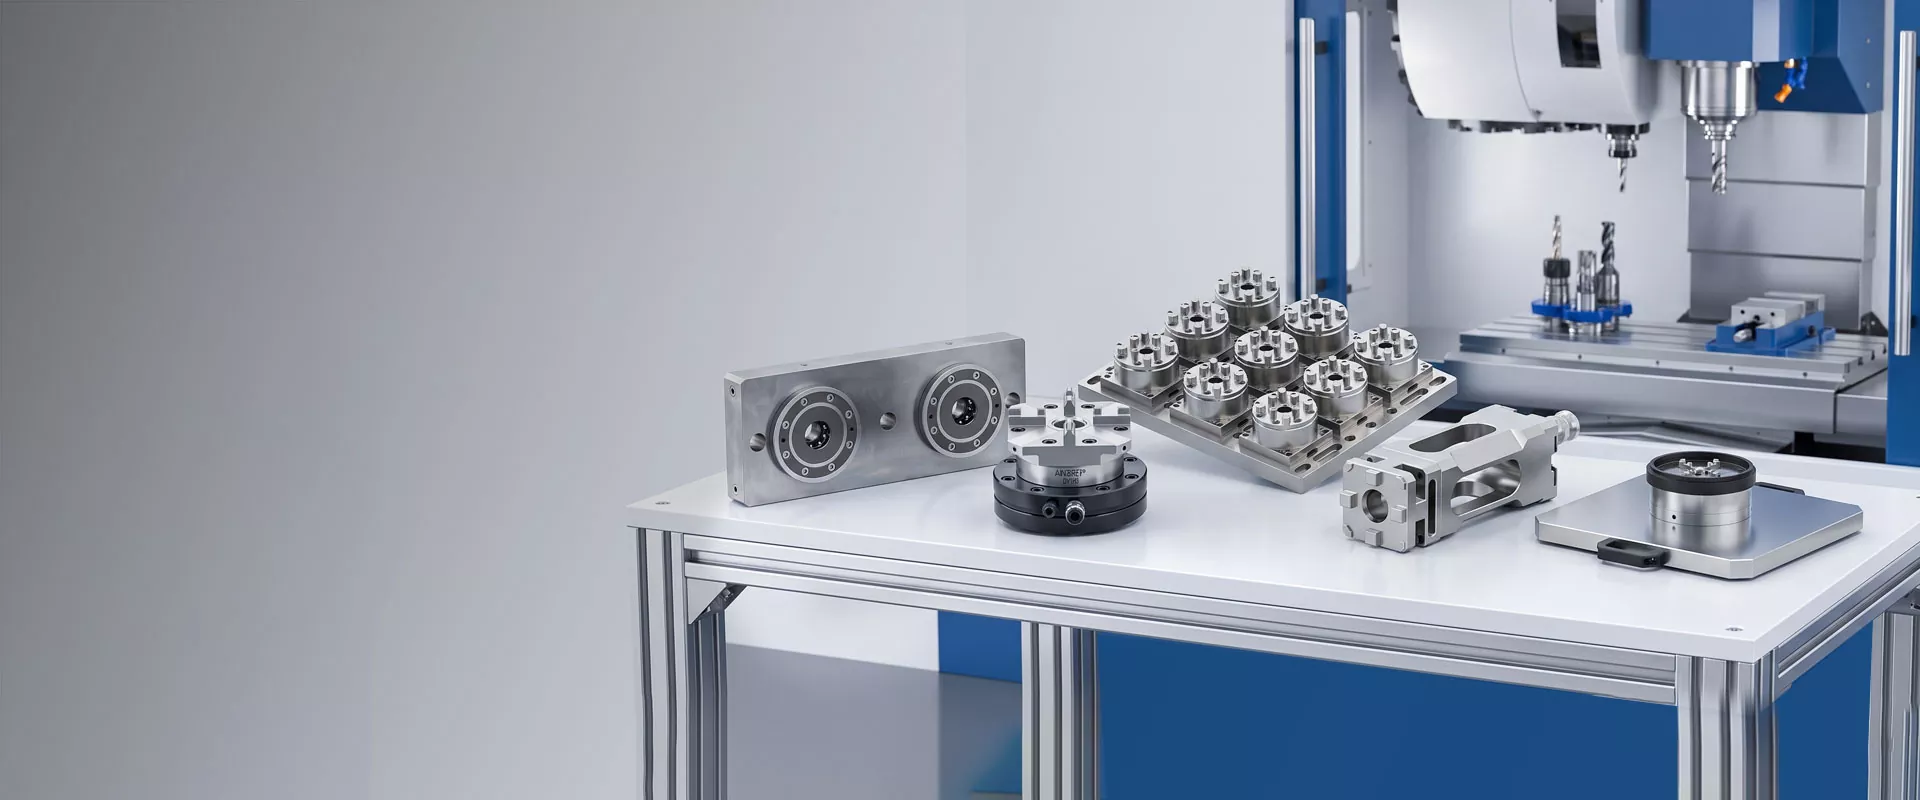
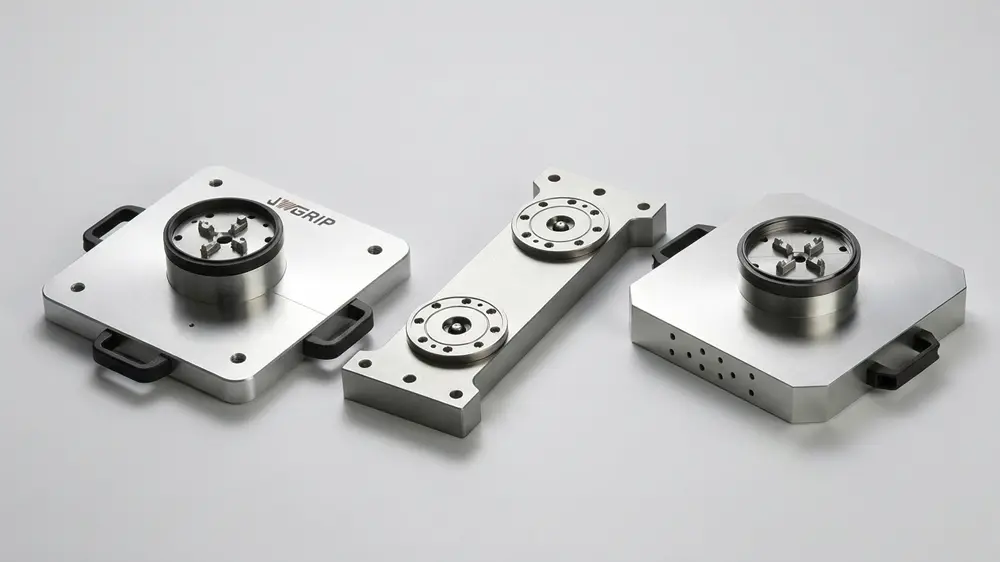
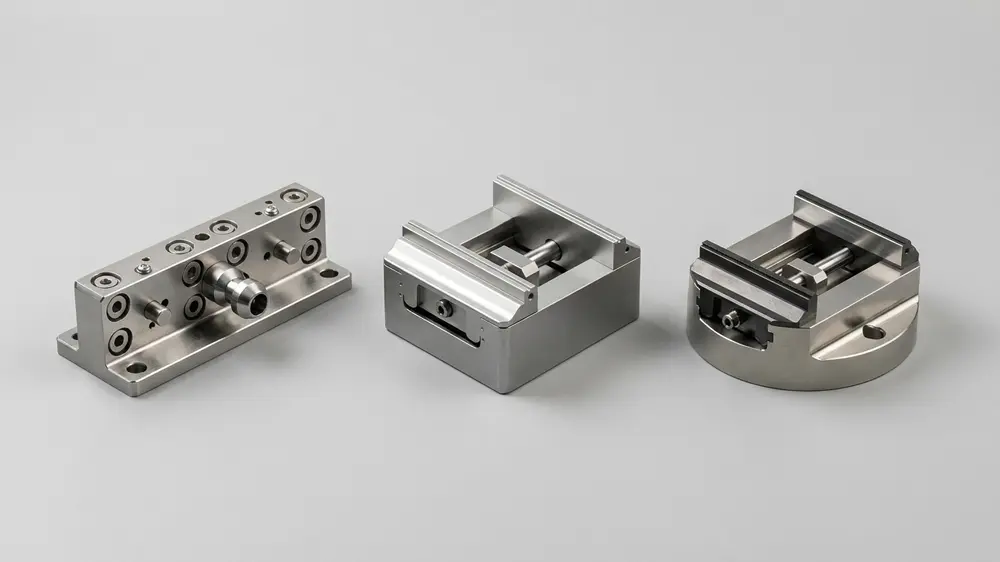
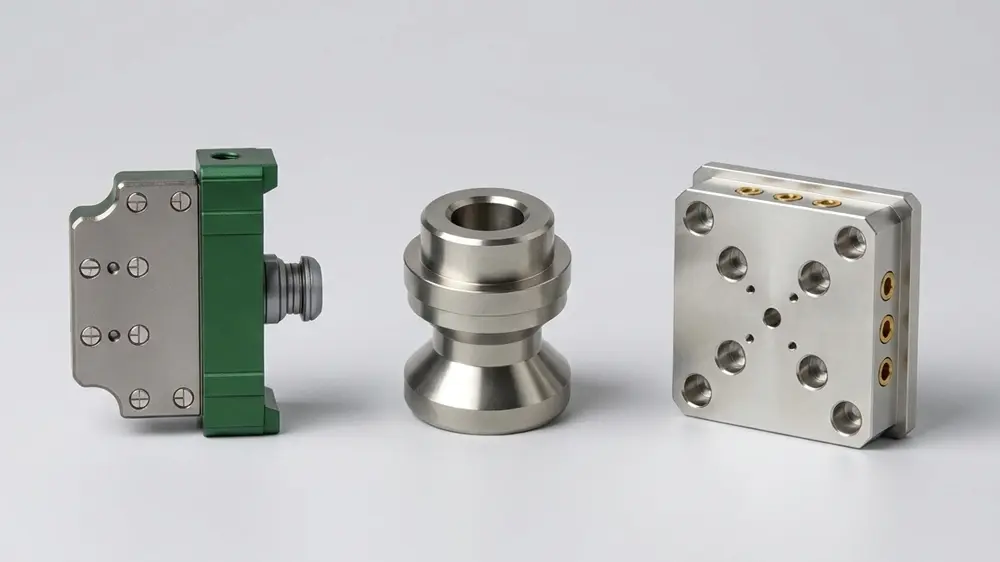
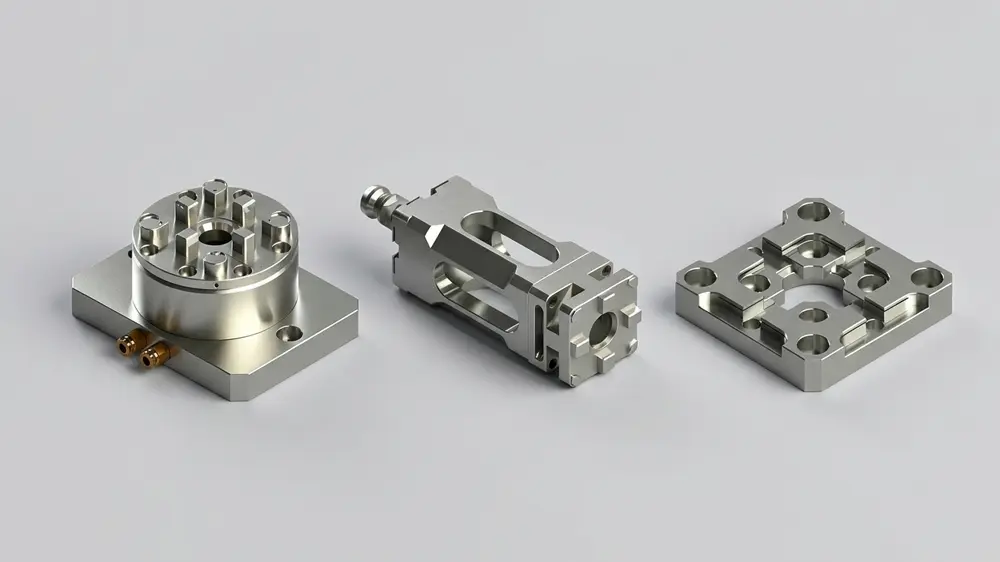
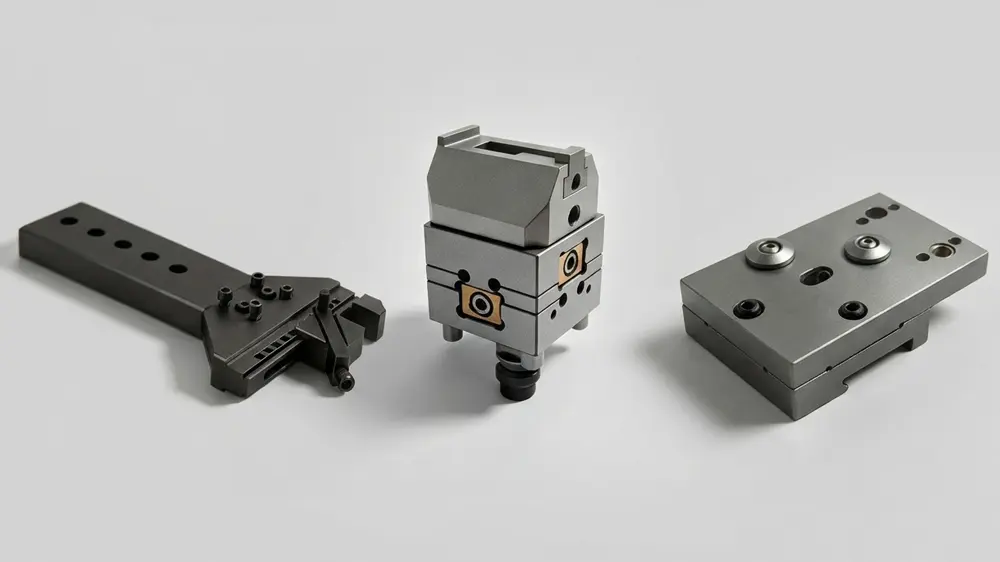
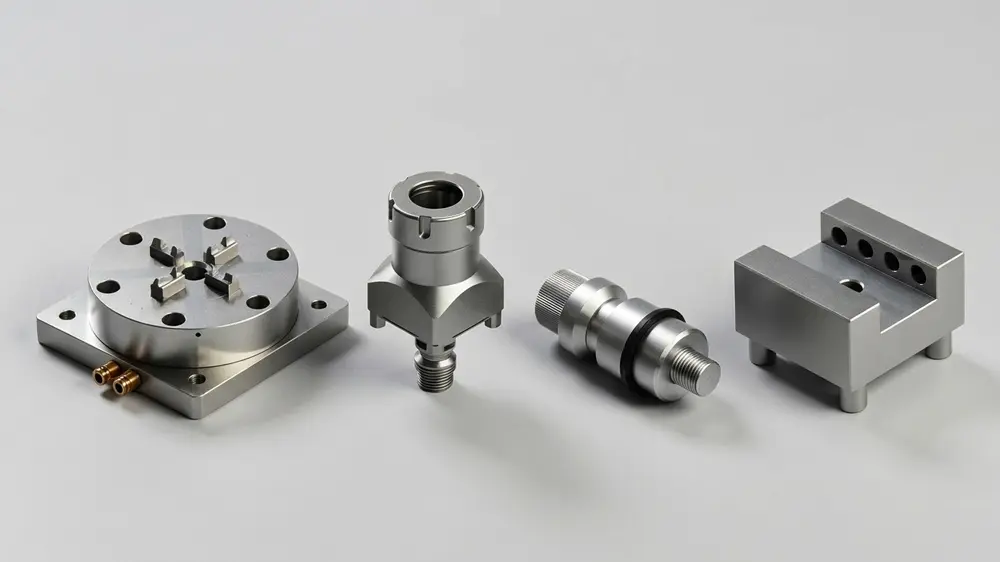
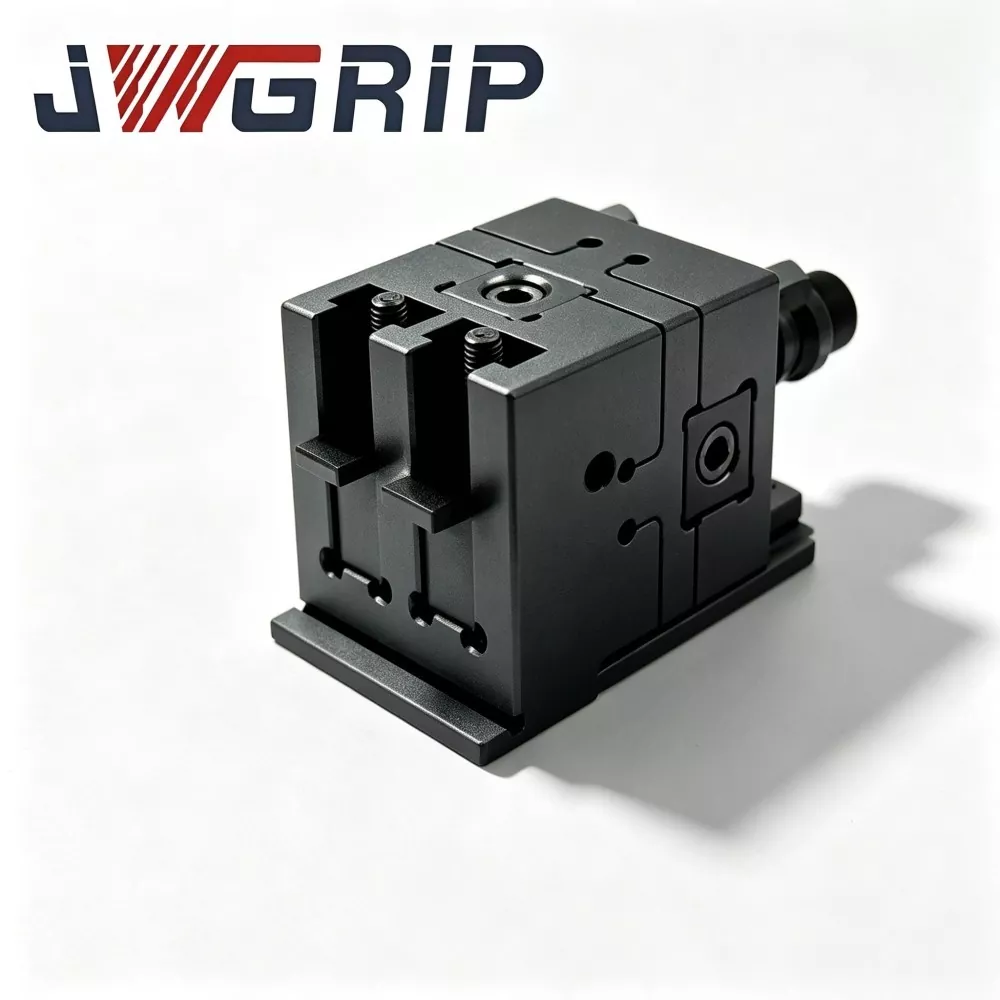
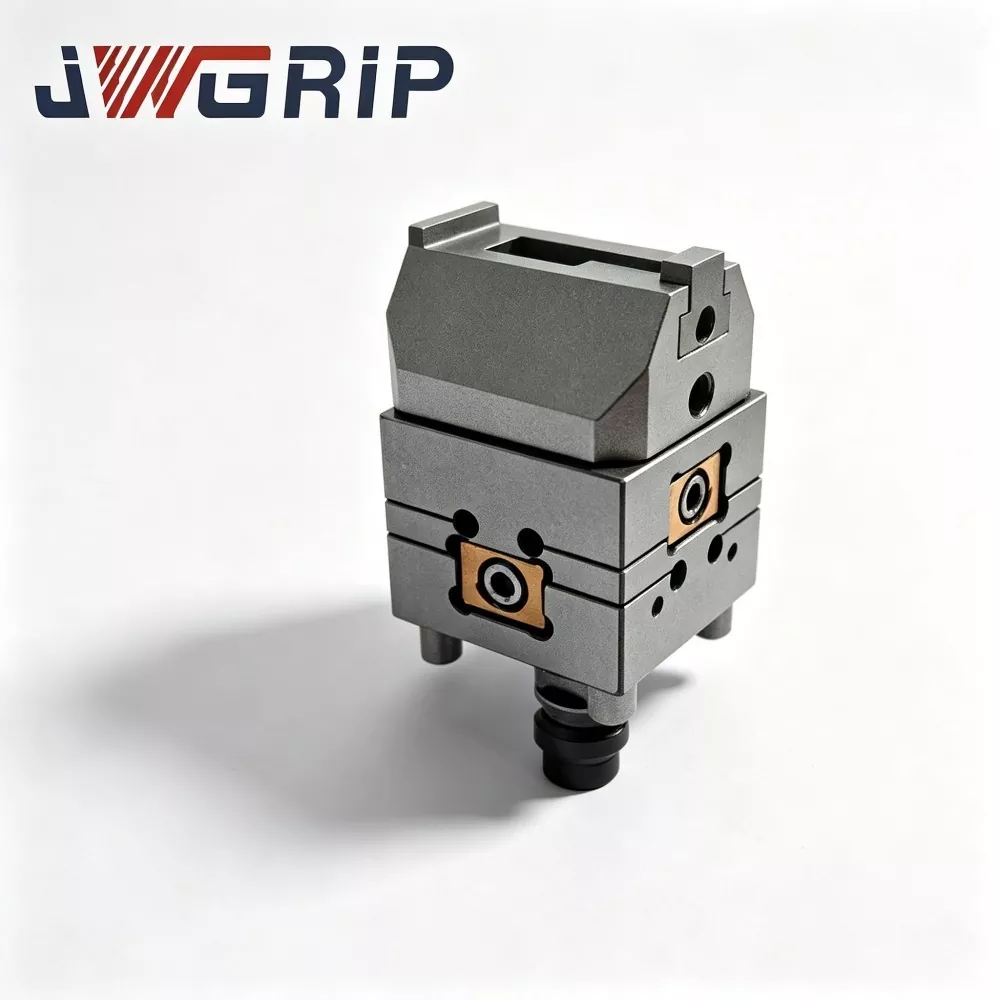
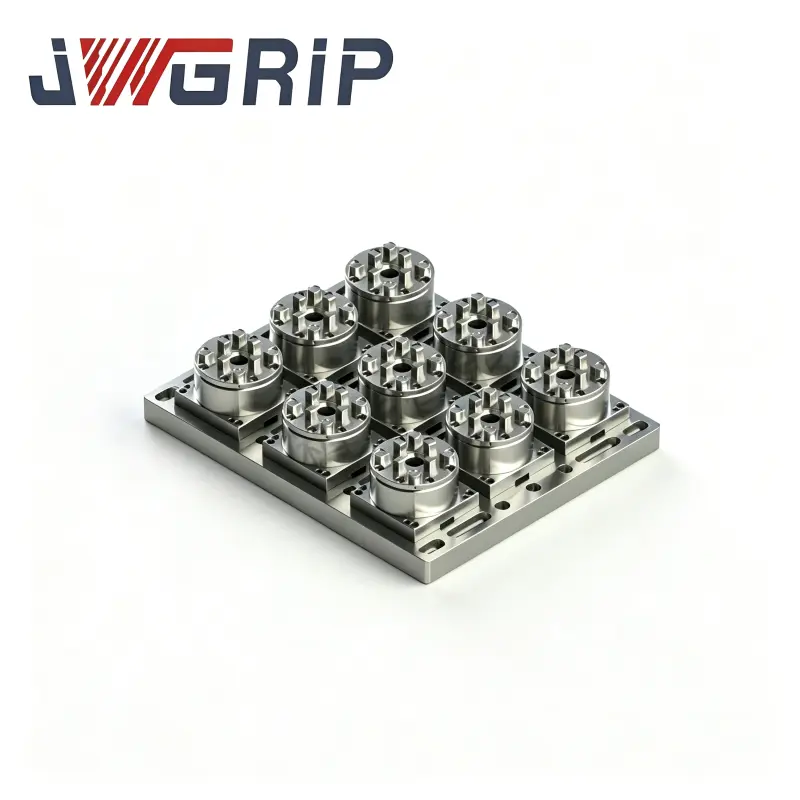
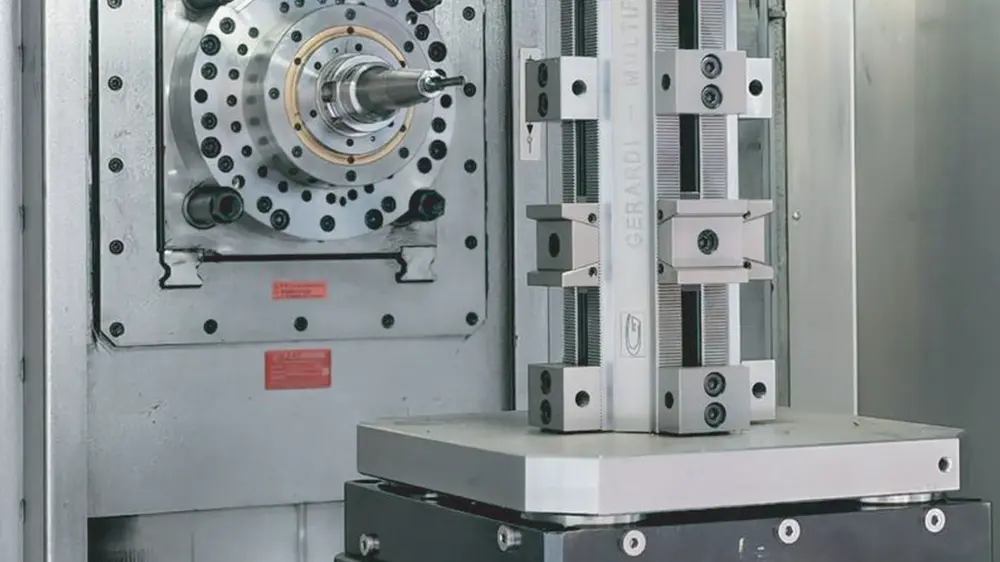
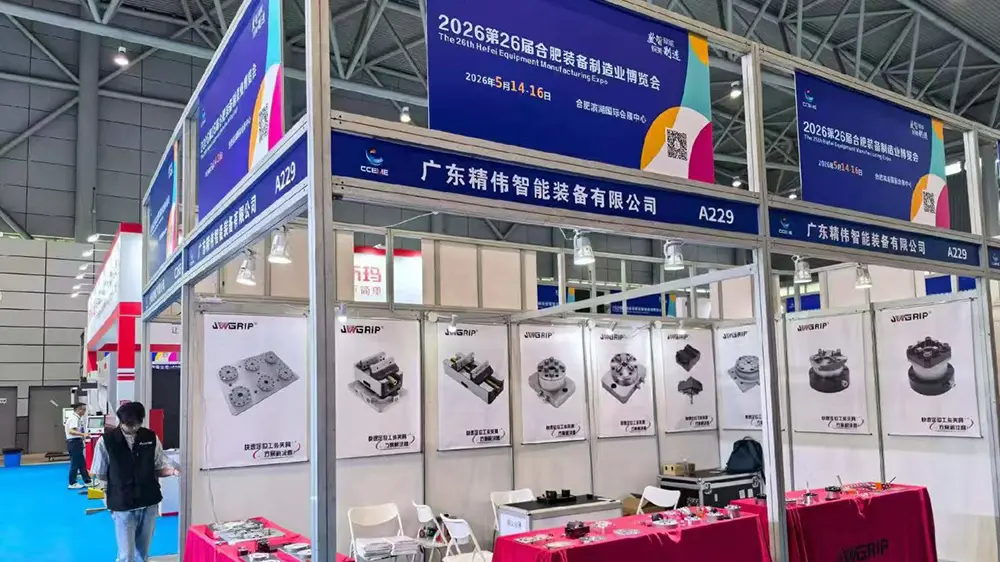
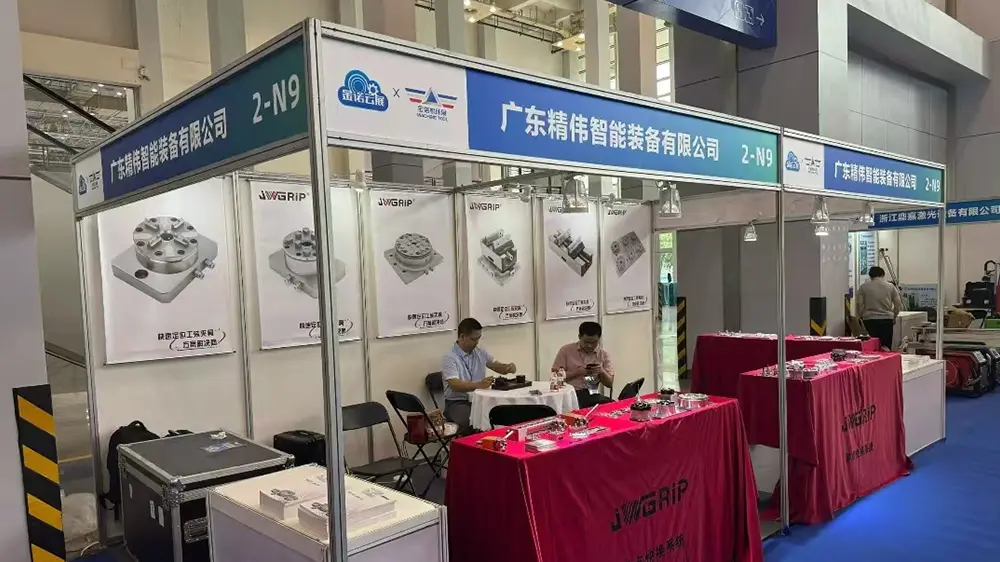
Kot izkušen razvijalec in izdelovalec držal za žično elektroerozijo,JWGRIPzagotavlja neodvisen tehnični razvoj za prilagodljive vpenjalne priprave za rezanje žice, nastavljive nosilce za pozicioniranje in podporne sklope proti popačenju, namenjene postopkom natančnega izrezovanja pod vodo. Linija strojne opreme JWGRIP vključuje tudiR-Type EDM delovni sistemin CNC samocentrirne primeži, ki rešujejo različne izzive ujemanja vpenjal za medprocesno natančno proizvodnjo.
Številne precizne delavnice podcenjujejo, koliko okvar končnih delov izvira iz neprimerne strojne opreme za potopno rezanje žice. Za razliko od običajnega CNC rezkanja žična EDM neprekinjeno teče pod izpiranjem z deionizirano dielektrično vodo. Slaba izbira materiala za vpenjanje bo sprožila rjavenje, kopičenje obloge in zmanjšanje vpenjalne sile med dolgimi cikli rezanja. Tankostenski, krhki obdelovanci ali obdelovanci nepravilnih obrisov zlahka utrpijo mikrodeformacije pod neenakomerno silo stiskanja ali močnim udarcem vodnega curka.
Ste kdaj razmišljali o tem, koliko kvalificiranih delov se zavrže zgolj zaradi nestabilnih pogojev zadrževanja namesto napak parametrov strojnega orodja? Operaterji porabijo veliko delovnih ur za popravljanje referenčnih odčitkov po ponovni montaži obdelovancev, kar skrajša dejansko dejansko trajanje rezanja. To je ravno razlog, zakaj namensko izdelane držala za žično erozijo postanejo nenadomestljiva strojna oprema za visokokakovostno množično proizvodnjo žičnih rezov in prototipne naloge.
Tipične težave, povezane s skrito opremo
Običajni primeži za splošno uporabo nimajo protikorozijske obdelave. Po dolgotrajni potopitvi v dielektrično tekočino se locirne ploskve luknjajo in luščijo, kar prinaša neviden odmik pozicioniranja za naslednje serije.
Prevelika lokalna vpenjalna napetost stisne tankostenske surovce. Celo manjša elastična deformacija se bo po sprostitvi dela odbila, kar bo povzročilo izventolerančne dimenzije in napake ravnosti za visoko natančne komponente.
Brez poenotenih referenčnih vmesnikov morajo operaterji ponoviti kalibracijo celotnega indikatorja vsakič, ko se obdelovanci demontirajo in ponovno namestijo. Ponavljajoče se ročno centriranje ustvari kumulativno odstopanje, ki ga povzroči človek.
Kadar deli potrebujejo zaporedno obdelavo na postajah za rezkanje, grezilo EDM in žično rezanje, navadne šablone ne morejo vzdrževati doslednega prenosa ničelnih točk med različnimi platformami stroja. Dodatna ponovna poravnava zmanjša celotno pretočnost delavnice.
Osnovna prednost
Žična EDM delovna držala so izdelana iz nemagnetnega, protikorozijskega osnovnega materiala iz nerjavečega jekla. Ključne locirane površine so obdelane z ultra finim brušenjem, pri čemer so odporne proti dielektrični vodni eroziji in oprijemu drobcev pri dolgotrajni potopljeni obdelavi. Zasnova odtočne reže zmanjša zadrževanje preostale tekočine in poenostavi vsakodnevno čiščenje napeljave.
Večtočkovna porazdeljena vpenjalna struktura pomaga enakomerno porazdeliti kontaktni pritisk. Izogne se lokalni koncentraciji napetosti, tako da je mogoče tanke in zlahka deformirane obdelovance trdno pritrditi brez očitnega stiskanja.
Modularna kombinirana postavitev podpira prilagodljivo sestavljanje. Uporabniki lahko mešajo primeže, adapterske sedeže, vpenjalna držala tipa V in paletne garniture nosilcev v skladu z obrisom obdelovanca, ni potrebe po popolnoma novih vpenjalnih pripravah po meri za vsak nov del.
Izbrane različice vpenjal si pridržujejo združljive vmesnike ničelnih točk, kar omogoča skupno rabo ničelnih točk s sistemom R-Type EDM Workholding System. Obdelovanci lahko krožijo med grezilom EDM in opremo za rezanje žice, pri čemer ohranijo prvotno referenco lociranja brez popolnega ponovnega tipanja.
Moduli glavnih komponent
JWGRIP-ov portfelj žičnih vpenjal vsebuje tri medsebojno povezane module sekundarne ravni, ki pokrivajo zahteve za neposredno vpenjanje, držanje z vrtljivimi primeži in pomožne podporne zahteve:
1. Žične EDM vpenjalne glave
Reprezentativni predmeti: primež za žično erozijo za natančno držanje, pnevmatska vpenjalna glava za držalo za žično erozijo, unoset adapter s kompletom palet RSM 50 za žično erozijo, vpenjalna glava za žično erozijo za natančno držanje.
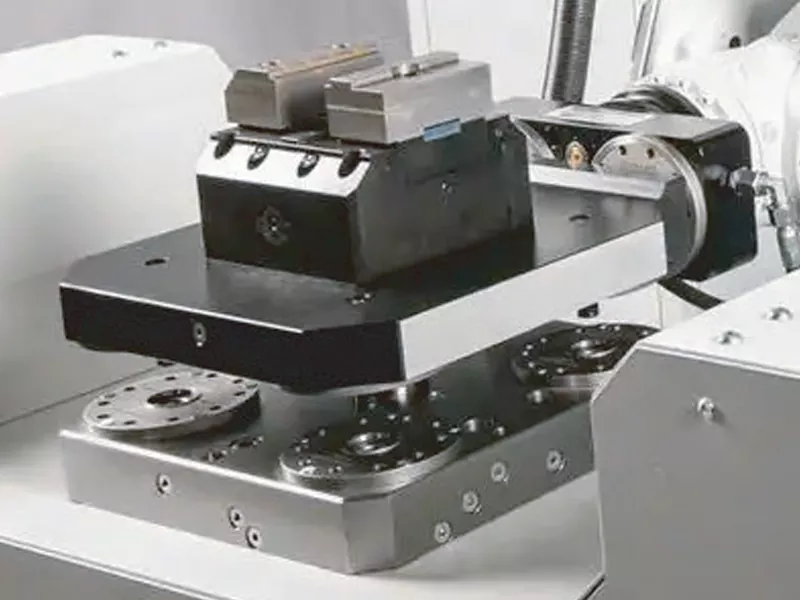
Te vpenjalne glave delujejo kot jedrne enote za neposredno vpenjanje, nameščene na delovno mizo stroja za rezanje žice. Ročni modeli so primerni za maloserijsko poskusno proizvodnjo; različice s pnevmatskim pogonom omogočajo enakomerno samodejno vpenjanje za ponavljajoče se šaržne naloge. Večsmerno nastavljive strukture kompenzirajo namestitveni odmik za surovce s kompleksno geometrijo.
2. Žične EDM primeži
Reprezentativni predmeti: TP Unoset Vee primež za žično erozijo, 0–100 mm vrtljivi primež za žično erozijo, super primež za žično erozijo tipa R 0–77 mm, kvadratni paletni komplet Unisis za držalo za žično erozijo.
Vrtljiva telesa primeža omogočajo nastavitev kota brez ponovnega vpenjanja. Notranji profili z V-utori ustrezajo valjastim in okroglim palicam. Kvadratni paletni kompleti povečajo montažni prostor za srednje-velike večkomponentne kombinirane vpenjalne naloge.
3. Pribor za žično erozijo
Reprezentativni predmeti: Adapter WEDM za držalo za žično erozijo, okroglo držalo za objemko za žično erozijo, komplet palet za nosilce za držalo za žično erozijo, referenčni element WEDM za natančno držalo.
Ta skupina dodatkov zagotavlja pomožne funkcije pozicioniranja, prehodne povezave in nastavitve meril. Kompleti palet v obliki tramov ponujajo velik podporni prostor za zelo dolge tanke dele; referenčni elementi zagotavljajo ponovljiv referenčni izvor za pogoste scenarije zamenjave delov.
Kako preveriti ustrezne kombinacije žičnih vpenjal, ki ustrezajo vašim dejanskim pogojem v delavnici?
1. Ali naj izberete ročne ali pnevmatske žične EDM vpenjalne glave?
Ročne vpenjalne glave so stroškovno učinkovite za nizkofrekvenčno menjavo serije. Če izvajate obsežna naročila ponovljenih delov in si prizadevate za stabilen učinek vpenjanja, si pnevmatske vpenjalne glave zaslužijo prednostno obravnavo.
2. Kakšna struktura vpenjala ustreza tankostenskim lomljivim komponentam?
Dajte prednost večtočkovnim primežem s porazdeljenim kontaktom namesto koničastega vpenjanja z ozkim robom, da čim bolj zmanjšate deformacijo obdelovanca zaradi stiskanja.
3. Ali potrebujete nastavitev kota med postopki rezanja?
Vrtljivi žični EDM primeži vas osvobodijo ponavljajočega popuščanja in ponovnega zaklepanja celotnih vstavkov za spreminjanje kota.
4. Ali načrtujete medsebojni prenos delov opreme med rezkanjem, grezilom EDM in rezanjem žice?
Bolje je, da izberete vpenjala z enotnimi ničelnimi vmesniki. V tem trenutku se lahko obrnete tudi na naše CNC samocentrirne primeže za načrtovanje poenotenja vpenjal med stroji.
Prednosti postopka
Za kritične kontaktne in locirane komponente so uporabljene posebne protikorozijske nemagnetne surovine iz nerjavečega jekla. Po natančnem brušenju in površinsko pasiviziranem odstranjevanju napeljave ohranjajo stabilno delovanje pod dolgotrajno potopitvijo v dielektrik in vodo.
Vsak končni komplet je podvržen pregledu ravnosti, preverjanju vpenjalne sile in ponovnemu testiranju natančnosti vgradnje, preden zapusti tovarno. Zamenljivost med modularnimi dodatki je v celoti potrjena.
Nudimo prilagojene storitve spreminjanja: spremenimo razpon vpenjanja, dodamo posebne drenažne reže, izdelamo nestandardne prehodne nosilce po vzorcih strank ali tehničnih risbah.
Naša tehnična ekipa nabira bogate praktične izkušnje pri sodelovanju z laboratoriji za kalupe, proizvajalci medicinskih delov in podjetji za izdelavo natančnih orodij. Ne dobavljamo samo kataloškega blaga s polic; analiziramo vaše dejanske omejitve rezanja in predlagamo ustrezne predloge za konfiguracijo vpenjal.
Tipični scenariji praktične uporabe
Precizni kalupni vložek in obdelava rezanih žičnih komponent v dielektrično-vodnem okolju.
Proizvodnja tankostenskih, krhkih, cilindričnih in nepravilnih oblik visoko preciznih komponent.
Naloge konturnega rezanja z več koti, ki zahtevajo rotacijsko nastavitev kota brez demontaže obdelovanca.
Delovni potek med postajami, kjer obdelovanci krožijo med strojnimi orodji za rezkanje, vrtalno elektroerozijo in žično rezanje.
Laboratoriji za prototipe majhnih serij in delavnice za proizvodnjo natančnih delov z visoko mešanico in majhnimi količinami.