Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Držala za elektrode tipa R zaupanja vrednega proizvajalca za zanesljivo varjenje
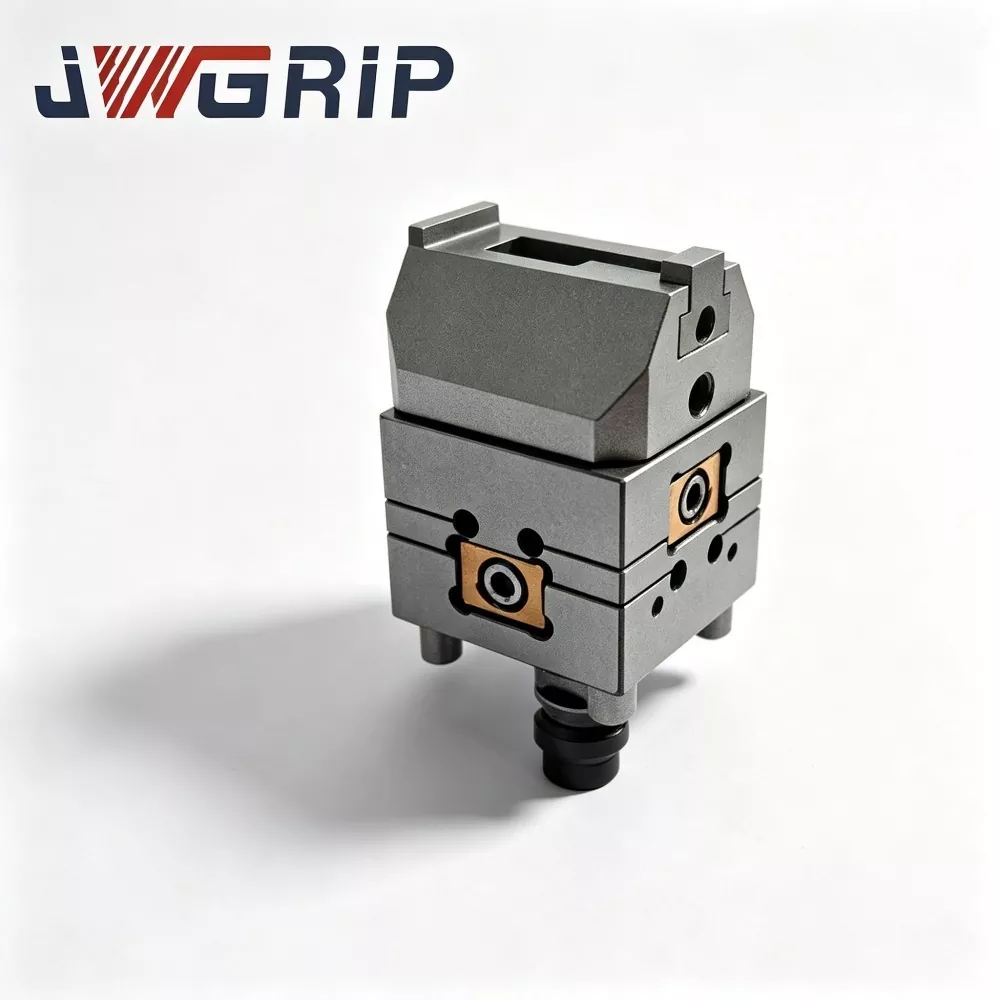
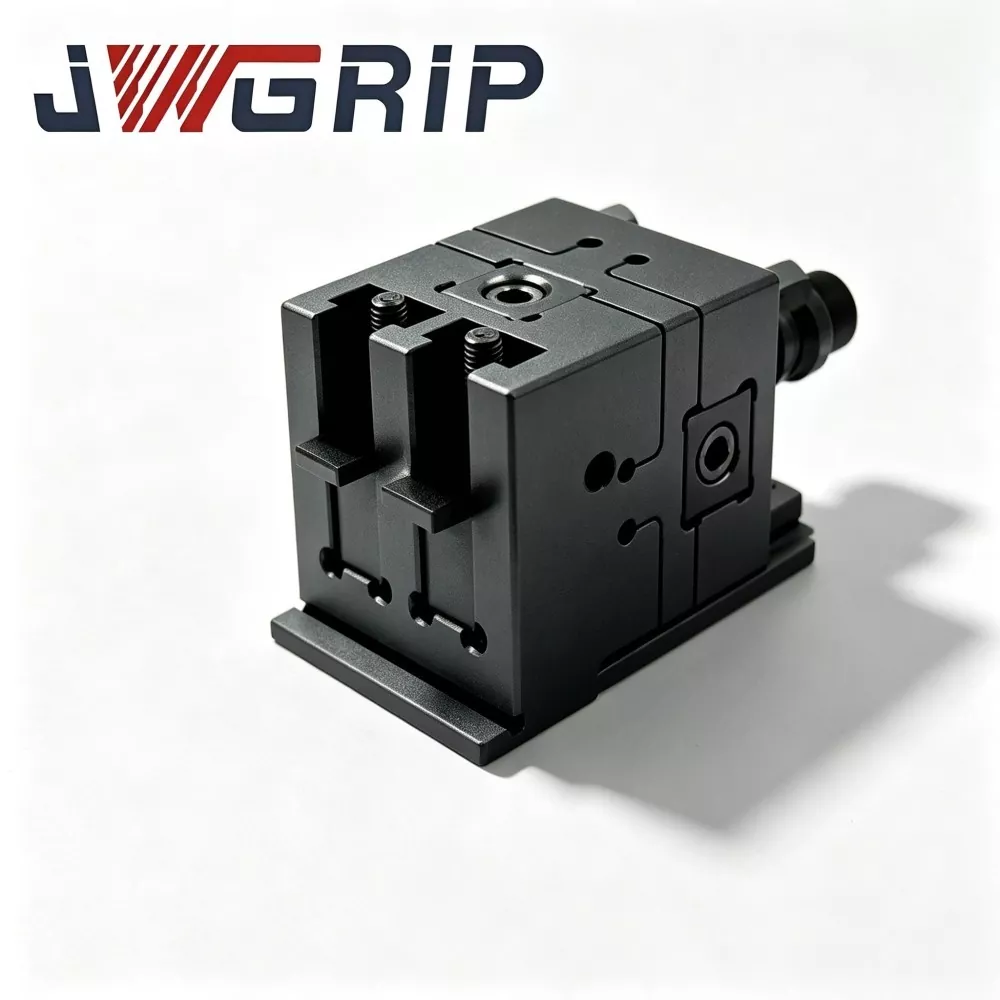
Kot specializiran dobavitelj držal za elektrode tipa R,JWGRIPproizvaja visoko stabilne podaljške, vpenjalne enote in sklope pnevmatskih ojnic za proizvajalce kalupov, procesne inženirje EDM in kupce vpenjal, ki se spopadajo z iztekanjem elektrod in vibracijami med erozijo globoke votline. Vsaka ključna komponenta gre skozi obdelavo za zmanjšanje napetosti in natančno brušenje, da se zmanjšajo napake koncentričnosti pri nameščanju različnih grafitnih in bakrenih elektrod. Ti dodatki za montažo ublažijo nihanje med globokim potopom in izboljšajo kakovost površinske obdelave zapletenih podrobnosti kalupa. Poleg sklopov za montažo elektrod dobavlja tudi JWGRIPEDM vpenjalne glave tipa Rin EROWA združljive vpenjalne glave za izdelavo celotne verige orodja, ki pokriva osnovo vpenjalne glave do konice elektrode.
Številni obrati za izdelavo kalupov se osredotočajo le na delovanje vpenjalnih glav EDM in parametrov stroja za vžiganje, pri čemer ne upoštevajo, kako komponente za pritrditev elektrod neposredno vplivajo na končne rezultate obdelave. Celo visoko kakovostne bakreno-grafitne elektrode bodo povzročile očitno iztekanje, če se ujemajo z držali nizke kakovosti. Pri obdelavi globokih, ozkih votlin v kalupu bodo rahle vibracije, ki se prenašajo z mesta vgradnje, povzročile nagubane stranske stene, zamegljene polmere vogalov in nedosledne iskrišča. Pri ponovni obdelavi okvarjenih votlin se porabijo elektrode, porabi čas delovanja stroja in zamuja dobava naročila. Številni standardni montažni deli za splošno uporabo se ne morejo upreti vplivu brizganja dielektrične tekočine in temperaturnih nihanj znotraj delovne posode za EDM, kar vodi do postopnega premika natančnosti po ponavljajočih se zamenjavah elektrod.
Razlike v zmogljivosti
Generična držala orodij so zasnovana za visokohitrostno rezkanje namesto v okoljih z iskričasto erozijo. Redko upoštevajo upor dielektrične tekočine, nihanje toplote in posebne zahteve za vpenjanje krhkih grafitnih elektrod.
Za primerjavo so držala za elektrode tipa R popolnoma optimizirana za operativne značilnosti grezila EDM. Podaljšek R-Type za držalo elektrode EDM podaljšuje doseg za obdelavo globokih votlin brez krepitve vibracij. R-Type ER32 Držalo za elektrode EDM zagotavlja enakomerno obodno prijemalno silo in preprečuje, da bi krhke grafitne elektrode pokale pod pritiskom vpenjanja. Pnevmatski vlečni drog R-Type za držalo elektrod EDM omogoča avtomatizirano zaklepanje in odklepanje na daljavo, kar ustreza potekom dela pri zamenjavi visokofrekvenčnih elektrod. CNC kalibracijski blok R-Type for EDM Workholding podpira hitro preverjanje odmika, kar skrajša čas merjenja, preden se začne obdelava iskre. Razumno usklajena montažna oprema ohranja stabilno koncentričnost elektrode tudi pri delu daleč stran od referenčne točke vpenjalne glave, s čimer se izognete površinskim napakam na votlinah kalupa, ki jih povzročajo vibracije.
Zmanjšanje količine odpadnih elektrod
Grafitne in bakrene elektrode predstavljajo glavne variabilne stroške za kalupne delavnice. Slaba koncentričnost držala in nestabilna vpenjalna sila pogosto poškodujejo drage elektrode, še preden se obdelava z iskro sploh začne. Standardizirana držala za elektrode tipa R omogočajo operaterjem, da zaključijo prednastavitev elektrod, prirezovanje in merjenje zamika zunaj posode stroja EDM. Operaterji sestavljajo elektrode na podaljške ali vpenjalne enote na zunanjih merilnih mizah; po kalibraciji je mogoče celoten sklop hitro namestiti na vpenjalne glave R-Type EDM.
Pnevmatska vlečna ojnica odstrani ročne operacije s ključem in zmanjša tveganje premočnega zategovanja, ki poči grafitne materiale. Pri izdelavi mešanih proizvodnih linij, ki združujejo ročno delovanje in polavtomatizacijo, lahko uporabniki kombinirajo ta držala z lokacijskimi moduli iz sistema Quick Change Workholding System, s čimer dosežejo enoten prenos referenčnih točk med merilnimi mizami pred postajo in mizami strojev EDM. Ta potek dela zmanjša stopnjo odpadnih elektrod in skrajša čas, ki ga porabijo ponavljajoče se popravke na stroju.
Glavne prednosti izdelka
Natančno brušene spojne površine zagotavljajo odlično koncentričnost in učinkovito zavirajo iztekanje elektrod med erozijo iskre v globoki votlini.
Raznolike strukturne oblike, vključno s podaljškom, vpenjalno ročico ER32 in pnevmatskim ojesom, se prilagajajo kratkim elektrodam, nalogam z globokimi votlinami z dolgim dosegom in zahtevam avtomatizirane proizvodnje.
Površinska protikorozijska obdelava preprečuje erozijo dielektrične tekočine, upočasnjuje nabiranje rje in kontaminacije v delovnem rezervoarju EDM.
Združljiv z običajnimi dodatki za lociranje R-Type, podpira hitro sodelovanje s kalibrirnimi bloki in več stili vpenjalnih glav EDM.
Predstavitev modula izdelka
Sklopi za pritrditev elektrod JWGRIP pokrivajo več funkcionalnih modulov za obvladovanje različnih dolžin elektrod, materialov in ravni avtomatizacije.
Podaljšek tipa R za držalo elektrod EDM rešuje oviro pri obdelavi globokih in omejenih votlin kalupov; podaljšuje delovno razdaljo elektrode, medtem ko nadzoruje ojačanje vibracij v sprejemljivih mejah. R-Type ER32 Držalo za EDM elektrode ponuja enakomerno okoliško vpenjalno silo, ki ščiti krhke grafitne elektrode pred lokalno deformacijo z drobljenjem. Pnevmatski vlečni drog tipa R za držalo elektrode EDM podpira daljinsko pnevmatsko zaklepanje, primerno za delavnice, ki si prizadevajo za višje stopnje avtomatizacije. CNC kalibracijski blok R-Type for EDM Workholding služi kot pomožno merilno orodje za preverjanje odmika, kar zmanjšuje poskuse in napake med nastavljanjem elektrod. Vsi ti moduli pripadajo ekosistemu R-Type EDM Workholding System. Če morajo delavnice obdelati velike serije standardnih elektrod, lahko izberejo ujemajoče se enote iz EROWA kompatibilnih vpenjal za elektrode, s čimer dosežejo prilagodljivo preklapljanje vpenjal med različnimi standardi orodij.
Glavni scenariji uporabe
Te komponente za montažo elektrod se široko uporabljajo pri izdelavi kalupov za potrošniško elektroniko, obdelavi kalupov za notranje dele avtomobilov, proizvodnji natančnih kalupov za medicinske naprave in nalogah obdelave kompozitov z več elektrodami. Prilegajo se opremi EDM z grezilom za obdelavo z globokimi votlinami, izrezovanje drobnih elementov in jedkanje kompleksne teksture. Ne glede na to, ali gre za nadgradnjo stare opreme EDM ali gradnjo novih celic za izdelavo kalupov, pravilno izbrana držala stabilizirajo stanje delovanja elektrod in zmanjšajo nepotrebno porabo elektrod. Široko jih uporabljajo tovarne kalupov po meri, delavnice za precizna orodja in podjetja, ki izvajajo naročila visoko zapletenih kalupov zunanjim izvajalcem.
Praktične smernice
Najprej razjasnite svojo tipično globino obdelave: globoke ozke votline zahtevajo strukturo podaljškov z dušenimi vibracijami, medtem ko lahko plitvi elementi kalupa sprejmejo kratke konfiguracije neposredne vgradnje.
Drugič potrdite material elektrode: grafitne elektrode potrebujejo držala v obliki vpenjalnih klešč z enakomerno porazdeljeno vpenjalno silo, da preprečite pokanje.
Ocenite svojo stopnjo avtomatizacije proizvodnje: delavnice s pogosto menjavo elektrod lahko dajo prednost pnevmatskemu ojesu za hitro daljinsko zaklepanje. Ročne delavnice z majhnimi serijami lahko za stroškovno učinkovito uporabo izberejo kombinacije podaljškov in vpenjal.
Pred nakupom preverite združljivost z vašimi obstoječimi vpenjalnimi glavami R-Type EDM in dodatki za umerjanje. Če se soočate z zmedo glede izbire dolžine ali kombiniranih shem, se lahko obrnete na specifikacijske liste dimenzij, ki jih je izdal JWGRIP, da filtrirate ustrezne številke delov glede na premer elektrode in zahteve za previs.
Nasveti za vzdrževanje
Ostanki dielektrične tekočine, ogljikov prah in fin grafitni prah se bodo po dolgotrajni EDM proizvodnji nabrali na spojnih površinah. Redno čiščenje izvrtin vpenjal, konusov drogov in povezovalnih površin vlečnega droga je bistvenega pomena za ohranitev prvotne natančnosti pozicioniranja. Izogibajte se pretiranemu mehanskemu udarcu med namestitvijo elektrod; močno trkanje bo deformiralo natančno brušene stožčaste površine in povzročilo trajno izgubo koncentričnosti. Po čiščenju nanesite protikorozijsko zaščitno olje, zlasti za enote, ki dlje časa mirujejo. Zamenjava obrabljenih vpenjalnih čav po načrtu preprečuje neenakomerno vpenjalno silo, ki poškoduje drage elektrode. Standardizirane vsakodnevne vzdrževalne navade bodo ohranile dolgoročno zmogljivost lociranja teh visoko natančnih montažnih sklopov in ohranile izhod vašega grezila EDM stabilnega v tisočih proizvodnih ciklih.




- View as

CNC kalibracijski blok R-Type za držalo EDM
JWGRIP, zanesljiv neposredni tovarniški in profesionalni izvoznik natančnih dodatkov za držala EDM, dobavlja visoko natančen CNC kalibracijski blok R-Type za držala EDM, množično naročilo in projekte po meri na podlagi risb. Ta kalibracijski blok, izdelan iz stabiliziranega orodnega jekla s staranjem za razbremenitev napetosti, večstranskim CNC rezkanjem in ultra-natančnim površinskim brušenjem, ohranja stabilno geometrijsko toleranco pri pogostih temperaturnih nihanjih in ponavljajočem se stiku s sondo. Edinstven zaobljen referenčni vogal tipa R zmanjša tveganje obrabe ostrih robov in zagotavlja ponovljive podatke o koordinatnem odmiku.
Pnevmatska vlečna ojnica tipa R za držalo elektrode EDM
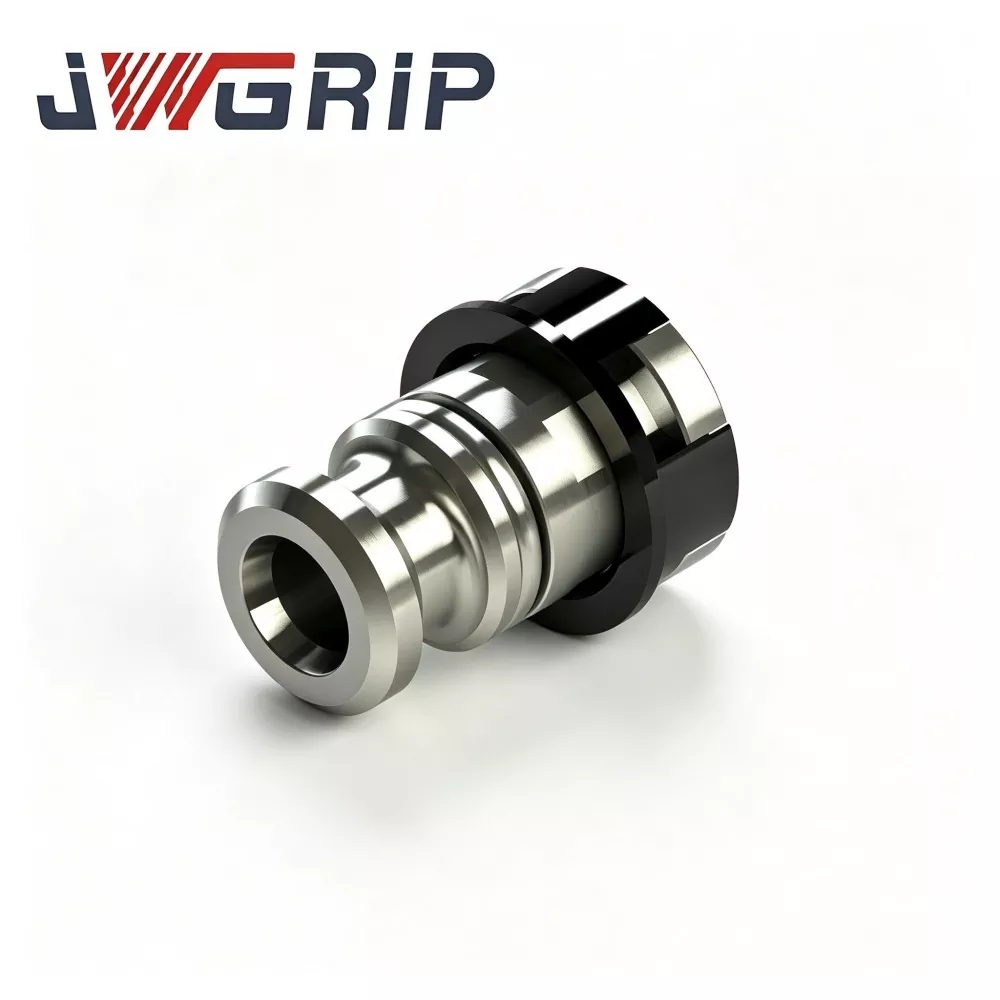
JWGRIP je profesionalni proizvajalec in dobavitelj pnevmatske ojnice R-Type za držalo elektrode EDM na Kitajskem, s standardnimi specifikacijami, ki so v celoti na zalogi in sprejemajo globalna množična naročila za projekte avtomatiziranih inteligentnih delavnic za kalupe. To je visoko zanesljiva integrirana pnevmatska vlečna komponenta, posebej zasnovana za avtomatizirane proizvodne linije za EDM brez osebja. Združuje optimizirano napetostno uravnoteženo prenosno strukturo R-tipa in protikorozijsko mehansko delovanje z visoko trdoto v eno samo napravo, s čimer odpravlja slabljenje napetosti, lokalno koncentracijo napetosti in napake zaradi lahke obrabe tradicionalnih vlečnih drogov z ravnim telesom.
R-Type ER32 Vpenjalna vpenjala za EDM držalo elektrod
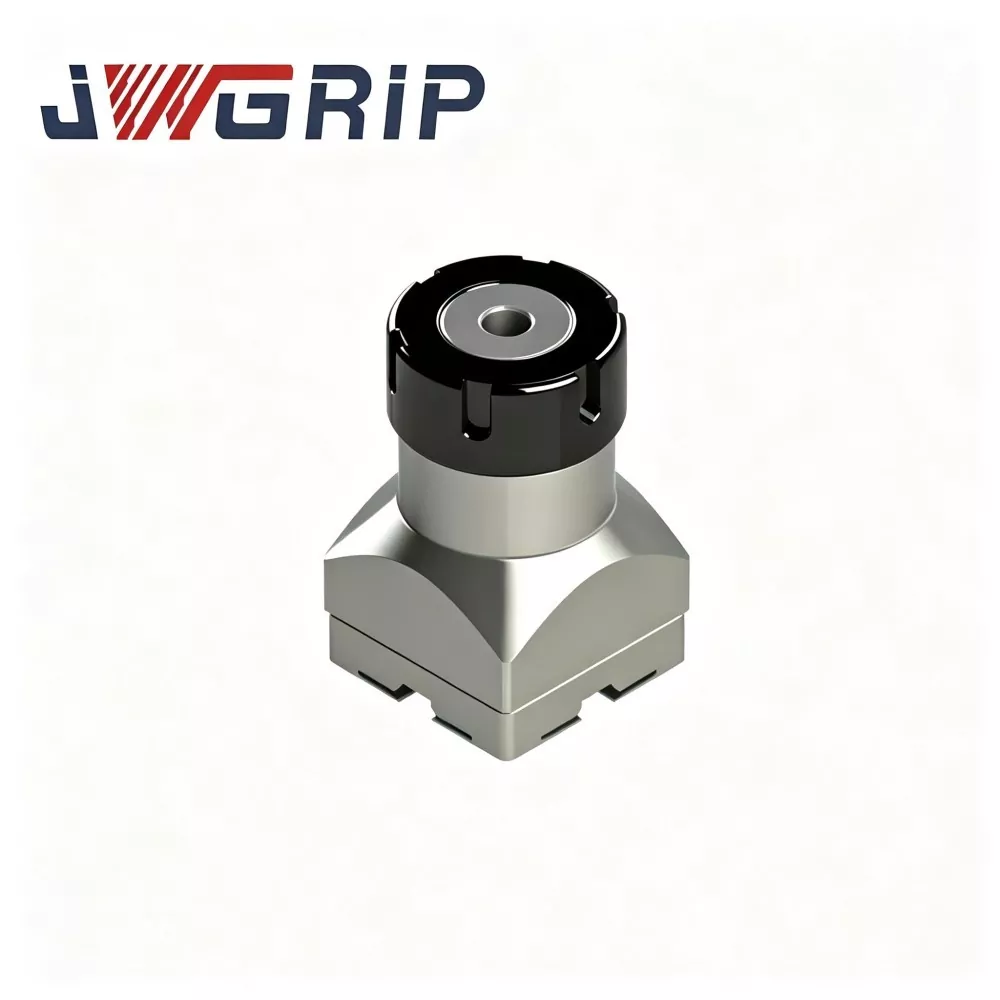
JWGRIP je profesionalni proizvajalec in dobavitelj R-Type ER32 držala za elektrode EDM na Kitajskem, ki zagotavlja neposredno tovarniško dobavo in zrelo storitev spreminjanja OEM za globalna podjetja, ki izdelujejo kalupe za EDM. To je visoko zmogljiv elastični vpenjalni dodatek, specifičen za EDM, posebej optimiziran za delovne pogoje obdelovanja z iskro erozijo. Z integracijo optimizirane strukture ravnotežja sil R-tipa in visoko natančne elastične vpenjalne zmogljivosti v eno samo enoto rešuje pogoste napake običajnih vpenjalnih klešč za splošno uporabo, kot sta neenakomerna obremenitev in enostavno natančno slabljenje.

Podaljšek tipa R za nosilec elektrode EDM
JWGRIP je profesionalni proizvajalec in dobavitelj podaljška R-Type za nosilec elektrode EDM na Kitajskem, ki zagotavlja prilagojeno storitev spreminjanja dimenzij z več standardnimi specifikacijami, ki so v celoti na zalogi. Je profesionalna visokonatančna razširitvena komponenta orodij EDM, ki je posebej zasnovana za kompleksne scenarije obdelave grezila v kalupe z globokimi votlinami. Združuje strukturno zasnovo visoke togosti in izjemno natančno zmogljivost koaksialnega pozicioniranja v eno samo integrirano telo palice, kar odlično rešuje problem nezadostnega delovnega giba standardnih elektrod pri obdelavi z globokimi votlinami.
JWGRIP je profesionalni Držala za elektrode tipa R proizvajalec in dobavitelj na Kitajskem. Toplo vas pozdravljamo pri veleprodajni prodaji visokokakovostnih izdelkov po konkurenčnih cenah iz naše tovarne.
Novice Priporočila