Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Zaupanja vreden proizvajalec centrirnih plošč tipa R za rešitve za natančno poravnavo
Kot specializiran proizvajalec pritrdilnih elementov za centrirne plošče tipa R,JWGRIPizdeluje pozicionirne plošče z visoko ravnostjo in paletne vložke z ničelno točko za razvijalce kalupov, načrtovalce procesov EDM in strokovnjake za nabavo vpenjala, ki izvajajo postavitev z več elektrodami na delovnih mizah za EDM. Vsaka plošča gre skozi žarjenje za lajšanje napetosti in dvostransko natančno brušenje, da se ohrani stroga toleranca vzporednosti in ravnosti ter prepreči kumulativno odstopanje pri pozicioniranju za goste nastavitve z več elektrodami. Te referenčne plošče odpravijo koordinatno nedoslednost pri zamenjavi elektrod ali zamenljivih obdelovancev znotraj rezervoarjev za dielektrično tekočino. JWGRIP tudi zagotavljaEDM vpenjalne glave tipa Rin Wire EDM Workholding Fixtures, izdelava popolnih verig za prenos referenčnih točk za postopke obdelave EDM z grezilom in žično rezano obdelavo.
Številne delavnice za izdelavo kalupov se močno osredotočajo na natančnost posameznih vpenjalnih klešč, vendar spregledajo širjenje referenčne točke na več postajah. Tudi visoko natančne vpenjalne glave ne morejo odpraviti nakopičenih napak, če imajo vmesne povezovalne plošče slabo ravnost ali popačene locirne odprtine. Ko operaterji razporedijo več grafitnih ali bakrenih elektrod za obdelavo kalupov z več votlinami, se bodo drobne napake na centrirnih ploščah kopičile na vsaki postaji. Kumulativno odstopanje moti enakomernost iskrišča, ustvarja nedosledno globino votline in uniči dimenzijsko skladnost med več odtisi kalupa. Številne generične adapterske plošče, ki se prodajajo na trgu, niso optimizirane za okolja EDM; so nagnjeni k površinski koroziji in dimenzijskemu premikanju pri dolgotrajni potopitvi v dielektrično tekočino, kar postopoma poruši koordinatno konsistenco med položaji elektrod.
Katere kritične funkcionalne značilnosti ločujejo namenske referenčne plošče od običajnih adapterskih plošč za nastavitve EDM z več elektrodami?
Navadne adapterske plošče so večinoma zasnovane za CNC rezkanje s suhim rezom. Pri načrtovanju redko upoštevajo dielektrično potopitev, kontaminacijo z delci ogljika in kopičenje napak na več postajah.
Nasprotno pa so centrirne plošče R-Type namensko izdelane za scenarije postavitve več elektrod pri grezilu EDM.
R-Type 70x70 EDM centrirna plošča ustreza kompaktnim razporeditvam z več elektrodami za majhne natančne vložke za kalupe.
R-Type 54x54 EDM centrirna plošča služi za namestitev v ozkih prostorih, kjer je prostor za montažo izjemno omejen. 75-milimetrska centrirna plošča za ničelno točko EDM poveča nosilnost za srednje velike elektrode, medtem ko 156-milimetrska paleta EDM za držanje za ničelno točko R-tipa ponuja nosilec ničelne točke večjega formata za težke skupine z več elektrodami.
Protikorozijska površinska obdelava preprečuje kemično erozijo iz dielektrične tekočine. Natančno obdelane lokacijske odprtine zagotavljajo ponovljivo poravnavo vsakič, ko so plošče nameščene na osnovne vpenjalne glave. Z zanesljivim vmesnim referenčnim medijem vsaka elektrodna postaja ohrani svojo neodvisno koordinatno vrednost brez navzkrižnih motenj, s čimer se izogne kumulativnemu zamiku pri proizvodnji kalupov z več votlinami.
Kako odpraviti kumulativno ničelno napako?
Kompleksni kalupi z več votlinami zahtevajo na desetine elektrod za dokončanje vseh podrobnosti votlin. Ponovna vzpostavitev referenčnih koordinat za vsako elektrodo v posodi EDM zapravi veliko časa delovanja stroja. Centrne plošče tipa R omogočajo operaterjem dokončanje združevanja elektrod, načrtovanje postavitve in koordiniranje meritev na zunanjih kalibracijskih mizah zunaj EDM stroja. Več elektrod je mogoče vnaprej namestiti na centrirne plošče ali palete v serijah, celotna sestavljena enota pa se zaklene na vpenjalne glave R-Type EDM v enem samem koraku namestitve.
Ta pristop premakne skoraj vse meritve in nastavitev stran od dragocenega strojnega časa. Če delavnice načrtujejo kroženje vpenjalnih elementov po različni opremi, lahko te referenčne plošče sodelujejo z moduli iz Quick Change Workholding System, ki prenašajo enotne koordinatne referenčne točke med merilnimi postajami, grezili za EDM in pomožnimi inšpekcijskimi ploščadmi. Ta delovni način zmanjša ponavljajoče se nastavitve koordinat in učinkovito zavira zlaganje napak, ki nastane zaradi več neodvisnih operacij vpenjanja.
Poudarki osnovnega izdelka
Dvostransko natančno brušenje in obdelava za lajšanje napetosti ohranjata izjemno nizko ravnost in vzporednost, kar omejuje kumulativno odstopanje pri pozicioniranju več postaj.
Specifikacije več dimenzij, vključno s 54 × 54,70 × 70,75 mm in 156 mm palete, prilagojene kompaktnim vložkom, gosto razporeditvijo več elektrod in kombinacijami elektrod za velike obremenitve.
Posebna protikorozijska površinska obdelava vzdrži dolgotrajno potopitev v dielektrično tekočino, upočasnjuje korozijo in spreminjanje dimenzij površine znotraj delovnih rezervoarjev EDM.
Standardiziran vmesnik za lociranje zagotavlja brezhibno združljivost z obstoječimi vpenjali, držali in pomožnimi komponentami za umerjanje serije R-Type.
Pregled modula izdelka
Portfelj izdelkov JWGRIP za prenos ničelnih točk zajema centrirne plošče majhnih oblik do velikih palet za težke obremenitve, ki ustrezajo različnim zahtevam glede postavitve več elektrod.
R-Type 54x54 EDM centrirna plošča je zasnovana za ozek prostor za namestitev, primerna za kompaktno razporeditev z več elektrodami majhnih natančnih vložkov za kalupe. R-Type 70x70 EDM Centrirna plošča je široko uporabljena za običajne majhne in srednje kalupe z več votlinami. 75-milimetrska centrirna plošča ničelne točke EDM zagotavlja razširjeno območje nalaganja za srednje velike skupine elektrod. Paleta R-Type 156 mm EDM za držalo z ničelno točko deluje kot velika nosilna platforma za težke elektrode ali kombinirano vpenjanje z več vložki. Vse te strojne enote pripadajo ekosistemu R-Type EDM Workholding System. Ko morajo delavnice končati nadaljnjo obdelavo z žičnim rezanjem za dele kalupa, je mogoče uvesti ujemanje orodij iz vpenjal za držala za žično erozijo, da se še naprej uporablja ista referenčna točka v različnih fazah obdelave.
Tipični scenariji uporabe
Te plošče in palete za prenos referenčnih točk najdejo široko uporabo pri proizvodnji kalupov za brizganje plastike z več votlinami, proizvodnji kalupov za natančne spojke, obdelavi kalupov za medicinske vsadke in delovnih tokovih priprave šaržnih skupin elektrod. Prilegajo se opremi za EDM z grezilom za sočasno obdelavo z več votlinami, obdelavo združenih elektrod in modularno vpenjanje ploščic. Ne glede na to, ali prenavljate stare delovne postaje EDM ali izdelujete nove modularne celice za izdelavo kalupov, pravilno izbrane centrirne plošče stabilizirajo večelektrodno koordinatno konsistentnost in zmanjšajo število okvarjenih delov, ki jih povzroča nakopičen premik ničelne točke. Te komponente pogosto uporabljajo tovarne kalupov za potrošniško elektroniko, orodjarne za precizne konektorje in podjetja, ki izvajajo obsežne projekte kalupov z več votlinami.
Praktična načela izbire
Najprej izračunajte skupno količino in zunanjo dimenzijo elektrod v vsaki skupini, nato izberite velikost plošče glede na dejanski prostor za namestitev mize. Gosta postavitev s kompaktnim vstavljanjem izbere plošče manjše velikosti, kot je centrirna plošča EDM tipa R 54x54 ali centrirna plošča EDM tipa R 70x70. Srednje in velike skupine elektrod ali kombinirano vpenjanje z več vložki lahko sprejmejo 75-milimetrsko centrirno ploščo za ničelno točko EDM ali 156-milimetrsko paleto EDM za držanje ničelne točke.
Drugič potrdite zahtevo za ujemanje vmesnika z vašimi obstoječimi osnovnimi vpenjali. Bodite pozorni na skupno težo elektrode; scenariji velike obremenitve zahtevajo palete z večjo nosilnostjo. Če želite deliti referenčno točko z zunanjimi merilnimi platformami, vnaprej preverite združljivost z moduli Quick Change Workholding System. Ko ste zmedeni glede kombinacije velikosti ali ujemanja nosilnosti, se lahko obrnete na uradne podatkovne liste dimenzij JWGRIP, da filtrirate ustrezne številke delov na podlagi risbe postavitve elektrod in parametrov obremenitve.
Navodila za uporabo
Ostanki ogljika, grafitni prah in dielektrični mulj se bodo nabirali na površinah za lociranje plošč in pozicionirnih luknjah med neprekinjeno proizvodnjo EDM. Nežno in redno čiščenje ravnih referenčnih ploskev in lociranih izvrtin je ključnega pomena za ohranitev prvotne točnosti ničelne točke. Izogibajte se težkim udarcem, praskam ali mehanskim udarcem po brušenih referenčnih površinah; površinske vdolbine bodo povzročile trajne nepopravljive ničelne napake. Po čiščenju obrišite plošče do suhega in nanesite protikorozijsko zaščitno prevleko, zlasti za enote, ki so bile dlje časa shranjene zunaj rezervoarjev stroja.
Pri ploščah, ki delujejo v pogojih težke obremenitve z več elektrodami, redno preverjajte ravnost in stanje lokacijske luknje. Pravočasno odstranite komponente z očitnimi vdolbinami ali korozijskimi luknjami. Sledenje standardiziranim delovnim navadam ščiti celovitost referenčne točke, ohranja konsistentnost koordinat več elektrod in zmanjšuje razmerje zavrnitve za množično proizvodnjo kalupov z več votlinami.




- View as
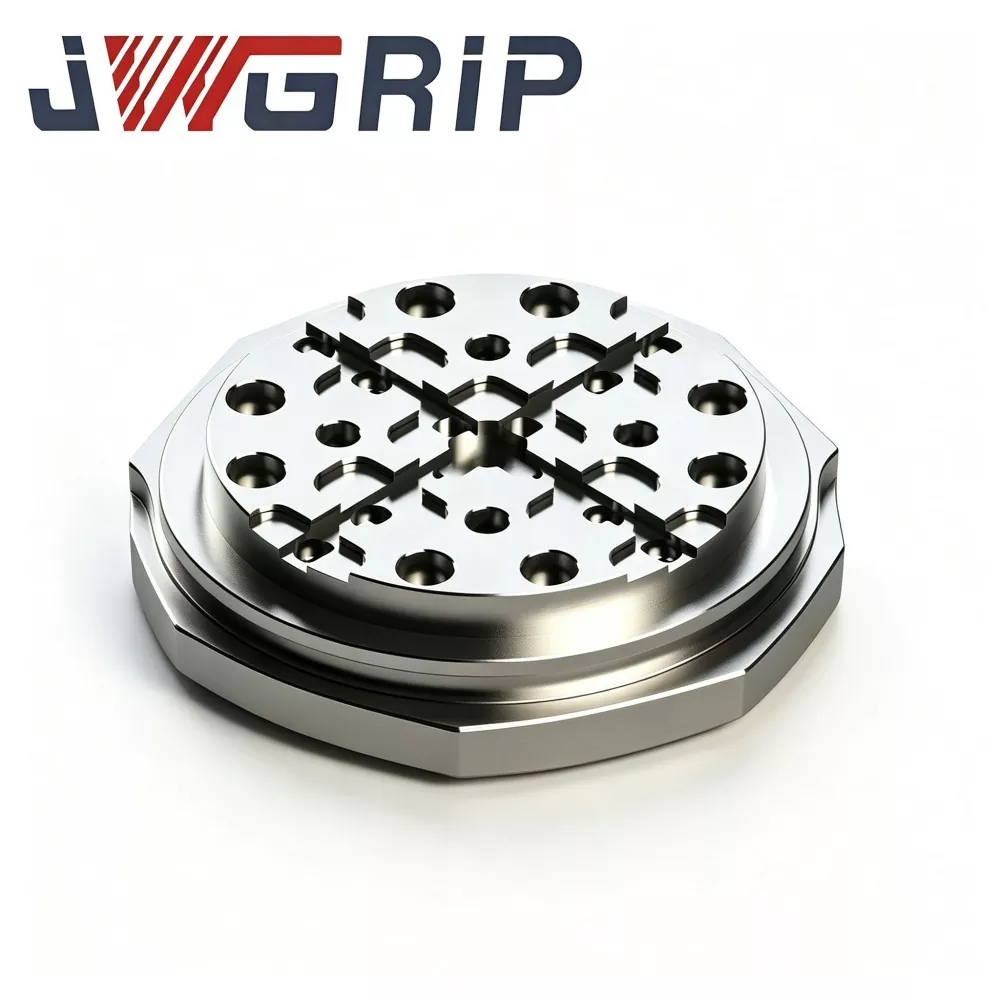
Paleta R-Type 156 mm EDM za delovno držalo z ničelno točko
JWGRIP, izkušen dobavitelj, ki zagotavlja preizkušene rešitve ODM za visoko natančno strojno opremo za EDM obdelovance, ponuja togo konstrukcijo R-Type EDM palete 156 mm za obdelovance z ničelno točko, ključno nabavno komponento za medprocesni prenos grezila EDM v srednje velikih obratih za izdelavo kalupov. Izdelan je iz predhodno utrjenega legiranega jekla z razbremenjeno napetostjo in je podvržen večciklični termični stabilizaciji, obdelavi prehodnih utorov tipa R in ultra-natančnemu brušenju po celotni površini. Opremljen z drenažno arhitekturo za preusmerjanje odrezkov za brizganje okolja rezervoarjev EDM, njegov edinstveni utor za sprostitev napetosti v obliki črke R razširja visoko lokalno napetost zaradi ponavljajočih se ciklov zaklepanja-odklepanja ničelne točke in zavira mikrodeformacije lociranja-datum-čela po dolgotrajnem cikličnem delovanju.
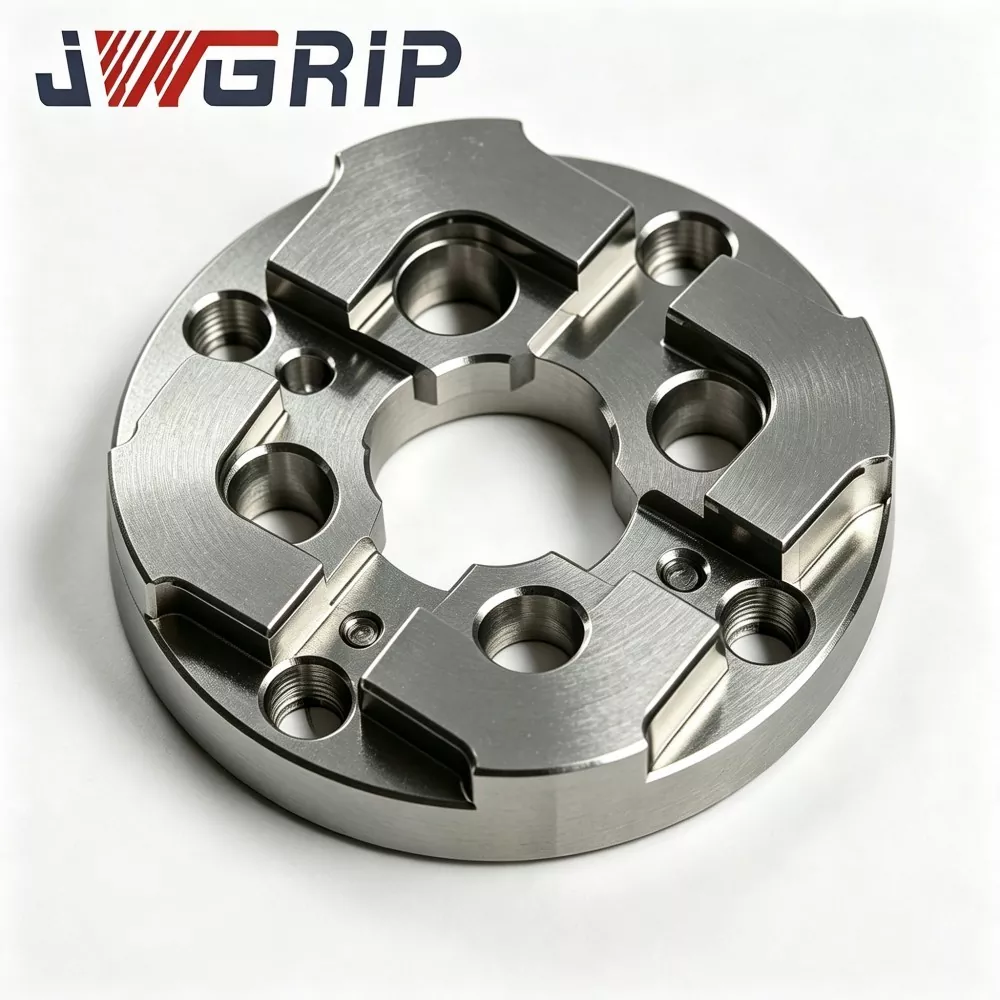
75 mm centrirna plošča ničelne točke EDM
JWGRIP je profesionalni proizvajalec in dobavitelj 75 mm centrirne plošče z ničelno točko EDM na Kitajskem, ki zagotavlja neposredno tovarniško dobavo in strukturno prilagoditev po meri za srednje velike delavnice za izdelavo kalupov po vsem svetu. To je visokostabilno integrirano vpenjalo za pozicioniranje ničelne točke, razvito posebej za sisteme vpenjanja z ničelno točko grezila EDM. Združuje okrepljeno protideformacijsko strukturo in visoko natančno merilo za ujemanje ničelne točke v eno samo enoto, kar omogoča hitro obnovitev referenčne točke med pogostimi zamenjavami vložkov za kalupe in serijsko obdelavo z več elektrodami.

R-Type 54x54 EDM centrirna plošča
JWGRIP je profesionalni proizvajalec in dobavitelj centrirne plošče R-Type 54x54 EDM na Kitajskem, s standardnimi specifikacijami, ki so v celoti na zalogi in podpirajo globalno naročilo v razsutem stanju za kompaktne stroje EDM in projekte delavnice preciznih kalupov. Je na obrabo odporna visokonatančna vgrajena primerjalna naprava za pozicioniranje, ki je posebej zasnovana za majhno opremo za EDM z grezilom, mini elektrodne vtičnice in scenarije obdelave kalupov z več votlinami. Združuje optimizirano strukturo rame za prehodno pozicioniranje tipa R in toplotno stabilno mehansko zmogljivost v eno samo enoto, s čimer odpravlja napake enostavne obrabe zaradi iztiskanja in lomljenja kotov tradicionalnih pravokotnih miniaturnih centrirnih plošč.
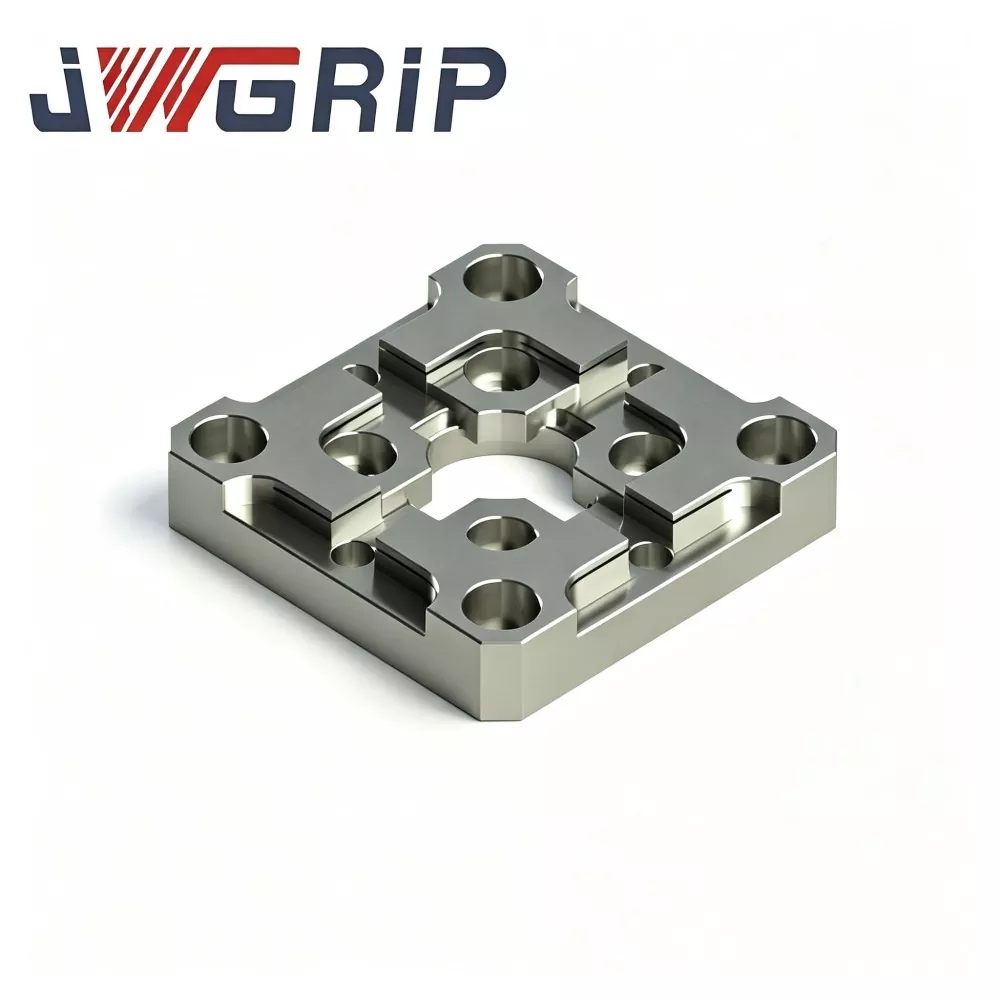
R-Type 70x70 EDM centrirna plošča
JWGRIP je profesionalni proizvajalec in dobavitelj centrirne plošče R-Type 70x70 EDM na Kitajskem, ki zagotavlja neposredno tovarniško dostavo in prilagojene strukturne spremembe za izpolnjevanje različnih zahtev glede postavitve napeljave EDM. Je visoko natančna integrirana primerjalna naprava za pozicioniranje elektrod, ki je posebej optimizirana za delavnice za izdelavo kalupov za erozijo, ki se osredotočajo na hitro centriranje in ponavljajoče naloge pozicioniranja elektrod. Združuje napetostno razpršeno notranjo posnemalno strukturo R-tipa in izjemno stabilno merilno zmogljivost pozicioniranja v eno samo kompaktno enoto, ki učinkovito rešuje obrabo ostrih robov in napake referenčnega odmika tradicionalnih ravnih centrirnih plošč.
JWGRIP je profesionalni Centrne plošče tipa R proizvajalec in dobavitelj na Kitajskem. Toplo vas pozdravljamo pri veleprodajni prodaji visokokakovostnih izdelkov po konkurenčnih cenah iz naše tovarne.
Novice Priporočila