Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






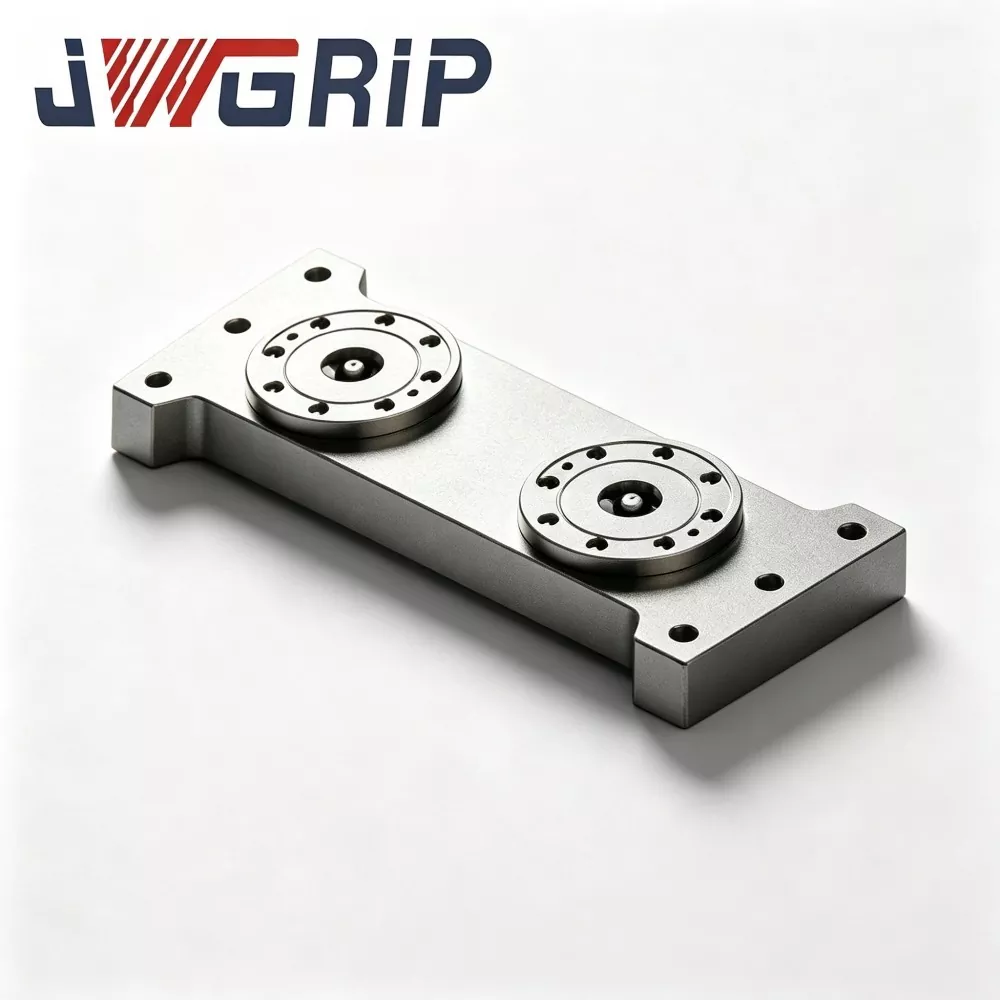
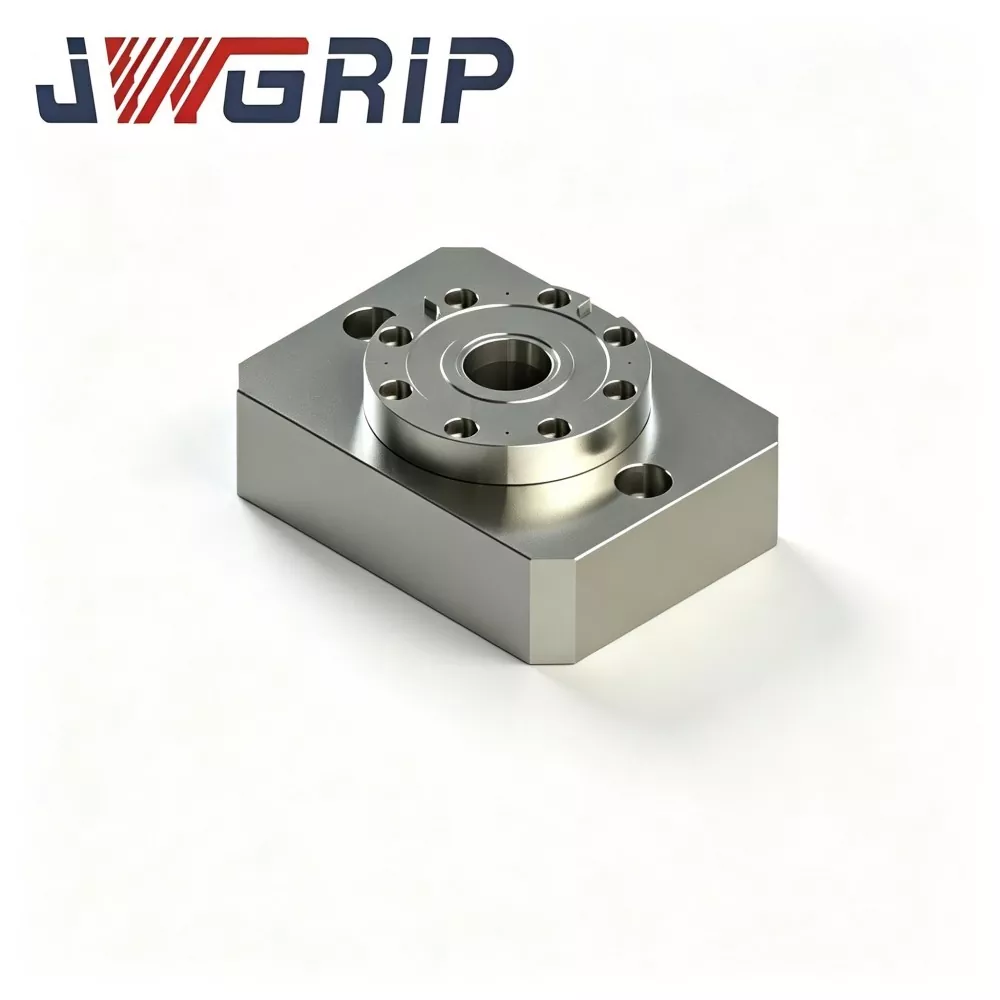
Paleta vpenjalne glave z ničelno pozicijo tipa L
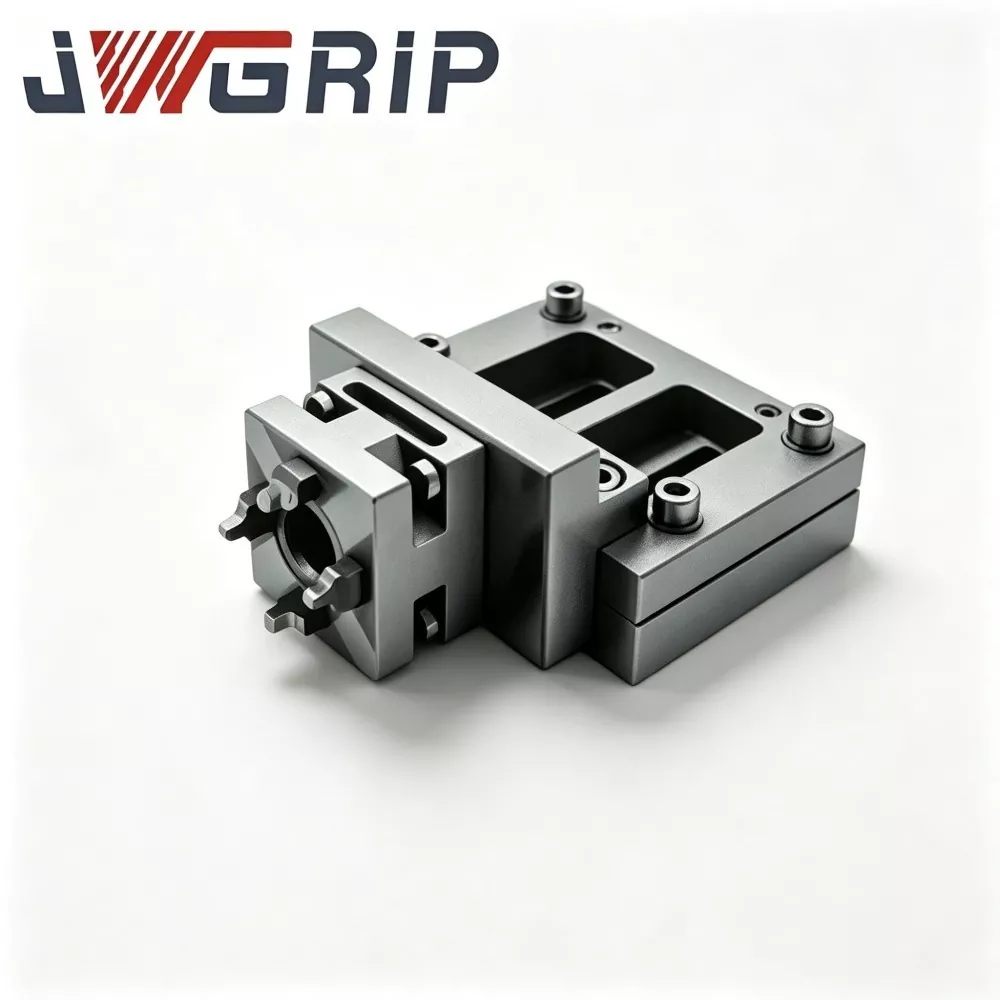
JWGRIP zagotavlja profesionalno paleto vpenjalne glave z ničelno pozicioniranjem tipa L s storitvijo tovarniške neposredne prodaje na Kitajskem. Ta profesionalna paleta z ničelno točko tipa L je kot osrednji integrirani vpenjalni element serije Zero Point Clamping Chuck zasnovana posebej za prilagodljive CNC obdelovalne proizvodne linije z opremo, ki je omejena na prostor. Združuje navpično strukturo za pretvorbo ničelnih točk in komponente za visoko natančno pozicioniranje ničelne točke v eno monolitno enoto, s čimer odpravlja potrebo po dodatnih pomožnih adapterskih strukturah za izvedbo navpičnega vpenjanja obdelovanca in obdelave stranskih elementov.
Z integrirano upognjeno strukturo v obliki črke L, paleta vpenjalne glave za pozicioniranje ničelne točke L-tipa razporedi sklope puš za natančno pozicioniranje ničelne točke na navpični referenčni površini, da zagotovi standardno 90-stopinjsko referenčno točko za lociranje ničelne točke. Optimiziran način navpične viseče namestitve učinkovito rešuje motnje vpenjala orodja pri stranskem rezkanju in stranskem vrtanju lukenj ter se popolnoma prilagaja zahtevam obdelave vložkov za kalupe in nepravilno upognjenih delov s stranskimi ključnimi lastnostmi.
Ta visoko učinkovita pozicionirna paleta podpira hitro zamenjavo vpenjal z ničelno točko, kar močno skrajša čas nastavitve in prilagodi prilagodljive načine proizvodnje z visoko mešanico in nizko količino. Združljiv je z ročno zamenjavo vpenjal za samostojno delovanje stroja in lahko sodeluje z robotskimi prijemali za doseganje samodejnega nalaganja in praznjenja navpično obešenih vpenjal. Široko se uporablja pri izdelavi kalupov in precizni obdelavi komponent ter zagotavlja stabilno in visoko natančno zmogljivost pozicioniranja za scenarije CNC obdelave z omejenim prostorom.
Ključne komponente strojne opreme
Paleta za pozicioniranje vpenjalne glave tipa L JWGRIP Zero-Point je kovana iz enega samega monolitnega surovca iz legiranega jekla brez vijačnih spojev. Celoten sklop vključuje:
Enodelno glavno telo v obliki črke L (vodoravna montažna osnova + navpični lokacijski dvižni vod)
Sklopi puš za pozicioniranje ničelne točke, nameščeni na navpičnem dvižnem vodu
Notranji pnevmatski zaklepni prehodi
Luknje proti umivalnikom za pritrditev podnožja
Zaščitne pokrivne plošče za lociranje referenčnih površin
Delovni proces
1. Varno pritrdite vodoravno podlago palete JWGRIP L-Type na delovno mizo CNC obdelovalnega stroja.
2. Obesite podstavke za vpenjanje, ki so predhodno opremljeni z vlečnimi zatiči z ničelno točko, na navpično stran dvižnega voda.
3. Napajanje 0,5-0,7 MPa stisnjenega zraka; vgrajeni pnevmatski prehodi sprožijo puše ničelne točke za dokončanje zaklepanja.
4. Izhodni signal za potrditev položaja v sistem CNC. Vreteno je neposredno obrnjeno proti stranskim ploskvam obdelovanca in izvaja cikle stranskega rezkanja, stranskega vrtanja in obdelave stranskih votlin.
5. Ko je strojna obdelava končana, sprostite zračni tlak, da odklenete. Navpično obešene napeljave je mogoče odstraniti za nalaganje naslednje serije.
Inženirsko oblikovanje
Številne konkurenčne napeljave v obliki črke L uporabljajo konstrukcijo z razcepljenimi vijaki. Ponavljajoči stranski rezalni udarci ustvarjajo majhne vrzeli na spojnih vmesnikih in prinašajo zamik natančnosti lociranja.
JWGRIP uporablja enodelno kovanje za odpravo spojenih spojnih površin, kar zagotavlja močno odpornost proti neprekinjenemu bočnemu udarcu rezanja.
Po kovanju so surovci iz legiranega jekla podvrženi dvojnim ciklom staranja za razbremenitev napetosti, da se sprostijo preostale napetosti zaradi kovanja in CNC obdelave. V pogojih stranskega vpenjanja napeljave vzdržujejo vztrajno vodoravno rezalno silo; nesproščena notranja napetost bi sprožila postopno deformacijo substrata in poslabšala natančnost lociranja pri dolgotrajnih cikličnih obremenitvah.
Pozicijske puše so izdelane iz visoko trdotnega ležajnega jekla. Notranje izvrtine so obdelane s kaljenjem in brušenjem, kar zagotavlja stabilno ponavljajočo se natančnost pozicioniranja na navpičnih dvižnih postajah.
Prednosti proizvodnje
1. 90° pretvorba ničelne točke rešuje motnje stranske obdelave na kompaktnih strojih
Na strojih z majhno mizo so navpično obešeni obdelovanci obrnjeni neposredno proti vretenu brez nagibanja vretena pod velikim kotom. Tveganja trka orodja in vpenjala so zmanjšana, kar sprosti polno zmogljivost obdelave za opremo s kompaktno ovojnico.
2. Monolitno kovanje brez fug prenese stranske rezalne udarce
Za razliko od pravokotnih napeljav, sestavljenih z vijaki, enodelna kovana struktura odpravlja nevarnost popuščanja spojev. Ohranja stabilnost lociranja pri trajnih silah bočnega rezkanja in zmanjšuje sledi šklepetanja in površinske napake, ki jih povzroči premikanje mikro vpenjal.
3. Ohranite prednosti hitrega spreminjanja ničelne točke za nastavitve stranskih funkcij
Puše z ničelno točko navpičnega dvižnega voda se ujemajo z vlečnimi čepi z ničelno točko industrijskega standarda D20. Obstoječa podnožja pritrdilnih elementov je treba le naknadno opremiti s standardnimi vlečnimi čepi za navpično obešanje. Brez ročnega kazanja in poravnave med zamenjavo vpenjala, kar drastično skrajša čas nastavitve za obdelavo stranskih elementov.
4. Ohranite dragoceno gibanje osi Z za kompaktne stroje
Običajno vodoravno vpenjanje porabi hod osi Z. Navpična viseča postavitev premakne obdelovance proti smeri Y, prihrani omejeno gibanje osi Z za majhno CNC opremo in omogoči izdelavo nekaterih delov, ki so prej bili omejeni na hod.
5. Prilagodite tako ročne delavnice kot avtomatizirane naknadne vgradnje
Operaterji lahko navpične napeljave zamenjajo ročno. Medtem se navpična referenčna točka ničelne točke lahko združi z robotskimi prijemali za rokovanje z navpično usmerjenimi osnovami za samodejno nakladanje-razkladanje. Nadgradnje starih strojev je mogoče dokončati brez zamenjave celotne opreme.
6. Zasnova z naklonom odrezkov zmanjša pogostost vzdrževanja za navpično visečo nastavitev
Nagnjene površine naklona odrezkov obdajajo referenčni vod. Ostružki pri rezanju zdrsnejo navzdol in se le redko ujamejo znotraj rež za pozicioniranje, kar zmanjša delovno obremenitev čiščenja pri pogojih navpičnega stranskega vpenjanja.

Primeri uporabe
JWGRIP L-Type Zero Point Positioning Chuck Palet je široko uporabljen na kompaktnih vertikalnih obdelovalnih centrih in majhnih 5-osnih strojih za obdelavo stranskih lukenj, stranskih votlin in stranskih rež.
Primer 1: Delavnica izdelave kalupov
Ta stranka uporablja več kompaktnih navpičnih CNC strojev za stransko obdelavo miniaturnih kalupnih vložkov.
Pred nadgradnjo: za stransko vpenjanje so bili uporabljeni deljeni kotni bloki in primeži. Vsaka zamenjava vpenjal je zahtevala ročno indikacijo in poravnavo, kar je vsakič trajalo 3-5 minut. Kotni bloki z vijačnimi spoji so bili nagnjeni k zrahljanju pod udarcem rezanja, kar je povzročilo pogoste sledi šklepetanja na stranskih površinah obdelovanca.
Po razvaljanju palet JWGRIP L-Type: hitra menjava z ničelno točko odstrani ročno poravnavo. Čas zamenjave napeljave se zmanjša na 7-10 minut. Enodelna L-oblika izboljša togost proti bočni rezalni sili. Napake zaradi klepetanja so močno zmanjšane, stopnja prehodnosti za hrapavost stranske površine kalupa pa se znatno poveča.
Primer 2: Tovarna za obdelavo natančnih komponent
Stran upravlja majhne 5-osne stroje z omejeno notranjo delovno prostornino. Velik delež obdelovancev zahteva stransko obdelavo. Z rešitvijo navpičnega obešanja palete JWGRIP L-Type nagibanje vretena z veliko amplitudo ni več potrebno. Verjetnost trčenja vretena se zmanjša. Shranjeni hod osi Z omogoča obdelavo delov, ki jih predhodno ni bilo mogoče dokončati zaradi omejitev giba.
Popoln potek dela proizvodnje
1. Enodelno kovanje v obliki črke L surovca iz legiranega jekla
2. Groba obdelava
3. Prvo staranje za lajšanje stresa
4. Polkončna obdelava
5. Sekundarno staranje za lajšanje stresa
6. Super natančno brušenje za ničelne ploskve
7. Puša za stiskanje
8. Sklop tesnila pnevmatskega tokokroga
9. Tlačni preskus zrakotesnosti
10. Inšpekcija točnosti več elementov
11. Zaščita proti rji
12. Embalaža izvoznega razreda, odporna na udarce
Inšpekcijski kontrolni seznam
Preizkus natančnosti ponavljanja pozicioniranja navpične postaje
90-stopinjski test geometrijske natančnosti pod pravim kotom
5-minutni preskus zrakotesnosti zadrževanja zraka, največji dovoljeni padec tlaka ≤0,02 MPa
Funkcionalno preverjanje cikličnega zaklepanja-odklepanja
Vsaka enota je dobavljena s tovarniško izdanim podatkovnim listom o pregledu točnosti za arhiviranje napeljave in opreme strank.
Ocenjevanje in izbira izdelkov
Preverite razpoložljiv prostor za namestitev na delovni mizi strojnega orodja. Izračunajte odtis dolžine in širine podnožja tipa L, da se izognete trku z varovalom stroja in območjem premikanja vretena.
Ocenite skupno težo obdelovanca in podlage za vpenjanje. Navpično obešanje ustvari stanje konzolne obremenitve. Nikoli ne prekoračite objavljene največje dovoljene nosilnosti konzole.
Potrdite specifikacije vlečnih vijakov z ničelno točko na mestu. Standardna različica ustreza vlečnim zatičem D20. Na zahtevo je mogoče razviti sklope puš po meri za alternativne velikosti vlečnih čepov.
Za integracijo robotske avtomatizacije: ocenite doseg prijemala proti navpično usmerjenim osnovam vpenjal. Tehnična ekipa JWGRIP lahko podpira oceno izvedljivosti.
Varnostni ukrepi pri delovanju
Privijte pritrdilne vijake za vodoravno podlago tipa L strogo v skladu z zahtevami glede vrednosti navora v uporabniškem priročniku JWGRIP. Ta paleta nosi konzolno bočno rezalno silo; nezadosten navor vijaka povzroči mikro vibracije celotne enote in uniči natančnost obdelave.
Namestite filter olje-voda na sprednji strani dovoda stisnjenega zraka. Vlaga in nečistoče, ki vstopajo v puše, povzročajo rjavenje in odrgnino ter povzročijo zamik natančnosti.
Po vsakih kumulativnih 80-100 delovnih urah razpršite aerosol s suhim mazivom na puše ničelne točke navpičnega dvižnega voda. Tekoče motorno olje je strogo prepovedano. Tekoče olje ujame navzdol drseče kovinske ostružke in povzroči okvare puš.
Pri vsaki menjavi prestav s stisnjenim zrakom očistite navpični lokacijski dvižni vod in puše od zgoraj navzdol, da očistite nakopičene drsne ostružke.
Izogibajte se močnemu udarcu, ki bi zadel navpično nameščeno stran dvižnega voda. Deformacija dvižnega voda, ki jo povzroči trk, bo skoraj trajno poškodovala 90-stopinjsko natančnost pod pravim kotom in zmogljivost lociranja.
Strogo prepovedati preobremenitev, ki presega nazivno konzolno obremenitev. Preobremenitev povzroči trajno deformacijo podlage.
Pakiranje in pošiljanje
Pakiranje: izvozno ohišje iz masivnega lesa, odporno na udarce, z debelim penastim notranjim blažilnikom. Posebna zaščitna obdelava se uporablja za navpično lociranje referenčne ploskve, da se prepreči škoda zaradi trka pri čezoceanskem tranzitu na dolge razdalje.
Standardni dobavni rok: 14-20 delovnih dni. Majhno število standardnih SKU-jev je na zalogi za hitro pošiljanje.
Poprodajna podpora
Garancija: 12-mesečna garancija za celotno enoto pokriva proizvodne napake, razen škode zaradi napačne uporabe ali trka, ki jo povzroči človek. Kvalificirani zahtevki so deležni brezplačnega popravila ali zamenjave nadomestnih delov.
Tehnični viri: Na voljo so spletni operativni dokumenti. Plačljiva tehnična podpora na daljavo je na voljo za velike količine naročil.
Storitev prilagajanja po meri: podprta je nastavitev višine dvižnega voda, sprememba specifikacije vlečnega zatiča, zasnova postavitve z več postajami na navpičnem dvižnem vodu.
Ocenjevanje vzorca: Vzorec ocenjevanja je mogoče urediti; kupec nosi stroške prevoza vzorca.
pogosta vprašanja
V1: Ali je mogoče paleto JWGRIP L-Type Zero Positioning Chuck Paleto položiti ravno in uporabiti kot običajno vodoravno paleto z ničelno točko?
O: Izdelan je namensko za navpično stransko viseče vpenjanje. Uporaba v ravnem položaju ni priporočljiva. Dejanski način prenašanja sile odstopa od konstrukcijske specifikacije podlage in zlahka preseže nazivno nosilnost.
V2: Ali se bodo med konzolnim stranskim visečim vpenjanjem pojavile vibracije pri obdelavi?
O: Znotraj nazivnega dovoljenega območja obremenitve enodelna kovana podlaga zagotavlja zadostno togost. Opazno tresenje se bo zgodilo, če skupna teža obdelovanca in vpenjala preseže nazivno obremenitev konzole. Izračun skupne teže je obvezen v fazi izbire izdelka.
V3: Ali je mogoče moje obstoječe pritrdilne podlage z ničelno točko uporabiti na navpičnem dvižnem delu te palete tipa L?
O: Podnožja vpenjal, opremljena s standardnimi vlečnimi čepi z ničelno točko D20, se lahko obesijo neposredno brez ponovne izdelave vpenjal.
V4: Ali je paleta JWGRIP L-Type združljiva s 5-osnimi CNC stroji?
O: Deluje z majhnimi 5-osnimi stroji. V fazi izbire je treba opraviti popolno oceno motenj, ki zajema gibanje vpenjala-palete-vretena-nagiba.
Vpogled v odločitev o javnih naročilih
Mnogi uporabniki CNC strojev s kompaktno ovojnico se soočajo s težavnimi izzivi obdelovanja stranskih elementov. Nizkocenovni običajni kotni bloki nimajo zmožnosti hitre menjave ničelne točke in zagotavljajo dolg čas nastavitve. Navadne vodoravne ničelne palete ne morejo doseči 90-stopinjske navpične pretvorbe ničelne točke.
JWGRIP L-Type Zero Point Positioning Chuck Paleta združuje visoko togostno enodelno kovaško strukturo v obliki črke L in sistem hitre menjave z ničelno točko. Rešuje ozka grla osnovnih vpenjal za obdelavo stranskih elementov na prostorsko omejenih obdelovalnih strojih, s čimer zagotavlja oprijemljivo praktično vrednost za aplikacije za izdelavo kalupov in stransko obdelavo nepravilno natančnih delov.
Pošlji povpraševanje
Kontaktne informacije
-
Naslov
Št. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Kitajska
-
Tel
-
E-naslov
Dobrodošli pri pošiljanju povpraševanja na JWGRIP. Naša strokovna tehnična in prodajna ekipa bo zagotovila brezplačno izbiro napeljav, prilagojeno zasnovo rešitve in natančno ponudbo.

Novice Priporočila