Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Serija vpenjalnih klešč z ničelno točko profesionalnega proizvajalca za natančno držanje
Kot zanesljiv količinski dobavitelj serije Zero Point Clamping Chuck,JWGRIPnačrtuje in izdeluje vpenjalne glave, nosilce L-plošč in večpoložajne vpenjalne plošče s strogim nadzorom tolerance. Ta oprema za sidranje na strani stroja je zasnovana za delavnice, ki ponovljivost pozicioniranja obravnavajo kot temelj kakovosti delov, nenadzorovane obdelave in hitre menjave vpenjala. Za izdelavo popolne nastavitve ničelne točke dobavljamo tudi serije palet Zero Point inCNC samocentrirne primežiza konfiguracijo na strani vpenjala in na strani obdelovanca. Vse ključne locirane površine uporabljajo utrjeno natančno brušeno obdelavo, ki zagotavlja dolgoročno stabilno delovanje pri neprekinjenem ciklu proizvodnje.
Kritične meritve uspešnosti
Ponavljajoča se natančnost pozicioniranja je najpomembnejša številka. Kakovostna vpenjalna glava vrne paleto v isti položaj v nekaj mikronih, tisočkrat. Toda natančnost na papirju ne pomeni nič, če se zaklepni mehanizem hitro obrabi ali umazanija pride na lokacijske površine. Številni proizvajalci v brošurah objavljajo impresivne parametre teoretične natančnosti, vendar te številke ne morejo vzdržati pogojev v resnični delavnici z neprekinjenim rezanjem, brizganjem odrezkov in erozijo hladilne tekočine.
Potezna sila je prav tako pomembna: vpenjalna glava mora potegniti paleto trdno proti referenčnim površinam, tako da je rezalne sile in vibracije ne morejo dvigniti ali premakniti. Različne obdelovalne obremenitve zahtevajo različne razrede vpenjalne sile. Natančni deli z lahkim rezom ne zahtevajo izjemne potisne sile, medtem ko težko rezkanje za odstranjevanje surovin za debele kovinske izbokline zahteva visokokakovostno vpenjanje, da se upre rezalnemu udarcu.
Odpornost proti kontaminaciji je pogosto podcenjena. Ostružki, hladilna tekočina in prah so povsod v stroju. Dobro zatesnjena vpenjalna glava ohranja locirane površine čiste, saj že majhen delček med referenčnimi ploskvami povzroči odstopanje položaja. Brez zanesljivih tesnilnih struktur bodo drobni drobci postopoma opraskali natančne referenčne površine in prinesli skrita tveganja kakovosti za serijsko proizvedene komponente.
Dolgoročna doslednost odloča o resnični vrednosti: po več deset tisočih ciklih morajo vzmeti, kroglice in utrjene površine še vedno zagotavljati enako ponovljivost. To življenjsko dobo določa kakovost materiala in toplotna obdelava. Slabše surovine ali nepopolni postopki toplotne obdelave bodo po dolgotrajnem delovanju povzročili deformacijo zaradi utrujenosti notranjih gibljivih delov.
Osnovna mehanska načela
Večina vpenjal z ničelno točko uporablja mehansko jedro z vzmetjo: ko je paleta potisnjena noter, jo stožčasti ali sferični elementi centrirajo, vzmeti pa jo potegnejo navzdol in zaklenejo. Sprostitev se sproži pnevmatsko ali ročno, zaradi česar je celotno delovanje hitro in neodvisno od moči operaterja. Operaterjem ni treba uporabiti velike fizične sile za dokončanje vpenjanja ali odpiranja.
Pritrdilne površine so utrjene in natančno brušene, tako da je obraba minimalna tudi pri pogostem vpenjanju z visoko silo. Visoko natančno brušenje odstrani površinske napake in zagotovi ravnost vseh ključnih kontaktnih površin.
Ker se vpenjalna sila ustvari mehansko in ne z vijaki, je stanje zaklepanja vedno dosledno – brez sprememb navora, brez pretiranega ali premajhnega zategovanja. Tradicionalne vpenjalne naprave, zategnjene z vijaki, so v veliki meri odvisne od izkušenj z ročnim upravljanjem, kar zlahka povzroči nedosledne rezultate vpenjanja med različnimi delavci.
Štiri različice vpenjal za različna dela ob stroju
Vpenjalna glava tipa L za pozicioniranje z ničelno točko: nosilec v obliki črke L, ki združuje funkcijo vpenjalne glave z navpično referenčno površino, kar je idealno za namestitve, kjer vpenjalo potrebuje vodoravno referenčno točko in navpično stran za lociranje. Široko se uporablja za sestavljanje vpenjal s posebnimi koti in zahteve za večsmerno obdelavo.
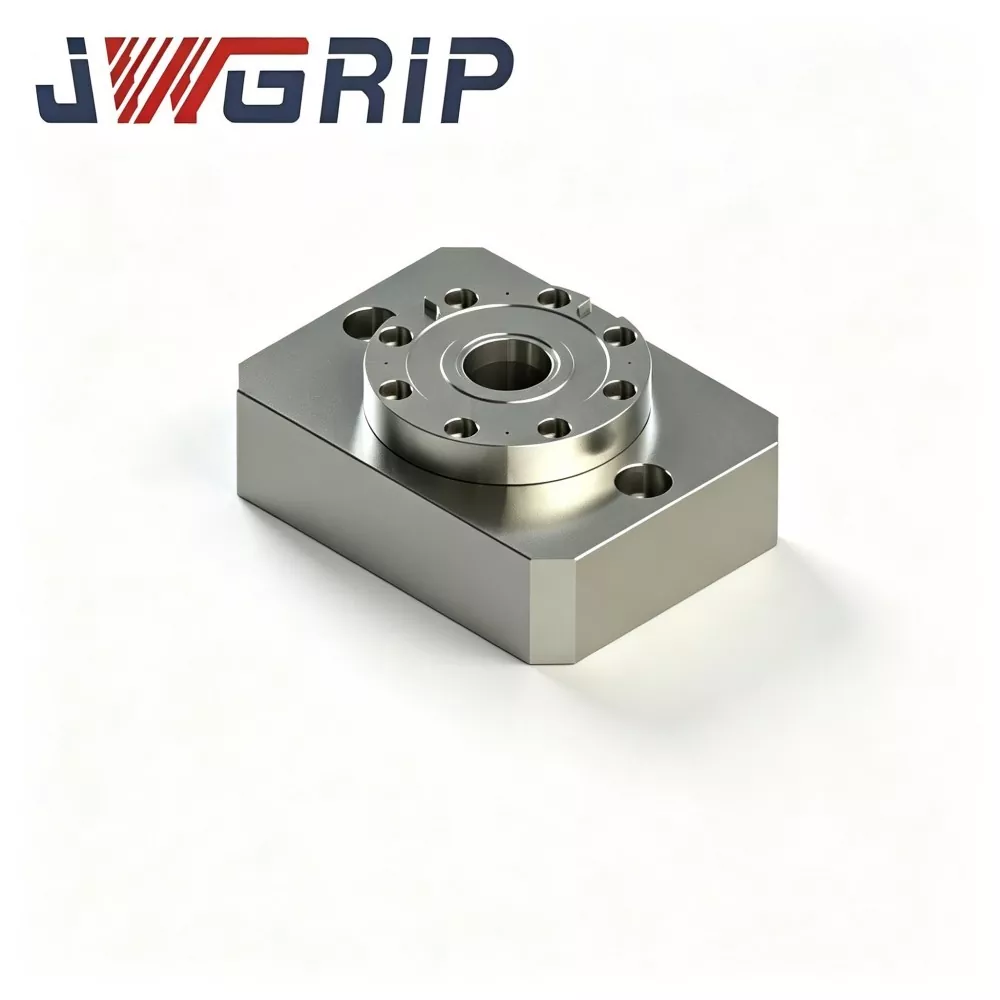
Enocentrična vpenjalna glava z ničelno točko: klasična enotočkovna vpenjalna glava, ki se namesti neposredno na mizo stroja in zaklene eno paleto ali vpenjalo naenkrat, najbolj razširjena različica za 3-osne in 5-osne stroje. Ustreza večini razporeditev T-rež na mizi CNC standardne velikosti.
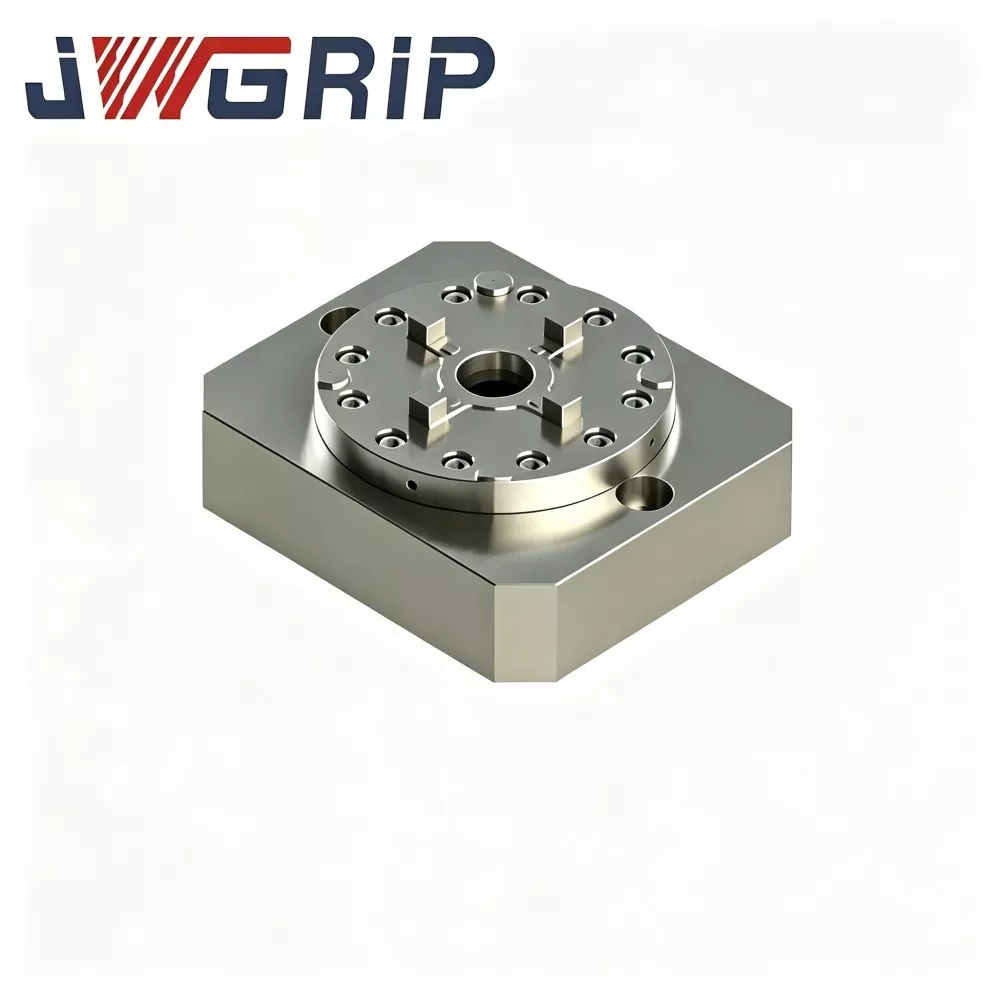
Integrirana enocentrična vpenjalna glava z ničelno točko: kompaktna integrirana konstrukcija, ki zmanjša višino zlaganja in izboljša togost, zelo primerna za stroje z omejenim razmakom Z-osi. Izogne se prekomerni zasedenosti višine, ki lahko povzroči motnje vretena med petosnim nagibnim gibanjem.
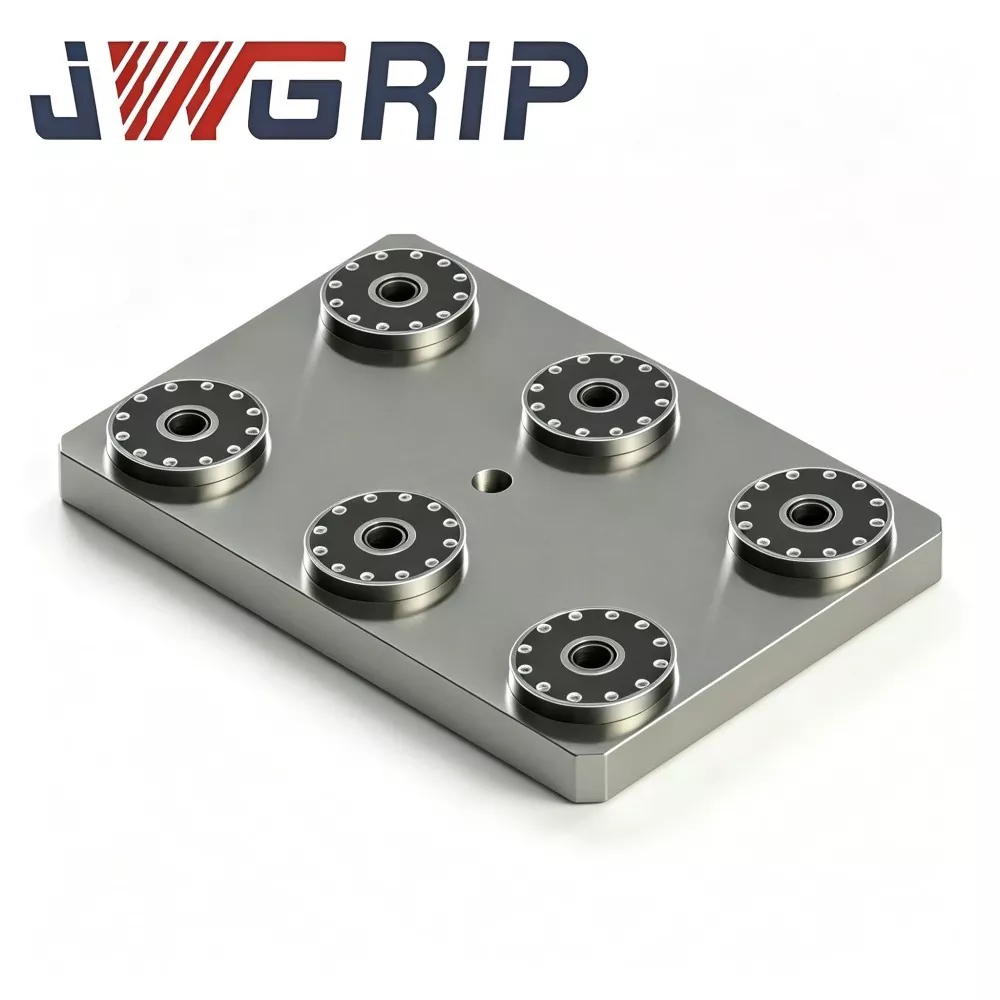
Vpenjalna plošča z ničelno točko s šestimi položaji: ploščasta vpenjalna glava s šestimi položaji za lociranje, ki podpira nastavitve z več postajami, kjer je več palet ali vpenjal zaklenjenih na eno ploščo v enem ciklu. Poveča izhod enociklične obdelave za majhne serije obdelovancev.
Koraki delovanja
1. Kako zagotoviti, da se referenčna točka vpenjalne glave ujema z osemi stroja?
Pred dokončnim zategovanjem potegnite z indikatorjem številčnice čez namestitveno ploskev in prilagajajte, dokler ni odčitek znotraj tolerance, nato enakomerno privijte pritrdilne vijake z ustreznim navorom. Neenakomeren navor vijaka bo zvil osnovo vpenjalne glave in uničil prvotno ravnost.
2.Kako ohraniti natančnost vpenjalne glave?
Očistite namestitvene površine pred vsako menjavo palete, občasno preverite pritrdilne vijake in ponovno preverite referenčno točko po vsakem močnem trčenju ali dolgotrajnem vzdrževanju. Nenaden mehanski trk je eden glavnih vzrokov za nevidne notranje poškodbe vpenjalnih glav.
3.Kako izbrati položaj namestitve?
Okoli vpenjalne glave pustite dovolj prostora za mizo za menjavo palet, pretok hladilne tekočine in robotski dostop, če je načrtovana avtomatizacija. Nezadostno rezerviranega prostora bo oviralo ročno upravljanje ali prihodnje robotsko naknadno opremljanje.
Vodnik za preverjanje
Test ponovljivosti: več desetkrat vpnite in sprostite testno paleto ter izmerite odstopanje položaja; stabilni rezultati znotraj specifikacije potrjujejo, da je zaklepni mehanizem zdrav.
Preverjanje vlečne sile: preverite, ali lahko vpenjalna glava varno drži paleto pod največjo rezalno obremenitvijo, ki jo nameravate uporabiti. Nikoli ne izvajajte težkih testov rezanja neposredno na formalnih proizvodnih delih, ne da bi dokončali ta korak pregleda.
Pregled cikla in obrabe: po številnih ciklih preverite nenormalno zračnost, hrup ali zamik položaja; zgodnje odkrivanje preprečuje kakovostna presenečenja v trgovini. Manjše nenormalne znake je treba obravnavati pravočasno, namesto da bi jih ignorirali za neprekinjeno proizvodnjo.
Zakaj izbrati JWGRIP?
Naša telesa vpenjal in locirni elementi so strojno izdelani iz kaljenega legiranega jekla z natančno brušenimi referenčnimi površinami. Vsaka enota pred odpremo opravi preglede ponovljivosti, vpenjalne sile in tesnjenja.
Podpiramo prilagojene vzorce vgradnje, višine in konfiguracije pnevmatskega ali ročnega sproščanja, ki se ujemajo z vašo strojno mizo in stopnjo avtomatizacije.
Naši inženirji vam pomagajo združiti vpenjalne glave z Zero Point Pallet Series, UPC Zero Point Positioning Series in Quick Change Workholding System, tako da celotna arhitektura delovnega držala ostane dosledna.
Zagotavljanje kakovosti in poprodajna podpora
Vsaka serija vpenjalnih vpenjal JWGRIP z ničelno točko zapusti tovarno z inšpekcijsko dokumentacijo, ki zajema ponovljivost, vpenjalno silo in točnost ničelne točke, naša ekipa za kakovost pa ohranja povratne zanke na terenu za nenehno izboljševanje tesnjenja, odpornosti proti obrabi in vsakodnevne uporabnosti.
Od prvega preverjanja artikla do rutinskega vzdrževanja nudimo navodila za namestitev, hiter odziv pri odpravljanju težav in razpoložljivost rezervnih delov, da vaši stroji ostanejo produktivni.
Vpenjalne glave JWGRIP z ničelno točko, ki jim zaupajo obdelovalne delavnice in integratorji za avtomatizacijo v številnih panogah, so zasnovane tako, da delujejo enako pri prvem ciklu in desettisočinki.





- View as

Združljiv EROWA Uniblank 72 ER-035210
JWGRIP je proizvajalec in dobavitelj združljivega EROWA Uniblank 72 ER 035210 na Kitajskem. Ta visoko zmogljiv natančen nosilec surovcev se prilega sistemu za hitro menjavo obdelovancev EROWA kot zamenjava za standardne vpenjalne glave 72, paletizatorje in držala za elektrode. Izdelan iz prvovrstnega kaljenega legiranega jekla v naši lastni delavnici za CNC vpenjala, ponuja zanesljivo vzdržljivost in ponovljivost pozicioniranja za elektroerozijo, rezkanje, brušenje in rezanje žice, ki se pogosto uporablja pri izdelavi kalupov, grafitnih elektrod, avtomobilskem in natančnem orodju 3C ter avtomatiziranih obdelovalnih celicah brez osebja.
Vpenjalna plošča z ničelno točko s šestimi položaji
JWGRIP je proizvajalec in dobavitelj profesionalne vpenjalne plošče z ničelno točko s šestimi položaji na Kitajskem. To je integrirana vpenjalna naprava z ničelno točko z več postajami, posebej zasnovana za visokoučinkovito CNC rezkanje in brušenje, prilagodljive scenarije proizvodnje. Ta izdelek združuje šest neodvisnih blokirnih enot z ničelno točko na enem samem integralnem podstavku za težke obremenitve, kar omogoča hkratno montažo več vpenjal in več obdelovancev. Odlikuje ga strukturna zasnova vse v enem brez razpršenih modularnih sklopov, ki se lahko neposredno namesti na delovne mize obdelovalnih strojev in se ujema s sistemi prednastavitve brez povezave, da močno izboljša splošno operativno učinkovitost delavnic za natančno obdelavo.
Vgrajena enocentrična vpenjalna glava z ničelno točko
JWGRIP zagotavlja neposredno tovarniško prodajo prilagojenih integriranih enocentričnih vpenjalnih vpenjal z ničelno točko na Kitajskem. Je vse-v-enem integrirana naprava za pozicioniranje in vpenjanje, posebej optimizirana za sodobne CNC stružno-rezkalne kompozitne stroje in vertikalne obdelovalne centre. Ta izdelek, ki se razlikuje od tradicionalnih kombinacij vpenjala z deljenim tipom, združuje enocentrični samocentrirni vpenjalni mehanizem in pozicionirno strukturo zaklepanja z ničelno točko v popolno monolitno ohišje, ki ne zahteva dodatnih ujemajočih se dodatkov.
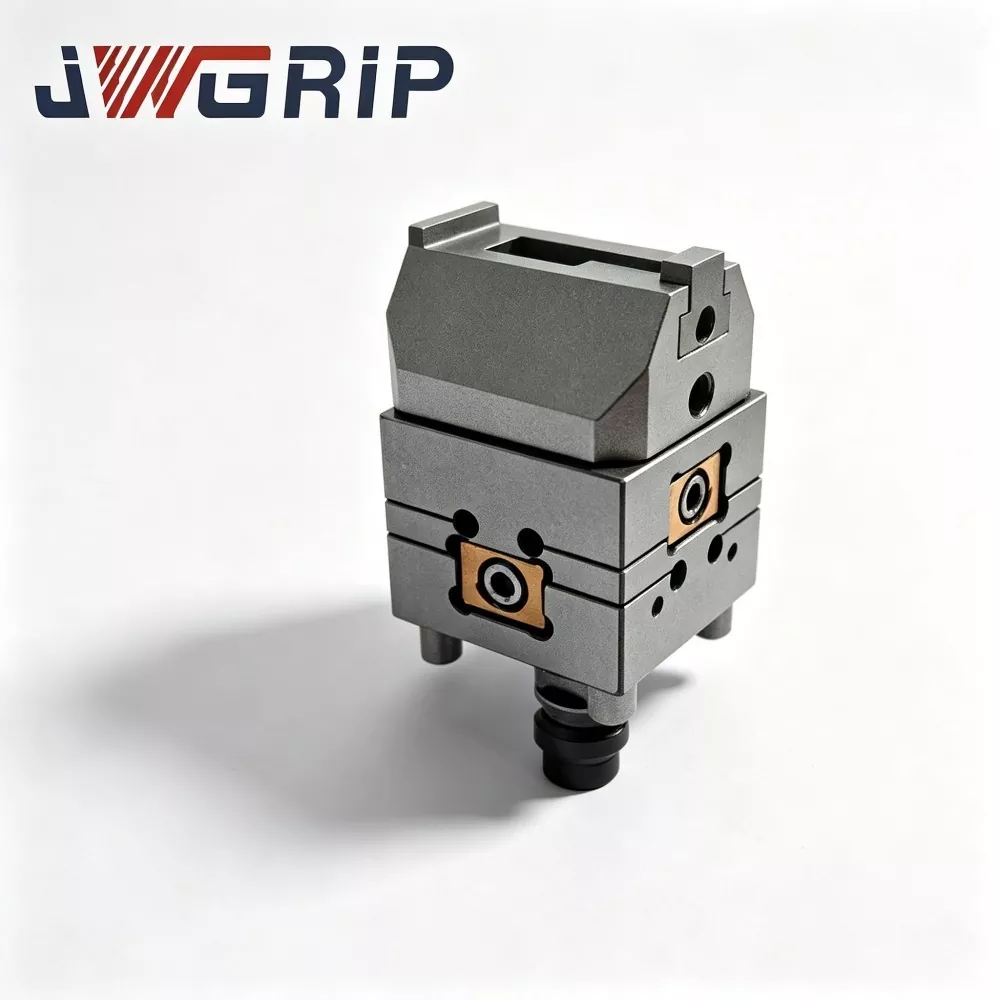
Enosredinska vpenjalna glava z ničelno točko
JWGRIP je proizvajalec in dobavitelj profesionalne vpenjalne glave z enim središčem z ničelno točko na Kitajskem. Kot osrednja modularna enota standardne serije vpenjalnih vpenjal z ničelno točko je ta izdelek samostojna enotočkovna vpenjalna naprava za zaklepanje in pozicioniranje z ničelno točko, posebej zasnovana za prilagodljive CNC sisteme za hitro menjavo. Sprejema neodvisno modularno zasnovo strukture, ki služi kot osnovna montažna enota za prilagojene postavitve vpenjal, in učinkovito rešuje omejitve postavitve tradicionalnih integralnih palet z ničelno točko z več postajami.
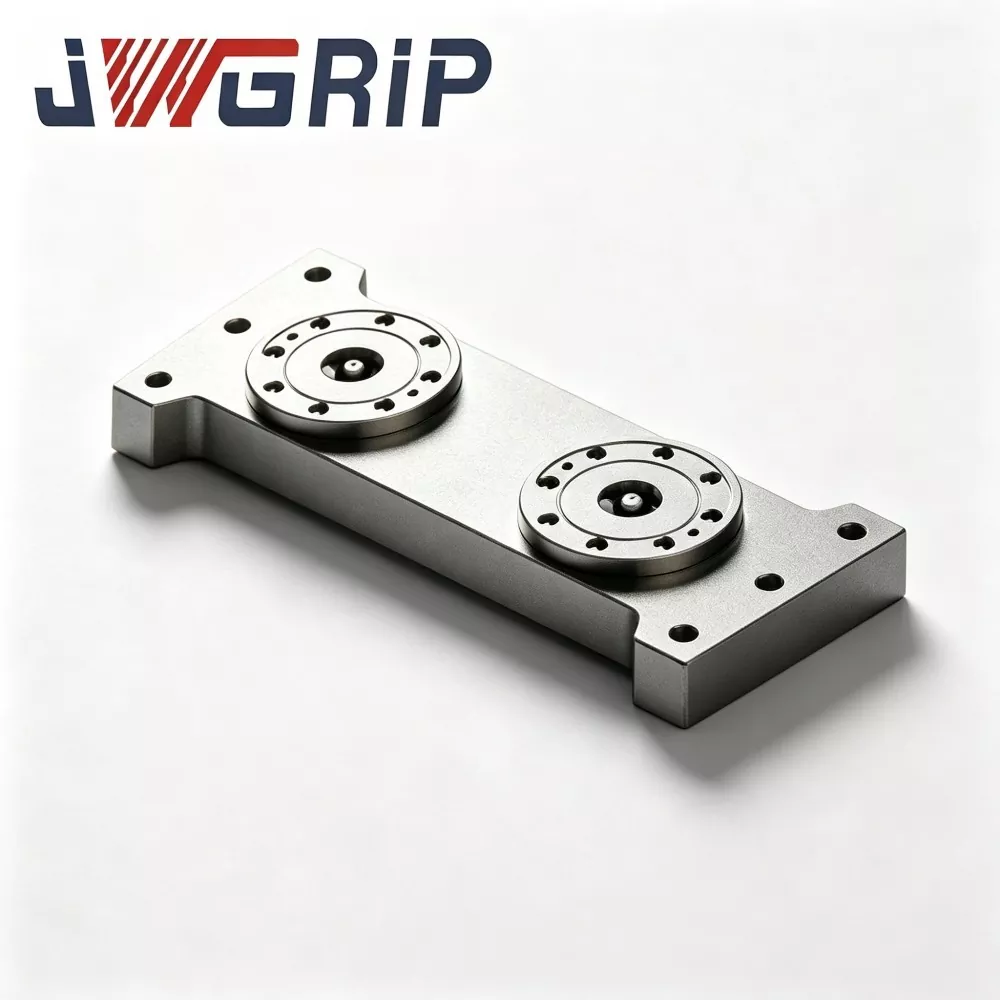
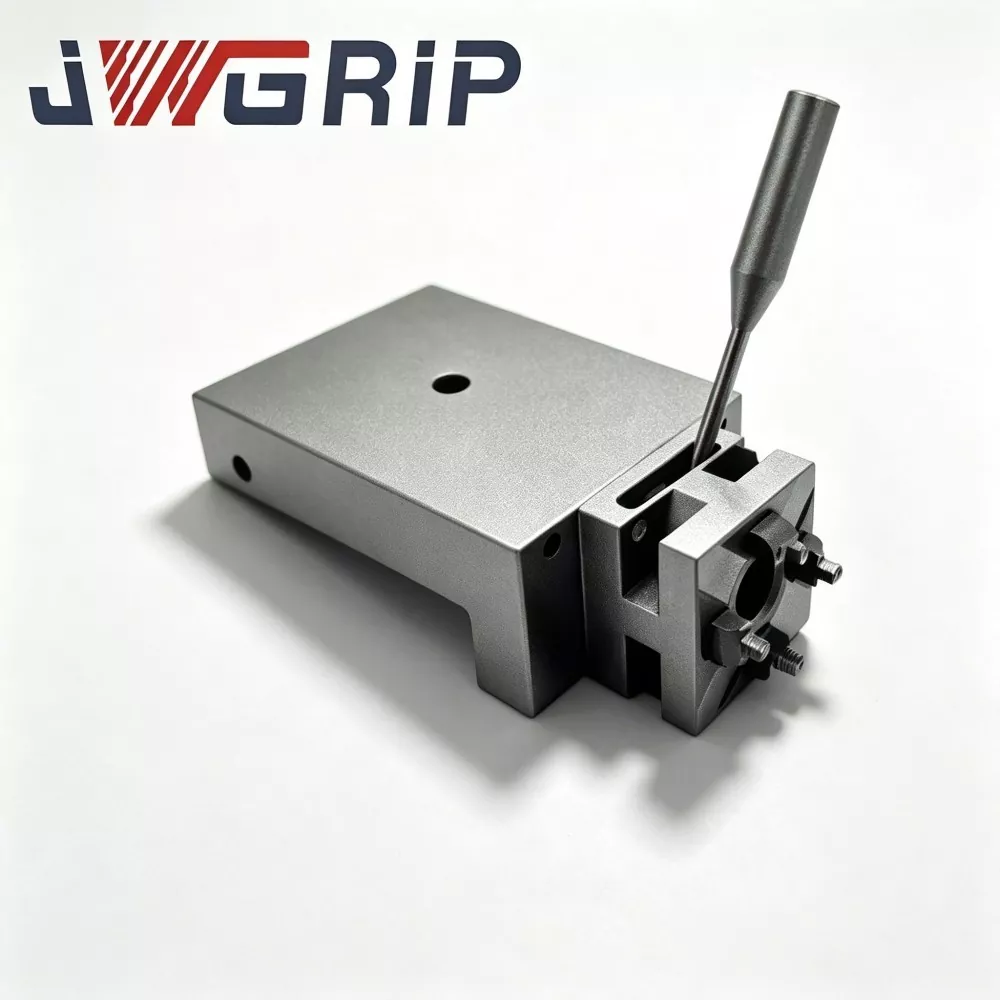
Paleta vpenjalne glave z ničelno pozicijo tipa L
JWGRIP zagotavlja profesionalno paleto vpenjalne glave z ničelno pozicioniranjem tipa L s storitvijo tovarniške neposredne prodaje na Kitajskem. Ta profesionalna paleta z ničelno točko tipa L je kot osrednji integrirani vpenjalni element serije Zero Point Clamping Chuck zasnovana posebej za prilagodljive CNC obdelovalne proizvodne linije z opremo, ki je omejena na prostor. Združuje navpično strukturo za pretvorbo ničelnih točk in komponente za visoko natančno pozicioniranje ničelne točke v eno monolitno enoto, s čimer odpravlja potrebo po dodatnih pomožnih adapterskih strukturah za izvedbo navpičnega vpenjanja obdelovanca in obdelave stranskih elementov.
JWGRIP je profesionalni Serija vpenjalnih vpenjal Zero Point proizvajalec in dobavitelj na Kitajskem. Toplo vas pozdravljamo pri veleprodajni prodaji visokokakovostnih izdelkov po konkurenčnih cenah iz naše tovarne.
Novice Priporočila