Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






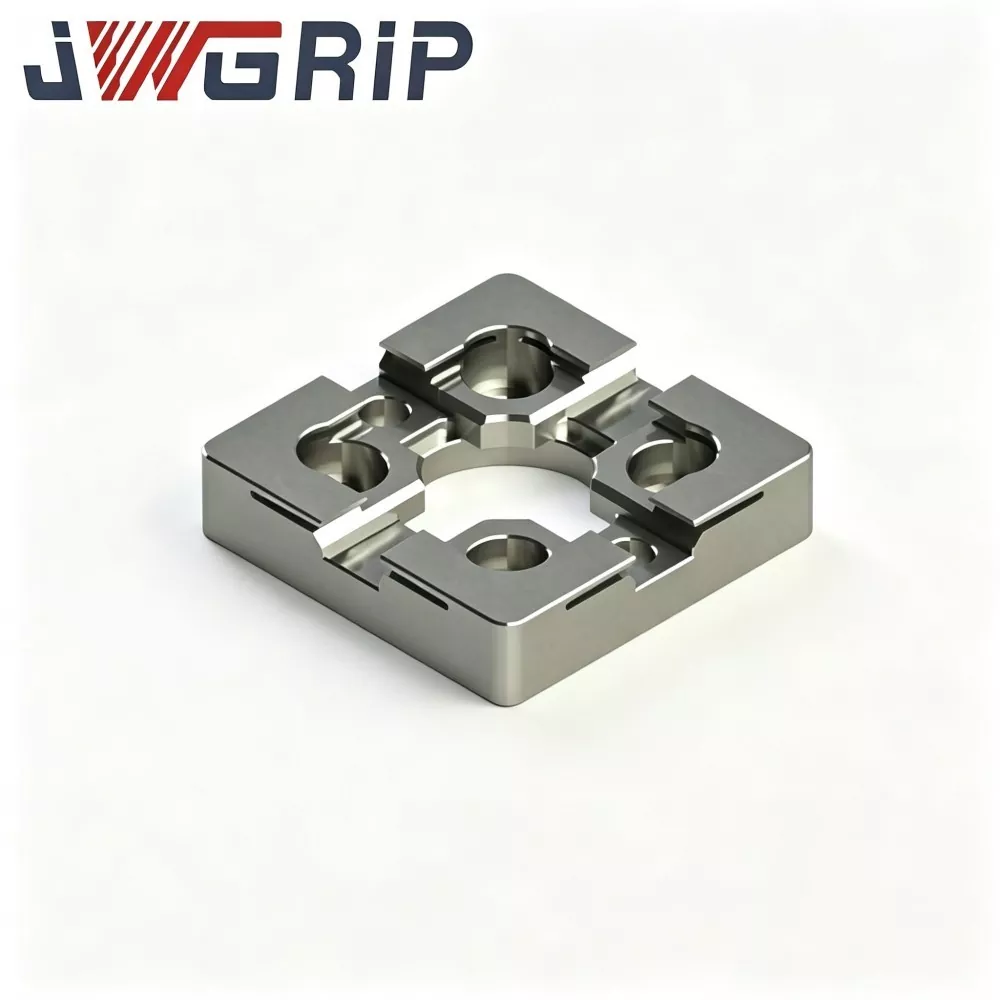
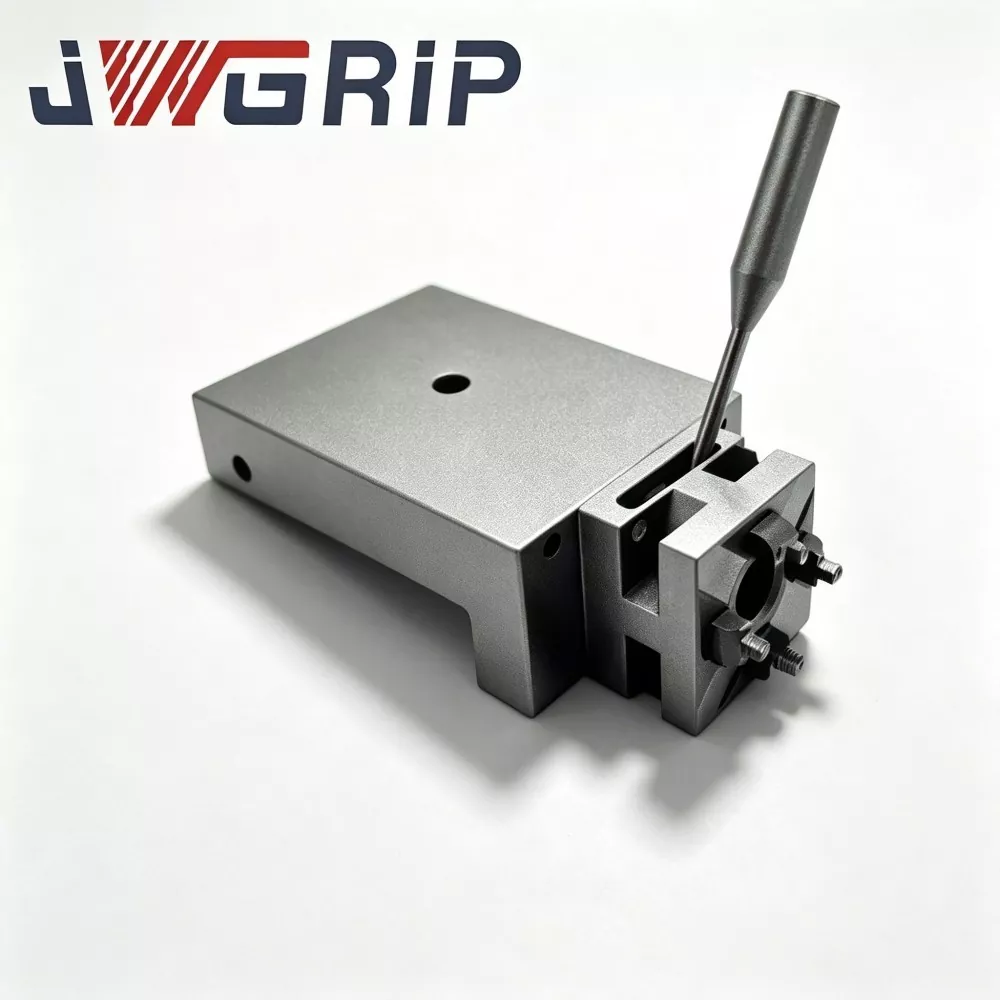
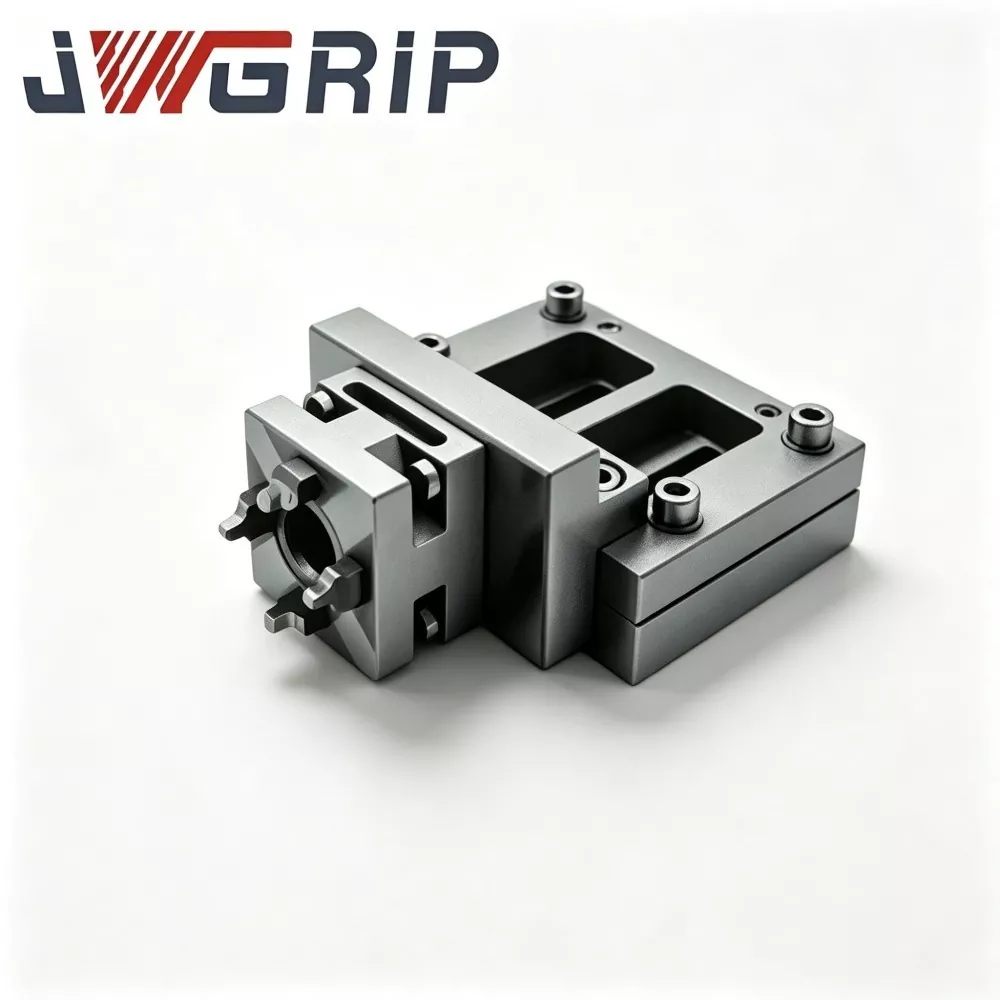
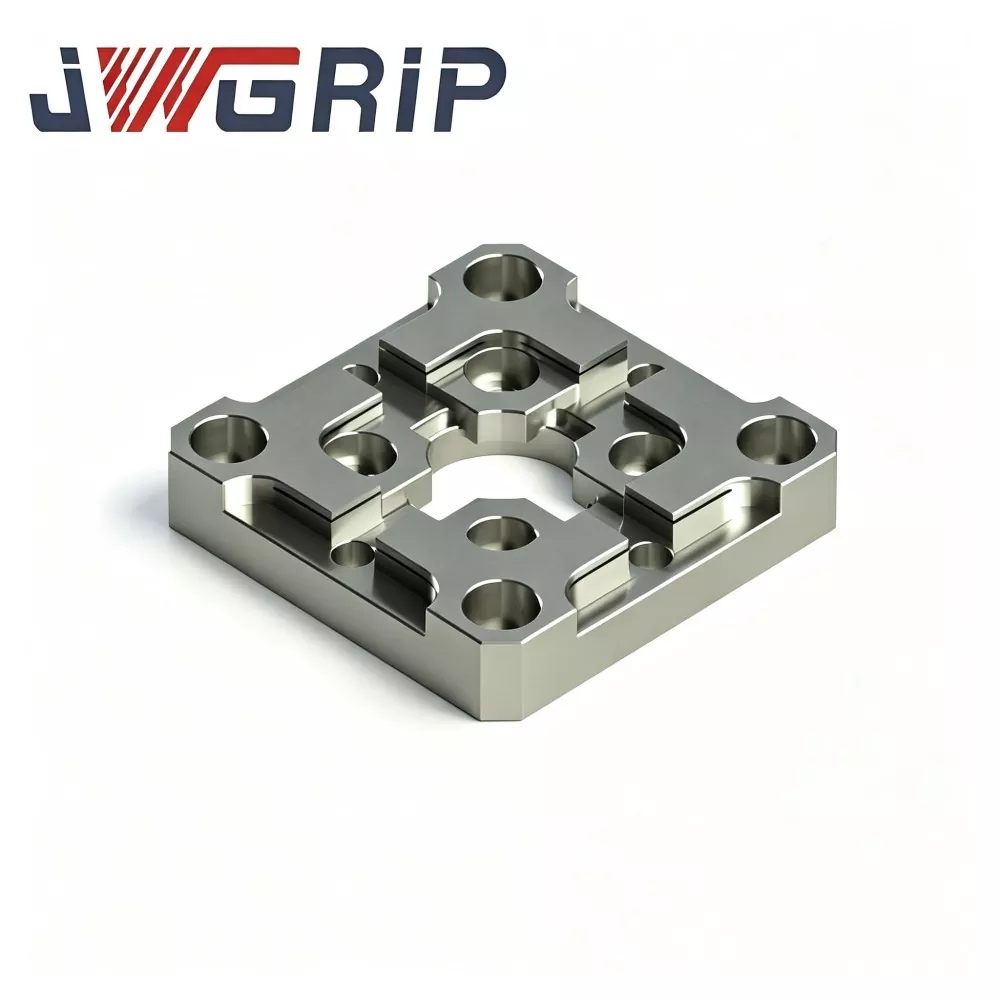
R-Type 54x54 EDM centrirna plošča
JWGRIP je profesionalni proizvajalec in dobavitelj centrirne plošče R-Type 54x54 EDM na Kitajskem, s standardnimi specifikacijami, ki so v celoti na zalogi in podpirajo globalno naročilo v razsutem stanju za kompaktne stroje EDM in projekte delavnice preciznih kalupov. Je na obrabo odporna visokonatančna vgrajena primerjalna naprava za pozicioniranje, ki je posebej zasnovana za majhno opremo za EDM z grezilom, mini elektrodne vtičnice in scenarije obdelave kalupov z več votlinami. Združuje optimizirano strukturo rame za prehodno pozicioniranje tipa R in toplotno stabilno mehansko zmogljivost v eno samo enoto, s čimer odpravlja napake enostavne obrabe zaradi iztiskanja in lomljenja kotov tradicionalnih pravokotnih miniaturnih centrirnih plošč.
Ta visokostabilna centrirna plošča R-Type 54x54 EDM uporablja vrhunsko termično stabilizirano legirano orodno jeklo kot surovino, obdelano z večciklično obdelavo staranja za blaženje napetosti, lokalnim površinskim utrjevanjem in ultra-natančno tehnologijo dvostranskega brušenja. Nadgrajena prehodna ramenska struktura R-tipa učinkovito razprši zgoščeno kontaktno napetost med ponavljajočim se spajanjem elektrode-priključka in pogostimi cikli obremenitve-razkladanja, kar močno zmanjša poškodbe zaradi vdolbin in obrabo kotov ter trajno ohrani stabilno merilno natančnost centriranja. Toplotno stabilizirano jekleno telo se učinkovito izogiba strukturni deformaciji in dimenzijskemu odstopanju, ki ga povzroči nihanje temperature v delavnici, kar zagotavlja odlično ravnost in dolgoročno dimenzijsko konsistentnost pri visokofrekvenčni serijski proizvodnji.
Popolnoma se prilagaja zahtevam po pozicioniranju majhnih bakrenih, grafitnih in bakreno-volframovih elektrod, znatno skrajša čas ročnega predcentriranja, odpravi nakopičene napake pri ročnem umerjanju in rešuje industrijske težave nestabilne iskrišča in okvarjenih drobnih detajlov votline, ki jih povzroča obrabljen merilni merilnik. Podpira standardno zalogo in OEM modifikacijo postavitve montažnih lukenj in pozicionirnih profilov izboklin, kar zagotavlja zanesljive in ponovljive visoko natančne rešitve pozicioniranja za serijsko obdelavo EDM z miniaturnimi vložki in kalupi z več votlinami.
Praktične bolečine
Delavnice za kompaktno grezilo-EDM, ki obdelujejo mikrokonektorje in medicinske miniaturne kalupe, se soočajo s pomanjkljivostmi običajnih centrirnih plošč majhnega formata:
Konvencionalne majhne centrirne plošče uporabljajo notranja ramena z ostrim kotom. Udar pri priklopu koncentrira obremenitev na ozkih kotnih območjih. Postopoma nastanejo nevidne mikro-vdolbine, ki jih ni mogoče odkriti z rutinskim vizualnim pregledom.
Referenca centriranja se med neprekinjeno proizvodnjo tiho premika, kar ima za posledico nedosledno iskrišče, neenakomerno erozijo stranske stene votline in tveganje za odpadke pri miniaturnih kalupnih vložkih visoke vrednosti.
JWGRIP optimizira centrirno ploščo R-Type 54x54 EDM za zgoraj omenjene bolečine:
1. Gladka prehodna pozicionirna rama tipa R prerazporedi kontaktno obremenitev pri priklopu in zmanjša tveganje mikrovdolbin in odkruškov vogalov pri pogostih ciklih nakladanja-razkladanja elektrode-jig.
2. Toplotno stabiliziran substrat iz legiranega orodnega jekla in večstopenjsko staranje zadržuje popačenje meril uspešnosti, ki ga sprožijo nihanja temperature okolja v ohišju kompaktnih strojev za erozijo.
3. Dvostransko izjemno natančno brušenje zagotavlja zanesljivo ravnost in vzporednost za stabilno referenčno točko mehanskega centriranja.
4. Poenostavi potek dela ročnega predcentriranja in zmanjša kumulativno napako pri pozicioniranju za drobne zapletene vložke kalupov, s čimer izboljša natančnost ponavljanja za naloge serijskega mikro kalupa EDM.
5. Kompakten odtis 54 × 54 prilagodi omejenemu prostoru mize; Za posebne projekte kompaktnih avtomatiziranih celic EDM je na voljo prilagoditev OEM po meri za vzorec lukenj in pozicioniranje.
Logika delovanja
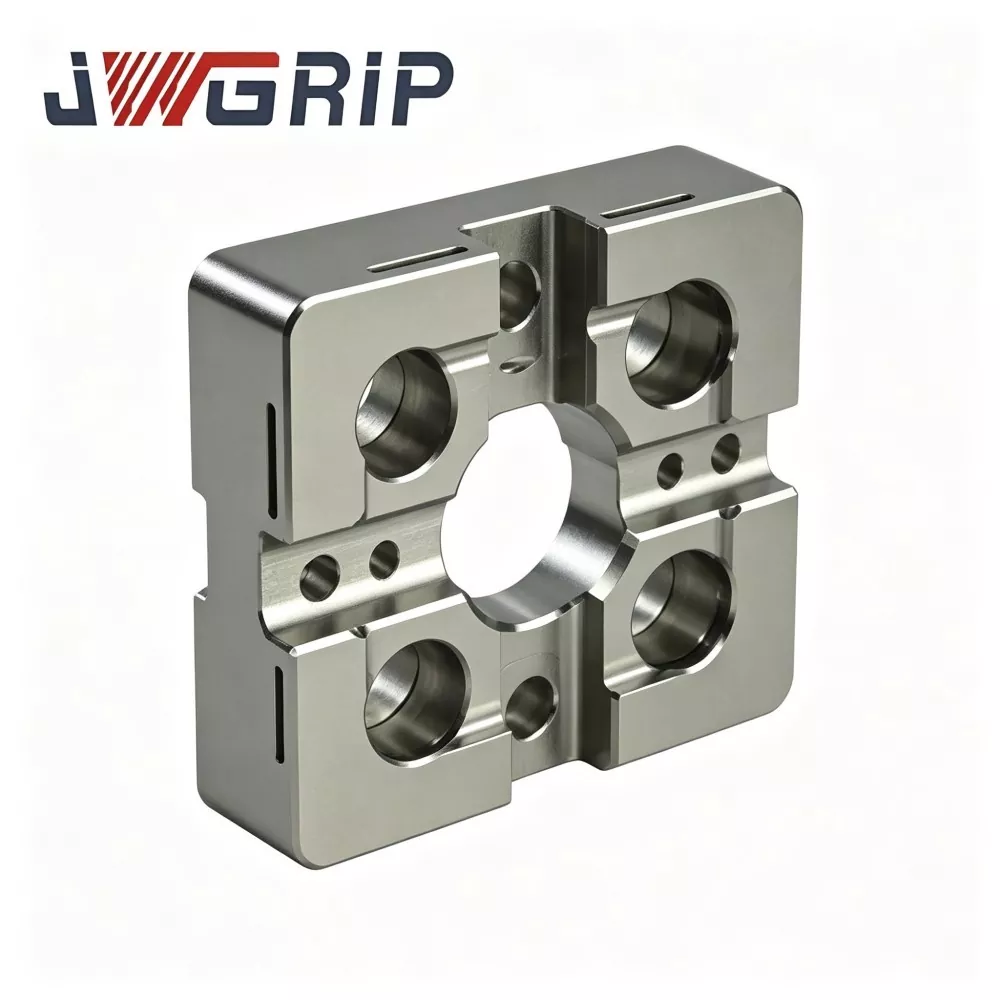
JWGRIP R-Type 54x54 EDM centrirna plošča je kompaktna mehanska referenčna naprava, namenjena za predhodno pozicioniranje in koncentrično poravnavo majhnih EDM elektrodnih vstavkov:
1. Namesti se med delovno mizo Compact-EDM/mini podstavek za vpenjanje in nastavek za držanje elektrod. Zagotavlja ponovljivo referenčno mehansko centriranje med pogosto zamenjavo miniaturnih bakrenih, grafitnih ali bakreno-volframovih elektrod.
2. Običajne centrirne plošče majhnega formata imajo ostra notranja ramena pod kotom 90°. Udarna napetost pri priklopu se koncentrira na ozke robne črte, kar po ponavljajočih se ciklih stiskanja povzroči lokalno plastično mikrovdolbino.
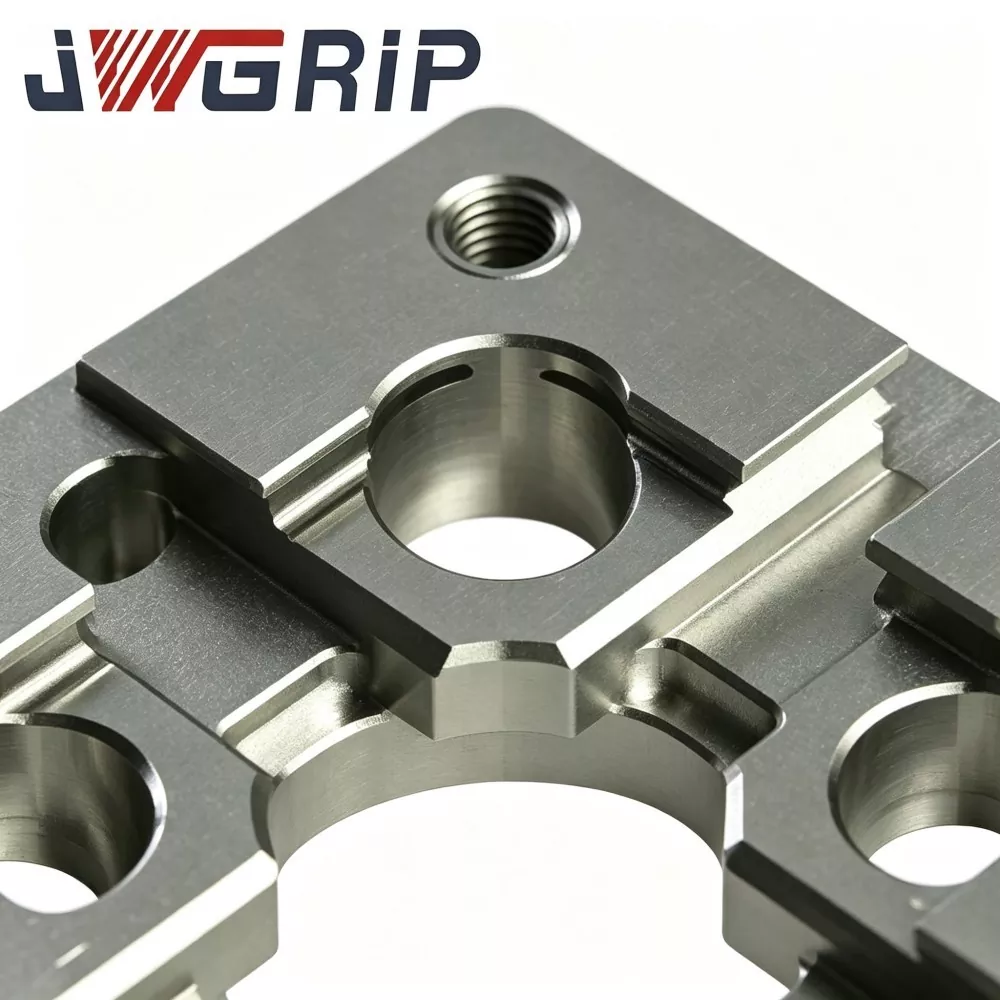
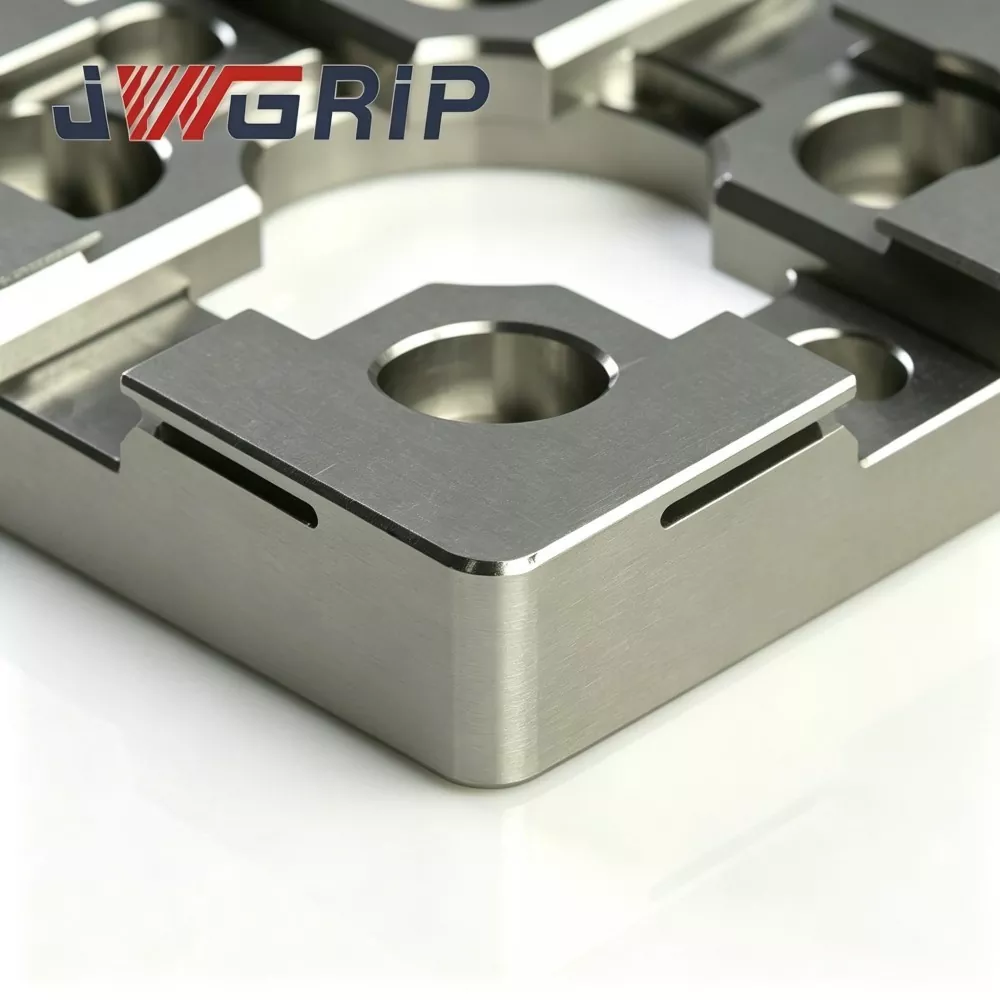
3. Strukturna izboljšava jedra: neprekinjen gladek prehodni profil tipa R na notranjih pozicionirnih ramenih poveča učinkovito kontaktno površino, razširi kontaktno napetost na širše površine namesto ostrih kotnih linij. To upočasni kopičenje vdolbin in zakasni premik referenčnih podatkov.
Pomemben opomnik funkcionalne meje:
Ta enota omogoča samo mehansko predhodno centriranje in ne more nadomestiti natančne kalibracije koordinat na podlagi sonde. Po mehanskem spajanju operaterji še vedno potrebujejo meritve s sondo in koordinatno kompenzacijo, ki je skladna s standardnimi specifikacijami procesa EDM.
Glavni scenariji uporabe:
kalupi za mikrokonektorje, kalupi za medicinske miniaturne dele, precizni kalupi za vstavke zobnikov in strojna obdelava EDM za tlačno litje majhnih dimenzij. Namestite ga lahko na kompaktne vpenjalne glave z ničelno točko, mini podstavke za vpenjanje ali majhne delovne mize z grezilom EDM.
Tehnična zmogljivost
1. Kompaktno optimizirana protiobrabna ramenska struktura R-tipa Primerjalni laboratorijski test vzdržljivosti kaže, da centrirna plošča JWGRIP R-tipa 54 × 54 EDM pri enaki frekvenci priklopa in kontaktni sili zmanjša največje lokalne kontaktne napetosti za približno 32 % v primerjavi s tradicionalnimi majhnimi centrirnimi ploščami z ostrimi vogali, kar močno zmanjša mikrovdolbine in tveganje odkruškov notranjega kota v neprekinjenih šaržnih ciklih.
2. Dvokrožna toplotno stabilizacijska obdelava s staranjem Surovci iz legiranega orodnega jekla so podvrženi dvostopenjskemu visokotemperaturnemu staranju po grobi obdelavi, da se odpravi večina notranjih preostalih napetosti. Znotraj delavnice temperatura okolice 16–30 ℃, variacija ravnosti končne plošče ≤0,0025 mm, kar preprečuje popačenje referenčne vrednosti, ki ga povzroča temperaturni odmik v ohišju kompaktne EDM opreme.
3. Dvostransko izjemno natančno brušenje Zgornja delovna referenčna stran in spodnja namestitvena točka sta izjemno natančno brušena. Ravnost zgornje površine ≤0,002 mm; vzporednost med zgornjo in spodnjo referenčno točko ≤0,003 mm. Dobra vzporednost podpira reverzibilno namestitev za uporabo na alternativni površini v prostorsko omejenih kompaktnih strojih.
4. Selektivna obdelava lokalnega površinskega utrjevanja Samo notranje pozicionirne ramenske cone tipa R so deležne visokoenergetskega lokalnega utrjevanja, površinska trdota HRC 57-61. Močna odpornost proti praskam proti ogljikovemu prahu in drobnim kovinskim ostankom; osnovne cone, ki niso kritične do napetosti, ohranjajo žilavost podlage, da se izognejo krhkemu lomu celotne plošče ob nenamernem udarcu.
5. Pasivacija, protikorozijska obdelava, odporna na dielektrične tekočine. Celotna zunanja površina je pasivirana proti rjavenju. Odporen na kemično korozijo zaradi brizganja dielektrične tekočine in atmosfere z visoko vlažnostjo znotraj kompaktne omare stroja EDM, kar zavira nastajanje rje pri dolgotrajnem delovanju v delavnici.
6. Oris 54×54, ki varčuje s prostorom, s predhodno obdelanimi montažnimi funkcijami. Montažne luknje za lociranje in ugrezne luknje za vijake se ujemajo z običajnimi vmesniki kompaktnih vpenjal z ničelno točko. Neposredna namestitev brez sekundarne strojne obdelave za večino podstavkov za mini EDM.
7. Sledljiv arhiv kakovosti na ravni serije Vsaka končna plošča ima lasersko vgravirano ekskluzivno serijsko številko. Celotni nabori podatkov o inšpekciji, ki zajemajo ravnost, vzporednost in toleranco R-profila, so arhivirani, kar podpira sledljivo upravljanje kakovosti za podjetja za množično proizvodnjo mikro kalupov.
Potek dela v proizvodnji
Preverjanje vhodne sestave surovine in trdote → CNC grobo rezkanje → prvostopenjsko visokotemperaturno staranje za razbremenitev → polkončna obdelava → oblikovanje konture notranjega R-ramena → staranje s sekundarno termično stabilizacijo → selektivno lokalno površinsko utrjevanje → dvostransko izjemno natančno brušenje → končna obdelava lociranih zatičev in ugreznih lukenj → Geometrijski pregled več predmetov CMM → lasersko označevanje serijske številke → pasivizacija proti rji → končno vizualno in dimenzijsko ponovno preverjanje → skladiščenje končnih izdelkov.
Proizvodnja je skladna s specifikacijami sistema vodenja kakovosti ISO 9001.
Osnovni meroslovni instrumenti: CMM, interferometer za ravnost, Rockwellov tester trdote, vsi gredo skozi periodično uradno meroslovno kalibracijo.
Za vsako končano enoto se izda neodvisno inšpekcijsko poročilo; na zahtevo kupca se lahko zagotovijo materialni certifikati.
Pravila dnevnega vzdrževanja
1. Before mounting, fully clean fixture-base mating-plane, locating-pin holes and plate bottom datum; remove carbon-powder, metal-chips and dielectric-fluid residues. Trapped foreign particles will trigger hidden tilt deviation.
2. Privijte pritrdilne vijake z grezilom strogo v skladu z navedenim navorom. Prekomerni navor povzroči lokalno deformacijo plošče; nezadosten navor povzroči tveganje premika plošče pri priklopnem udarcu.
3. Kontrolni hod premikajoče se elektrode; prepovedati nasilno trčenje na pozicionirna ramena tipa R; za mehansko predhodno centriranje se uporabi način priklopa z mehkim kontaktom.
4. Po mehanskem predcentriranju dokončajte koordinatno kompenzacijo na podlagi sonde v skladu s specifikacijami postopka EDM. Rezultata mehanskega predcentriranja nikoli ne obravnavajte kot referenčno točko končne obdelave.
5. Vsakih 6-9 delovnih dni preglejte notranje R-ramenske cone pod povečevalnim steklom; takoj zamenjajte centrirno ploščo, če zaznate vdolbino, prasko ali zarezo.
Operacije, nagnjene k napakam, ki se jim je treba izogibati
1. Namestitev brez temeljitega čiščenja spojnih površin, vgrajeni čipi za ustvarjanje skrite napake nagiba.
2. Priklop s kladivom, ki ustvarja nevidne mikro vdolbine na pozicionirnih ramenih.
3. Vijačno pritrjevanje s prevelikim navorom, ki povzroči trajno geometrijsko popačenje.
4. Preskok natančne kalibracije sonde in zanašanje izključno na mehansko predhodno centriranje za obdelavo EDM z mikro votlinami.
Tabela za preverjanje napak
|
Pojav napake |
Verjeten glavni vzrok |
Predlagana rešitev |
|
Ponavljajoča se nihanja pri centriranju in branju |
Umazana naležna površina;zrahljan pritrdilni vijak;deformirana elektrodna šablona |
Razstavite in očistite kontaktne površine; ponovno privijte vijake; pregledajte ali zamenjajte okvarjeno šablono |
|
Postopen zamik koncentričnosti po neprekinjenem teku |
R-rame se obrabijo ali poškodujejo |
Preverite stanje rame pod povečevalnim instrumentom; zamenjajte enoto, ko se pojavijo sledi obrabe |
|
Slab paralelizem za priklopni izhod |
Pritrjevanje s prevelikim navorom;ostanki, ujeti pod ploščo |
Ponovno namestite naslednje specifikacije navora; popolnoma čist vmesnik spodnjega sedeža |
Primerjava zmogljivosti in procesov
Večina komercialnih EDM centrirnih plošč majhnega formata ima notranja ramena z ostrim kotom brez R-prehoda, ki razprši napetost. Številni konkurenti odpovedujejo sekundarno termično stabilizacijsko staranje in lokalno selektivno utrjevanje, da bi znižali proizvodne stroške.
1. Zmogljivost proti obrabi: konkurenčne plošče z ostrimi rameni zlahka povzročijo mikro vdolbino po 350–650 priklopnih ciklih. Struktura z gladkim prehodom tipa JWGRIP R močno izboljša učinkovitost proti vdolbinam pri ponavljajočih se udarcih jig-dockinga.
2. Obvladovanje notranjega stresa: veliko konkurenčnih izdelkov izpušča sekundarno staranje. Preostala napetost po brušenju se počasi sprosti ob spremembi temperature okolja in sproži zamik ravnosti. Naše dvostopenjsko staranje odstrani večino preostale napetosti in tako zagotovi dolgoročno geometrijsko stabilnost.
3. Inšpekcijski standard: veliko dobaviteljev izvaja samo inšpekcijo vzorčenja delnih dimenzij. Vsaka plošča JWGRIP je podvržena celotnemu geometrijskemu skeniranju CMM z neodvisno serijsko številko za popolno sledljivost.
4. Usposobljenost za projekt po meri: številne tovarne dostavljajo samo fiksne standardne velikosti. JWGRIP, podprt z zrelim potekom dela OEM, izvaja prilagoditev postavitve lukenj in pozicioniranja za posebne projekte vpenjal EDM.
pogosta vprašanja
V1: Ali lahko centrirna plošča JWGRIP R-Type 54x54 EDM doseže zmogljivost brez obrabe za dolgoročno množično proizvodnjo?
A1: Optimiziran R-prehod močno upočasni tveganje vdolbin in odkruškov, vendar absolutne ničelne obrabe po obsežnih ciklih priklopa ni mogoče doseči. Periodični pregledi notranjih R-ramen s pomočjo lupe ostajajo obvezni. Ploščo takoj zamenjajte, ko zaznate prasko, vdolbino ali zarezo.
V2: Ali je mogoče to kompaktno centrirno ploščo uporabiti za težke in velike grafitne elektrode?
A2: Ta enota je zasnovana za majhne miniaturne elektrodne vtičnice kompaktnih EDM strojev. Ni priporočljivo za težke velike grafitne sklope. Prekomerna obremenitev pospešuje obrabo ramen in lahko povzroči trajno tveganje deformacije.
V3: Ali podpirate proizvajalca originalne opreme za nestandardne vzorce lukenj in prilagojeno geometrijo pozicioniranja?
A3: Da. Predložite popolne tehnične risbe z jasnimi specifikacijami za razporeditev lukenj, profil pozicioniranja, ravnost in toleranco vzporednosti. Inženirska ekipa zaključi oceno proizvodnosti v 12 delovnih dneh in izda uradno ponudbo.
V4: Kateri pogoji okvare so izključeni iz obsega garancije?
A4: To spada v komponento za držanje dela z visoko natančnostjo pozicioniranja. Garancija pokriva proizvodne napake, ki so obstoječe ob dobavi: ravnost, vzporednost in trdota, ki ne ustrezajo specifikacijam. Poškodbe, ki nastanejo zaradi trka, namestitve s prevelikim navorom, odrgnine zaradi ostružkov in običajne ciklične obrabe, so izven garancije.
Povezana kategorija
Pošlji povpraševanje
Kontaktne informacije
-
Naslov
Št. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Kitajska
-
Tel
-
E-naslov
Dobrodošli pri pošiljanju povpraševanja na JWGRIP. Naša strokovna tehnična in prodajna ekipa bo zagotovila brezplačno izbiro napeljav, prilagojeno zasnovo rešitve in natančno ponudbo.
Novice Priporočila