Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Poklicni proizvajalec nosilnega sistema R-Type EDM za natančne aplikacije EDM
Kot izkušen proizvajalec, specializiran za R-Type EDM delovni sistem,JWGRIPrazvija prilagojene EDM vpenjalne glave, držala elektrod in centrirne plošče prek naše interne ekipe za raziskave in razvoj. Ta vpenjalna platforma je orodje za hitro sprostitev, ki je namensko izdelano za stroje za erozijo, avtomatske menjalnike elektrod in 24-urno strojno obdelavo kalupov. Medtem tudi dobavljamoSistem za določanje položaja ničelne točkein Quick Change Workholding System za vaše širše potrebe CNC avtomatizacije. Pošljite povpraševanje za ponudbo in podrobne specifikacije!
Kje se pravzaprav izgubi natančnost elektrod?
Vsak prodajalec kalupov ve, da je kakovost votline odvisna od natančnosti elektrod. Toda natančnost se ne ustvari na EDM stroju - ustvari se in pogosto izgubi že veliko prej. Običajne točke izgube so: odstopanje vpenjanja, ko je surovec elektrode nastavljen na CNC stroju, merilne napake med pregledom, deformacija med rokovanjem in zamik položaja vsakič, ko se elektroda zamenja na mizi za EDM.
Številne delavnice sprejemajo te izgube kot "običajno proizvodno variacijo". V resnici se kopičijo: 0,01 mm odmika pri vpenjanju, še 0,02 mm pri menjavi in kmalu se stena votline ne ujema več s 3D modelom — kalup gre v predelavo, elektrodo pa je treba ponovno rezati.
Kako profesionalne prodajalne kalupov preprečijo te akumulirane izgube? Ne zanašajo se samo na spretnosti operaterja. Zanašajo se na sistem za držanje obdelovanca, ki ohranja referenčno točko elektrode identično od CNC elektrodnega stroja vse do mize EDM.
Tehnološki proces
CNC obdelava elektrod: surovec elektrode je vpet v držalo elektrod tipa R. Ker držalo samodejno centrira surovec, je rezkana elektroda koncentrična z referenčno točko že od prvega reza. Za okrogle grafitne ali bakrene elektrode R-Type ER32 držalo za EDM elektrode drži steblo trdno na osi.
Pregled in kalibracija: končana elektroda se premakne na merilno postajo s še vedno pritrjenim držalom. Z uporabo CNC kalibracijskega bloka R-Type for EDM Workholding operater hitro preveri referenčno točko, tako da vsaka elektroda prenese znano in preverjeno referenco v naslednji korak.
Groba EDM: elektroda je zaklenjena v vpenjalno glavo na EDM stroju. Ker vpenjalna glava vsako elektrodo vrne na isto referenco, se iskra za grobo obdelavo začne točno tam, kjer jo program pričakuje, cikel za ciklom.
Končna elektroerozija: Ko se elektroda za grobo obdelavo porabi, končna elektroda, vpeta na isti standard držala, pade na isto referenčno točko. Brez ponovnega tipanja, brez ponovne nastavitve na ničlo, brez ugibanja. Tako se votle stene spajajo brez stopnic in zakaj kakovost končne obdelave ostane nespremenjena tudi v poznih izmenah.
Osnovno delovno načelo
Držalni sistem R-Type EDM je standardizirana platforma za hitro menjavo delovnega držala za EDM z ugrezanjem. Serija R zajema vpenjalne glave, držala, podaljške, vpenjalne palice in centrirne plošče, ki se vse zaklenejo na eno univerzalno referenčno točko.
Zasnova jedra ločuje vpenjanje od lociranja: referenčna točka je pritrjena na stroju, držalo pa se v nekaj sekundah vpne ali sprosti. Ker ima vsaka komponenta isto referenco, je mogoče elektrode hitro zamenjati brez ponovnega tipanja ali ponovne nastavitve na ničlo.
Zato je sistem R-Type standardna izbira za delo z elektrodami v kaluparnicah, avtomatskih menjalnikih elektrod in robotskih EDM celicah.
Praktične strategije
Kako zmanjšati preklop iz minut na sekunde?
Za pogoste menjave uporabite pnevmatske hitrovpenjalne glave. Pnevmatska EDM vpenjalna glava R-Type D150 se sprosti in zaskoči z enim zračnim signalom, kar je idealno za elektrode, ki se menjajo večkrat na izmeno.
Kako obdržati rezalni stroj EDM, medtem ko pripravljate naslednjo elektrodo?
Elektrode predhodno sestavite na rezervna držala na mizi, nato pa držalo preprosto zamenjajte na stroju. Pnevmatska EDM vpenjalna glava R-Type 9-v-1 vam omogoča pripravo več elektrod v eni nastavitvi, kar resnično prihrani čas pri delu z več elektrodami v votlinah.
Kako prilagoditi sistem vašemu obstoječemu delovnemu procesu?
Začnite z eno vpenjalno glavo in kompletom držal za vaše najpogostejše velikosti elektrod, nato postopoma razširite družine držal in centrirnih plošč.
Ključni premisleki
Ali obdelujete velike ali majhne elektrode?
D150 in D100 vpenjala ustrezajo srednjim do velikim elektrodam; kompaktna držala s centrirnimi ploščami 54x54 ali 70x70 ustrezajo manjšim visoko natančnim elektrodam.
Ročno ali pnevmatsko?
Ročni modeli nudijo zanesljivost in nizko ceno za običajni EDM; pnevmatski modeli vas pripravijo na avtomatizacijo in robotsko menjavo elektrod.
Načrtujete avtomatizacijo pozneje?
Izberite pnevmatske vpenjalne glave in palete z ničelno točko zdaj, da se bo vaš prihodnji robot ali paletna celica lahko povezala brez ponovnega inženiringa.
Zakaj izbrati JWGRIP?
JWGRIP je profesionalni proizvajalec držal za EDM. Locirane ploskve so natančno brušene in vsaka vpenjalna glava, držalo in centrirna plošča so pred odpremo pregledani glede ponovljivosti, tako da komponente iz različnih serij ostanejo zamenljive.
Dobavljamo celotne komplete tipa R — vpenjalno glavo, držalo, podaljšek, vpenjalno vpenjalo in centrirno ploščo — iz enega vira, kar odpravlja težave z neusklajenostjo vmesnikov.
Podpiramo velikosti po meri in posebne geometrije, naši inženirji pa vam pomagajo uskladiti komponente z vašim modelom stroja EDM in rutino elektrod.
Tipični scenariji uporabe
Obdelava grezila EDM za kalupe za brizganje, kalupe za tlačno litje in votline kalupov za žigosanje.
Zaporedna erozijska obdelava z več elektrodami, ki zahteva skladnost referenčnih točk med postopki grobe in končne obdelave.
Delavnice za obdelavo kalupov, ki se pripravljajo na izdelavo polavtomatskih ali popolnoma avtomatskih proizvodnih celic EDM.
Predhodna kalibracija elektrod, izvedena na pomožni CNC opremi.




- View as
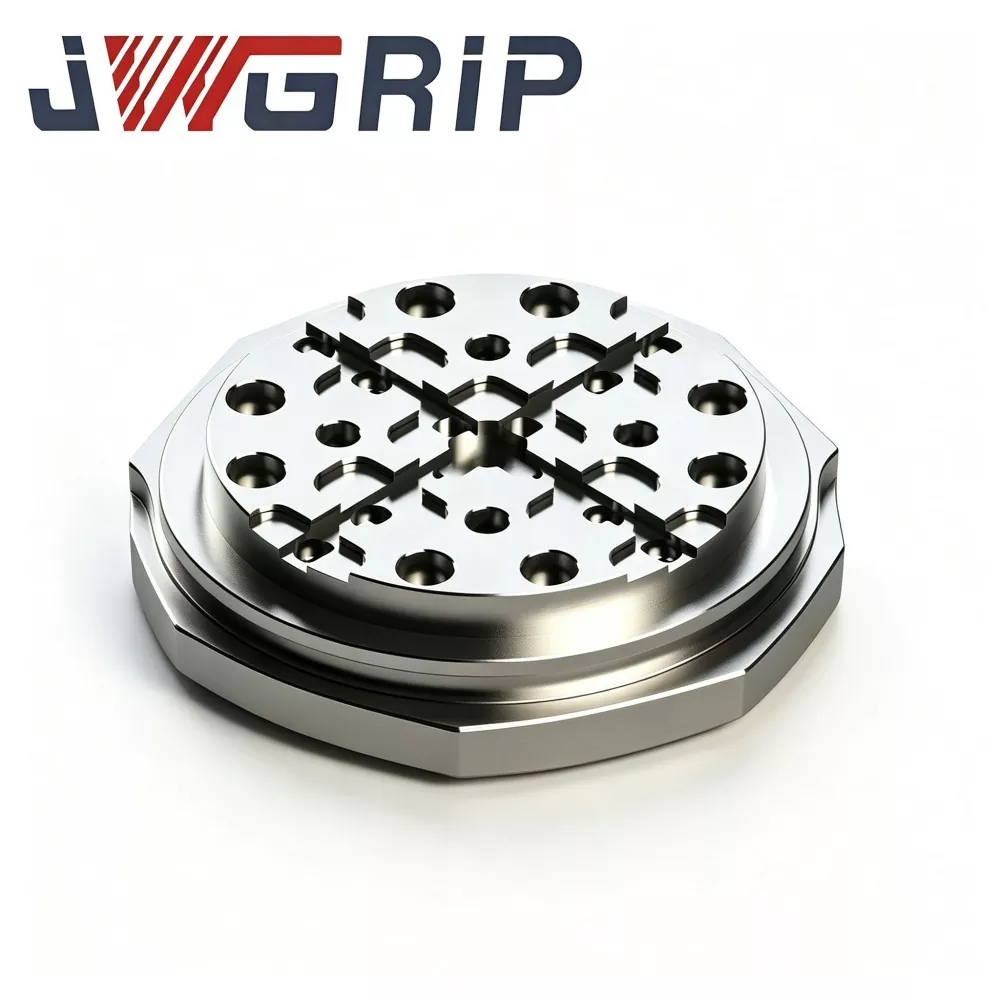
Paleta R-Type 156 mm EDM za delovno držalo z ničelno točko
JWGRIP, izkušen dobavitelj, ki zagotavlja preizkušene rešitve ODM za visoko natančno strojno opremo za EDM obdelovance, ponuja togo konstrukcijo R-Type EDM palete 156 mm za obdelovance z ničelno točko, ključno nabavno komponento za medprocesni prenos grezila EDM v srednje velikih obratih za izdelavo kalupov. Izdelan je iz predhodno utrjenega legiranega jekla z razbremenjeno napetostjo in je podvržen večciklični termični stabilizaciji, obdelavi prehodnih utorov tipa R in ultra-natančnemu brušenju po celotni površini. Opremljen z drenažno arhitekturo za preusmerjanje odrezkov za brizganje okolja rezervoarjev EDM, njegov edinstveni utor za sprostitev napetosti v obliki črke R razširja visoko lokalno napetost zaradi ponavljajočih se ciklov zaklepanja-odklepanja ničelne točke in zavira mikrodeformacije lociranja-datum-čela po dolgotrajnem cikličnem delovanju.
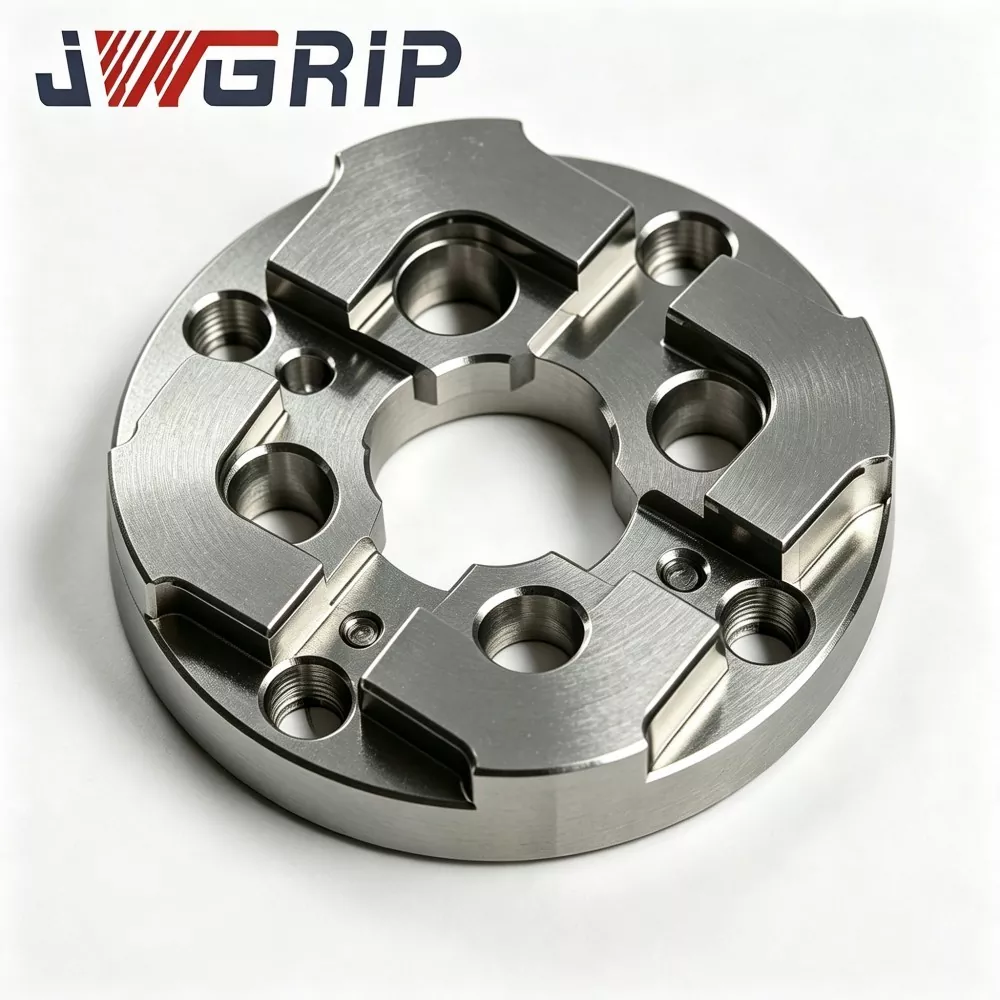
75 mm centrirna plošča ničelne točke EDM
JWGRIP je profesionalni proizvajalec in dobavitelj 75 mm centrirne plošče z ničelno točko EDM na Kitajskem, ki zagotavlja neposredno tovarniško dobavo in strukturno prilagoditev po meri za srednje velike delavnice za izdelavo kalupov po vsem svetu. To je visokostabilno integrirano vpenjalo za pozicioniranje ničelne točke, razvito posebej za sisteme vpenjanja z ničelno točko grezila EDM. Združuje okrepljeno protideformacijsko strukturo in visoko natančno merilo za ujemanje ničelne točke v eno samo enoto, kar omogoča hitro obnovitev referenčne točke med pogostimi zamenjavami vložkov za kalupe in serijsko obdelavo z več elektrodami.

R-Type 54x54 EDM centrirna plošča
JWGRIP je profesionalni proizvajalec in dobavitelj centrirne plošče R-Type 54x54 EDM na Kitajskem, s standardnimi specifikacijami, ki so v celoti na zalogi in podpirajo globalno naročilo v razsutem stanju za kompaktne stroje EDM in projekte delavnice preciznih kalupov. Je na obrabo odporna visokonatančna vgrajena primerjalna naprava za pozicioniranje, ki je posebej zasnovana za majhno opremo za EDM z grezilom, mini elektrodne vtičnice in scenarije obdelave kalupov z več votlinami. Združuje optimizirano strukturo rame za prehodno pozicioniranje tipa R in toplotno stabilno mehansko zmogljivost v eno samo enoto, s čimer odpravlja napake enostavne obrabe zaradi iztiskanja in lomljenja kotov tradicionalnih pravokotnih miniaturnih centrirnih plošč.
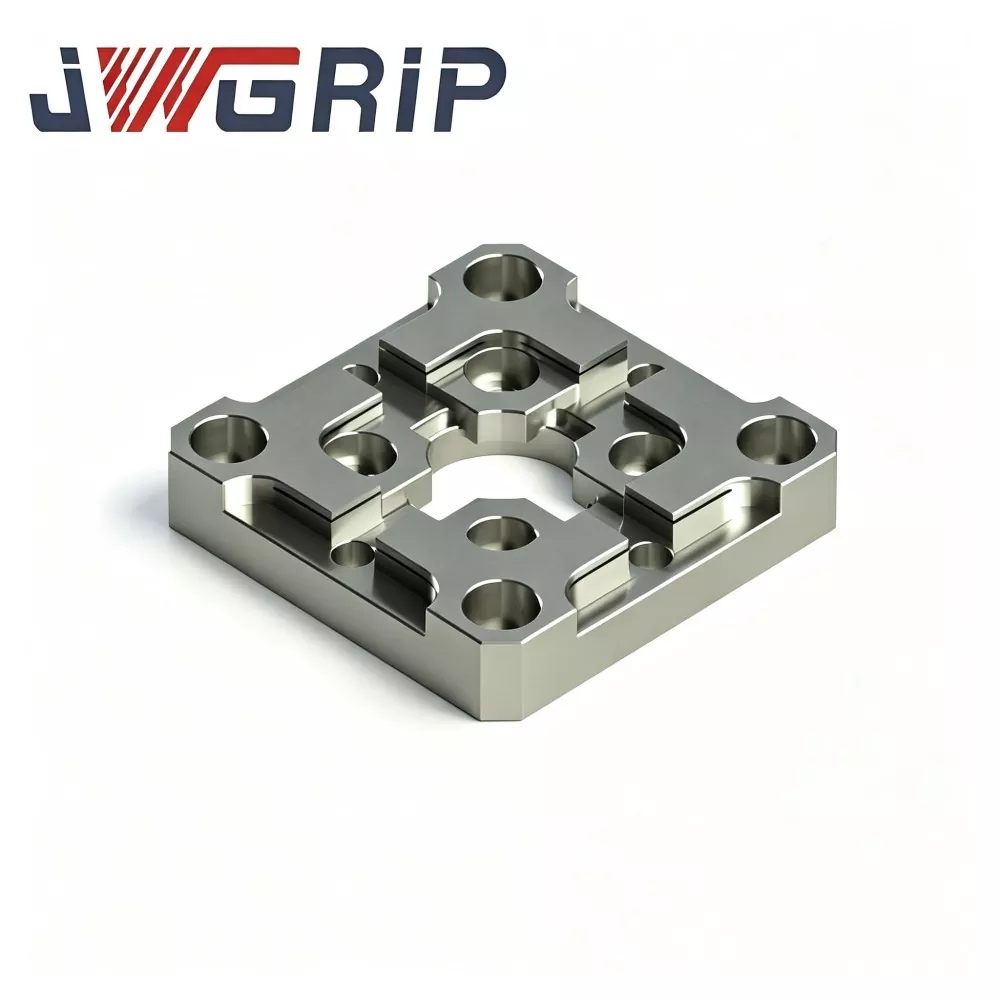
R-Type 70x70 EDM centrirna plošča
JWGRIP je profesionalni proizvajalec in dobavitelj centrirne plošče R-Type 70x70 EDM na Kitajskem, ki zagotavlja neposredno tovarniško dostavo in prilagojene strukturne spremembe za izpolnjevanje različnih zahtev glede postavitve napeljave EDM. Je visoko natančna integrirana primerjalna naprava za pozicioniranje elektrod, ki je posebej optimizirana za delavnice za izdelavo kalupov za erozijo, ki se osredotočajo na hitro centriranje in ponavljajoče naloge pozicioniranja elektrod. Združuje napetostno razpršeno notranjo posnemalno strukturo R-tipa in izjemno stabilno merilno zmogljivost pozicioniranja v eno samo kompaktno enoto, ki učinkovito rešuje obrabo ostrih robov in napake referenčnega odmika tradicionalnih ravnih centrirnih plošč.

CNC kalibracijski blok R-Type za držalo EDM
JWGRIP, zanesljiv neposredni tovarniški in profesionalni izvoznik natančnih dodatkov za držala EDM, dobavlja visoko natančen CNC kalibracijski blok R-Type za držala EDM, množično naročilo in projekte po meri na podlagi risb. Ta kalibracijski blok, izdelan iz stabiliziranega orodnega jekla s staranjem za razbremenitev napetosti, večstranskim CNC rezkanjem in ultra-natančnim površinskim brušenjem, ohranja stabilno geometrijsko toleranco pri pogostih temperaturnih nihanjih in ponavljajočem se stiku s sondo. Edinstven zaobljen referenčni vogal tipa R zmanjša tveganje obrabe ostrih robov in zagotavlja ponovljive podatke o koordinatnem odmiku.
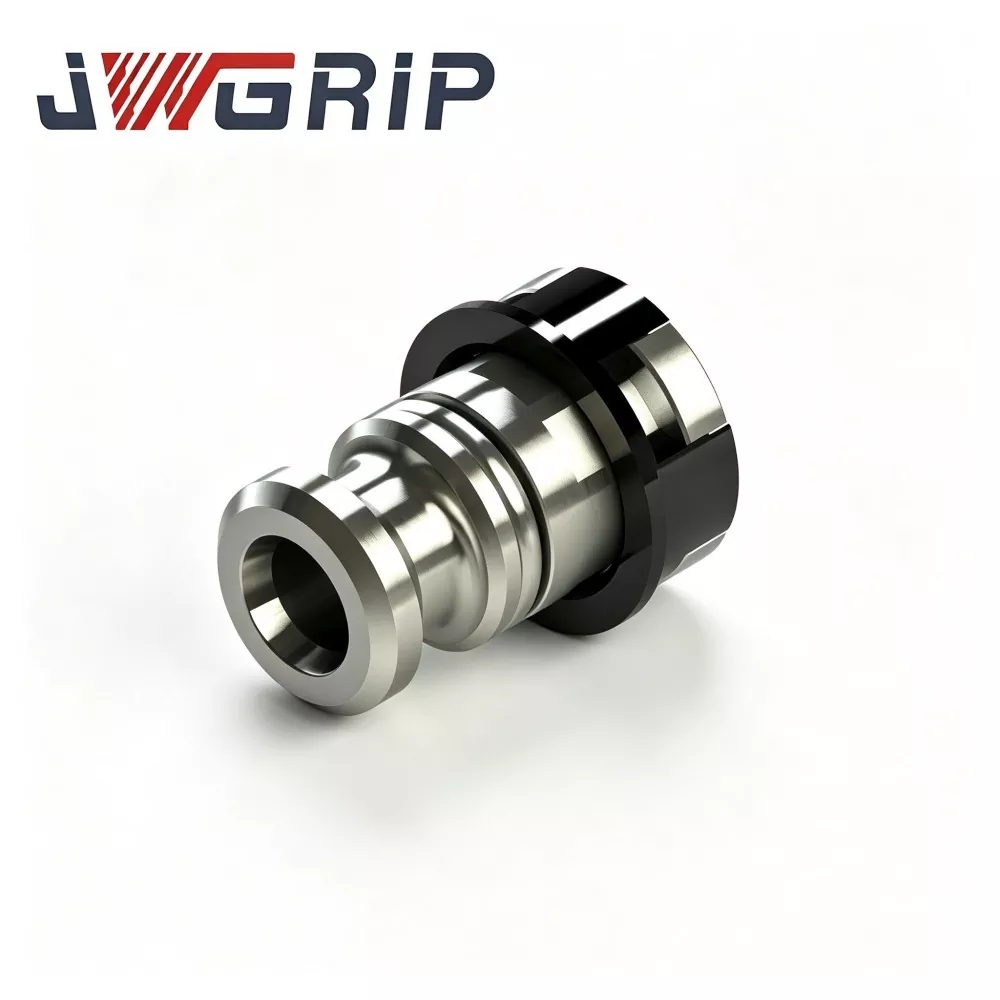
Pnevmatska vlečna ojnica tipa R za držalo elektrode EDM
JWGRIP je profesionalni proizvajalec in dobavitelj pnevmatske ojnice R-Type za držalo elektrode EDM na Kitajskem, s standardnimi specifikacijami, ki so v celoti na zalogi in sprejemajo globalna množična naročila za projekte avtomatiziranih inteligentnih delavnic za kalupe. To je visoko zanesljiva integrirana pnevmatska vlečna komponenta, posebej zasnovana za avtomatizirane proizvodne linije za EDM brez osebja. Združuje optimizirano napetostno uravnoteženo prenosno strukturo R-tipa in protikorozijsko mehansko delovanje z visoko trdoto v eno samo napravo, s čimer odpravlja slabljenje napetosti, lokalno koncentracijo napetosti in napake zaradi lahke obrabe tradicionalnih vlečnih drogov z ravnim telesom.
JWGRIP je profesionalni R-Type EDM delovni sistem proizvajalec in dobavitelj na Kitajskem. Toplo vas pozdravljamo pri veleprodajni prodaji visokokakovostnih izdelkov po konkurenčnih cenah iz naše tovarne.
Novice Priporočila