Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
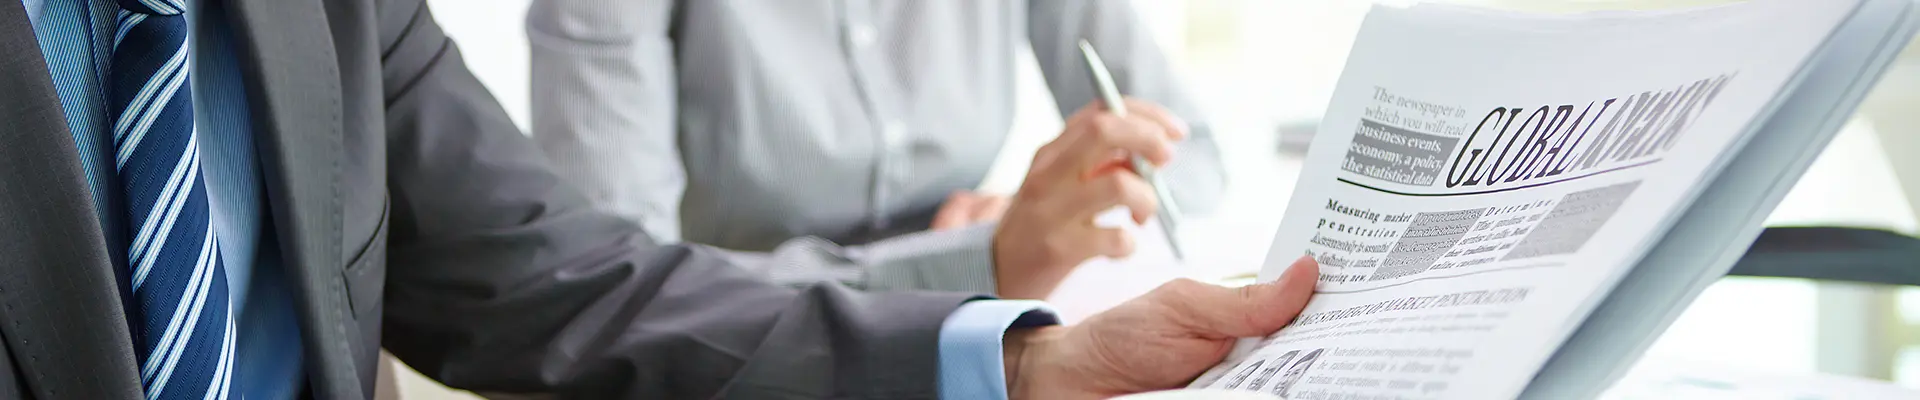
Zakaj številne tovarne kalupov izberejo pnevmatsko vpenjalno glavo tipa R 9 v 1 pri obdelavi EDM
Povzetek članka:Delavnice za erozijo grezla se pogosto soočajo z zamudnim delom pri nastavljanju elektrod, odstopanjem pri pozicioniranju zaradi sestavljanja več ločenih vpenjalnih glav in nizko izkoriščenostjo strojev za proizvodnjo kalupov z več elektrodami.JWGRIP, ponudnik profesionalnih rešitev za držanje delov, je lansiral visoko zmogljivo R-Type 9-v-1 pnevmatska EDM vpenjalna glava. S sprejetjem monolitne strukture osnovne plošče vse v enem ta izdelek odpravlja kumulativne napake pri spajanju, ki nastanejo zaradi kombiniranja razpršenih posameznih vpenjal. Ta članek razlaga osrednji koncept zasnove, prednosti delovanja v resničnem svetu, praktično proizvodno vrednost in tipične scenarije uporabe te naprave z več postajami. Ponazarja, kako močno skrajša čas menjave elektrod in zagotavlja stabilno natančnost pozicioniranja na mikronski ravni za operacije EDM z grezilom kalupov z več votlinami, avtomobilskih kalupov in medicinskih kalupov.
Kazalo
1. Kakšna je temeljna filozofija oblikovanja JWGRIP R-Type 9-v-1 pnevmatske EDM vpenjalne glave?
2. Kako pnevmatska EDM vpenjalna glava R-Type 9-v-1 prekaša več ločenih enojnih vpenjal z ničelno točko?
3. Kakšne operativne prednosti prinaša pnevmatska vpenjalna glava R-Type 9-v-1 za vsakodnevno proizvodnjo?
4. Katerim visokonatančnim proizvodnim scenarijem se lahko popolnoma prilagodi pnevmatska vpenjalna glava R-Type 9-v-1?
5. Pogosta vprašanja o pnevmatski vpenjalni napravi R-Type 9-v-1
1. Kakšna je temeljna filozofija oblikovanja JWGRIP R-Type 9-v-1 pnevmatske EDM vpenjalne glave?
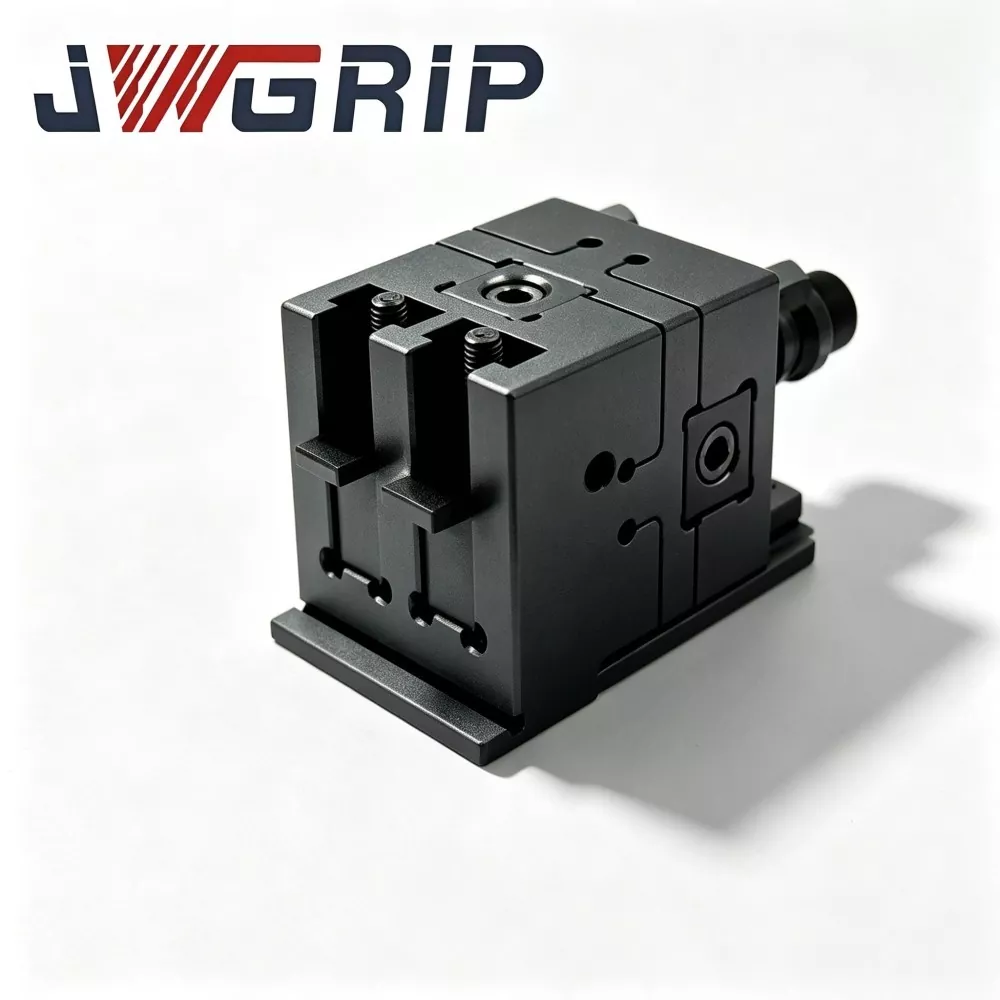
Pnevmatska EDM vpenjalna glava R-Type 9-v-1, ki jo je razvil JWGRIP posebej za boleče točke obdelave EDM z grezilom z več elektrodami, odpravlja različne omejitve, ki jih prinaša sestavljanje več razpršenih neodvisnih enojnih vpenjal z ničelno točko. Z monolitno strukturo osnovne plošče vse v enem združuje devet neodvisnih pnevmatskih vpenjalnih postaj, integrirano enoto za krmiljenje zraka razdelilnika, visoko natančen mehanizem za pozicioniranje, kaljeno in brušeno jeklo, ki gradi učinkovit ekosistem držal za hitro menjavo več elektrod.
Tradicionalne rešitve zahtevajo namestitev, izravnavo in kalibracijo več ohlapnih enojnih vpenjal enega za drugim. V nasprotju s tem, ko je vpenjalna glava R-Type 9-v-1 nameščena na mizo EDM stroja, potrebuje samo enkratno kalibracijo. Vseh devet vpenjalnih postaj ima isto referenco osnovne plošče, s čimer se popolnoma izognemo kumulativnim tolerancam pri montaži, ki jih povzroči spajanje. Vse ključne pozicionirne površine gredo skozi celotno kaljenje, ki mu sledi obdelava z visoko natančnostjo brušenja. Operaterji lahko dokončajo prednastavitev elektrod brez povezave na zunanjih postajah med cikli obdelave stroja, tako da stroj ne bo miroval in čakal na dolgočasno kalibracijo vpenjala.
2. Kako pnevmatska EDM vpenjalna glava R-Type 9-v-1 prekaša več ločenih enojnih vpenjal z ničelno točko?
Spodnja tabela primerja osnovne parametre delovanja in proizvodne prednosti v resničnem svetu med pnevmatsko EDM vpenjalno glavo R-Type 9-v-1 in konvencionalno rešitvijo več ločenih enojnih vpenjal z ničelno točko, da intuitivno prikaže celovite izboljšave zmogljivosti, ki so jih dosegle delavnice za kalupe.
| Razsežnost uspešnosti | R-Type 9-v-1 pnevmatska EDM vpenjalna glava | Več ločenih enojnih vpenjal z ničelno točko |
| Ponovi natančnost pozicioniranja | ≤ ±0,002 mm, dosledno na vseh devetih vpenjalnih postajah | ±0,003-0,010 mm, kumulativna napaka pozicioniranja zaradi spajanja z več vpenjalnimi glavami |
| Povprečni čas zamenjave elektrode | Zaklepanje / odklepanje na sekundni ravni; prednastavitev brez povezave, brez ponavljajoče se kalibracije merilnika | 15-30 minut, vsaka vpenjalna glava potrebuje neodvisno izravnavo in ponovno kalibracijo |
| Razmerje neproduktivne nastavitve stroja | Zmanjšajte čas neproduktivne nastavitve za do 80 % | Visoko razmerje prostega teka, veliko strojnega časa izgubljenega za poravnavo vpenjal |
| Zasedba prostora za mizo EDM | Kompaktna monolitna postavitev, prihrani dragoceno površino mize | Velik obseg pri nameščanju več vpenjalnih klešč eno poleg druge |
| Breme upravljanja z rezervnimi deli | Ena integrirana enota, manj rezervnih dodatkov za upravljanje | Velika količina vlečnih čepov in rezervnih delov za vsako posamezno vpenjalno glavo |
| Doslednost med delovnimi tokovi | Enotna referenca za iskrenje EDM, CNC rezkanje in CMM pregled | Med različnimi enovpenjalnimi enotami lahko pride do referenčnega odstopanja |
3. Kakšne operativne prednosti prinaša pnevmatska vpenjalna glava R-Type 9-v-1 za vsakodnevno proizvodnjo?
Zgrajena na integrirani arhitekturi z več postajami, R-Type 9-v-1 pnevmatska EDM vpenjalna glava rešuje številne dolgotrajne težave v delavnicah za EDM kalupe.
Pnevmatski nadzor poenotenega razdelilnika:Devet vpenjalnih postaj poganja eno skupno stikalo zračnega razdelilnika. Operaterji lahko zaklenejo in sprostijo več skupin elektrod v nekaj sekundah, ne da bi prilagodili vsako vpenjalno glavo posebej. Zmanjšuje odvisnost od višjih kvalificiranih tehnikov; tudi manj izkušeni tehniki lahko stabilno opravijo naloge vpenjanja več elektrod.
Enkratna kalibracija brez akumulirane napake pri spajanju:Monolitna osnovna plošča zagotavlja enotno referenčno točko za vseh devet položajev. Po enkratni montaži in kalibraciji na mizi za EDM ponavljajoče se izravnavanje ni potrebno, kar popolnoma odpravi tolerančno zlaganje, ki ga povzroči sestavljanje več ločenih vpenjal.
Kompaktna postavitev za optimizirano uporabo prostora tabele:Zasnova vse v enem združuje devet vpenjalnih položajev na eno osnovno ploščo. Za razliko od razpršenih neodvisnih vpenjal se izogiba razdrobljeni zasedenosti mize. Zadrži več prostora za postavitev obdelovancev in napeljavo kablov, preprečuje motnje med vpenjalnimi elementi in se prilega večini standardnih miz za EDM stroje.
Zmogljiva zmožnost prednastavitve brez povezave, ki podpira produkcijo brez luči:Elektrode lahko sestavite in prilagodite na zunanjih prednastavitvenih postajah. Operaterji namestijo vnaprej poravnane skupine elektrod na stroj, s čimer dosežejo neprekinjeno serijsko obdelavo in proizvodnjo brez nadzora, da povečajo zmogljivost opreme.
Sledljivost strogega nadzora kakovosti:Vsaka končana vpenjalna glava je pred odpremo podvržena celovitemu pregledu na merilnem stroju Zeiss CMM. Uradna inšpekcijska poročila se lahko zagotovijo na zahtevo stranke, da se doseže sledljiv nadzor kakovosti.
4. Katerim visokonatančnim proizvodnim scenarijem se lahko popolnoma prilagodi pnevmatska vpenjalna glava R-Type 9-v-1?
Izdelava plastičnih kalupov z več votlinami: Za obdelavo vložkov v kalupe z več votlinami, ki zahteva velike serije elektrod, lahko integrirana postavitev z devetimi postajami vsebuje obilo skupin elektrod, skrajša celoten čas priprave kalupa in prepreči kumulativno premikanje položaja.
Avtomobilska natančna proizvodnja kalupov: Primerno za ohišja žarnic, kalupe za notranje dele z velikimi količinami elektrod. Hitra menjava elektrod pomaga prodajalnam kalupov pri spopadanju s tesnimi roki dostave projektov.
Medicinska natančna obdelava kalupov: za mikro votline medicinskih kalupov ohranja stabilno natančnost ponavljajočega se pozicioniranja ±0,002 mm in zmanjša tveganje za ostanke, ki jih povzroči zamik pozicioniranja med operacijami EDM z več elektrodami.
5. Pogosto zastavljena vprašanja o pnevmatski vpenjalni napravi R-Type 9-v-1
V1: Ali moram spremeniti svoj grezilni EDM stroj za namestitev pnevmatske EDM vpenjalne glave R-Type 9-v-1?
A1: Spremembe niso potrebne. JWGRIP zagotavlja standardne montažne osnovne plošče, ki so združljive z običajnimi modeli EDM s grezilom. Lahko ga pritrdite na originalno mizo stroja s standardnimi vijaki. Ni potrebno varjenje, rezanje ali strojna obdelava po meri. Običajna namestitev je lahko končana v eni uri.
V2: Kakšen zračni tlak je potreben za pnevmatsko vpenjalno glavo R-Type 9-v-1? Ali potrebujem dodatne pnevmatske dodatke?
A2: Ta vpenjalna glava ima priporočen delovni zračni tlak 6 barov. Dovod stisnjenega zraka mora biti suh in čist. Za filtriranje vlage in nečistoč je priporočljiv separator olje-voda. Vključeni so standardni pnevmatski priključki, tako da v normalnih pogojih niso potrebni zapleteni dodatni pnevmatski deli. Če se v vaši delavnici pojavlja nestabilen zračni tlak, je priporočljivo namestiti ventil za uravnavanje tlaka, ki zagotavlja enakomerno vpenjalno silo za vse postaje.
V3: Ali bo pnevmatska vpenjalna glava R-Type 9-v-1 zarjavela in izgubila natančnost pozicioniranja pod dolgotrajno izpostavljenostjo dielektrični tekočini EDM?
A3: Telo za lociranje ključa vpenjalne glave je izdelano iz kaljenega legiranega jekla proti rjavenju, površine za pozicioniranje ključa pa so prejele posebno utrjeno obdelavo za zmerno odpornost na dielektrično tekočino EDM. Vendar vpenjalna glava ni popolnoma odporna na potop. Izogibajte se neprekinjenemu močnemu izpiranju pnevmatskih komponent z dielektrično tekočino med strojno obdelavo. Temeljito odstranite blato EDM in ostanke dielektrične tekočine ter posušite enoto po vsakem opravilu, da ohranite dolgoročno zmogljivost pozicioniranja.
V4: Ali lahko zagotovite nestandardne prilagoditve na podlagi mojih posebnih produkcijskih zahtev EDM?
A4: Da. Naša ekipa inženirjev podpira prilagoditve po meri za posebno postavitev montažnih lukenj ali posebne pogoje uporabe. Predlogi po meri in poročila o preskusih delovanja bodo dostavljeni pred odpremo.
V5: Kakšna dnevna vzdrževalna dela so potrebna za ohranjanje dolgoročne natančnosti?
A5: Poskrbite, da bodo tesnilne površine čiste, odstranite ostanke ogljika EDM in kovinske ostružke. Ohranjajte določen stabilen delovni zračni tlak. Občasno preverite stanje vpetja vlečnega čepa. Preprosto rutinsko čiščenje lahko ohrani njegovo natančnost.
Zaključek
Pnevmatska EDM vpenjalna glava JWGRIP R-Type 9-v-1 ima monolitno strukturo z več postajami, poenoteno pnevmatsko aktivacijo in stabilno zmogljivost pozicioniranja na ravni mikronov za reševanje teh praktičnih bolečih točk v proizvodni industriji. Učinkovito izboljša učinkovitost vpenjanja, izkoriščenost prostora na mizi in natančnost medprocesnega ponavljanja položaja za izdelavo kalupov.
Če želite skrajšati neproduktivne ure namestitve ali povečati stabilnost obdelave z več elektrodami, prosimo, delite svoje specifikacije stroja in redne proizvodne zahteve ter kontaktirajte nasnaša ekipa inženirjev aplikacij. Ponudili vam bomo ciljno tehnično podporo in priporočila za rešitve.
Povezane novice
- Zakaj bi morali izbrati združljivo EROWA Uniholder 72 ER-035211 za visoko natančno držalo
- Zakaj imajo 5-osne delavnice raje kompaktne visoko natančne samocentrirne ničelne primeže s trdimi čeljustmi
- Kako lahko 0–100 mm vrtljivi žični EDM primež izboljša natančnost in učinkovitost obdelave
- Ali je primež TP UnoSet Vee za žično erozijo najboljši popravek za držalo za serijsko proizvodnjo cilindričnih delov gredi
- Zakaj je adapter UnoSet s kompletom palet RSM 50 sprememba igre za sodobno natančno proizvodnjo z žično erozijo leta 2026
- Kako lahko žična EDM vpenjalna glava za natančno držanje dela izboljša natančnost in skrajša čas nastavitve
Pusti mi sporočilo
novi izdelki
Novice Priporočila