Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






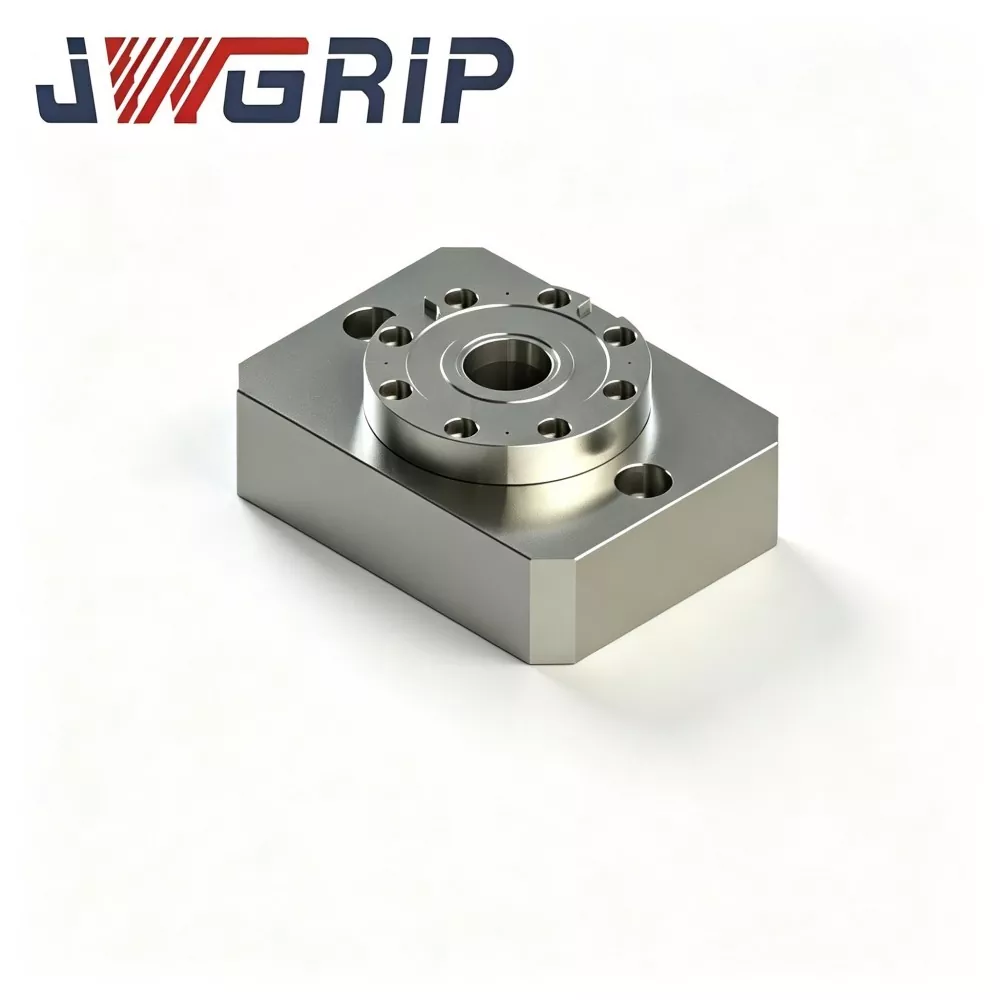
Enosredinska vpenjalna glava z ničelno točko
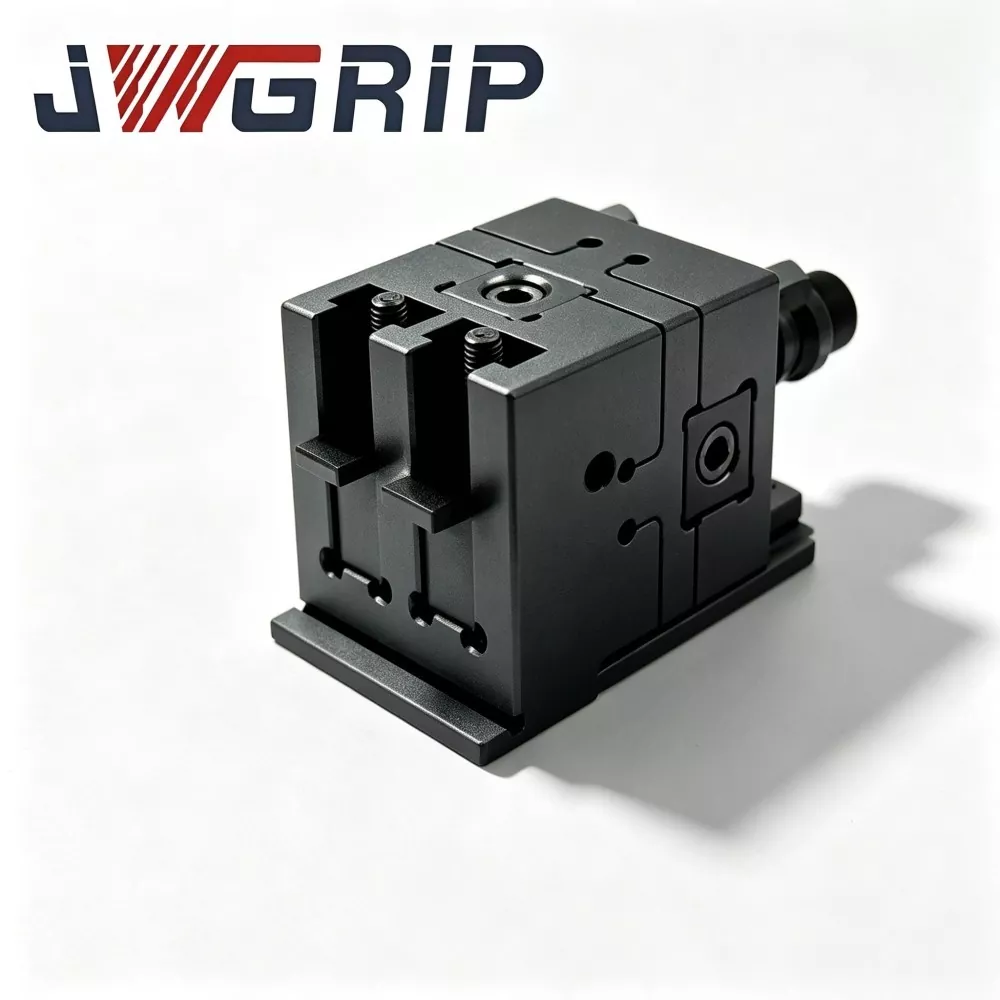
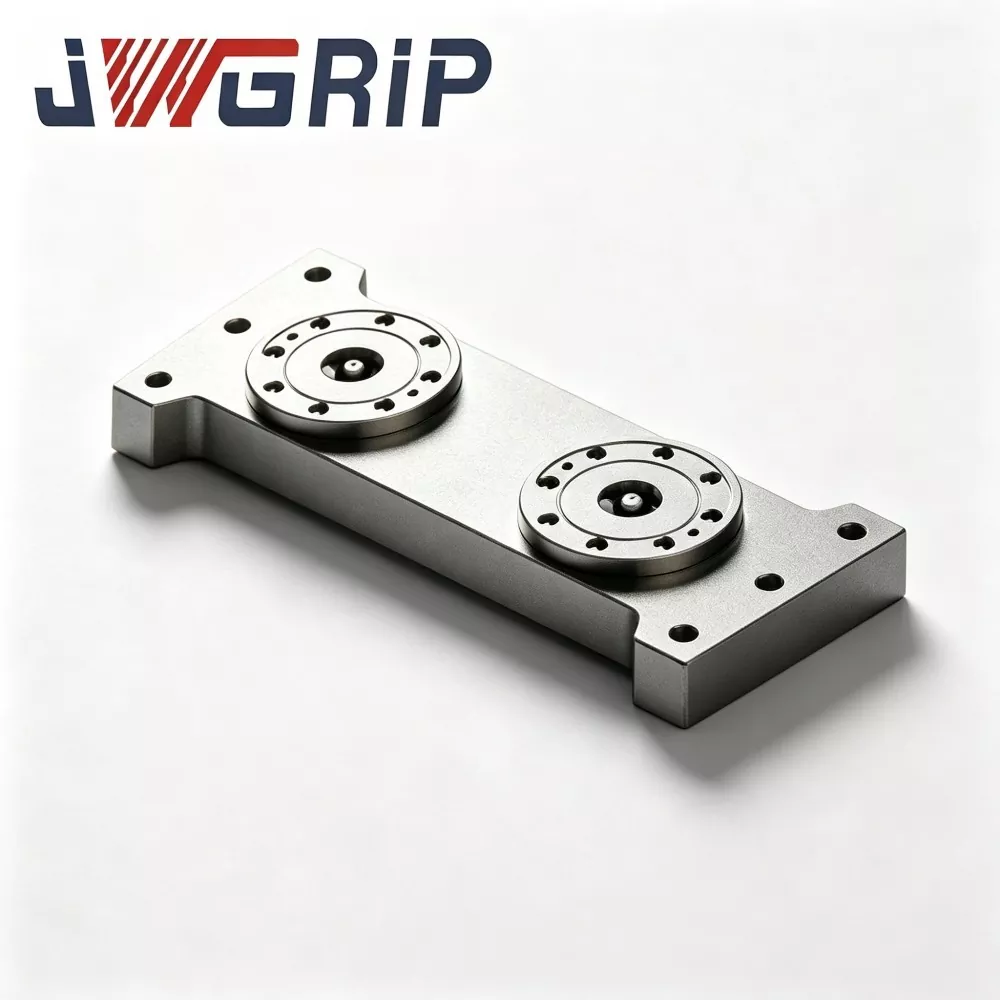
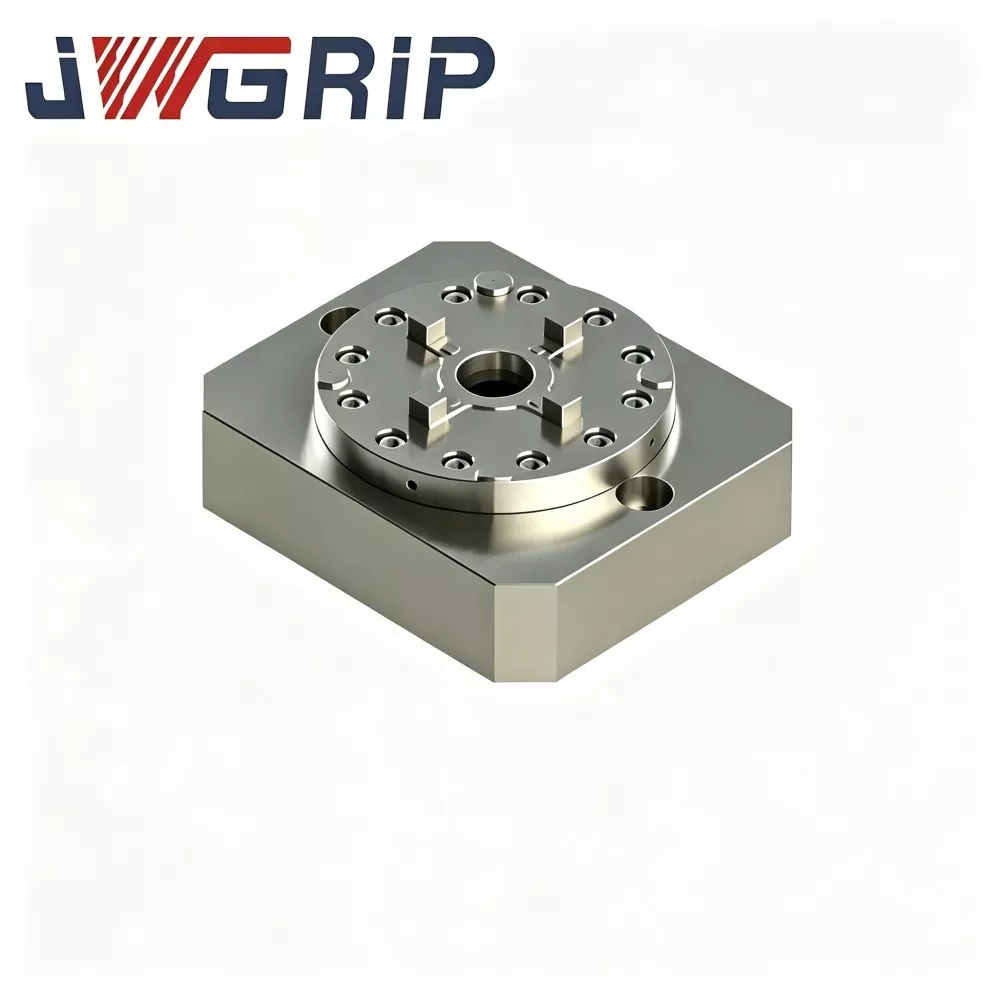
JWGRIP je proizvajalec in dobavitelj profesionalne vpenjalne glave z enim središčem z ničelno točko na Kitajskem. Kot osrednja modularna enota standardne serije vpenjalnih vpenjal z ničelno točko je ta izdelek samostojna enotočkovna vpenjalna naprava za zaklepanje in pozicioniranje z ničelno točko, posebej zasnovana za prilagodljive CNC sisteme za hitro menjavo. Sprejema neodvisno modularno zasnovo strukture, ki služi kot osnovna montažna enota za prilagojene postavitve vpenjal, in učinkovito rešuje omejitve postavitve tradicionalnih integralnih palet z ničelno točko z več postajami.
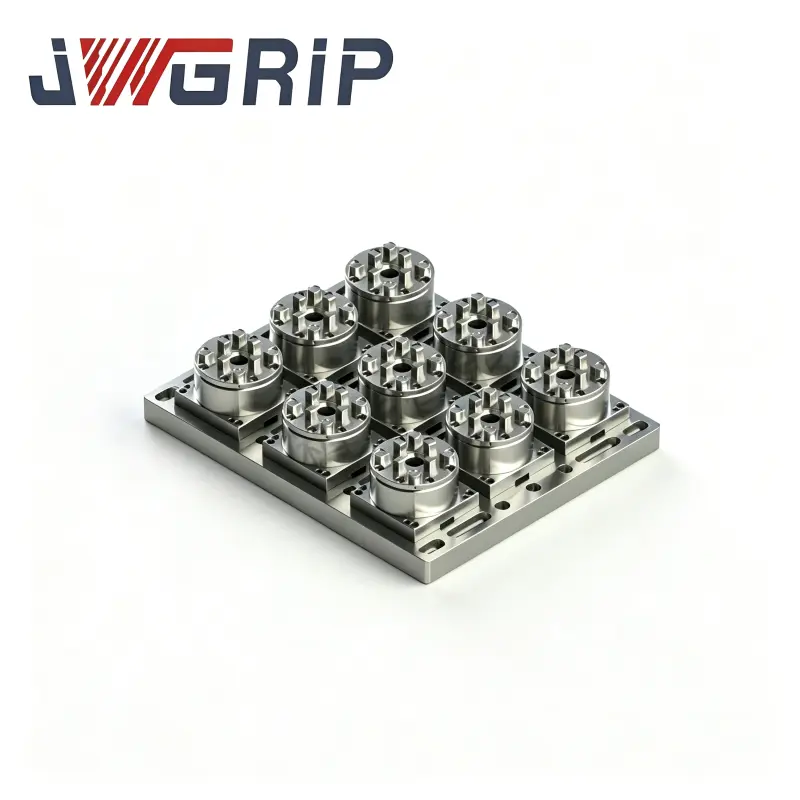
Enocentrično vpenjalno glavo z ničelno točko odlikuje visoka natančnost pozicioniranja, močna strukturna združljivost in prilagodljiva razširljivost postavitve. Ta enotočkovna modularna vpenjalna glava, ki se razlikuje od integriranih večpostajskih palet s fiksno velikostjo, omogoča prosto kombinacijo več enot v skladu z dejanskimi specifikacijami obdelovancev in osnovnimi velikostmi vpenjal. Uporabniki lahko razporedijo eno ali več vpenjalnih glav v poljubne razporeditve nizov s prilagodljivimi središčnimi razdaljami, ki se popolnoma prilagajajo obdelavi vzorčenja enega kosa, občasni proizvodnji majhnih serij in scenarijem strojne obdelave za vzdrževanje kalupov.
Podpira ročno hitro zamenjavo vpenjal za izboljšanje učinkovitosti nastavitve v delavnici in se lahko uporablja tudi kot osnovna modularna komponenta za avtomatizirane sisteme vpenjal. Univerzalno uporabna za vertikalne obdelovalne centre, horizontalne obdelovalne centre in 5-osna CNC obdelovalna orodja, zagotavlja zelo prilagodljive, prilagodljive in stroškovno učinkovite rešitve za hitro menjavo ničelne točke za sodobno visoko mešano in nizkoserijsko proizvodnjo.
Jedrne komponente
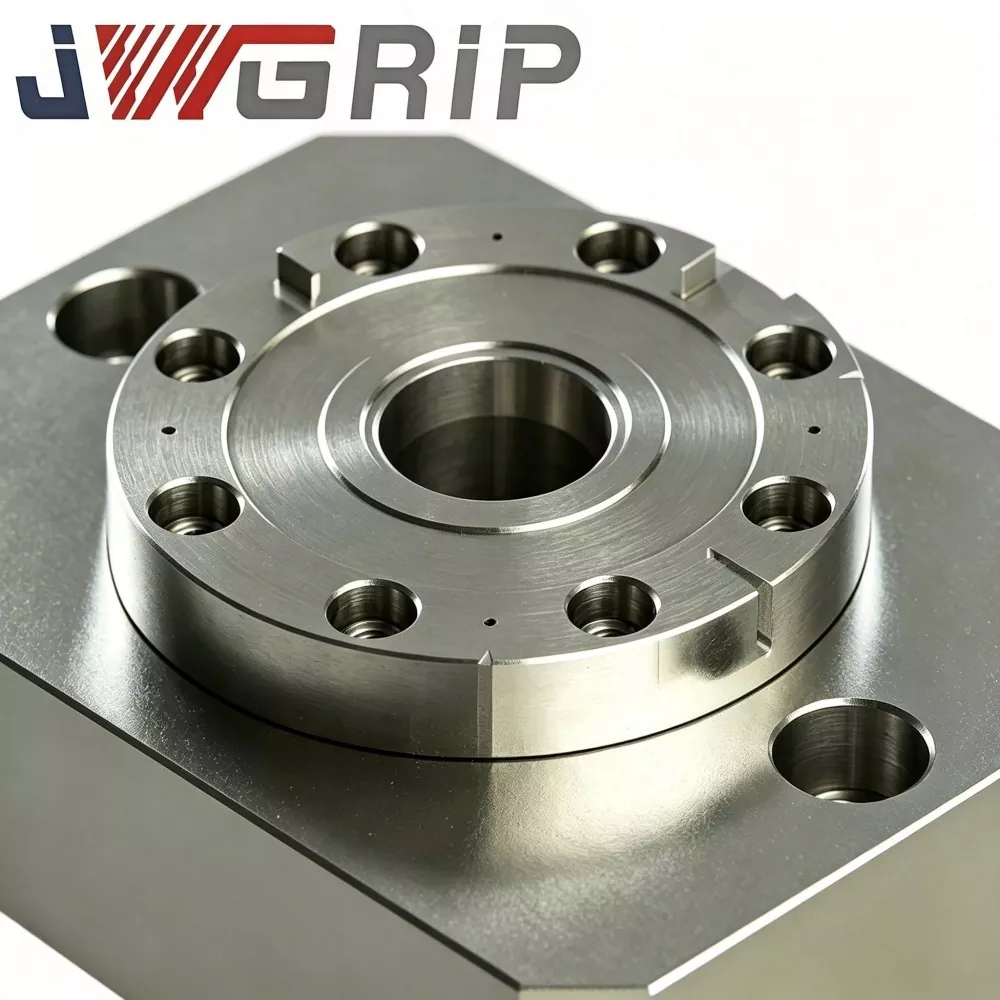
Vsaka enocentrična pozicionirna vpenjalna glava JWGRIP je samostojen mehanizem za lociranje in zaklepanje in ni odvisen od zunanje osnovne paletne plošče. Vsaka enota vključuje:
Chuck glavno telo
Sklop puše za pozicioniranje ničelne točke
Vgrajen pnevmatski zaklepni bat
Prehodi za dovod zraka
Vmesnik za izhod signala stanja zaklepanja
Luknje za montažne prirobnice
Pristopi uvajanja
Mode 1: Stand-Alone Single-Point Operation
1. Namestite eno sredinsko vpenjalno glavo na delovno mizo strojnega orodja.
2. Postavite osnovo za vpenjanje, opremljeno z enim vlečnim zatičem z ničelno točko, na vpenjalno glavo in aktivirajte zaklepanje.
3. Idealno za enodelne obdelovance, vzorčenje kalupov in popravilo kalupov.
Način 2: Kombinacija niza vpenjalnih vpenjal
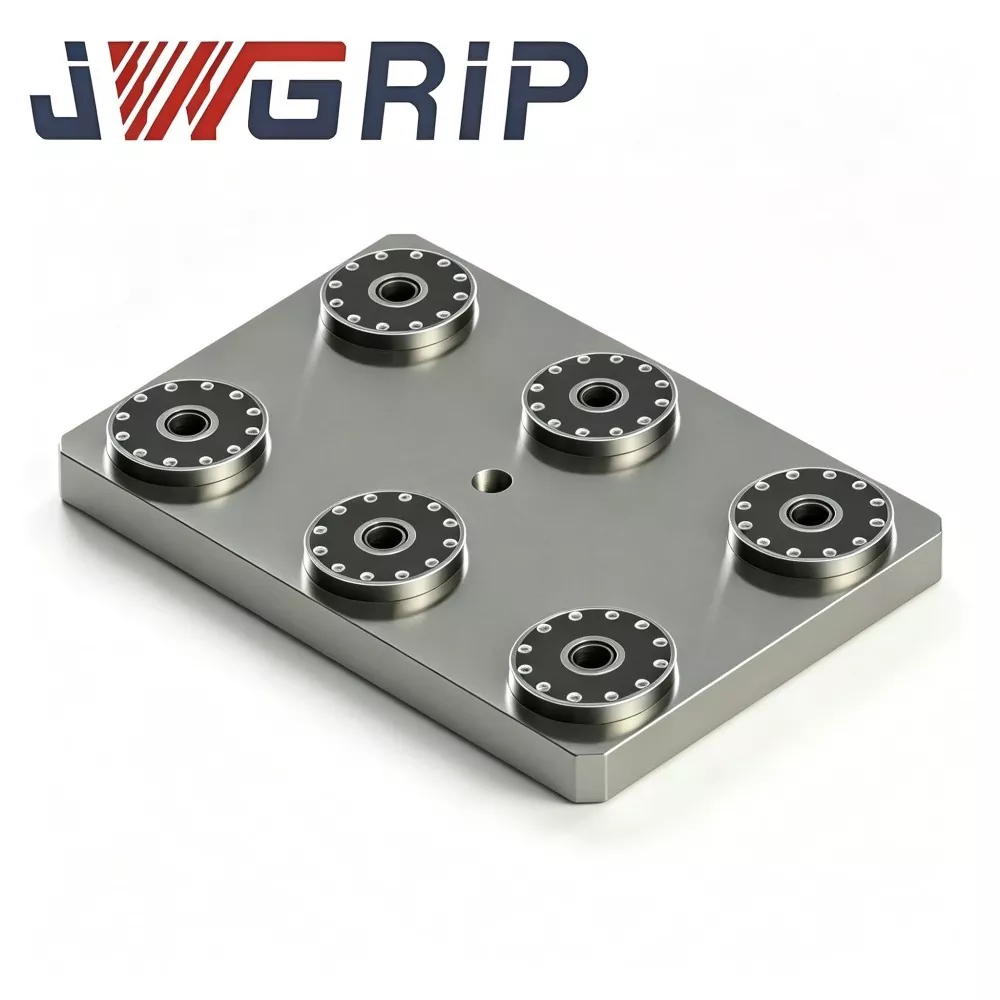
1. Dve, štiri ali več enocentričnih vpenjalnih klešč pritrdite na delovne mize T-utorov stroja. Nastavite medensko razdaljo po meri glede na tloris podnožja vpenjal.
2. Namestite ustrezno količino vlečnih čepov z ničelno točko na podstavke za vpenjanje, da dosežete večtočkovno lociranje in vpenjanje.
Ključna razlika v primerjavi z montažnimi dvocentričnimi/štiricentričnimi paletami: razmik med vpenjalnimi glavami konfigurirajo stranke na kraju samem namesto prednastavljenega v tovarni, kar ustreza nepravilnim, nestandardnim osnovam vpenjal.
Celoten potek dela
1. Vijake prirobnice vpenjalne glave pritrdite na delovno mizo strojnega orodja.
2. Postavite osnovo vpenjala, opremljeno z vlečnimi čepi z ničelno točko, na stran za lociranje vpenjalne glave.
3. Dobava 0,5-0,7 MPa stisnjenega zraka. Notranji bat poganja mehanizem puše za izvajanje vlečnega zaklepanja.
4. Po končanem zaklepanju oddaja signal za potrditev položaja NPN in CNC stroj začne rezalne cikle.
5. Po končani obdelavi sprostite zračni tlak; puše se odklenejo in podnožje pritrditve je mogoče odstraniti.
Tehnika izdelave
· Substrat vpenjalne glave je iz kaljenega in popuščenega legiranega jekla. Surovci gredo skozi grobo obdelavo, polkončno obdelavo in dvojne cikle staranja za lajšanje napetosti, da se odpravijo preostale napetosti, ki nastanejo med CNC obdelavo. V pogojih postavitve niza vsaka vpenjalna glava nosi izmenično silo rezanja; nesproščena obremenitev bi sprožila nevidno mikrodeformacijo in poslabšala ponavljajočo se natančnost lociranja v dolgem času delovanja.
· Pozicijske puše uporabljajo visoko trdotno ležajno jeklo. Notranje izvrtine so obdelane s kaljenjem in brušenjem, da se zagotovi zanesljivo ponavljajoče se lociranje za vsako posamezno vpenjalno glavo.
Pomembna opomba za uporabo polja: natančnost kvalificirane posamezne vpenjalne glave ni enaka splošni natančnosti sistema polja. Po namestitvi več vpenjalnih klešč na delovno mizo morajo operaterji opraviti ročno označevanje in poravnavo, da umerijo medsebojne položaje vpenjalnih glav. To je temeljna razlika od monolitnih tovarniško kalibriranih palet.
Prednosti obrti
1. Prosta postavitev brez omejitev razmika fiksnih postaj V primerjavi z integriranimi vnaprej izdelanimi paletami z več postajami te neodvisne modularne vpenjalne glave uporabnikom omogočajo prosto določanje sredinske razdalje vpenjal. Prilagodi se nepravilnim nestandardnim osnovam vpenjal in rešuje bolečo točko nespremenljivih vnaprej nastavljenih položajev lukenj na končnih paletah.
2. Stroškovno učinkovito za vzorčenje, majhne količine in občasna naročila za popravilo kalupov. Funkcijo hitre menjave z ničelno točko je mogoče uresničiti z eno ali dvema vpenjalnima glavama, brez velike enkratne naložbe v palete polne velikosti z več postajami. Za modifikacijo kalupov in vzorčenje prototipov z nizko stopnjo izkoriščenosti delovne postaje se začetni kapitalski izdatki zmanjšajo.
3. Prilagodite kompaktne delovne mize z omejenim prostorom za namestitev Nekateri kompaktni 5-osni in majhni obdelovalni centri ne morejo sprejeti velikih integriranih palet z ničelno točko. Enocentrične vpenjalne glave kompaktne oblike lahko razporedite, da v celoti izkoristite omejen prostor mize s T-režo.
4. Priročno postopno širjenje zmogljivosti V zgodnji fazi projekta uporabite majhno število vpenjal za poskusno vzorčenje. Ko se obseg naročila kasneje poveča, preprosto kupite dodatne enake vpenjalne glave, da sestavite nize z več vpenjalnimi glavami. Obstoječe enote ostanejo v celoti uporabne brez odpadkov predhodne investicije.
5. Podpora za ročno upravljanje in naknadne vgradnje avtomatizacije. Operaterji lahko ročno zamenjajo napeljave. Medtem se pnevmatski priključki in signalni vmesniki povezujejo s krmilnimi sistemi PLC. Po razporeditvi niza lahko celoten sistem vpenjal deluje z industrijskimi roboti za samodejno nakladanje-razkladanje.
6. Združljivo s standardnim vlečnim čepom D20 z ničelno točko v naši seriji vpenjal. Obstoječe podlage vpenjal je mogoče ponovno uporabiti po naknadni vgradnji vlečnih čepov D20, s čimer zaščitite predhodne naložbe strank v vpenjalna sredstva.
Zgodbe aplikacij
Vpenjalna glava JWGRIP Single Center Zero Point Positioning Chuck se široko uporablja v trgovinah za izdelavo kalupov in tovarnah z majhnimi količinami natančnih komponent. Dva terenska primera prikazujeta njegove prednosti, pa tudi lastne omejitve modularnih rešitev.
Case 1: Medium-Sized Mold-Making Factory
Ta stranka večinoma prejema naročila za popravilo kalupov in vzorčenje novih izdelkov namesto množične ponavljajoče se proizvodnje.
· Začetna naložba: 4 kompleti enocentričnih vpenjalnih klešč JWGRIP z ničelno točko. Večino časa delujeta le 1-2 vpenjalni glavi za vzorčenje kalupov in popravila. Ko so potrebne večje podlage za vpenjanje, se štiri vpenjalne glave sestavijo v niz.
· Rezultat: V primerjavi z nakupom celotne palete s štirimi središči se vnaprejšnji stroški nabave znižajo, stopnja izkoriščenosti opreme pa se izboljša pri naročilih majhnih serij.
· Omejitev: Vsakič, ko se specifikacije vpenjala spremenijo v načinu polja, je potrebna ponovna kalibracija za relativne položaje vpenjal, kar zahteva dodatne delovne ure za nastavitev.
Primer 2: Podizvajalec preciznih komponent
Tovarna ima v lasti več kompaktnih 5-osnih obdelovalnih centrov, katerih prostor na mizi ne more ustrezati standardnim paletam ničelne točke z več postajami.
· Dve enocentrični vpenjalni glavi JWGRIP sta nameščeni na vsak 5-osni stroj. Po meri prilagojen razmik vpenjalnih klešč se ujema z njihovimi lastnimi podstavki.
· Hitra menjava ničelne točke je izvedena na kompaktni 5-osni opremi, s čimer se odpravi ozko grlo, da montažno izdelanih integriranih palet ni mogoče namestiti na majhne delovne mize.
Popoln potek dela proizvodnje
1. Kovanje surovcev iz legiranega jekla in popuščanje
2. Groba obdelava
3. Prvo staranje za lajšanje stresa
4. Polkončna obdelava
5. Sekundarno staranje za lajšanje stresa
6. Super natančno brušenje za ničelne ploskve
7. Puša za stiskanje
8. Sklop pnevmatskega vezja in signalne komponente
9. Tlačni preskus zrakotesnosti
10. Neodvisen pregled točnosti ene enote
11. Zaščita proti rji
12. Embalaža za izvoz
Inšpekcijski kontrolni seznam
· Neodvisen preizkus natančnosti ponovnega pozicioniranja za vsako posamezno vpenjalno glavo
· 5-minutni preizkus zrakotesnosti zadrževalnega zraka; največji dovoljeni padec tlaka ≤0,02 MPa
· Ciklični funkcionalni test zaklepanja-odklepanja
· Funkcionalno preverjanje izhodne logike signala
Nasveti za ocenjevanje
1. Dajte prednost ocenjevanju svojega proizvodnega vzorca. Izberite enocentrične vpenjalne glave JWGRIP za opravila vzorčenja in popravila, nestandardne nepravilne podlage za vpenjanje ali stroje z omejenim prostorom na mizi. Za dolgoročno fiksno množično proizvodnjo z 2-4 postajami so bolj priporočljive monolitne integrirane palete za zmanjšanje delovne obremenitve kalibracije na kraju samem.
2. Če je načrtovana postavitev niza z več vpenjalnimi glavami, preverite postavitev T-utora strojnega orodja, da zagotovite prostor za namestitev prirobnice. Rezervirajte dovolj delovnih ur za prikazovanje in kalibracijo na stroju.
3. Ohranjajte stabilen tlak vira zraka v delavnici znotraj 0,5–0,7 MPa. Rezervirajte IO točke signala PLC NPN za projekte, usmerjene v avtomatizacijo.
4. Potrdite specifikacije vlečnega čepa za ničelno točko na kraju samem. Standardna različica ustreza vlečnim zatičem D20. Sklopi notranjih puš po meri so na voljo na zahtevo za alternativne velikosti vlečnih čepov.
Delovanje Praksa
· Enocentrične vpenjalne glave pritrdite na delovne mize s prirobnimi vijaki. Zategnite strogo v skladu z zahtevami glede navora. Nezadosten navor povzroči mikro premikanje telesa vpenjalne glave med rezanjem in poškoduje natančnost lociranja; prevelik navor bo deformiral podlago vpenjalne glave.
· Namestite filter olje-voda na sprednji del vstopne odprtine za zrak, da preprečite vlago in nečistoče ter preprečite rjavenje puše in odrgnino, ki vodi do odstopanja natančnosti.
· Aerosol s suhim mazivom razpršite na vpenjalne puše po vsakih skupno 80-100 delovnih urah. Tekoče motorno olje je strogo prepovedano, ker olje ujame kovinske ostružke in sproži okvare puše.
· S pihanjem očistite namestitveno površino vpenjalne glave s stisnjenim zrakom pri vsaki menjavi prestav.
· Pri konfiguraciji niza postavitve: vsakič, ko je postavitev vpenjalne glave spremenjena, morajo operaterji znova prikazati in ponovno umeriti medsebojne položaje vpenjalne glave; starih koordinatnih parametrov ni mogoče neposredno ponovno uporabiti.
· Izogibajte se močnim udarcem, ki bi udarjali z vpenjalno glavo. Trk bo trajno uničil natančnost enote.
Pakiranje in pošiljanje
· Embalaža: Vsaka posamezna vpenjalna glava ima neodvisno izvozno škatlo, odporno na udarce, z notranjo zaščito iz pene. Pri množičnih naročilih z več vpenjalnimi glavami so uporabljeni izvozni ohišji iz masivnega lesa.
· Standardni dobavni rok: 13-19 delovnih dni. Izbrane standardne SKU-je hranimo na zalogi za hitro pošiljanje.
Poprodajna podpora
· Garancija: 12-mesečna garancija za celotno enoto pokriva proizvodne napake za posamezne vpenjalne enote. Natančnost medsebojnega položaja niza sestavov po namestitvi na kraju samem od stranke je izključena iz garancije, ki pripada delu zagona na strani stranke.
· Tehnični dokumenti: priloženi so spletni dokumenti in risbe.
· Plačljiva storitev: tehnična podpora na daljavo je na voljo za naročila velikih količin.
· Spremembe po meri: mogoče je prilagoditi dimenzije prirobnice, spremeniti specifikacije vlečnega čepa.
· Vrednotenje vzorca: lahko se dogovorite za ocenjevalni vzorec z eno vpenjalno glavo; kupec prevzame vzorčne stroške prevoza.
pogosta vprašanja
V1: Ali so medsebojni položaji več vpenjalnih klešč v razporeditvi nizov vnaprej umerjeni v tovarni?
O: Ne. Pregled v tovarni zagotavlja natančnost le za vsako samostojno vpenjalno glavo. Po namestitvi niza na delovno mizo obdelovalnega stroja morajo stranke medsebojno razdaljo in vzporednost med vpenjalnimi glavami ročno prikazati in umeriti na stroju. To je lastnost modularnih enot.
V2: V katerih scenarijih naj se izogibam izbiri te enocentrične vpenjalne glave z ničelno točko?
O: Za masovno proizvodnjo s stalno fiksno razporeditvijo postaj so prednostne monolitne integrirane palete, da se odpravi ponavljajoče se delo pri umerjanju. Prav tako ni priporočljiva uporaba nizov v velikem obsegu, če v vaši delavnici primanjkuje tehnikov, ki so seznanjeni z delom na številčnici in poravnavi.
V3: Ali se lahko te vpenjalne glave ujemajo z mojimi obstoječimi paletami z ničelno točko?
O: Podstavke za vpenjanje je mogoče deliti, če specifikacija vlečnih zatičev sledi standardu D20. Tudi pri postavitvah z mešanimi nastavitvami je kalibracija na stroju za relativne položaje še vedno obvezna.
V4: Ali lahko JWGRIP Single Center Zero Positioning Chuck deluje na 5-osnih strojih?
O: Da. Njegov kompakten odtis ustreza 5-osni opremi kompaktne velikosti. Ocenite tveganje trkov med vpenjalom, vpenjalno glavo in nagibom vretena med fazo izbire.
Vpogled v odločitev o javnih naročilih
Glavna moč JWGRIP Single-Center Zero-Point Positioning Chuck je v modularni prilagodljivosti. Zamenjava delovne ure delnega zagona na kraju samem za prosto nastavljive razmike med postajami, široko združljivost strojev in naložbo, ki jo je mogoče postopoma razširiti.
Ta modularna enota ni univerzalno »superiorna« v primerjavi z integriranimi monolitnimi paletami. Usmerjen je na posebne proizvodne načine: vzorčenje prototipov in popravilo kalupov, nepravilne nestandardne napeljave, CNC stroje z majhno mizo in tovarne, ki načrtujejo postopno uvajanje sistema ničelne točke.
Pošlji povpraševanje
Kontaktne informacije
-
Naslov
Št. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Kitajska
-
Tel
-
E-naslov
Dobrodošli pri pošiljanju povpraševanja na JWGRIP. Naša strokovna tehnična in prodajna ekipa bo zagotovila brezplačno izbiro napeljav, prilagojeno zasnovo rešitve in natančno ponudbo.

Novice Priporočila