Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







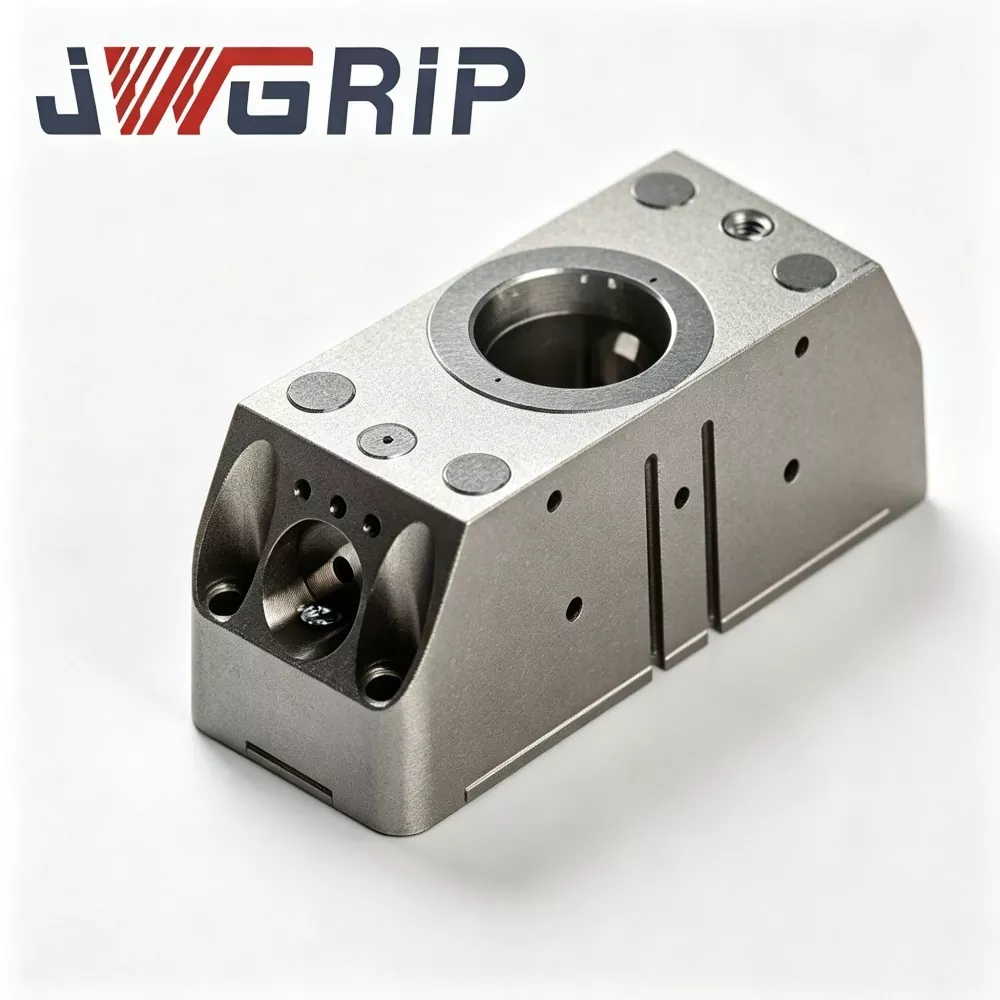
N160 Tečajna povezovalna roka za robotsko prijemalo za hitro menjavo
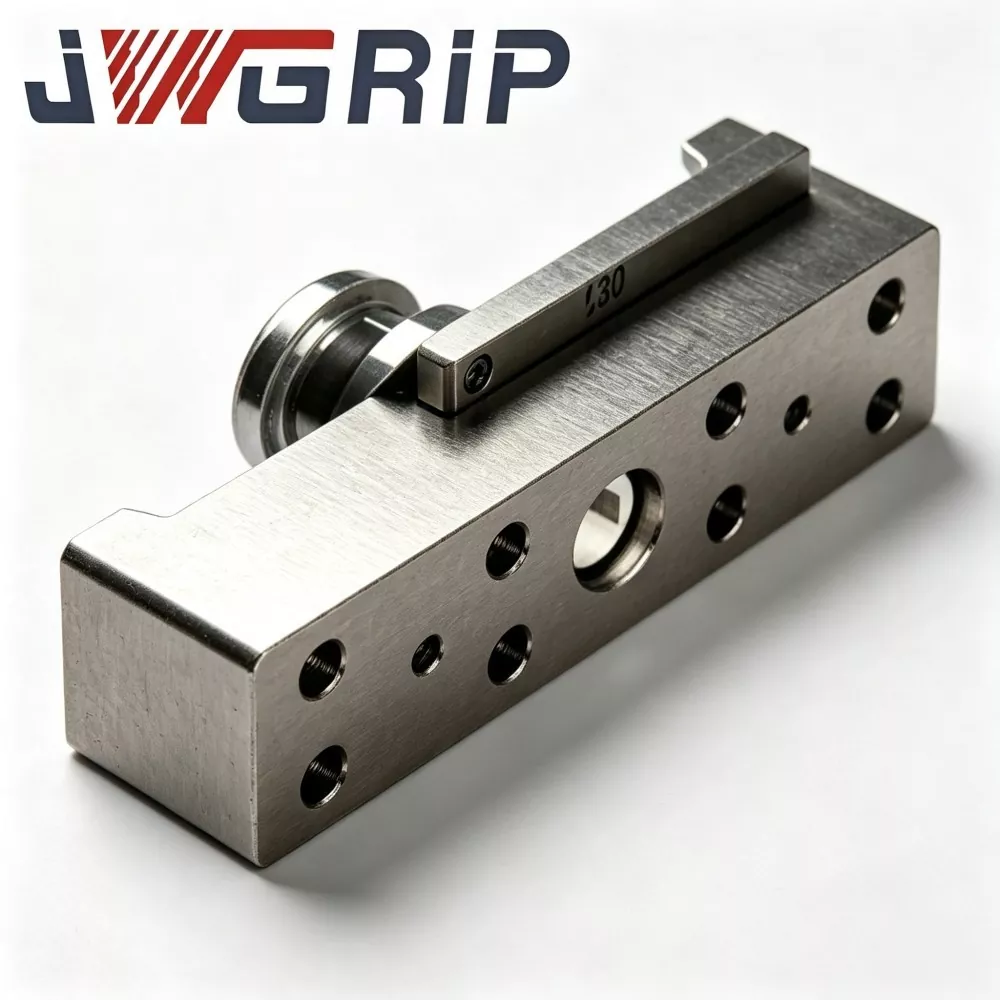
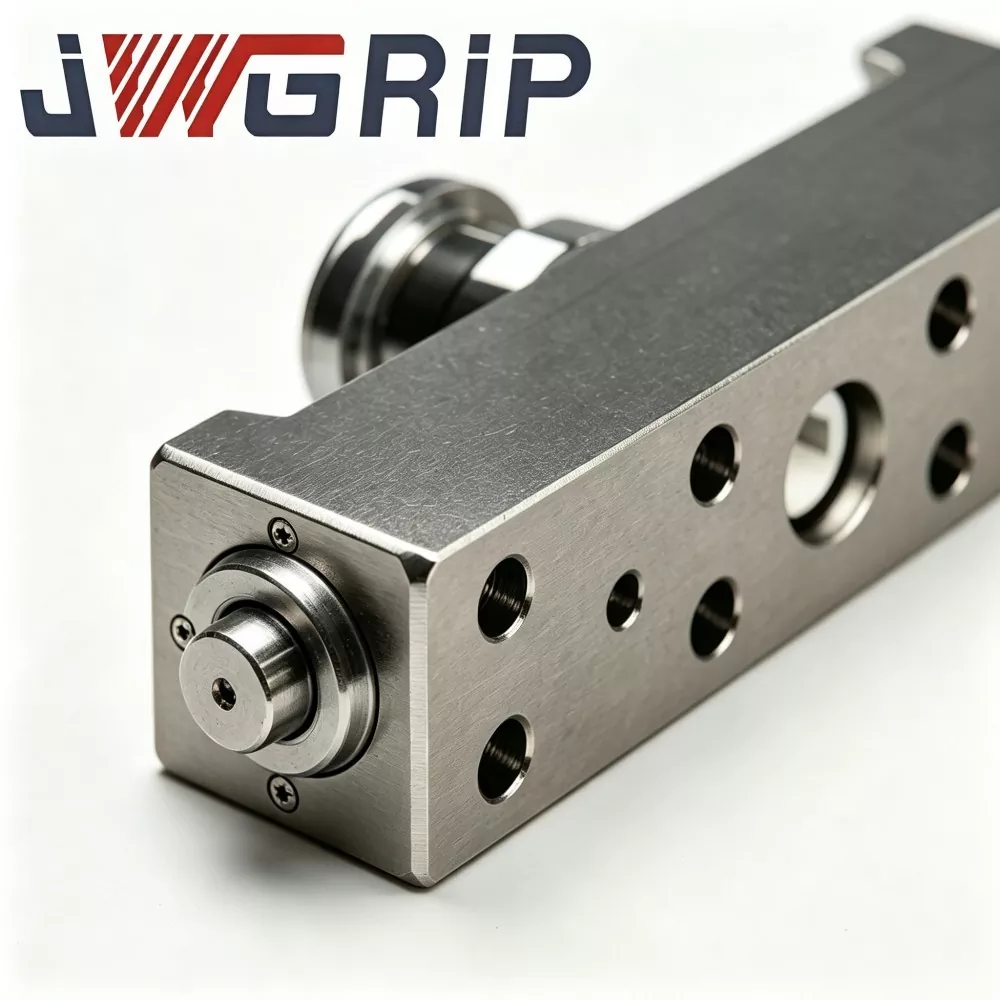
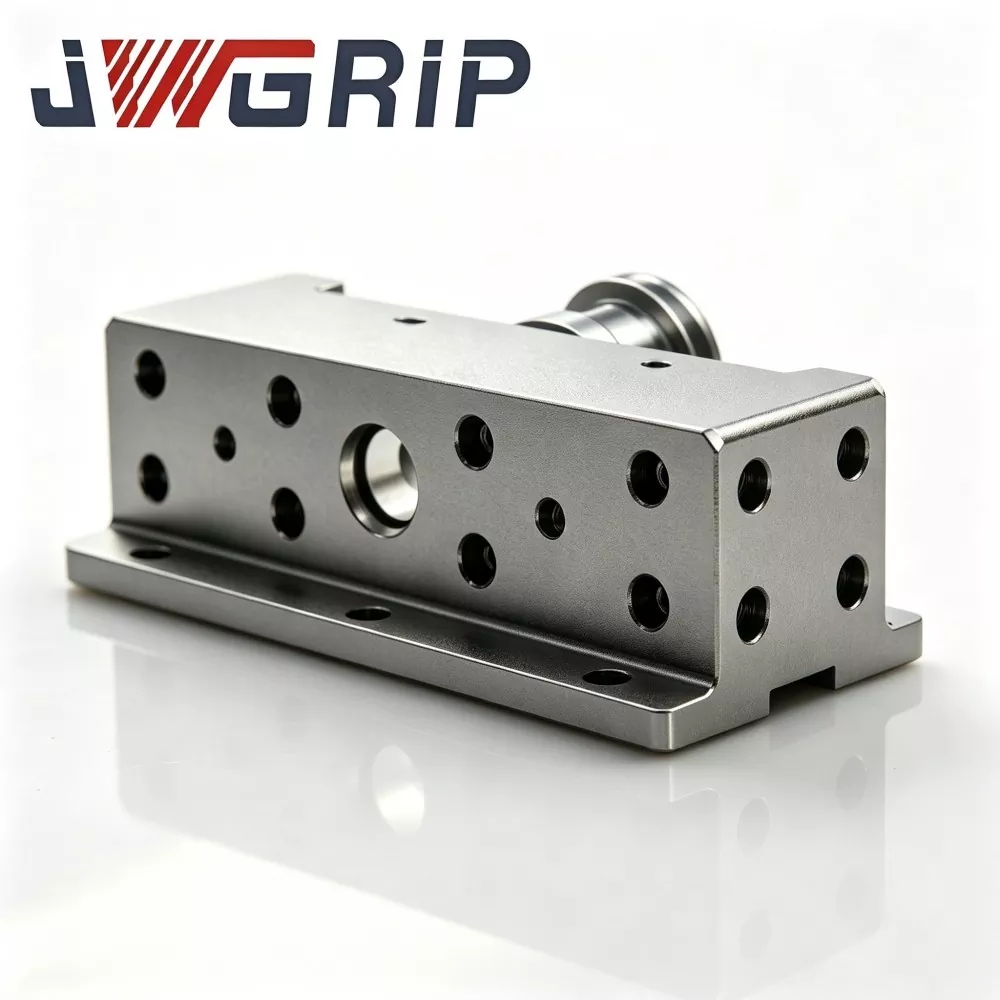
JWGRIP je profesionalni proizvajalec in dobavitelj N160 šarnirske vzvodne roke za robotsko prijemalo za hitro menjavo na Kitajskem, ki zagotavlja neposredno tovarniško storitev s standardnimi izdelki, ki so v celoti na zalogi za podporo globalne uvedbe projektov avtomatizacije in vzdrževanja delavnic. To je visoko zmogljiva komponenta nihajnega tečaja s prenosom sile, ki je zasnovana posebej za robotske module prijemal za hitro menjavo serije N160. Združuje optimizirano strukturo prenosa sile in vroče kovano integrirano tehnologijo oblikovanja v eno samo funkcionalno enoto, ki služi kot ključni kinematični del, ki pretvarja linearno pogonsko silo bata v nihanje vpenjalnega gibanja prijemalne čeljusti.
N160 šarnirska povezovalna roka za robotsko prijemalo za hitro menjavo uporablja vrhunski vroče kovani surovec iz legiranega jekla z optimiziranim pretokom kovinskih vlaken in večstopenjskim postopkom toplotne obdelave za razbremenitev napetosti, s čimer se popolnoma izognemo krčenju kovinskih vlaken in strukturnim napakam običajnih rezalnih delov za palice. Vzdržljiva povezovalna roka z odlično strukturno žilavostjo in odpornostjo proti utrujenosti lahko vzdrži milijone ravni cikličnih izmeničnih obremenitev in udarnih obremenitev, pri čemer je popolnoma v skladu z mehanskimi varnostnimi specifikacijami CE. Vsaka serija izdelkov je podvržena strogi spektralni analizi surovin, pregledu kovanja, testiranju trdote, visokonatančni obdelavi lukenj in preverjanju utrujenosti vzorčenja, da se zagotovi stabilno dolgoročno delovanje.
Široko je uporaben za sestavljanje novih končnih delov robotov in zamenjavo obrabljenih delov delujočih avtomatiziranih proizvodnih linij. Podpira nujno nabavo zalog na kraju samem in naročila velikih serij projektov, kot tudi OEM in prilagojene spremembe dimenzij in materialov, zagotavlja zanesljive rešitve osrednjih komponent prenosa za globalne integratorje avtomatizacije in izvajalce vzdrževanja proizvodnih linij.
Načelo delovanja
Tečajna povezovalna roka N160 je osrednja komponenta kinematskega prenosa robotskega prijemala serije N160 za hitro menjavo. Linearni izhodni učinek vgrajenega bata hitro zamenljivega prijemala N160 deluje na ročico tečaja. Zanašajoč se na tečajno točko tečaja za pretvorbo vzvoda, povezovalna roka pretvori linearno pogonsko silo bata v rotacijski nihajni izhod, s čimer poganja prijemalno čeljust za popolno odpiranje in zapiranje vpenjanja obdelovancev.
Brez kvalificiranih ročic šarnirskih povezav N160 se bo robotsko prijemalo za hitro menjavo N160 v praktični uporabi srečalo z naslednjimi napakami:
1. Nezadosten izhodni moment vpenjanja prijemalnih čeljusti
2. Tresenje, zataknjen ali negladek nihaj med gibanjem odpiranja in zapiranja čeljusti
3. Prezgodnji utrujenost komponent menjalnika pri ponavljajočih se cikličnih obremenitvah
4. Zmanjšana natančnost ponovitve vpenjanja zaradi obrabe reže tečaja
Razmerje ujemanja osnovne sile in prenosa:
1. Odprtina za vrtenje tečaja: Ujema se z gredjo tečaja telesa prijemala in služi kot rotacijsko oporišče gibanja ročice.
2. Priključna odprtina za uporabo sile bata: Prejema linearni potisk iz notranjega bata prijemala.
3. Povezovalni konec za pogon čeljusti: prenaša pretvorjen nihajni navor na sklop čeljusti prijemala, kar omogoča vpenjanje in sprostitev obdelovanca.
Celoten potek dela prenosa sile:
1. Notranji bat hitro zamenljivega prijemala N160 oddaja linearni potisk in deluje s silo na odprtino za sprejem sile na ročici tečaja N160.
2. Povezovalna roka se vrti okoli vrtljive luknje tečaja glavnega telesa prijemala, s čimer se zaključi pretvorba sile razmerja vzvoda.
3. Pogonski konec vezne roke potisne/vleče sklop prijemalne čeljusti, da se vrti okoli vrtljive gredi.
4. Čeljusti prijemala dokončajo vpenjanje ali sprostitev ciljnih obdelovancev.
5. Repeated cyclic force transmission is realized in continuous production to finish batch workpiece grabbing tasks.
Običajni generični nadomestni deli tečajev uresničujejo samo osnovno funkcijo povezovanja tečajev, brez ciljane optimizacije za razmerje vzvoda med silo in prenosom, kovanje metalografske strukture in učinkovitosti proti utrujenosti za delovne pogoje hitro menjave prijemala N160. V težkih proizvodnih pogojih s pogostimi cikli so nagnjeni k obrabi vrtilnih lukenj, lokalni koncentraciji napetosti, razpokanju zaradi utrujenosti kovine, kar bo povzročilo odpoved celotnega prijemala s hitro menjavo.
Na podlagi bogatih izkušenj s servisiranjem na terenu pri projektih vzdrževanja hitro zamenljivih prijemal serije N160 JWGRIP optimizira razmerje med silo in prenosom med ročico in ročico, pretok kovinskih vlaken in postopek razbremenitve napetosti posebej za N160 šarnirsko vezno ročico, ki lahko prenese visoko ciklično izmenično obremenitev v procesu ponavljajočega se vpenjanja in prepreči zgodnjo odpoved ključnih delov prenosa hitro zamenljivega prijemala.
Praktična analiza točke bolečine
1. Kratka življenjska doba običajnih rezervnih delov za nihanje tečajev, obdelanih z rezanjem. Običajni deli tečajev za rezanje palic imajo okrnjena notranja kovinska vlakna, slabo odpornost proti utrujenosti. Pri milijonih vpenjalnih ciklov zlahka pride do okvare zaradi razpok ali zlomov, kar vodi do pogoste zaustavitve zaradi zamenjave prijemala za hitro menjavo N160 in močnega padca splošne učinkovitosti opreme OEE.
2. Tresenje in zataknjena napaka prijemalnih čeljusti, ki jo povzroča nezadostna natančnost obdelave lukenj za tečaje. Nenadzorovana toleranca vrtilne luknje tečaja in luknje za uporabo sile bata nizkokakovostne vezne roke povzroča prekomerno montažno režo ali motnje pri montaži. To bo povzročilo tresenje, zaostanek vpenjanja in okvaro zaradi zagozditve čeljusti pri gibanju odpiranja in zapiranja hitro zamenljivega prijemala.
3. Skrita nevarnost zloma pri udarnem vpenjanju z veliko obremenitvijo. Pri prijemanju težkih obdelovancev nosi roka tečajne povezave veliko trenutno udarno obremenitev. Navadni deli, ki niso vroče kovani, so nagnjeni k krhkemu lomu, kar lahko povzroči padec obdelovanca in varnostne nesreče na kraju samem.
4. Odmik natančnosti pozicioniranja ponavljajočega se vpenjanja, ki ga povzroča pospešena obraba luknje tečaja. Pri dolgotrajni izmenični obremenitvi se luknja tečaja spodnjega vzvoda hitro obrabi, razmik prileganja tečaja se stalno povečuje, natančnost ponovitve vpenjanja hitro menjalnega prijemala N160 se postopoma zmanjšuje in pride do nestabilnega prijemanja obdelovanca.
5. Slaba univerzalnost nestandardnih spremenjenih rezervnih delov Nestandardno spremenjenih dodatkov za nihanje tečajev na trgu ni mogoče v celoti uskladiti z referenčno točko namestitve, razmikom med luknjami in razmerjem vzvoda standardnega hitro zamenljivega prijemala N160, ki zahteva sekundarno modifikacijo med zamenjavo na kraju samem, kar podaljšuje čas nedelovanja opreme.
JWGRIP N160 povezovalna roka tečaja rešuje zgoraj omenjena ozka grla pri uporabi s petimi osnovnimi konstrukcijskimi ukrepi: vroče kovanim integriranim postopkom oblikovanja legiranega jekla, večstopenjsko toplotno obdelavo za razbremenitev napetosti, visoko natančno obdelavo lukenj za tečaje, optimizirano strukturo razmerja ročice za prenos sile, zasnovo proti utrujenosti v skladu s CE za ciklično vpenjanje v težkih pogojih.
Sestava modula
JWGRIP N160 Šarnirska povezovalna roka za robotsko hitro menjalno prijemalo je prenosna komponenta z enim telesom za hitro menjalno prijemalo serije N160, njena ključna funkcionalna področja pa vključujejo sedem delov:
1. Odprtina za vrtenje tečaja: luknja za rotacijsko točko, ki se ujema z gredjo tečaja glavnega telesa hitro zamenljivega prijemala N160.
2. Povezovalna odprtina za uporabo sile bata: položaj za sprejemanje napetosti za izhod linearne potiska s sklopom notranjega bata prijemala.
3. Gripper-jaw driving connecting end: Output swing torque to drive the gripper jaw assembly for opening-closing motion.
4. Telo glavne roke za prenos sile: glavna konstrukcija iz vroče kovanega legiranega jekla, ki nosi kompleksno kompozitno obremenitev med cikli vpenjanja.
5. Prehodni zaokrožek za razbremenitev napetosti: Optimizirana zaobljena struktura na mestu mutacije sile, ki zmanjšuje lokalno koncentracijo stresa.
6. Načelna površina za pozicioniranje: referenčna ravnina sestavljanja, ki zagotavlja ravnost namestitve in natančnost sestavljanja.
7. Rezervirano območje proti obrabi: Strukturni dodatek za kasnejše vzdrževanje in rahlo ponovno brušenje referenčne površine.
Opis ključnega dela
1. Luknja za vrtenje tečaja Visoko precizna zaključna obdelava; se ujema s standardno gredjo tečaja hitro menjalnega prijemala N160. Po toplotni obdelavi površina pridobi dobro odpornost proti obrabi in služi kot rotacijsko oporišče celotne vezne roke med cikli vpenjanja odpiranja in zapiranja.
2. Povezovalna luknja za uporabo sile bata Natančno strojno obdelana luknja za sprejem sile, ki se popolnoma ujema s priključnim zatičem potisne palice bata hitro zamenljivega prijemala N160, ki učinkovito prenaša linearni potisk bata na glavno telo vzvodne roke.
3. Povezovalni konec za pogon prijemala in čeljusti Vmesnik standardnih dimenzij, neposredno povezan s sklopom čeljusti za hitro menjavo prijemala N160, ki pretvarja vrtilni moment v gibanje čeljusti pri odpiranju in zapiranju za uresničitev vpenjanja in sprostitve obdelovanca.
4. Telo glavne roke za prenos sile. Uporabite prvovrstne vroče kovane surovce iz legiranega jekla, oblikujte neprekinjeno kovinsko vlakno z vročim kovanjem v kombinaciji z večstopenjsko toplotno obdelavo staranja za lajšanje napetosti. Lahko prenese več milijonov cikličnih izmeničnih obremenitev in udarnih obremenitev, s čimer se izogne nevarnosti zloma zaradi utrujenosti.
5. Prehodni profil za razbremenitev napetosti Vsi ostri vogali konstrukcije, ki nosi silo, imajo zasnovo prehodnega kota z velikim polmerom, odpravljajo točke koncentracije napetosti in izboljšajo učinkovitost proti utrujenosti komponente pri dolgotrajnem ponavljajočem se vpenjanju.
6. Pozicioniranje referenčne površine Ravna referenčna površina po natančnem brušenju, ki zagotavlja natančnost prileganja sklopa, ko je nameščen na ohišju hitro menjave prijemala N160, s čimer se izognete izgubi natančnosti vpenjanja zaradi upogiba sklopa.
7. Protiobrabno rezervirano robno območje Rezervirajte razumno dovoljeno mehansko obdelavo na ključnih površinah, ki se dotikajo trenja, s čimer podpirate rahlo dodelavo referenčne točke v poznejši fazi vzdrževanja in podaljšate servisni cikel uporabe rezervnih delov.
Tehnične prednosti
1. Posebej prilagojeno za robotsko hitro menjalno prijemalo serije N160, popolnoma usklajena standardna rešitev za nadomestne dele Za razliko od spremenjenih dodatkov za zibanje tečajev za splošno uporabo na trgu je povezovalna roka tečaja N160 razvita glede na dimenzijo namestitve, parameter razmerja vzvoda in karakteristiko obremenitve hitromenljivega prijemala N160. Za zamenjavo na kraju samem ni potrebna nobena sekundarna sprememba, kar močno skrajša čas izpadov vzdrževanja opreme.
2. Vroče kovano integrirano oblikovanje + večstopenjska toplotna obdelava za razbremenitev napetosti, odlična učinkovitost proti utrujenosti Neprekinjena in popolna racionalizacija kovinskih vlaken se oblikuje z vročim kovanjem, pri čemer se izognemo napaki pri odsekanju vlaken rezalnih delov za palice. V kombinaciji z večstopenjskim postopkom toplotne obdelave za razbremenitev napetosti se lahko komponenta prilagodi milijonom cikličnih vpenjalnih del, pri čemer se upira nevarnosti razpok zaradi utrujenosti in zloma pri težkih izmeničnih obremenitvah.
3. Visoko natančen sistem lukenj in obdelava referenčne površine, stabilna zmogljivost ponavljanja pozicioniranja vpenjanja Tečajna luknja tečaja, luknja za uporabo sile bata in površina za pozicioniranje referenčne točke uporabljajo visoko natančen postopek končne obdelave. Razdalja prileganja strogo sledi specifikaciji sklopa prijemala N160, učinkovito zavira obrabo rež med tečaji in ohranja stabilno ponavljajočo se natančnost vpenjanja po dolgotrajnem cikličnem delu.
4. Podporna standardna zaloga na kraju samem, velikost OEM in zmožnost prilagajanja materiala Standardne ročice tečajev N160 so na zalogi dovolj za nujno vzdrževalno zamenjavo. Podpiramo prilagajanje proizvajalca originalne opreme: prilagajanje velikosti položaja luknje, spreminjanje razreda materiala iz legiranega jekla, optimizacijo razmerja med silo in prenosom ročice, da zadostimo zahtevam posebnih pogojev uporabe za različne delovne pogoje avtomatizacije.
5. Celoten proces lastne proizvodnje in validacija cikličnih preskusov pri velikih obremenitvah. Kovanje ključnih komponent, toplotna obdelava, natančna strojna obdelava lukenj in pregled končnega izdelka so zaključeni v tovarni JWGRIP. Vsaka serija izdelkov je pred dostavo podvržena vzorčnemu preverjanju simulacije utrujenosti in obremenitve. Izdelki so bili preverjeni z množično uporabo na številnih domačih avtomatiziranih proizvodnih linijah za hitro menjavo prijemal N160.
Osnove namestitve in zagona
1. Razstavljanje in čiščenje originalnega sklopa prijemala. Razstavite hitro zamenljivo prijemalo N160 v skladu z navodili za vzdrževanje. Temeljito očistite gred tečaja, spojni zatič bata, sklop čeljusti in vsako referenčno površino sklopa; popolnoma odstranite kovinske ostružke, ostanke maščobe in tuje delce. Preverite, ali so drugi ustrezni deli, kot sta gred tečaja in gred zatiča, obrabljeni, zamenjajte druge obrabne dele skupaj, če je očitna odrgnina.
2. Namestitev vezne roke tečaja N160 za prijemalo za hitro menjavo robota Namestite novo vezno roko tečaja N160 na gred tečaja glavnega telesa prijemala. Prepričajte se, da je referenčna površina za pozicioniranje tesno nameščena brez nagibanja. Zaporedoma namestite spojni zatič bata in pogonski zatič čeljusti. Med sestavljanjem ne uporabljajte trkanja s surovo silo, da preprečite deformacijo luknje tečaja in poškodbe površine luknje.
3. Pritrjevanje in preverjanje zračnosti sestavnih delov zatiča in gredi Namestite varovalne spone in omejevalne dele za vsako gred za povezovanje zatiča na svoje mesto. Ročno preklopite vzvodno roko, da simulirate nihanje; potrdite, da je celotno gibanje tečaja gladko in brez zatikanja, stagnacije in nenormalnega tresenja zračnosti.
4. Mazanje z mastjo za torne pare tečajev. Napolnite visoko zmogljivo mast proti obrabi v luknjo tečaja tečaja, luknjo za delovanje sile bata in položaj tečaja pogonske čeljusti. Zagotavljanje zadostnega mazanja za torne pare relativnega gibanja, zmanjšanje obrabe pri cikličnem vpenjanju.
5. Preskus prijemala v suhem teku brez obremenitve Izvedite ponavljajoči se preskus odpiranja in zapiranja brez obremenitve za hitro menjalno prijemalo N160 v načinu nizke hitrosti. Preverite, ali je nihanje čeljusti gladko, ali obstaja neobičajen hrup ali zamik, odpravite tveganje mehanskih motenj pred uradno proizvodnjo.
6. Preskus preverjanja simulacije obremenitve Izvedite simulirani preskus vpenjanja z obdelovanci s standardno obremenitvijo, preverite silo vpenjanja in natančnost ponovnega pozicioniranja vpenjanja ter dajte v uradno proizvodnjo, potem ko vsi indeksi izpolnjujejo zahteve.
Poprodajne podporne storitve
1. Oddaljeno spletno tehnično vodenje, ki zajema posvetovanje o zamenjavi nadomestnih delov, navodila za namestitev in odpravljanje napak na mestu za hitro menjavo prijemala N160.
2. Celotna tehnična dokumentacija za namestitev, demontažo in vzdrževanje bo zagotovljena za vsako naročilo.
3. Tehnično svetovanje na ravni inženiringa za projekte po meri: prilagoditev dimenzij položaja luknje, nadgradnja razreda materiala, sprememba razmerja med silo in prenosom ročice, posebna prilagoditev referenčne točke za namestitev itd.
4. Podpirajte neodvisno nabavo na kraju samem enodelnih ali serijskih nadomestnih delov za roko tečaja N160, da zadostite nujnemu povpraševanju po vzdrževanju na kraju samem.
5. Garancijska izjava: pri pravilni namestitvi in delovnih pogojih nazivne obremenitve ima struktura glavnega telesa nepotrošnega materiala N160 tečajne vezne roke 2-letno garancijo. Izguba obrabe zaradi običajnega cikličnega trenja je izključena iz obsega brezplačne garancije. Garancija ne krije škode, ki jo povzroči preobremenitev, nepravilna montaža, trk, ki ga povzroči človek, in delovno okolje, ki presega specifikacije.
pogosta vprašanja
V1: Ali se ta povezovalna roka tečaja N160 neposredno prilega standardnemu robotskemu prijemalu serije N160 za hitro menjavo?
ja Roka tečaja N160 za hitro menjavo robotskega prijemala je standardni rezervni del za robotsko hitro menjalno prijemalo serije N160. Položaj namestitvene luknje, referenčna površina in parameter razmerja vzvoda vsi sledijo izvirni standardni specifikaciji in jih je mogoče neposredno zamenjati brez sekundarne spremembe.
V2: Kakšna je največja ciklična življenjska doba vroče kovane ročice tečaja N160?
Pri nazivni obremenitvi in pravilnih pogojih mazanja in namestitve lahko komponenta doseže življenjsko dobo cikličnega vpenjanja na milijone ravni. Dejanska življenjska doba je povezana s težo obdelovanca na kraju samem, stopnjo udarca, pogostostjo vzdrževanja mazanja in drugimi dejavniki delovnih pogojev.
V3: Kaj naj storim, če posebni delovni pogoji potrebujejo nestandardne dimenzije ali poseben material?
Podpiramo storitve OEM po meri. Zagotovite lahko parametre risbe ali delovnih pogojev, mi pa lahko prilagodimo velikost položaja luknje, strukturo debeline stene in razred legiranega jekla glede na dejansko povpraševanje.
V4: Ali lahko kupim vzorec v enem kosu za preskus vzdrževanja?
ja Na zalogi so standardne ročice tečajev N160, ki podpirajo nakup vzorcev v enem kosu za vzdrževanje in preverjanje opreme ter podpirajo tudi dobavo velikih serij projektnih naročil.
V5: Katere so ključne točke za kasnejše dnevno vzdrževanje?
Fokusne točke: Poskrbite, da bodo referenčna površina sklopa tečajev in vsaka površina za prileganje lukenj čista; redno dopolnjujte mazalno mast proti obrabi za vsak torni par tečajev; redno preverjajte nenormalno zračnost, razpoke ali deformacije vlečne roke; pravočasno zamenjajte ročico tečaja, ko pride do razpoke zaradi utrujenosti, očitne obrabe v položaju luknje.
Pošlji povpraševanje
Kontaktne informacije
-
Naslov
Št. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Kitajska
-
Tel
-
E-naslov
Dobrodošli pri pošiljanju povpraševanja na JWGRIP. Naša strokovna tehnična in prodajna ekipa bo zagotovila brezplačno izbiro napeljav, prilagojeno zasnovo rešitve in natančno ponudbo.
Novice Priporočila