Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







Štiricentrična paleta z ničelno točko za CNC vpenjalo
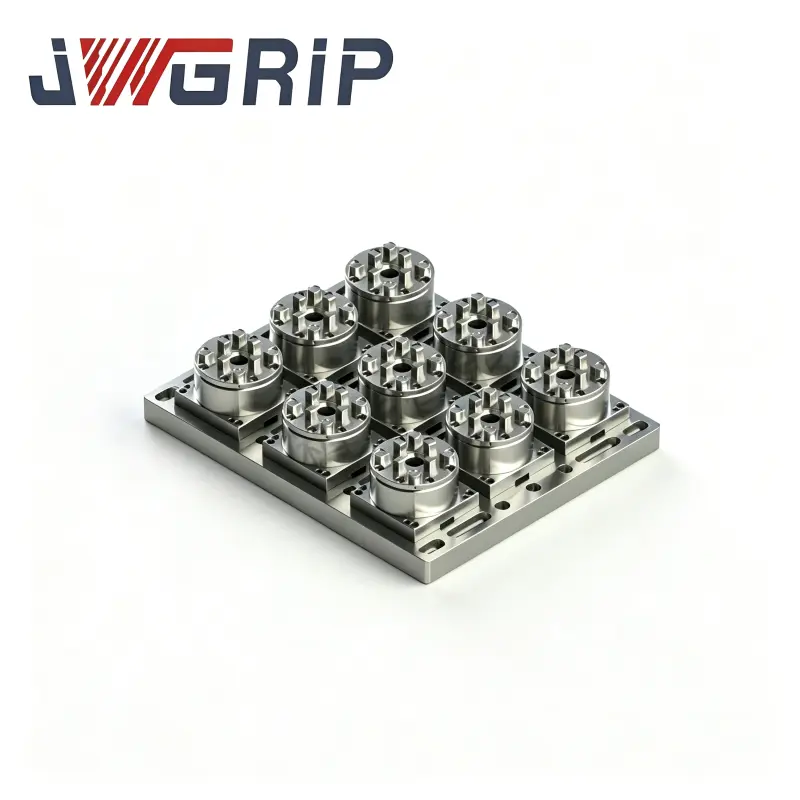
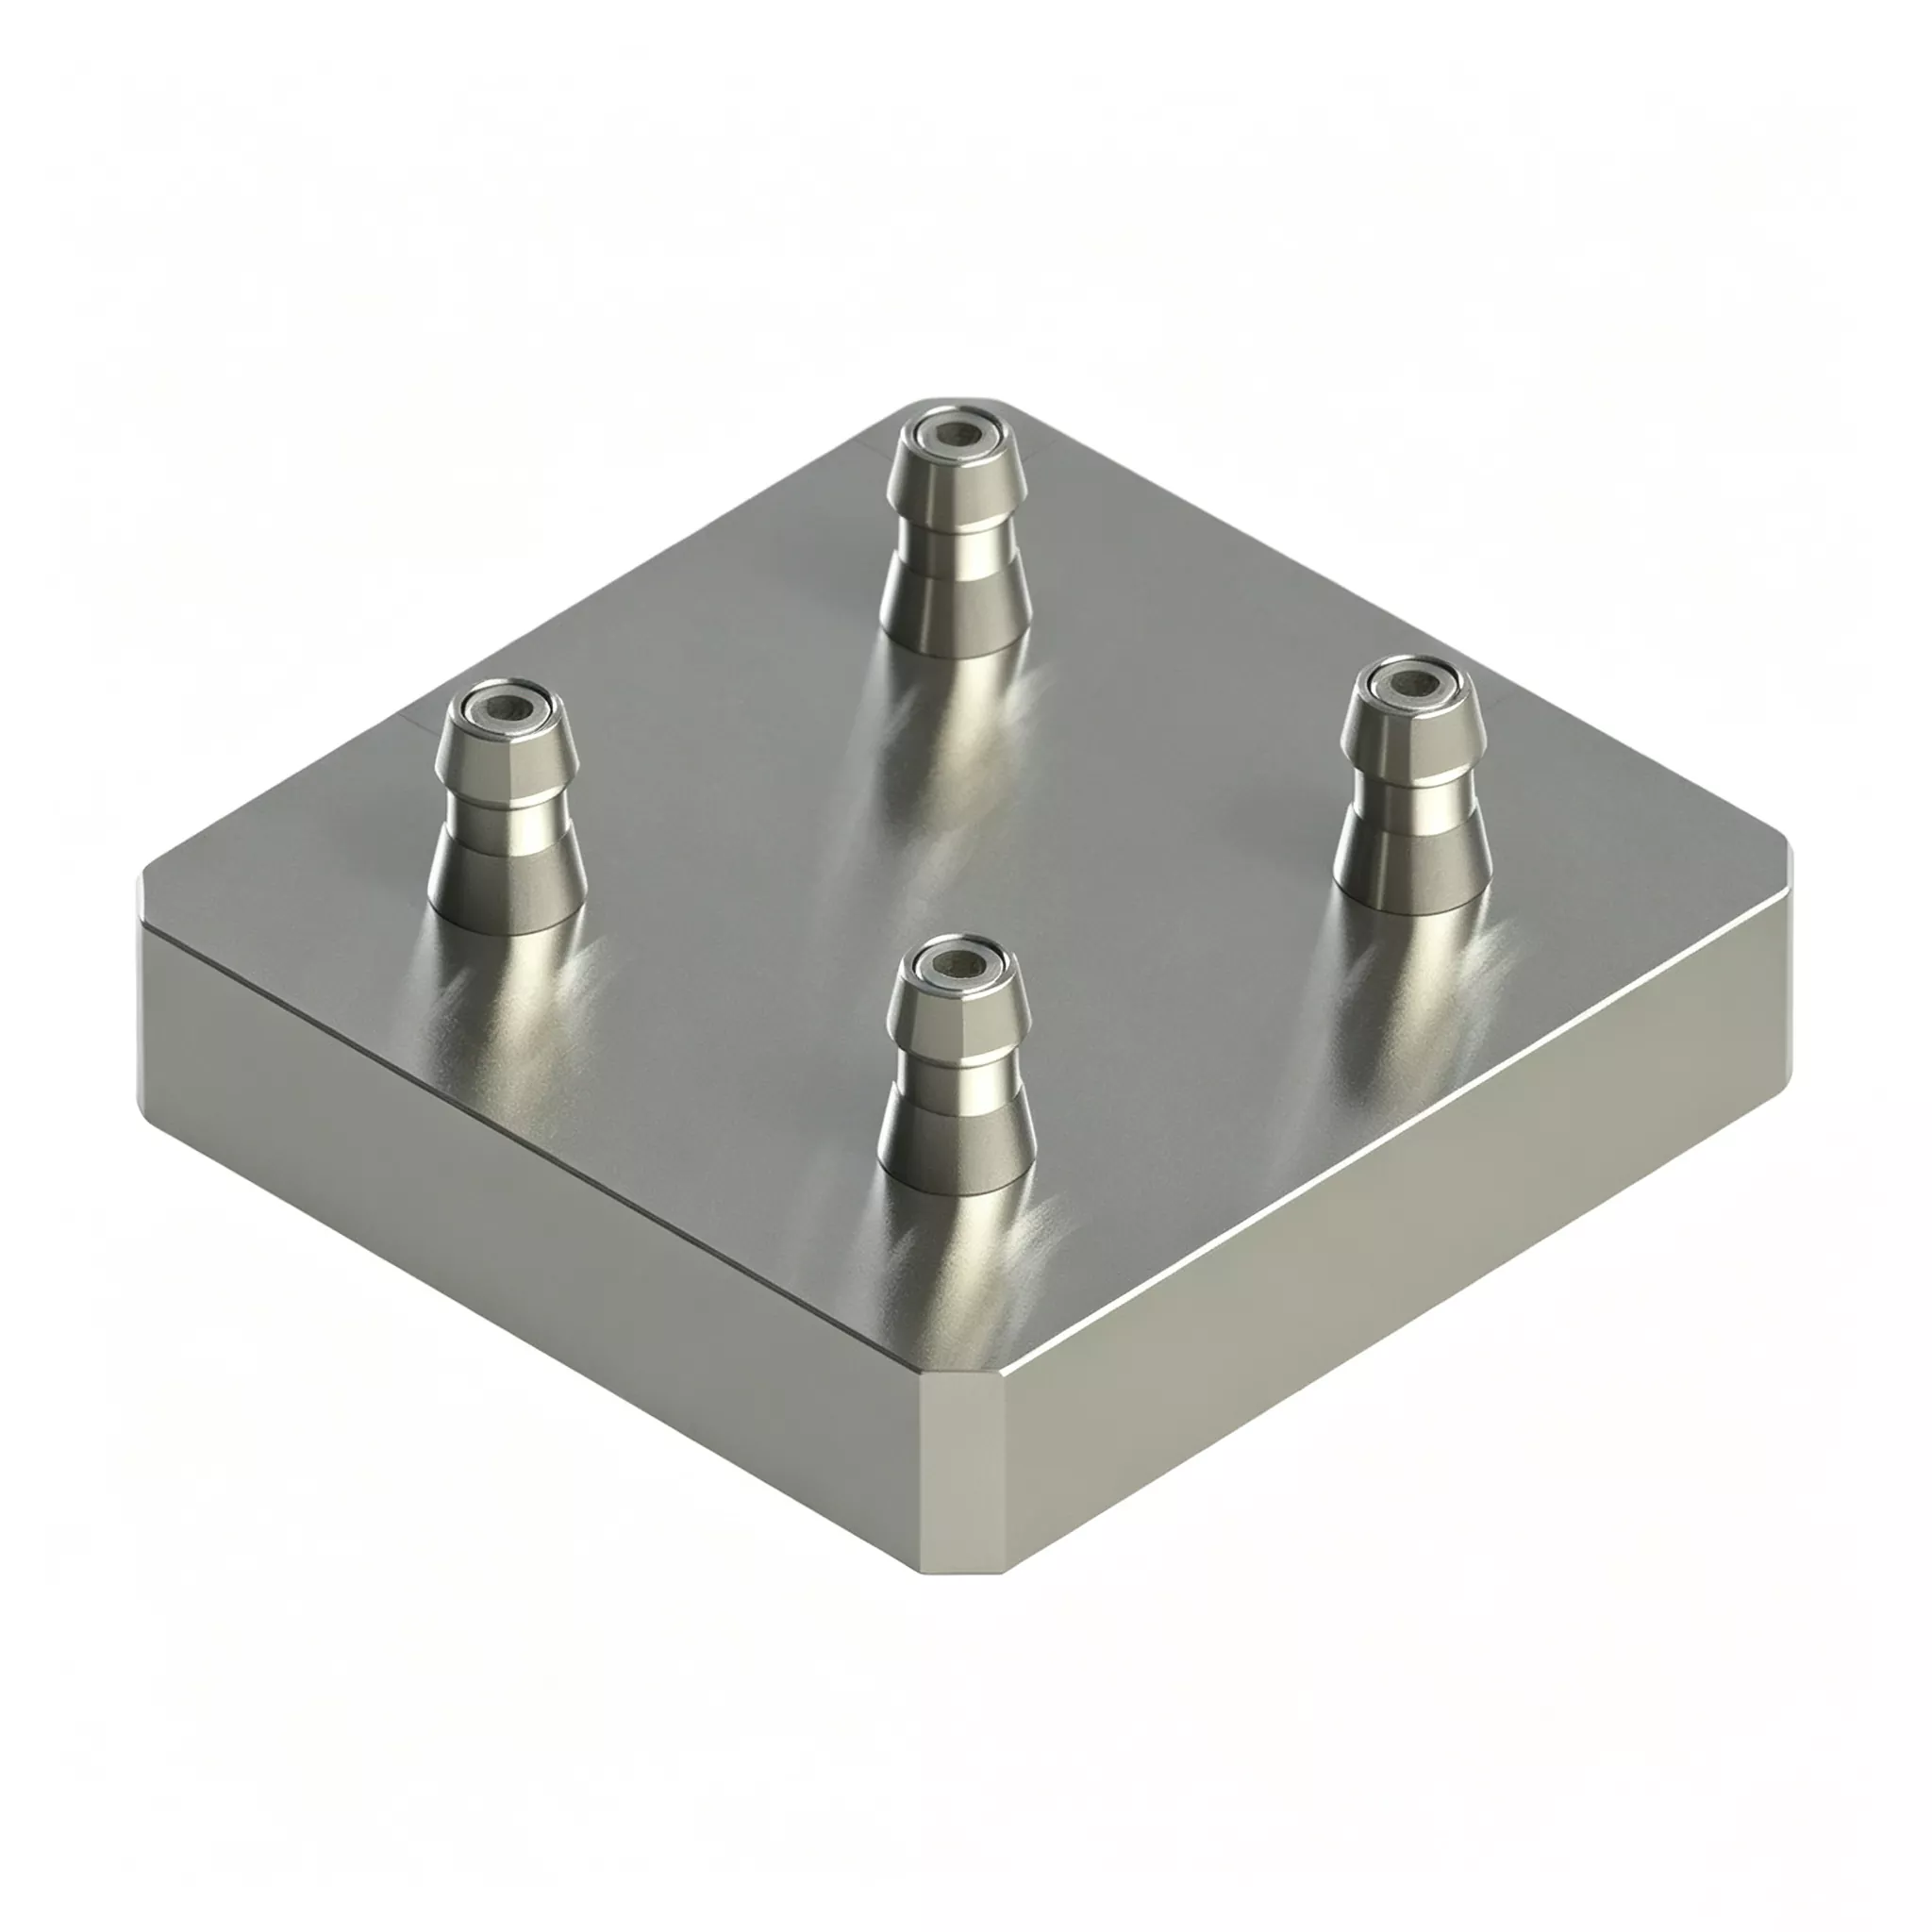
JWGRIP je proizvajalec in dobavitelj profesionalne štiricentrične ničelne palete za CNC vpenjalo na Kitajskem. Four Center Zero Point Pallet spada v serijo Zero Point Pallet in je razvita za široko razširjene proizvodne scenarije mešanega načina visoke mešanice z nizko količino, ki prevladujejo v sodobni strojni industriji. Vabljeni k povpraševanju!
Ta štiricentrična paleta z ničelno točko za CNC vpenjalo lahko učinkovito reši težave prilagodljive proizvodnje. Štiri popolne enote za pozicioniranje ničelne točke so integrirane v kompaktno skupno bazo, štiri delovne postaje pa so popolnoma neodvisne. Uporabniki lahko hkrati vpnejo štiri enake obdelovance ali namestijo štiri različne vpenjalne naprave za mešano obdelavo. Ni potrebe po sestavljanju več pladnjev na mestu. Položaji in višine vseh delovnih postaj so bile umerjene pred odhodom iz tovarne, da se zagotovi doslednost.
Osnovna sestava strojne opreme
JWGRIP Štiricentrična ničelna paleta 120×120 vključuje naslednje sklope:
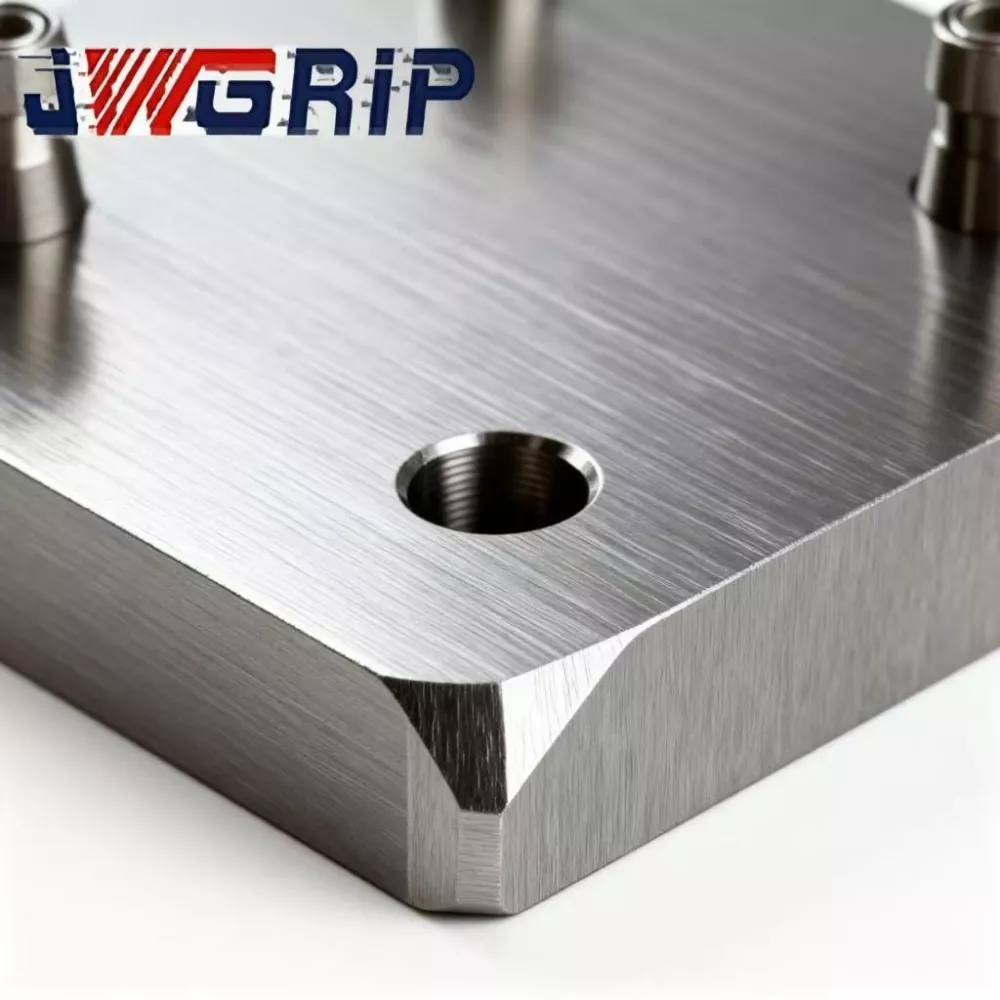
· Monolitno kovano in kaljeno podnožje palete iz legiranega jekla
· Štirje neodvisni zaklepni sklopi puše z ničelno točko v matrični postavitvi
· Vgrajen sinhroni pnevmatski distribucijski modul
· Posamezni utori za preusmerjanje odrezkov za vsako postajo za lociranje
· Servisna vrata za stisnjen zrak
· Zaščitne pokrivne plošče za pokrivanje postaj v mirovanju
Njegova ključna razlika v primerjavi z običajnimi napravami z več postajami: štiri postaje delujejo popolnoma neodvisno druga od druge.
Dva praktična načina proizvodnje
Način 1: štiristopenjska masovna proizvodnja za enake obdelovance
1. Na vse štiri postaje namestite štiri vpenjalne podstavke, opremljene z zatiči.
2. Dobava 0,5-0,7 MPa stisnjenega zraka; sinhronski pnevmatski modul zaklene vse štiri sklope puš hkrati.
3. Signal za potrditev zaklepanja se vrne v CNC sistem in stroj izvede cikle rezanja.
4. Po končani obdelavi sprostite zračni tlak za odklepanje. V enem ciklu se odstranijo štirje končni deli, da se poveča urni pretok.
Način 2: Prilagodljiva mešana obdelava za različne dele
1. Naložite vpenjala, ki ustrezajo štirim različnim obdelovancem, na ločene postaje.
2. Uporabite stisnjen zrak, da zaklenete vse postaje. CNC izvaja namenske obdelovalne programe zaporedno za vsako postajo.
3. Ko se proizvodnja po enem naročilu konča, zamenjajte samo vpenjalo na ustrezni ciljni postaji. Preostale postaje ostanejo vpete brez popolne razgradnje.
4. Močno skrajša čas izpada med pogostimi menjavami izdelkov.
Inženirsko oblikovanje
· Osnova iz legiranega jekla je podvržena dvokrožnemu staranju za razbremenitev: prvo staranje po grobi obdelavi, sekundarno staranje po delni obdelavi. Ponavljajoče se vpenjalne obremenitve, nihanja temperature okolice in neprekinjene rezalne vibracije so običajne v delavnicah z mešanim načinom. Neustrezna sprostitev napetosti povzroči nevidno mikrodeformacijo in uniči natančnost položaja več postaj. Dvojno staranje JWGRIP poveča sprostitev notranjih napetosti za dolgoročno stabilno geometrijo.
· Pozicionirne puše so izdelane iz ležajnega jekla, odpornega proti obrabi. Notranje izvrtine so obdelane s kaljenjem in super končnim honanjem, da se zagotovi zanesljivo neodvisno lociranje za vsako postajo.
· Položajna toleranca in višinska razlika med postajami sta strogo nadzorovani, da se izpolnijo zahteve glede stabilnosti proizvodnje mešanih linij.
Temeljne prednosti
1. Zmanjšajte čas izpada, ki ga povzročajo pogoste menjave naročil
Med zamenjavo izdelka ni treba razstaviti vsake napeljave. Zamenjajo se samo postaje, ki zahtevajo napeljave novega reda; druge postaje še naprej delujejo. Čas nedejavnosti stroja se močno zmanjša za okolja z veliko mešanico in nizko količino naročil.
2. Odpravite napake pri sestavljanju, ki jih povzroči človek, iz več ločenih palet
Ročno zlaganje in montaža ločenih palet z ničelno točko lahko ustvari položajno odstopanje 7-8 μm. JWGRIP dokonča celotno kalibracijo več postaj v podjetju: toleranca položaja ≤±0,004 mm, višinska razlika med postajami ≤0,0025 mm. Prihrani ure dela pri nameščanju in prilagajanju na kraju samem.
3. Ena strojna oprema pokriva tako naloge z množičnimi količinami kot tudi naloge z visoko mešanico in nizko količino
Izvedite obdelavo enakih delov s štirimi navzgor za največji pretok med velikoserijskimi naročili. Za razdrobljena naročila preklopite na mešani način. Ni potrebe po nakupu ločenih napeljav za dva proizvodna scenarija, kar zmanjšuje naložbe v osnovna sredstva.
4. Maksimalno povečajte ponovno uporabo obstoječega vpenjalnega sredstva s standardno združljivostjo z ničelno točko D20.
Obstoječe v delavnici majhne podlage z ničelno točko je mogoče ponovno uporabiti neposredno po naknadni vgradnji standardnih vlečnih čepov D20. Izogibajte se popolni ponovni izdelavi napeljave in ohranite prejšnje naložbe napeljave.
5. Zasnova žlebov za preusmeritev čipov, neodvisna od posamezne postaje
Rezalni ostružki železa in aluminija odtekajo skozi namenske utore za vsako postajo. Ujemanje ostružkov v reže pozicionirne puše je močno zmanjšano. V pogojih mešane linije pogoste zamenjave vpenjal se pogostost čiščenja zmanjša in tveganje za napako pri pozicioniranju, ki ga sproži čip, je zmanjšano.
Resnični primeri
Primer 1: Procesor medicinskih pripomočkov
Ta stranka prejme tipična naročila z visoko mešanico in majhnimi količinami, pri čemer vsak delovni dan preklaplja med 3-5 različicami miniaturnih delov.
· Pred nadgradnjo: uporabljene so bile palete z ničelno točko z eno postajo. Vsaka zamenjava je zahtevala odstranitev vpenjala, čiščenje, ponovno vpenjanje in prikaz številčnice, kar je trajalo 40-60 minut. Velike količine strojnih ur so bile izgubljene za nastavitev.
· Po uvedbi več štiricentričnih palet JWGRIP z ničelno točko in sprejetju mešanega načina obdelave: popolna demontaža vpenjala ni več potrebna. Zamenjajo se samo napeljave ciljne postaje. Povprečni čas menjave pade na 8-15 minut.
· Statistika polletne proizvodnje razkriva, da se je izkoriščenost obdelovalnih strojev povečala za 24 %. Tovarna lahko sprejme bolj razdrobljena naročila strank brez nakupa dodatnih CNC strojev.
Primer 2: 3C-komponentni podizvajalec v delti Biserne reke
Ta delavnica obravnava množična naročila velikih količin in vzorčna opravila majhnih serij na istih CNC strojih.
· Med obdobji množičnega naročila: štiri postaje obdelujejo enake dele za visoko zmogljivost.
· Ko prispejo vzorčne naloge majhnih serij: zasedite eno ali dve postaji za proizvodnjo vzorcev, medtem ko druge postaje nadaljujejo z množično proizvodnjo.
· Obdelava vzorcev ne moti več ritma množične proizvodnje, čas dostave vzorcev pa se znatno skrajša.
Popoln potek dela proizvodnje
① Kovanje surovcev iz legiranega jekla in kaljenje
② Groba obdelava
③ Prvo staranje za lajšanje stresa
④ Polkončna obdelava
⑤ Sekundarno staranje za lajšanje stresa
⑥ 5-osni brusilnik: brusite vse luknje za pritrditev puše z nastavitvijo enkratnega vpenjanja
⑦ Priključek za stiskanje puše
⑧ Sklop tesnila zračnega tokokroga
⑨ Tlačni preskus zrakotesnosti
⑩ Inšpekcija dimenzij CMM na polni postaji
⑪ Zaščita proti rji
⑫ Embalaže, odporne na udarce, pripravljene za izvoz
Inšpekcijski kontrolni seznam
1. Neodvisen preskus natančnosti ponavljanja pozicioniranja za vsako posamezno postajo
2. Merjenje CMM za položajno toleranco štirih postaj, višinsko razliko in vzporednost
3. 5-minutni preskus zrakotesnosti zadrževalnega zraka; največji dovoljeni padec tlaka ≤0,02 MPa
4. Ciklični sinhroni funkcionalni preizkus zaklepanja-odklepanja na štirih postajah
Vodnik za izbiro
· Analizirajte svojo strukturo naročila: Za prevladujočo množično proizvodnjo ene različice zaženite štiristopenjsko obdelavo enakih delov. Če naročila z visoko mešanico in majhnim obsegom predstavljajo velik delež, skrbno ocenite tveganje fizičnih motenj med napravami na štirih postajah, da preprečite kolizijo.
· Potrdite specifikacije vaših vlečnih čepov z ničelno točko na mestu. Standardna različica ustreza vlečnim zatičem D20. Za alternativne velikosti vlečnih čepov je mogoče razviti sklope puš po meri.
· Za integracijo avtomatizirane proizvodne linije: zagotovite stabilen tlak vira zraka v delavnici znotraj 0,5–0,7 MPa in rezervirajte signalne točke IO za krmilni sistem PLC.
· Izračunajte skupno višino zlaganja obdelovanca in vpenjala. Simulirajte pot gibanja orodja, da preprečite trk orodja v paleto med rezanjem. Predložite risbe obdelovanca tehnični ekipi JWGRIP za oceno motenj, če imate negotovosti.
Praktično delovanje
1. Namestite paleto na delovno mizo obdelovalnega stroja in privijte vijake strogo v skladu z zahtevami glede navora v uporabniškem priročniku JWGRIP. Pritrjevanje s prevelikim navorom je prepovedano, saj bo deformacija osnovnega telesa uničila relativno natančnost več postaj.
2. Namestite filter olje-voda na sprednji strani dovoda stisnjenega zraka. Vlaga in nečistoče, ki vstopajo v puše, bodo povzročile rjavenje, obrabo in poslabšanje natančnosti.
3. Po vsakih kumulativnih 100 delovnih urah razpršite aerosol s suhim mazivom v puše ničelne točke. Tekoče motorno olje je strogo prepovedano, saj olje privlači kovinske ostružke in povzroča okvare puš.
4. S pihanjem očistite lokacijske luknje in utore za preusmerjanje odrezkov vsake postaje s stisnjenim zrakom po zamenjavi vpenjala ali ob vsaki menjavi izmene. Nikoli ne puščajte kovinskih ostružkov na referenčnih površinah.
5. Namestite zaščitne pokrivne plošče na nedelujoče postaje, da preprečite vdor železnih ostružkov in rezalne tekočine v sklope puš.
6. Izogibajte se udarcem težkih predmetov na referenčne površine palete. Deformacije podlage, ki jo povzroči trk, običajno ni mogoče popraviti na kraju samem in trajno uniči zmogljivost položaja več postaj.
Poprodajna podpora
1. Garancija: 12-mesečna garancija za celotno enoto pokriva proizvodne napake, razen človeških napak. Kvalificirani zahtevki so deležni brezplačnega popravila ali storitve zamenjave nadomestnih delov.
2. Tehnični viri: Na voljo so spletni dokumenti o delovanju in video vadnice. Plačljiva tehnična podpora na daljavo je na voljo za velike količine naročil.
3. Storitev prilagajanja po meri: podprta je prilagoditev zunanjih dimenzij, zamenjava specifikacije vlečnega čepa, preureditev postavitve postaje.
4. Vrednotenje vzorca: Vzorec ocenjevanja je mogoče urediti; kupec prevzame vzorčne stroške prevoza.
pogosta vprašanja
V1: Ali bo mešana obdelava obdelovancev različnih delov na štirih postajah motila medsebojno natančnost?
O: Štiri enote puše so fizično popolnoma neodvisne; dejanja zaklepanja ne motijo drug drugega. Natančnost lociranja ostane stabilna, dokler se napeljave izogibajo fizičnemu trku. Redno čiščenje s stisnjenim zrakom za vsako postajo je še vedno priporočljivo, da se prepreči brizganje ostružkov na referenčne površine drugih postaj.
V2: Ali je štiricentrična paleta z ničelno točko za CNC vpenjalo potrebna, če se zamenjava majhnih serij zgodi redko?
O: Njegova prednost pri prehodu na učinkovitost izstopa le pri pogostem menjavanju različic vsak teden. Če je proizvodnja večinoma množično usmerjena v eno različico, ponujajo palete z ničelno točko z eno ali dvema postajama boljšo stroškovno učinkovitost.
V3: Ali je mogoče moje obstoječe podedovane podnožja ponovno uporabiti na tej paleti?
O: Podstavki za pritrditev, opremljeni s standardnimi vlečnimi čepi D20 z ničelno točko, lahko delujejo neposredno. Za druge specifikacije vlečnih čepov so potrebni po meri izdelani sklopi puš.
V4: Ali je JWGRIP Four-Center Zero-Point Pallet 120×120 mogoče namestiti na 5-osne CNC stroje?
O: Združljiv je s 5-osno opremo. Izračunajte skupno višino obdelovanca in vpenjala, da ocenite tveganje trka zaradi nagibanja vretena. Risbe obdelovanca se lahko predložijo v tehnično oceno JWGRIP v fazi izbire.
Referenčna opomba javnega naročila
Številne tovarne razmišljajo o nakupu velikih količin napeljave za posebne namene po meri za nadgradnjo prilagodljive linije. To prinaša visoke kapitalske izdatke in tveganje, da napeljave postanejo neuporabne, ko se naročila spremenijo.
Osrednja vrednost štiricentrične palete z ničelno točko JWGRIP za CNC vpenjalo je v podpori tako množične proizvodnje kot mešane proizvodne linije v eni sami strojni enoti. Maksimira ponovno uporabo obstoječih baz vpenjal strank, nadzoruje stroške naknadne proizvodnje in lajša bolečine pri prehodu na učinkovitost, ki jih povzročajo razdrobljena naročila. Zelo je primeren za projekte prilagodljive nadgradnje za srednje in majhne proizvajalce komponent za obdelavo.
Pošlji povpraševanje
Kontaktne informacije
-
Naslov
Št. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Kitajska
-
Tel
-
E-naslov
Dobrodošli pri pošiljanju povpraševanja na JWGRIP. Naša strokovna tehnična in prodajna ekipa bo zagotovila brezplačno izbiro napeljav, prilagojeno zasnovo rešitve in natančno ponudbo.
Novice Priporočila