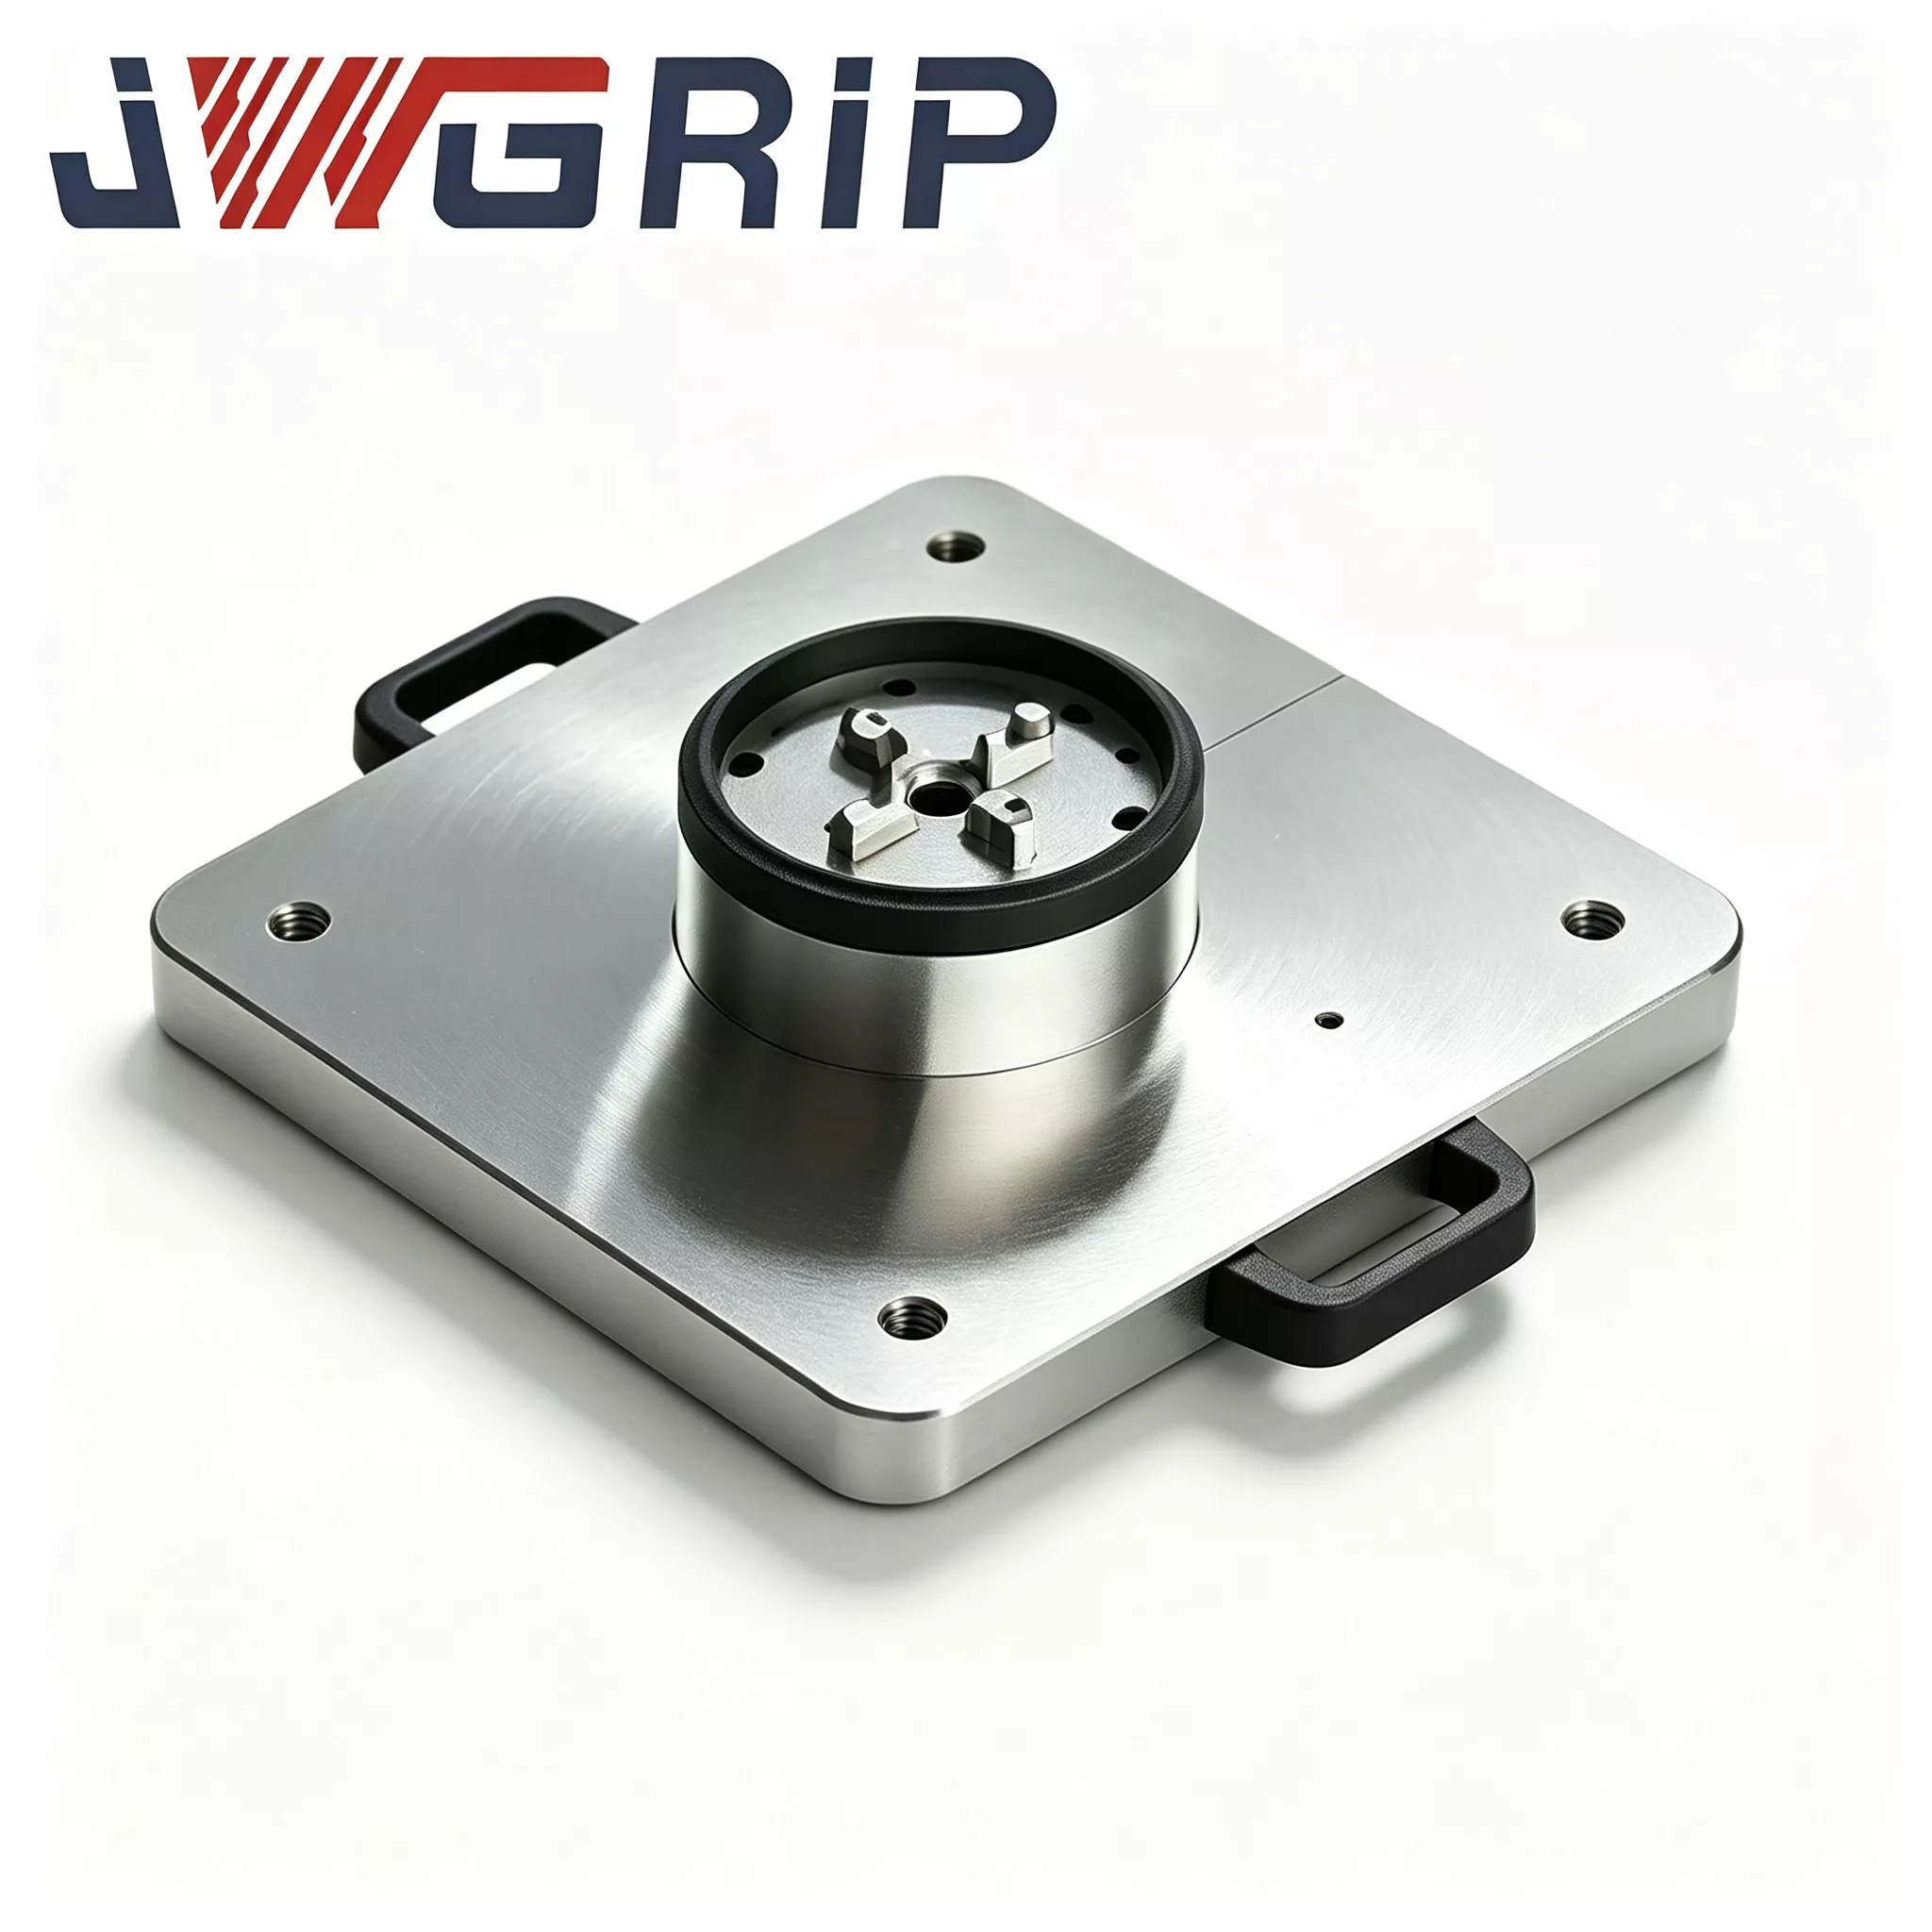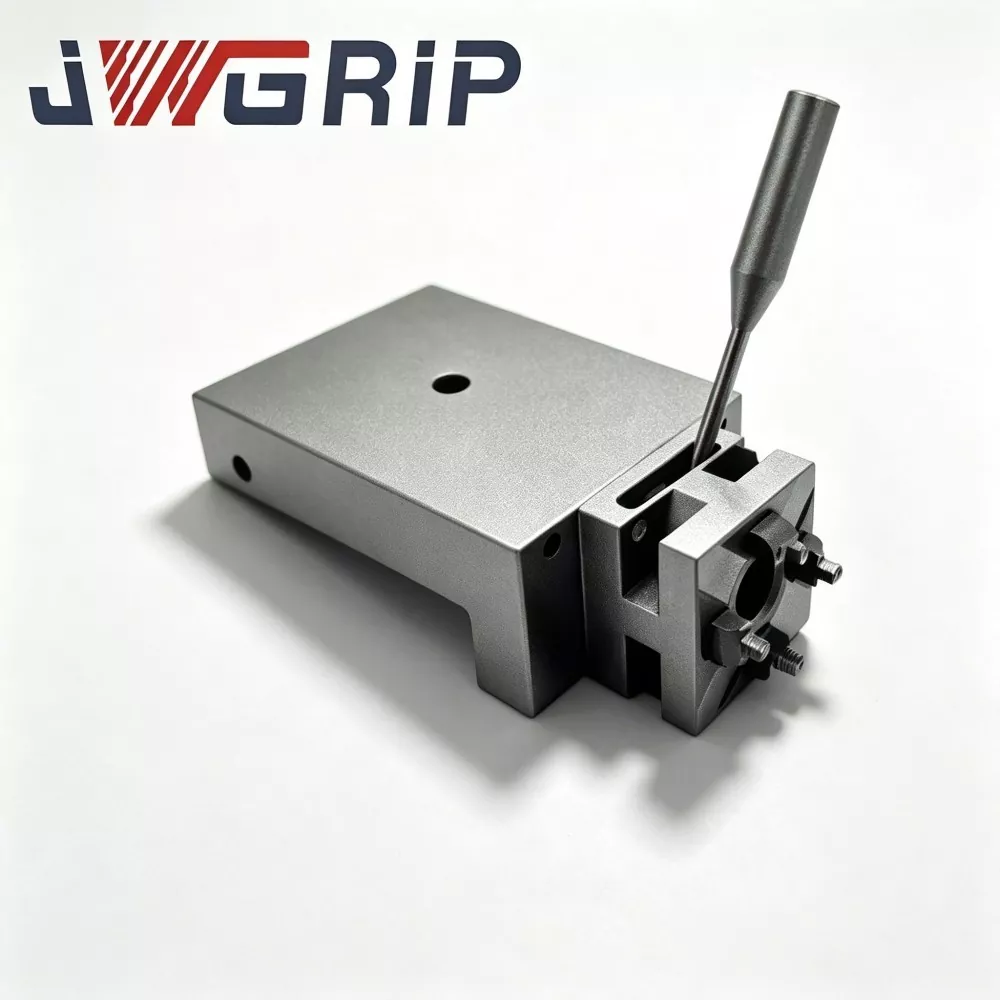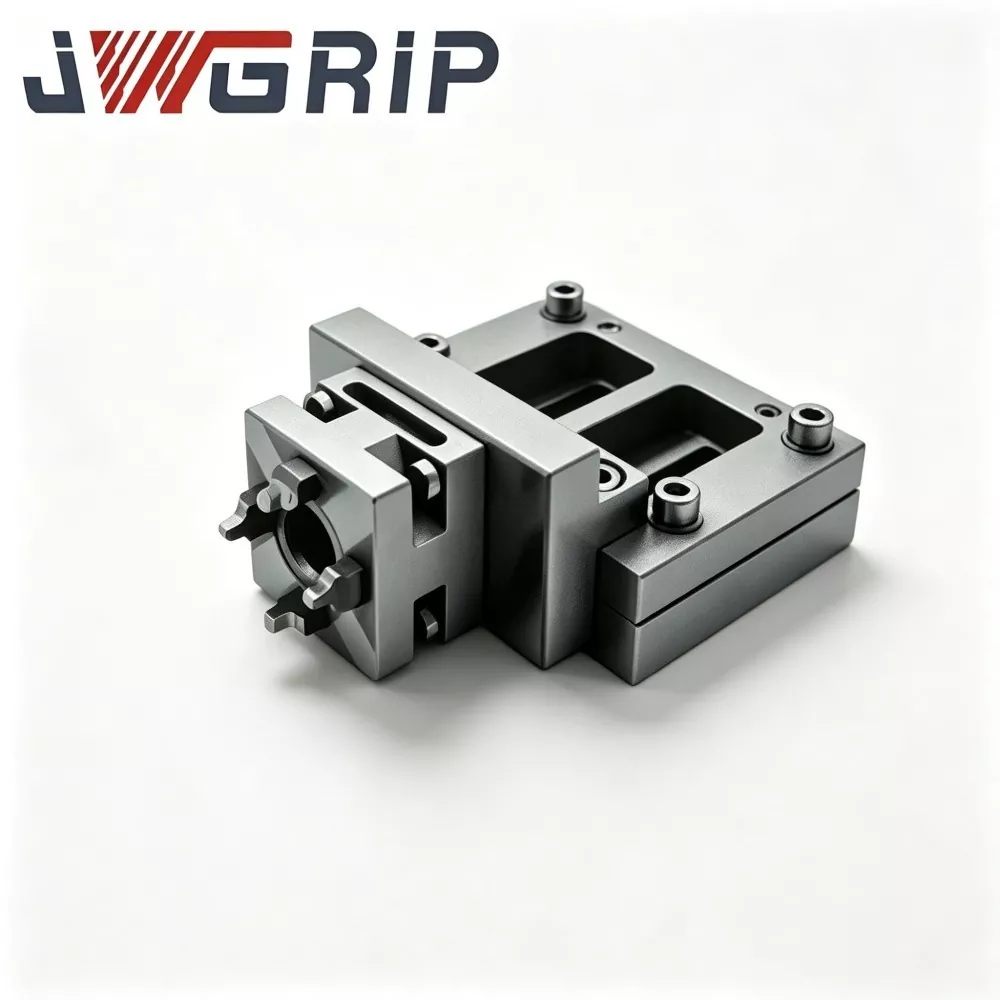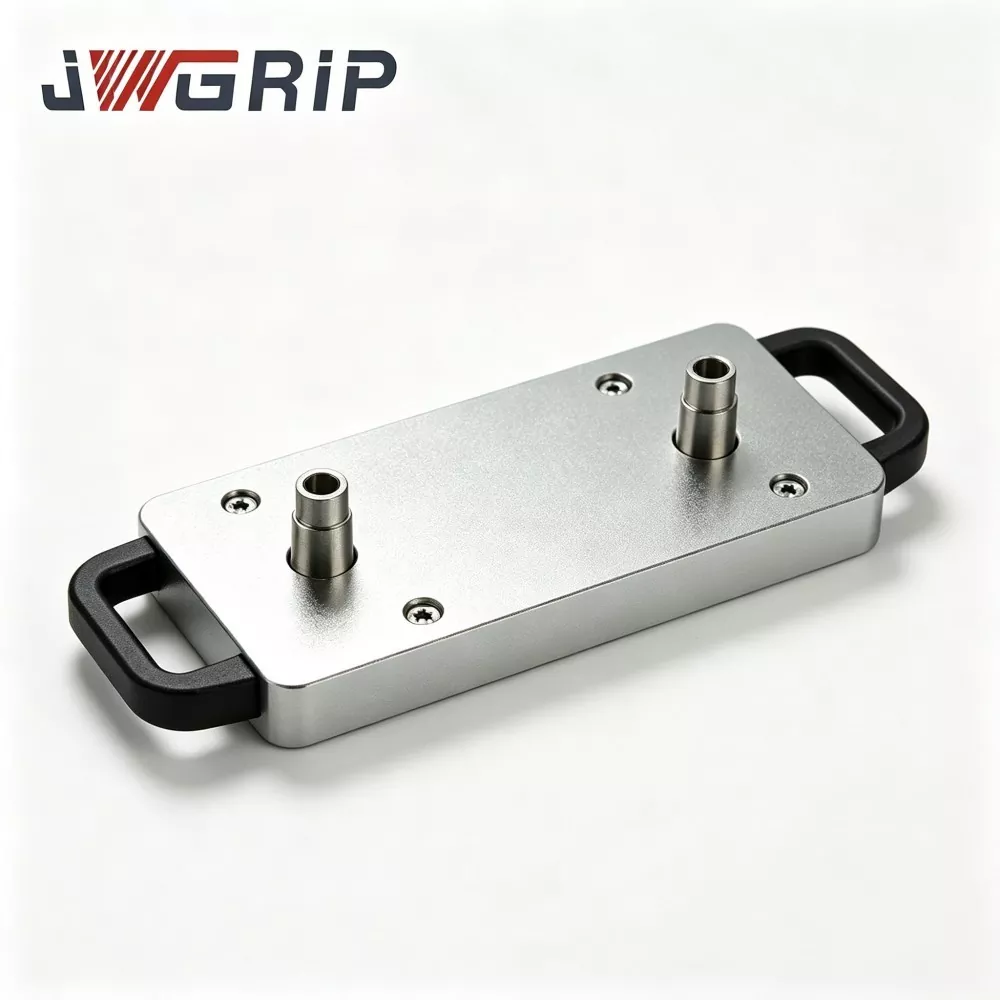
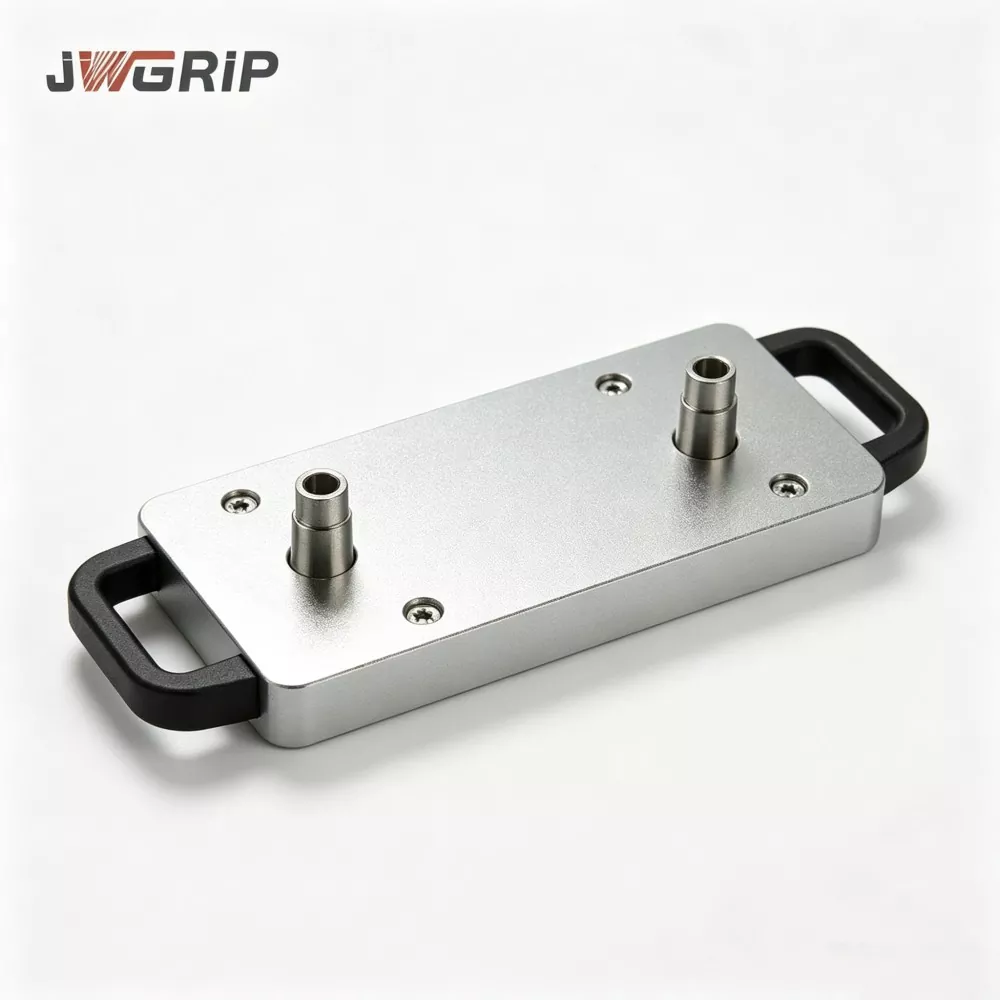
Sprejetje integrirane monolitne strukturne zasnove,Dvocentrična paleta ničelne točke za CNC obdelavozdružuje dve popolni neodvisni enoti za lociranje ničelne točke na eni sami integralni podlagi. Standardna fiksna sredinska razdalja 200 mm je natančno brušena in v celoti kalibrirana v podjetju pred dostavo, z natančno vzporednostjo, sredinsko razdaljo in usklajenostjo višine med dvojnima postajama. Odlikuje ga stabilna zmogljivost pozicioniranja, visoka splošna natančnost in odlična strukturna togost, ki postavlja trdne temelje za sinhrono obdelavo dveh obdelovancev.
Glavne komponente strojne opreme
Dvocentrična paleta z ničelno točko JWGRIP 200 je sestavljena iz spodnjih ključnih sklopov:
- ①Monolitno osnovno telo iz legiranega jekla
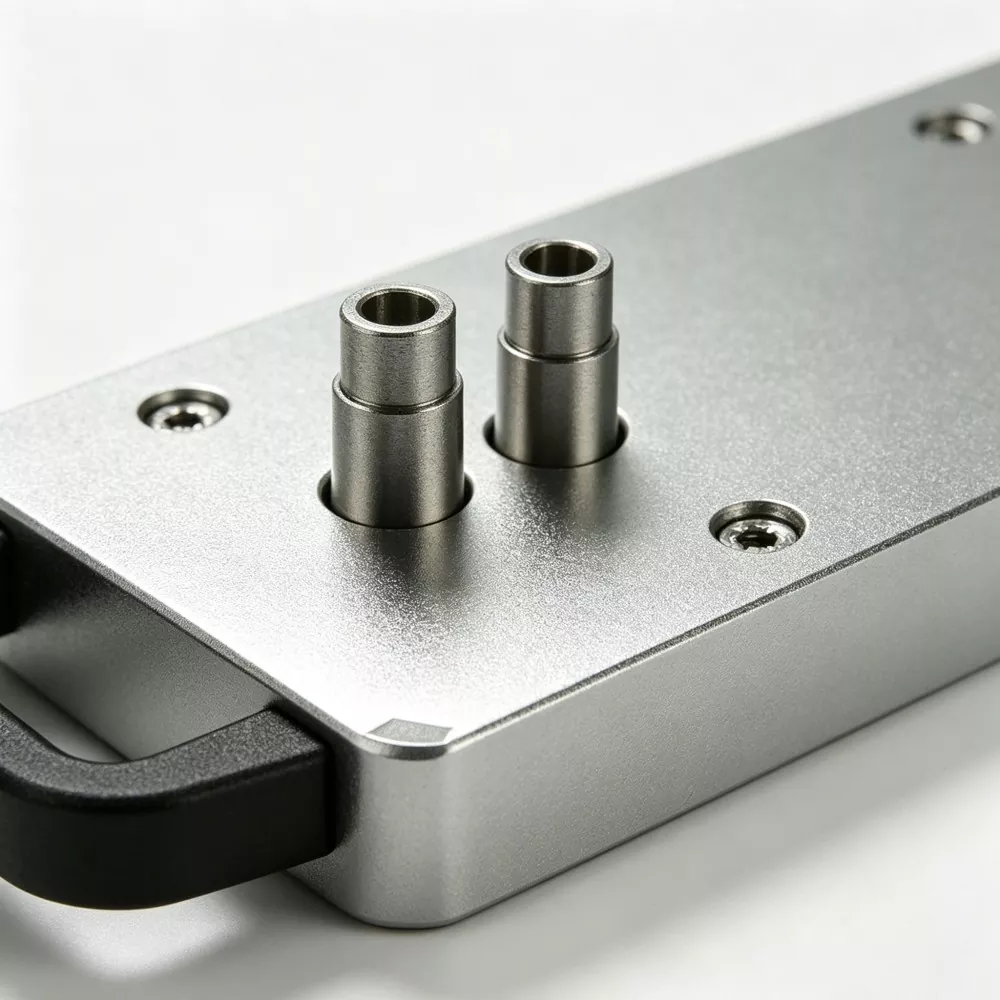
- ②Dva popolna sklopa puš za pozicioniranje ničelne točke s fiksno sredinsko razdaljo 200 mm
- ③Sinhroni pnevmatski blokirni modul
- ④Okoliški žlebovi za preusmerjanje odrezkov za vsako postajo za lociranje
- ⑤Priključek za stisnjen zrak
- ⑥Zaščitne pokrivne plošče za nedejavno lokacijsko postajo

Dva preklopljiva načina proizvodnje
Način obdelave seznanjenih delov z dvema postajama
1. Ročno ali prek robota namestite dve podstavki za vpenjanje, opremljeni z vlečnimi zatiči, na levo oziroma desno lokacijsko postajo.
2. Napajanje 0,5-0,7 MPa stisnjenega zraka; pnevmatski modul sinhrono blokira obe pozicionirni puši.
3. Signal za potrditev zaklepanja se vrne nazaj v krmilnik CNC in stroj izvede rezkanje, vrtanje in druge postopke rezanja za dva obdelovanca hkrati.
4. Ko je obdelava končana, sprostite zračni tlak, da odklenete; dva dokončana seznanjena obdelovanca je mogoče odstraniti v enem ciklu obdelave.
Način obdelave neodvisnih delov z eno postajo
1. Namestite vpenjalno podnožje samo na eno lokacijsko postajo.
2. Namestite zaščitno pokrivno ploščo na neuporabljeno postajo.
3. Paleta deluje kot standardna enocentrična ničelna paleta za nesimetrično enodelno obdelavo.
Core Engineering

Prednosti postopka
Pravi primer
Paleto z dvema središčema z ničelno točko JWGRIP za CNC obdelavo široko uporabljajo obrati za hidravlične komponente, predelovalci delov z novo energijo in proizvajalci kalupov. Dva primera na mestu dokazujeta oprijemljive operativne izboljšave.
Primer 1: Domači proizvajalec blokov hidravličnih ventilov
Pred sprejetjem rešitve JWGRIP je stranka uporabljala dve neodvisni enocentrični paleti z ničelno točko za seznanjeno obdelavo blokov ventilov.
Vsaka menjava serije je potrebovala 20-30 minut za poravnavo dveh postaj.
Rezalne vibracije so prinesle subtilen premik postaje med množično proizvodnjo, kar je sprožilo občasne serijske odpadke, ki jih je povzročila simetrija, ki ni v specifikacijah.
Po predstavitvi osmih sklopov:
- Nastavitev relativnega položaja dveh postaj je popolnoma odstranjena. Nastavke je mogoče namestiti neposredno za strojno obdelavo.
- Statistika štirimesečne proizvodnje kaže, da se je stopnja zavrnitve zaradi simetrije zmanjšala za 76 %.
- Čas, ki je bil prej porabljen za kalibracijo, se pretvori v efektivni čas rezanja, kar znatno poveča pretok na stroj.
Primer 2: avtomatizirana proizvodna linija nove energije vzhodne Kitajske
Ta tovarna je na avtomatske proizvodne linije CNC namestila dvocentrične palete JWGRIP z ničelno točko za levo-desno simetrične komponente ohišja baterije.
Roboti v enem ciklu dokončajo nakladanje in razkladanje z dvojnim vpenjalom in izvajajo dvodelno sinhrono obdelavo.
Proizvodna linija deluje stabilno med nočnimi izmenami z minimalno delovno silo na kraju samem, brez pogostega ročnega umerjanja vpenjal.
Inšpekcija kakovosti
All JWGRIP two-center zero-point pallets are fully machined and assembled in-house without third-party complete-unit OEM outsourcing.
Celoten potek dela v proizvodnji
- Kovanje surovcev iz legiranega jekla in popuščanje
- Groba obdelava
- Prvo staranje za lajšanje stresa
- Poldodelava
- Sekundarno staranje za lajšanje stresa
- 5-osni brusilnik: brusite dve luknji za pritrditev puše z nastavitvijo za enkratno vpenjanje
- Puša za stiskanje
- Občni zbor
- Tlačni preskus zrakotesnosti
- Inšpekcija CMM polne dimenzije
- Zaščita proti rji
- Embalaža izvoznega razreda, odporna na udarce
Inšpekcijski kontrolni seznam
✔ Neodvisen preizkus natančnosti ponavljanja pozicioniranja za vsako postajo za določanje lokacije
✔ Meroslovje CMM za sredinsko razdaljo z dvojno postajo, vzporednost in izravnavo višine
✔ 5-minutni preizkus tesnosti zadrževanja zraka; največji dovoljeni padec tlaka ≤0,02 MPa
✔ Funkcionalno preverjanje cikličnega zaklepanja-odklepanja
Ocena izdelka
1. Potrdite svoje dejansko proizvodno povpraševanje po obdelavi parnih simetričnih delov. Prepričajte se, da po namestitvi dveh vpenjalnih podstavkov ni mehanskih motenj.
2. Preverite specifikacije vaših vlečnih čepov z ničelno točko na mestu. Standardna različica ustreza vlečnim zatičem D20. Na zahtevo je mogoče razviti sklope puš po meri za alternativne velikosti vlečnih čepov.
3. Za integracijo linije robotske avtomatizacije: zagotovite, da stabilen tlak vira zraka v delavnici ostane znotraj 0,5–0,7 MPa in rezervirajte signalne točke IO za krmilni sistem PLC.
4. Izračunajte skupno višino zlaganja obdelovanca in vpenjala, ocenite tveganje trčenja med nihanjem orodja ali nagibom vretena. Če imate pomisleke, pošljite risbe obdelovanca tehnični skupini JWGRIP za oceno motenj.
Navodila za delovanje
Pritrdite paleto na delovno mizo obdelovalnega stroja, pri čemer vijake privijte strogo v skladu z zahtevami glede vrednosti navora, navedenimi v uporabniškem priročniku JWGRIP. Silovito pritrjevanje s prevelikim navorom je prepovedano. Prevelik navor vijaka bo sprožil osnovno mikrodeformacijo in poškodoval geometrijsko natančnost dvojne postaje.
Namestite filter olje-voda na sprednji del dovoda zraka. Vlaga in nečistoče, ki vstopajo v pozicionirne puše, povzročijo rjavenje in odrgnino ter povzročijo odstopanje natančnosti.
Razpršite aerosol s suhim mazivom v puše ničelne točke po vsakih kumulativnih 100 delovnih urah. Tekoče motorno olje je prepovedano, saj tekoče olje privlači kovinske ostružke in povzroča okvare puš.
Pri vsaki menjavi prestav temeljito prepihajte pozicionirne puše in okoliške utore za preusmerjanje odrezkov s stisnjenim zrakom. Nikoli ne puščajte kovinskih ostružkov na referenčnih površinah.
Izogibajte se udarcem težkih predmetov na referenčne površine palete. Deformacije baze, ki jo povzroči trk, običajno ni mogoče popraviti na kraju samem in bo trajno uničila relativno natančnost dvojne postaje.
Ne delajte v pogojih preobremenitve, ki presega največjo dovoljeno težo vpenjala.
Pakiranje in pošiljanje
Pakiranje: etuiji iz masivnega lesa, odporni proti udarcem, z debelim notranjim blažilnikom iz pene. Natančne referenčne površine so dobro zaščitene pred tresljaji in tveganjem trčenja med čezoceanskim prevozom na dolge razdalje.
Standardni dobavni rok: 14-20 delovnih dni. Delni standardni SKU-ji so na zalogi, da podpirajo hitro pošiljanje.
Poprodajna podpora
Garancija: 12-mesečna garancija za celotno enoto pokriva proizvodne napake, razen človeških napak. Kvalificirani zahtevki so deležni brezplačnega popravila ali storitve zamenjave nadomestnih delov.
Oddaljeni viri: Na voljo je spletna dokumentacija za namestitev in zagon. Plačljiva tehnična podpora na daljavo je na voljo za velike količine naročil.
Spremembe po meri: Podpora za prilagoditev sredinske razdalje, spremembo specifikacij vlečnega zatiča in preureditev postavitve pnevmatskega tokokroga.
Ocenjevanje vzorca: Vzorec ocenjevanja je mogoče urediti; kupec nosi stroške prevoza vzorca.
Pogosto zastavljena vprašanja
V1: Ali lahko JWGRIP Two-Center Zero Point Pallet za CNC obdelavo izvede enodelno obdelavo samo z eno postajo?
O: Da. Namestite zaščitno pokrivno ploščo nad postajo v mirovanju in deluje kot običajna paleta z ničelno točko za eno postajo. Preklopni načini podpirajo proizvodne scenarije enodelnih in parnih delov, ne da bi pri tem poslabšali celotno zmogljivost palete.
V2: Zakaj se natančnost sredinske razdalje z dvema postajama po določenem obdobju delovanja zmanjša?
O: Tipični glavni vzroki: kovinski ostružki, ujeti v režah za pozicioniranje; rjavenje puše zaradi stisnjenega zraka, pomešanega z vlago; deformacija podlage zaradi močnega udarca; mikrodeformacija zaradi dolgotrajne preobremenitve. Najprej opravite temeljito čiščenje in vzdrževanje. Deformacije podlage, ki jo je povzročil trk, običajno ni mogoče popraviti na kraju samem in je potrebna ocena tovarniškega vračila.
V3: Ali je mogoče na tej paleti ponovno uporabiti moje obstoječe podedovane podlage z ničelno točko?
O: Podnožja za pritrditev, opremljena s standardnimi vlečnimi čepi D20 z ničelno točko, se lahko uporabljajo neposredno. Za druge specifikacije vlečnih čepov so potrebni po meri izdelani sklopi puš.
V4: Ali je JWGRIP Two-Center Zero-Point Pallet 200 združljiva s 5-osnimi CNC obdelovalnimi stroji?
O: Deluje s 5-osnimi stroji. Med fazo izbire navedite skupno višino obdelovanca in vpenjalo; JWGRIP bo namesto vas ocenil tveganje trka zaradi nagibanja vretena.
Vpogled v odločitev o javnih naročilih
Številni proizvajalci, ki proizvajajo simetrične pare obdelovancev, ponavadi kupijo dve ločeni enocentrični paleti za nižje stroške nabave. Vendar pa se skriti stroški še naprej kopičijo zaradi ponavljajočih se delovnih ur pri poravnavi in ostankov obdelovancev, povezanih s simetrijo.
Dvocentrična paleta z ničelno točko JWGRIP za CNC obdelavo združuje dve referenčni referenci na eno monolitno podlago. Obravnava tveganja simetrije, ki izhajajo iz kalibracije ločene palete in odmika položaja zaradi vibracij. Zmanjšuje obsežne proizvodne izgube za proizvodnjo seznanjenih delov, primerno za tradicionalne ročne delavnice kot tudi tovarne, ki izvajajo nadgradnjo avtomatiziranih linij.
Ste pripravljeni nadgraditi svojo obdelavo s seznanjenimi deli?
Zahtevajte ponudbo ali vzorec ocene za JWGRIP dvocentrično paleto z ničelno točko.
Kontaktirajte JWGRIP zdaj* Za sredinsko razdaljo po meri, specifikacijo vlečnega čepa ali integracijo avtomatizacije prosimokontaktirajte našo tehnično ekipo. Združljiv s standardnimi vlečnimi zatiči D20.