Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






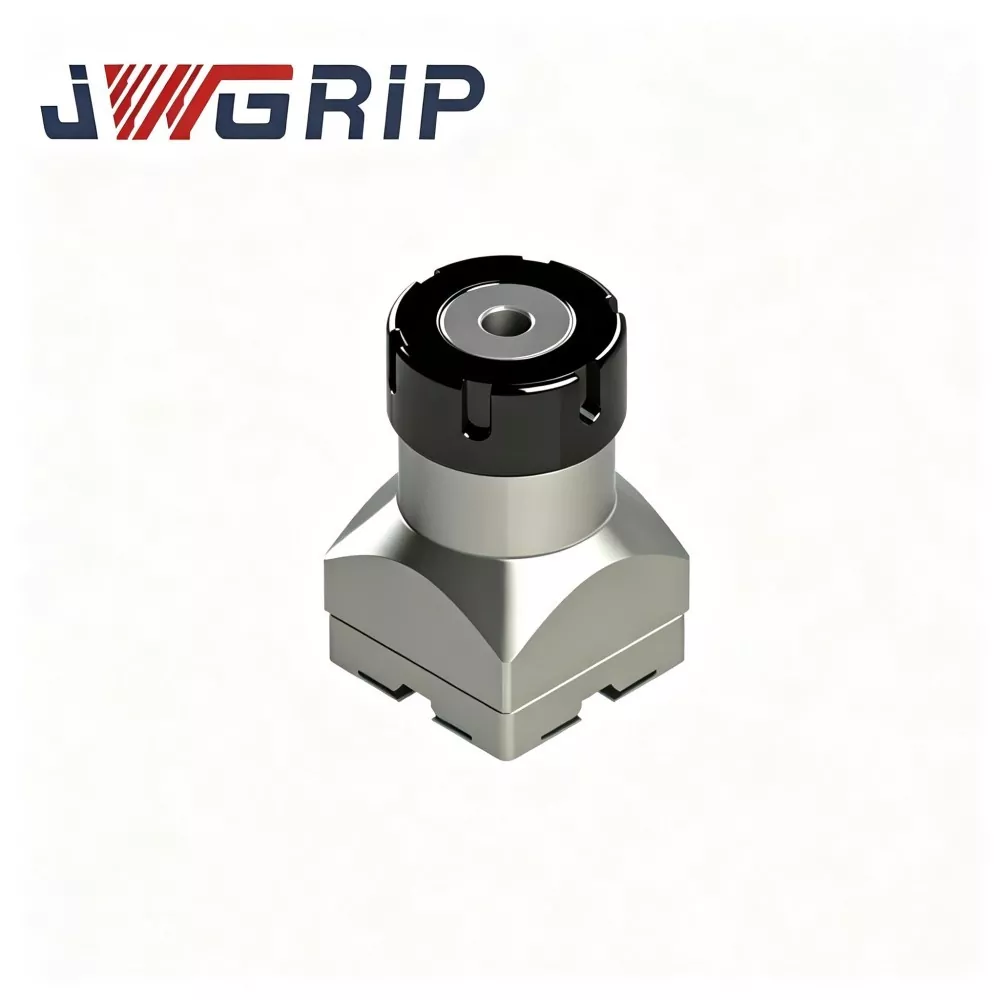
R-Type ER32 Vpenjalna vpenjala za EDM držalo elektrod
JWGRIP je profesionalni proizvajalec in dobavitelj R-Type ER32 držala za elektrode EDM na Kitajskem, ki zagotavlja neposredno tovarniško dobavo in zrelo storitev spreminjanja OEM za globalna podjetja, ki izdelujejo kalupe za EDM. To je visoko zmogljiv elastični vpenjalni dodatek, specifičen za EDM, posebej optimiziran za delovne pogoje obdelovanja z iskro erozijo. Z integracijo optimizirane strukture ravnotežja sil R-tipa in visoko natančne elastične vpenjalne zmogljivosti v eno samo enoto rešuje pogoste napake običajnih vpenjalnih klešč za splošno uporabo, kot sta neenakomerna obremenitev in enostavno natančno slabljenje.
Ta napredna vpenjalna klešča R-Type ER32 je izdelana iz vrhunskega visokokakovostnega vzmetnega jeklenega materiala, obdelanega z večkratnim natančnim struženjem, honanjem notranjih lukenj in popolno ciklično toplotno obdelavo za razbremenitev. Odlikuje ga stabilno zadrževanje vpenjalne sile, odlična natančnost okroglosti in zanesljiva elastična odpornost proti utrujenosti pri dolgotrajnem neprekinjenem sunku praznjenja impulza EDM. Optimiziran strukturni profil R-tipa uresničuje enakomeren prenos sile na notranjo površino luknje, kar učinkovito zmanjša napako iztekanja elektrode med vpenjanjem. Univerzalno je uporabna za bakrene, grafitne in bakreno-volframove elektrode ter se popolnoma prilagaja dolgotrajnim scenarijem natančne obdelave votline kalupa.
Za razliko od običajnih vpenjalnih klešč, ki so nagnjene k popačenju okroglosti in oslabitvi vpenjalne sile po ponavljajočih se ciklih odpiranja in zapiranja, se vpenjalne klešče R-Type ER32 za držalo elektrod EDM izogibajo mikrozdrsu elektrod, neravnovesju iskrišča in odstopanju dimenzij kalupne votline. Podpira standardno točkovno dobavo in prilagojeno modifikacijo tolerance notranje izvrtine, parametrov utorov in končne obdelave površine, zagotavlja stabilne, visoko natančne in vzdržljive rešitve vpenjanja za sodobne delavnice za obdelavo preciznih kalupov z EDM.
Proizvodne bolečine
Pri vsakodnevni proizvodnji kalupov z grezilom in EDM navadne vpenjalne čahure ER, ki so na voljo v prodaji, povzročajo več običajnih proizvodnih glavobolov:
Poenostavljeni delovni tokovi surovin in toplotne obdelave pri rezanju vodijo do popačenja okroglosti in slabljenja vpenjalne sile po pogostih elastičnih ciklih odpri-zapri.
Pod neprekinjenim vplivom impulzne razelektritve elektrode povzročijo mikrozdrs in odmik. Iskrišče postane neenakomerno, kar povzroči nedosledno teksturo votline, dimenzijsko odstopanje in tveganje za odpadek elektrod za kalupe visoke vrednosti.
JWGRIP optimizira R-Type ER32 Collet ciljanje na zgoraj omenjene bolečine:
1. Visokokakovostna surovina iz vzmetnega jekla in večkrožna toplotna obdelava za lajšanje napetosti odpravlja notranjo preostalo napetost, ki nastane pri struženju in honanju, ter preprečuje trajno deformacijo pri dolgotrajnem elastičnem cikličnem delu.
2. Optimizirana konturna zasnova tipa R enakomerno porazdeli vpenjalno silo po celotni površini notranje luknje. Deluje stabilno za elektrode iz mehkega bakra, krhkega grafita in bakreno-volframove elektrode z visoko gostoto.
3. Ujema se z obstoječimi glavnimi ohišji držal elektrod ER32, s čimer se izognete pretirani naložbi v obnovo napeljave.
4. Standardne specifikacije so na zalogi; Za elektrode s posebnim premerom in težke delovne pogoje je na voljo sprememba OEM za toleranco notranje izvrtine, strukturo utorov in površinsko obdelavo.
5. Učinkovito zmanjša tveganje zdrsa in iztekanja elektrod, stabilizira stanje iskrišča med dolgotrajnimi opravili obdelave vdolbinic.
Strukturne značilnosti
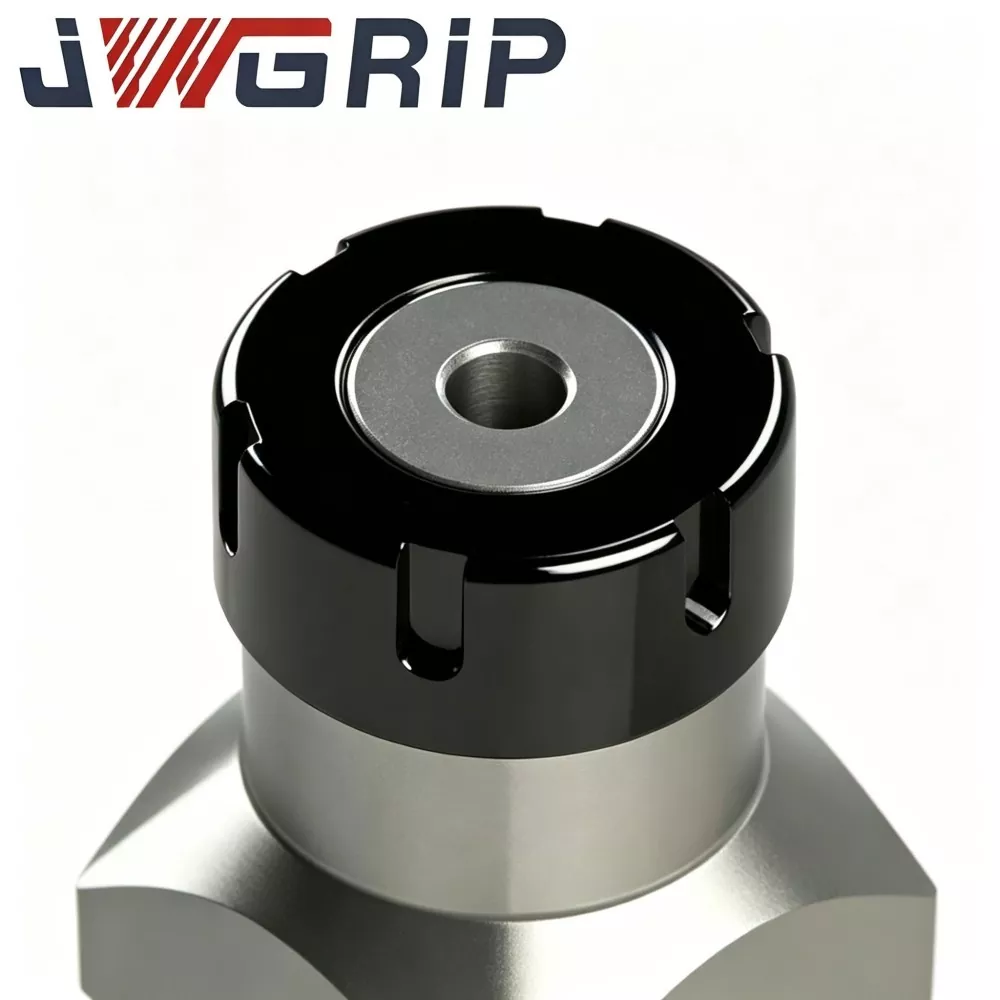
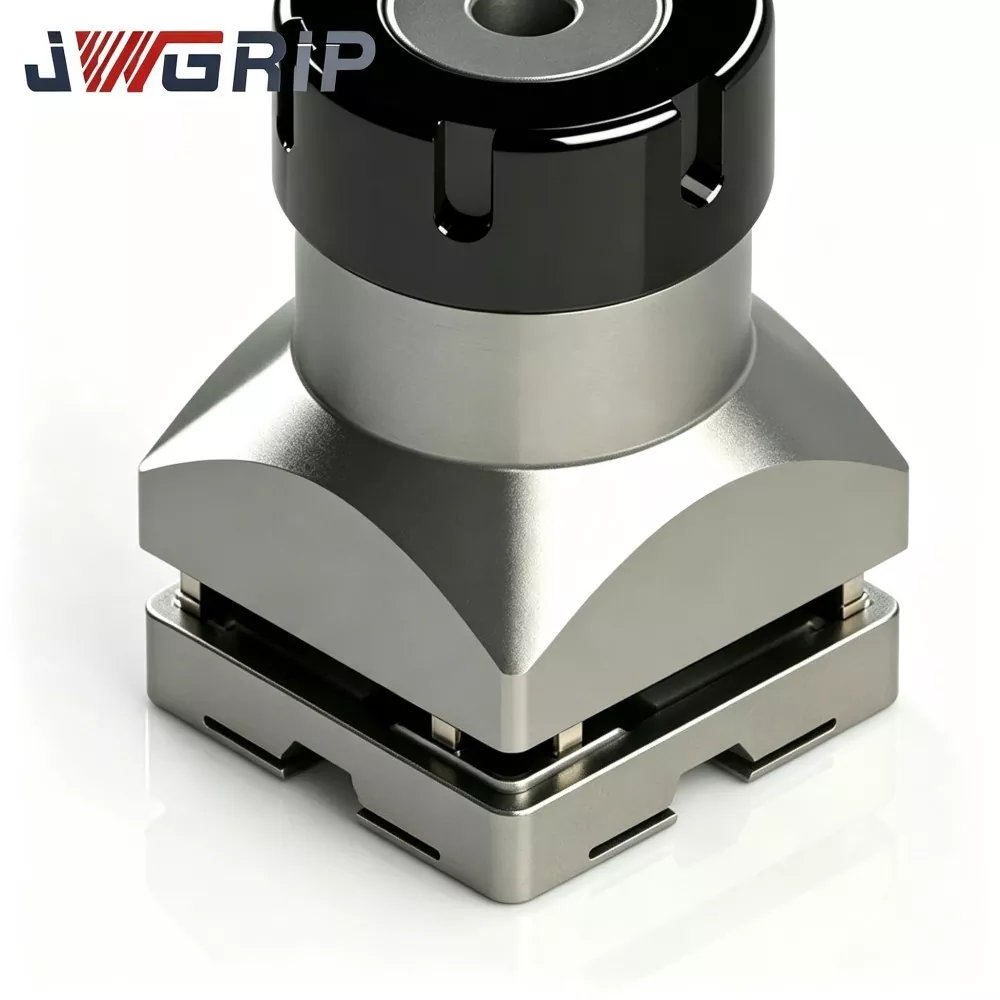
JWGRIP R-Type ER32 Vpenjalna vpenjala za držalo elektrode EDM je visoko natančna elastična vpenjalna komponenta, zasnovana izključno za sklope držala elektrode grezo-EDM:
1. Nameščen znotraj matice držala ER32 in glavnega telesa držala. Ko je matica držala zategnjena, zagotavlja enakomerno obodno stiskalno silo, da zaklene elektrode z okroglim steblom v prednastavljenem položaju.
2. Običajne univerzalne vpenjalne vretena ER32 so prvotno zasnovane za CNC-rezkalna vretena; niso optimizirani za pogoje, specifične za EDM: neprekinjeno impulzno tresenje, brizganje dielektrične tekočine in pogosto menjavanje elektrod.
3. Izboljšana postavitev reže in utora R-tipa prerazporedi elastične napetosti po telesu vpenjalne čahure, zmanjša lokalno koncentracijo napetosti in izboljša zmogljivost elastične obnove po ponavljajočih se ciklih odpiranja-zapiranja, pri čemer ohranja nizko iztekanje pri neprekinjenem delovanju EDM.
Področje uporabe: Je osnovni potrošni material za delavnice za kalupe za brizganje plastike, kalupe za tlačno litje, kalupe za natančno žigosanje, kalupe za medicinske dele in delavnice za kalupe za optične komponente. Vpenja bakrene, grafitne in bakreno-volframove EDM elektrode z okroglim steblom. Neposredna vgradna namestitev brez dodatnih mehanskih sprememb. Spremembe na podlagi risb OEM so podprte za nestandardne dimenzije stebla elektrode.
Ključne tehnične zmogljivosti
1. Optimizirana porazdelitvena struktura reže in utora tipa R V primerjavi z običajnimi vpenjalnimi kleščami ER32 preurejena postavitev reže in utora tipa R uravnava porazdelitev elastične napetosti. Med vpenjanjem stebla elektrode vsak odsek ustvarja homogeno stiskalno silo, se izogiba lokalni deformaciji stebla elektrode in zavira popolno iztekanje sklopa vpenjalne enote elektrode.
2. Skrbno izbrana surovina iz vzmetnega jekla Uporablja posebno vzmetno jeklo namesto običajnega ogljikovega jekla. Po natančnem kaljenju, popuščanju in večstopenjskih termičnih ciklih za lajšanje napetosti ohranja stabilno elastičnost po več sto ciklih sproščanja sponk in je odporen na trajno plastično deformacijo.
3. Visoko natančna obrt za honanje notranjih lukenj Notranja vpenjalna izvrtina gre skozi fino honanje. Odlična zaokroženost notranje luknje in gladka površina zmanjšata odrgnine na steblih elektrod med večkratnim menjavanjem in preprečita kopičenje mikrodelcev, ki bi poslabšali odstopanje od položaja.
4. Dobra odpornost proti koroziji dielektrične tekočine Posebna površinska protikorozijska obdelava upočasni kemično erozijo zaradi dolgotrajnega stika z dielektrično tekočino EDM. Zmanjšuje tveganje rje v vlažnem okolju EDM-cisterne in podaljšuje življenjsko dobo.
5. Široka združljivost s standardnimi držali za EDM ER32 Sledi osnovnim standardom zunanjih dimenzij ER32, ustreza večini komercialnih teles držal elektrod EDM v obliki ER32 in vpenjalnih matic. Končnim uporabnikom ni treba zamenjati obstoječe strojne opreme držala.
6. Prilagodljiva tovarniška direktna in prilagoditev po meri OEM Standardne specifikacije premera vpenjanja pokrivajo glavne velikosti stebla elektrod. OEM lahko prilagodi toleranco notranje izvrtine, globino utora, fino nastavitev zunanjih dimenzij in površinsko obdelavo glede na risbe strank ali fizične vzorce.
7. Zanesljiva doslednost med serijami. Vsaka proizvodna serija ima inšpekcijo vzorčenja več kosov. Podatki o ključnih dimenzijah, izteku vpenjanja in trdoti so zabeleženi v datotekah za pregled serije, kar zagotavlja stabilno delovanje za podjetja, ki izdelujejo kalupe za množični nakup.
Popoln potek dela proizvodnje
Vsaka serija JWGRIP R-Type ER32 Collet sledi strogo nadzorovanemu delovnemu procesu v celotnem koraku:
① Vhodni pregled surovin
② CNC natančno struženje za zunanjo konturo
③ rezkanje utorov
④ visoko natančna predhodna obdelava notranjih lukenj
⑤ večstopenjska toplotna obdelava (kaljenje, popuščanje, razbremenitev)
⑥ Fino brušenje notranje luknje
⑦ razigljevanje in končna obdelava robov
⑧ površinska protikorozijska obdelava
⑨ večdimenzionalno testiranje delovanja
⑩ razvrščanje serij in skladiščenje končnih izdelkov.
Specifikacije za nadzor kakovosti
Proizvodnja poteka po standardih sistema vodenja kakovosti ISO 9001.
Ključni preskusni predmeti: merjenje dimenzij, preverjanje trdote, zaznavanje iztekanja vpenjanja, simulacijski test elastične utrujenosti.
Vsa merilna orodja so redno meroslovno kalibrirana, da se zagotovi pristnost in ponovljivost rezultatov preskusa.
Poročila o inšpekciji serije se arhivirajo za vsako serijo; potrdila o materialih in delni zapisi o preskusih tretjih oseb se lahko dobavijo na zahtevo stranke.
Predlog za delovanje in shranjevanje:
Shranjujte vpenjalne vložke v ločenih predelkih za orodje proti trku. Pred namestitvijo zaščitite pred vlago, kovinskimi ostružki in trdimi praskami. Pred vsako montažo temeljito očistite notranjo izvrtino. Ostružki ali ostanki dielektrične tekočine znotraj izvrtine bodo resno poslabšali natančnost vpenjanja.
Zakaj izbrati JWGRIP
1. Ekipa inženirjev za raziskave in razvoj orodij, specializirana za EDM, zbira bogate izkušnje pri razvoju vpenjalnih pripomočkov za EDM. Ne kopiramo preprosto modelov rezkalnih vpenjal; Optimizacije izdelkov izhajajo iz množičnih povratnih informacij tehnikov kalupov.
2. Preverjanje učinkovitosti celotne serije pred odpremo Mnogi konkurenti izvajajo samo pregled vzorčenja na kraju samem. Vsaka dokončana vpenjalna palčka JWGRIP R-Type ER32 prestane zaznavanje iztekanja vpenjanja pred dostavo filtrirnim neskladnim enotam.
3. Stabilna tovarniška neposredna dobava in dozorel OEM proces Blago s standardnimi specifikacijami ohranja stabilno dostavo. Za naročila z dimenzijsko spremenjenimi ali posebnimi površinskimi zahtevami ekipa inženirjev pregleda risbe OEM v 12 delovnih dneh in poda povratne informacije o izvedljivosti. Standardni dobavni rok: 10-15 delovnih dni; Prevodni čas OEM je potrjen glede na kompleksnost risbe.
4. Aplikacijsko usmerjena strokovna tehnična podpora Ko stranke naletijo na neobičajno vpenjanje, prekomerno iztekanje in druge težave pri sestavljanju na kraju samem, ekipa za tehnično podporo nudi praktična navodila za namestitev in odpravljanje težav na podlagi resničnih izkušenj v delavnici EDM.
5. Popolni mehanizem sledljivosti serije. Vsaka proizvodna serija ima neodvisno oznako serije. Če pride do nepričakovanih težav, povezanih s strojno obdelavo, je mogoče hitro pridobiti izvirne proizvodne parametre in zapise o pregledih za tehnično analizo vzroka.
pogosta vprašanja
V1: Ali lahko JWGRIP R-Type ER32 Collet po namestitvi zagotovi ničelno odtekanje?
A1: Ničelnega iztekanja ni mogoče doseči z nobenim sklopom elastičnih vpenjalnih čahur. V standardnih preskusnih pogojih z ustreznim držalom in kvalificirano preskusno palico je sestavljeno odtekanje nadzorovano ≤0,003 mm. Na dejansko strojno nameščeno celotno iztekanje vpliva tudi okroglost stebla elektrode, stanje površine, navor pri zategovanju matice in obraba telesa držala. Ohranjajte prilegajoče se komponente v dobrem stanju za najboljšo natančnost vpenjanja.
V2: Ali je ta vpenjalka primerna za težke grafitne elektrode velikega premera?
A2: R-Type ER32 držalo za EDM elektrode podpira vpenjanje grafitnih elektrod. Za velike težke grafitne elektrode ocenite obremenitev vretena in navor privijanja. Prekomerna teža ali pretirano zategovanje pospešujeta elastično utrujenost vpenjalne čahure in skrajšujeta življenjsko dobo. Uskladite težo elektrode z vpenjalno zmogljivostjo vpenjalne čahre v resnični proizvodnji.
V3: Ali lahko izdelate OEM, če se parametri vpenjanja notranjega premera ali utora razlikujejo od standardnega ER32?
A3: Da. Prosimo, predložite popolne tehnične risbe ali fizične vzorce, označite dimenzije vpenjalne izvrtine, toleranco, specifikacije za reže in utore, ciljno trdoto in zahteve glede površinske obdelave. Inženirski oddelek bo ocenil sposobnost izdelave in izdal uradno ponudbo.
V4: Katere elemente pokriva garancija?
A4: To je zelo natančno obrabno potrošno orodje. Garancija velja za napake, ki izvirajo iz proizvodnje, kot je iztekanje specifikacij v času pošiljanja. Poškodbe, ki jih povzročijo praske, preobremenitveno vpenjanje, nepravilni navor, zagozditev odrezkov in dolgotrajna utrujenost zaradi proizvodne uporabe, so izključene iz garancije.
Vodič za izbiro vpenjalnih ročic in nasveti za vsakodnevno uporabo v delavnici
1. Izberite nazivni vpenjalni premer, ki je čim bližje dejanski meri stebla elektrode. Ne uporabljajte ene vpenjalne vpenjale za pretirano širok razpon velikosti; velika dimenzijska reža ustvarja neenakomeren vpenjalni pritisk in večjo vrednost iztekanja.
2. Pred formalno izdelavo kalupa popolnoma očistite notranjo izvrtino vpenjalne čahure, votlino držala-matice in površino stebla elektrode, da odstranite kovinske ostružke in ostanke dielektrične tekočine.
3. Po montaži izvedite pregled iztekanja z indikatorjem na številčnici pred obdelavo z iskrečo erozijo. To predhodno preverjanje močno zmanjša tveganje ostankov kalupne votline zaradi odstopanja vpenjalnega dela.
4. Za delavnice z več stroji za kalupe pripravite več vpenjal, ki ustrezajo pogosto uporabljenim velikostim stebla elektrod. Zavrzite močno obrabljene vpenjalne klešče. Takoj zamenjajte, če med rutinskim pregledom opazite oslabitev elastičnosti, trajno deformacijo ali površinske razpoke, tudi če teoretična življenjska doba ni dosežena.
5. Izvedite tajno skladiščenje in redno preverjanje stanja zalog vpenjalnih klešč, da ohranite stabilno doslednost obdelave EDM za dolgoročne projekte serijske proizvodnje.
Povezana kategorija
Pošlji povpraševanje
Kontaktne informacije
-
Naslov
Št. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Kitajska
-
Tel
-
E-naslov
Dobrodošli pri pošiljanju povpraševanja na JWGRIP. Naša strokovna tehnična in prodajna ekipa bo zagotovila brezplačno izbiro napeljav, prilagojeno zasnovo rešitve in natančno ponudbo.

Novice Priporočila