Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






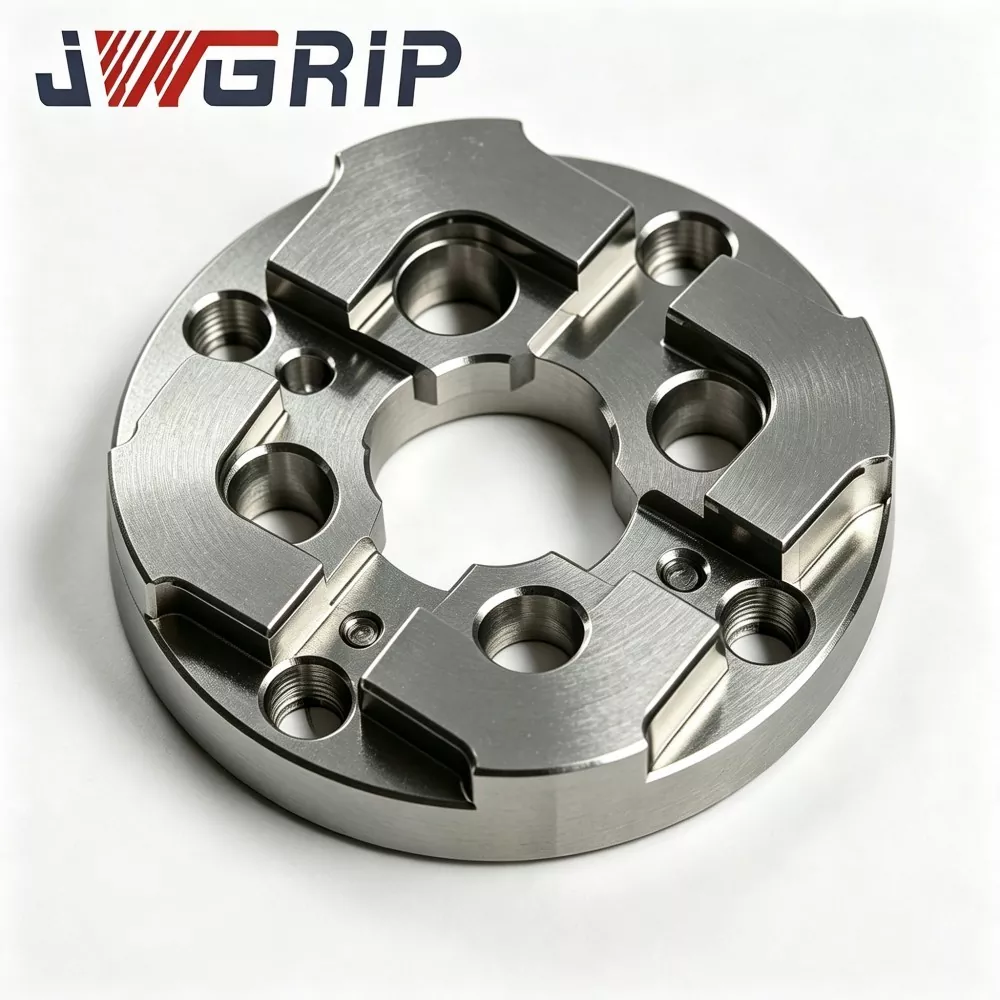
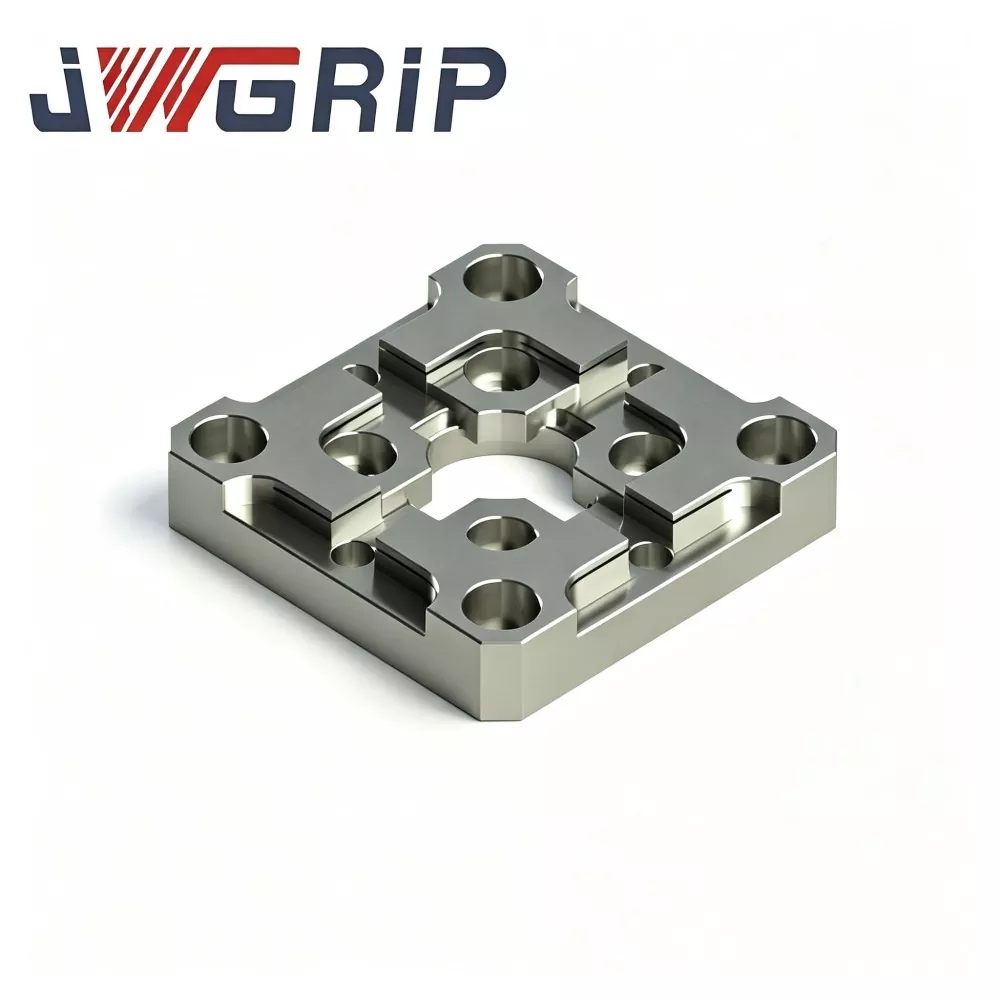
75 mm centrirna plošča ničelne točke EDM
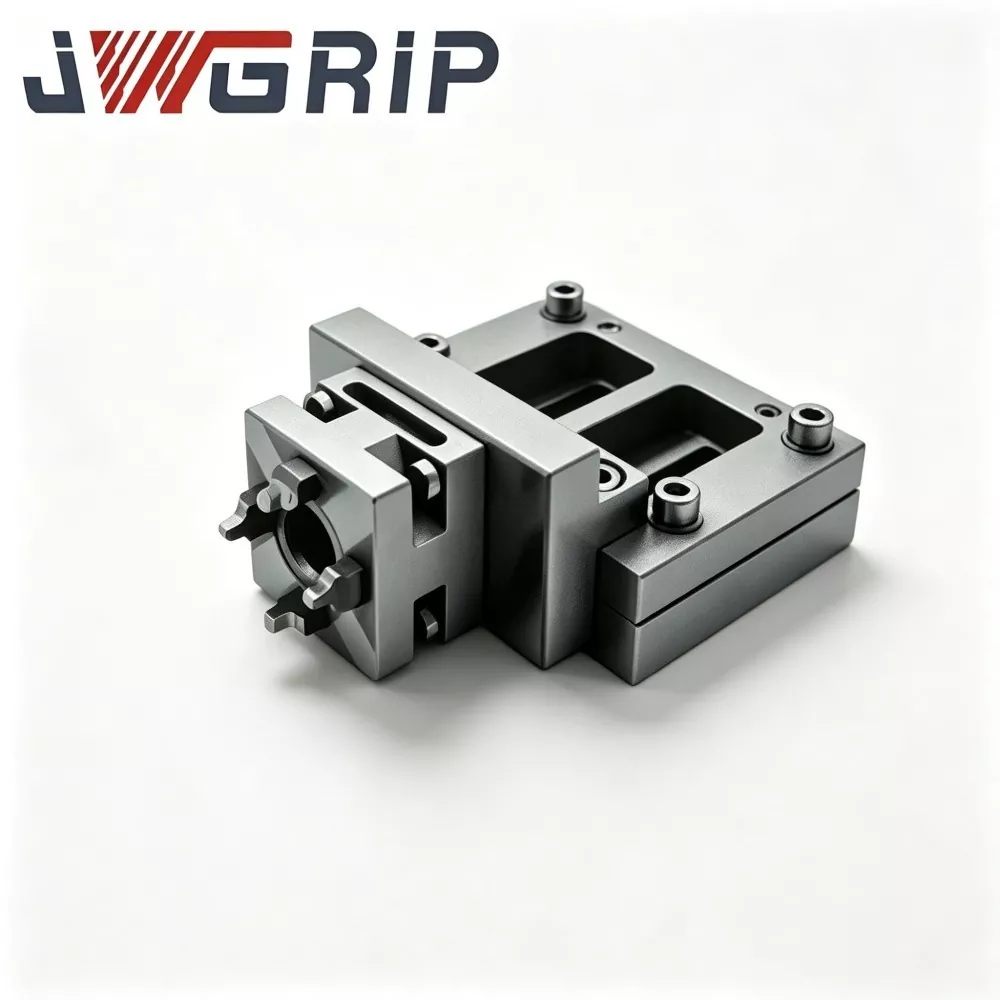
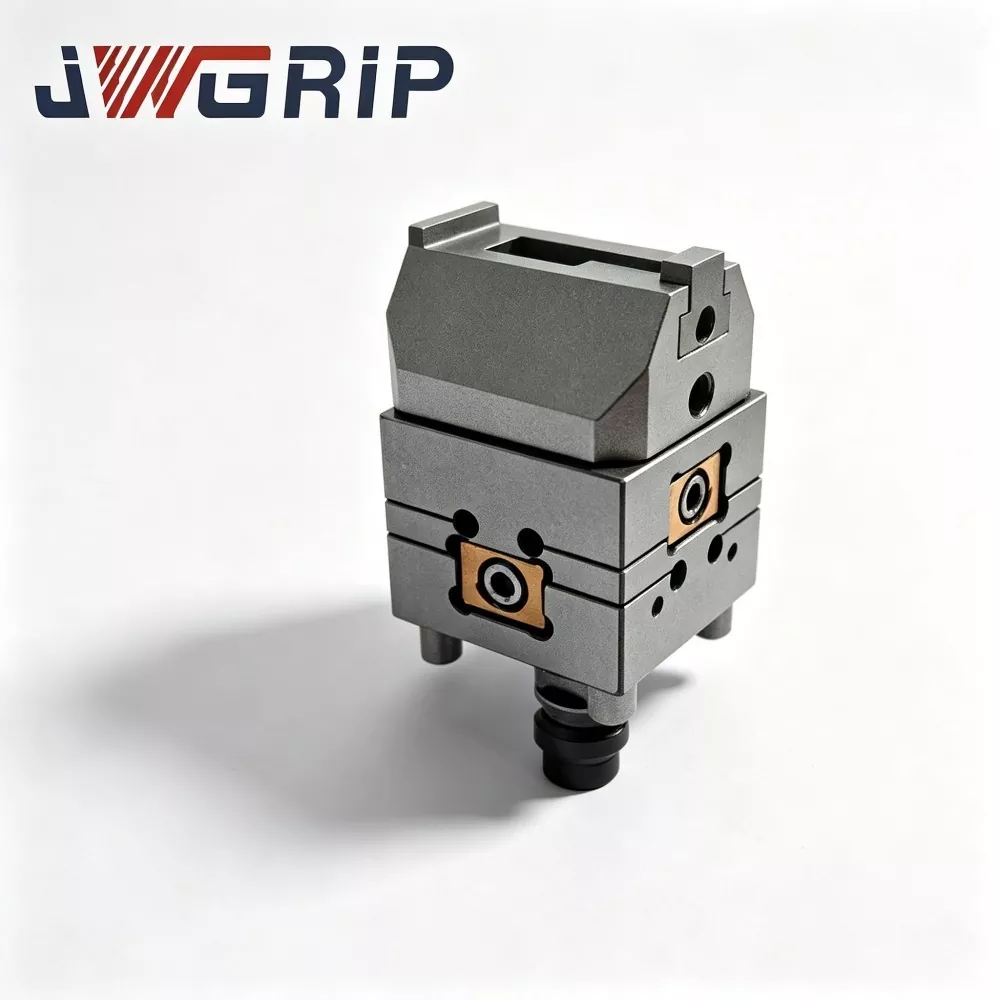
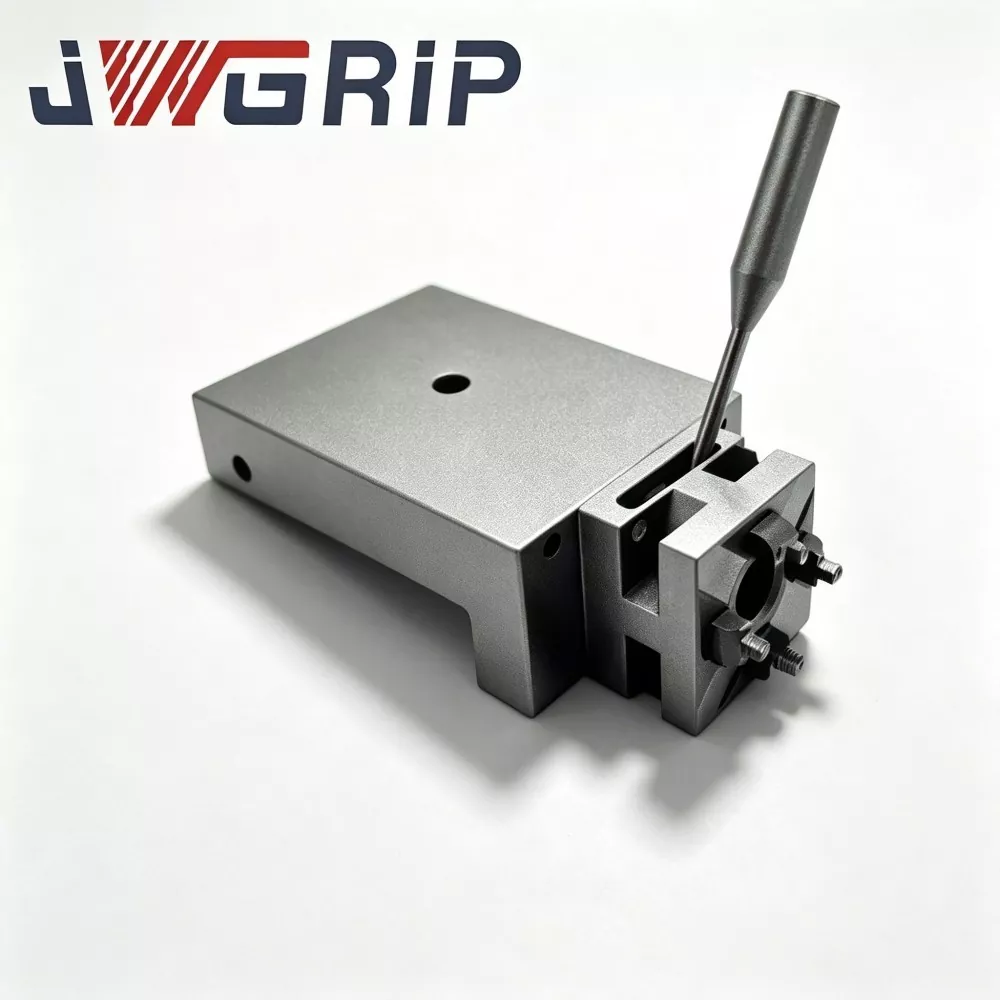
JWGRIP je profesionalni proizvajalec in dobavitelj 75 mm centrirne plošče z ničelno točko EDM na Kitajskem, ki zagotavlja neposredno tovarniško dobavo in strukturno prilagoditev po meri za srednje velike delavnice za izdelavo kalupov po vsem svetu. To je visokostabilno integrirano vpenjalo za pozicioniranje ničelne točke, razvito posebej za sisteme vpenjanja z ničelno točko grezila EDM. Združuje okrepljeno protideformacijsko strukturo in visoko natančno merilo za ujemanje ničelne točke v eno samo enoto, kar omogoča hitro obnovitev referenčne točke med pogostimi zamenjavami vložkov za kalupe in serijsko obdelavo z več elektrodami.
Ta centrirna plošča z ničelno točko z visoko ponovljivostjo je izdelana iz predhodno utrjenega legiranega jekla z razbremenjeno napetostjo in gre skozi večstopenjsko termično staranje ter obdelavo ultra-natančnega brušenja celotne površine. Ojačana struktura proti deformaciji se učinkovito upira delnemu upogibanju, ki ga sprožita prednapetost vpenjanja in občasna nihanja temperature v delovnem rezervoarju EDM, ter ohranja stabilno natančnost ponavljanja pozicioniranja po tisočih ciklih zaklepanja-odklepanja.
Za razliko od običajnih centrirnih plošč, ki trpijo zaradi subtilne deformacije in zamika referenčne vrednosti zaradi dolgotrajnega cikličnega vpenjanja in erozije hladilne tekočine, se 75 mm EDM centrirna plošča ničelne točke izogne kopičenju napak pri pozicioniranju in pogostemu ponovnemu umerjanju. Močno poenostavlja delovne poteke kalibracije referenčne točke in skrajša čas namestitve, ki ni povezan z rezanjem, kar najbolj zmanjša odstopanje pri pozicioniranju pri večprocesni obdelavi za vložke za kalupe za brizganje in tlačno litje. Veliko se uporablja v sodobni avtomatizirani proizvodnji EDM z grezilom in zagotavlja zanesljive visoko natančne rešitve za centriranje za srednje in velike delavnice za serijsko proizvodnjo kalupov.
Rešite bolečine
Sodobne srednje velike delavnice za kalupe široko uporabljajo sisteme vpenjanja z ničelno točko, da povečajo izkoriščenost strojev, vendar se mnoge srečujejo s trdovratnimi praktičnimi ozkimi grli:
Navadne centrirne plošče nimajo strukturnega ujemanja za silo predzategovanja ničelne točke. Ponavljajoče se zaklepanje povzroči nevidno mikro zvijanje na referenčnih površinah. Ponovljivost podatkov se postopoma slabša.
Ko gredo kalupni vložki skozi CNC-rezkanje in se nato prenesejo na postajo za grezilo-EDM, se kopiči koordinatno odstopanje med postajami. Operaterji porabijo dodatne ure za ponovno kalibracijo, vložki za kalupe visoke vrednosti pa se lahko zavržejo zaradi neprepoznanega odmika pri pozicioniranju.
JWGRIP optimizira 75 mm EDM centrirno ploščo ničelne točke za zgoraj omenjene izzive:
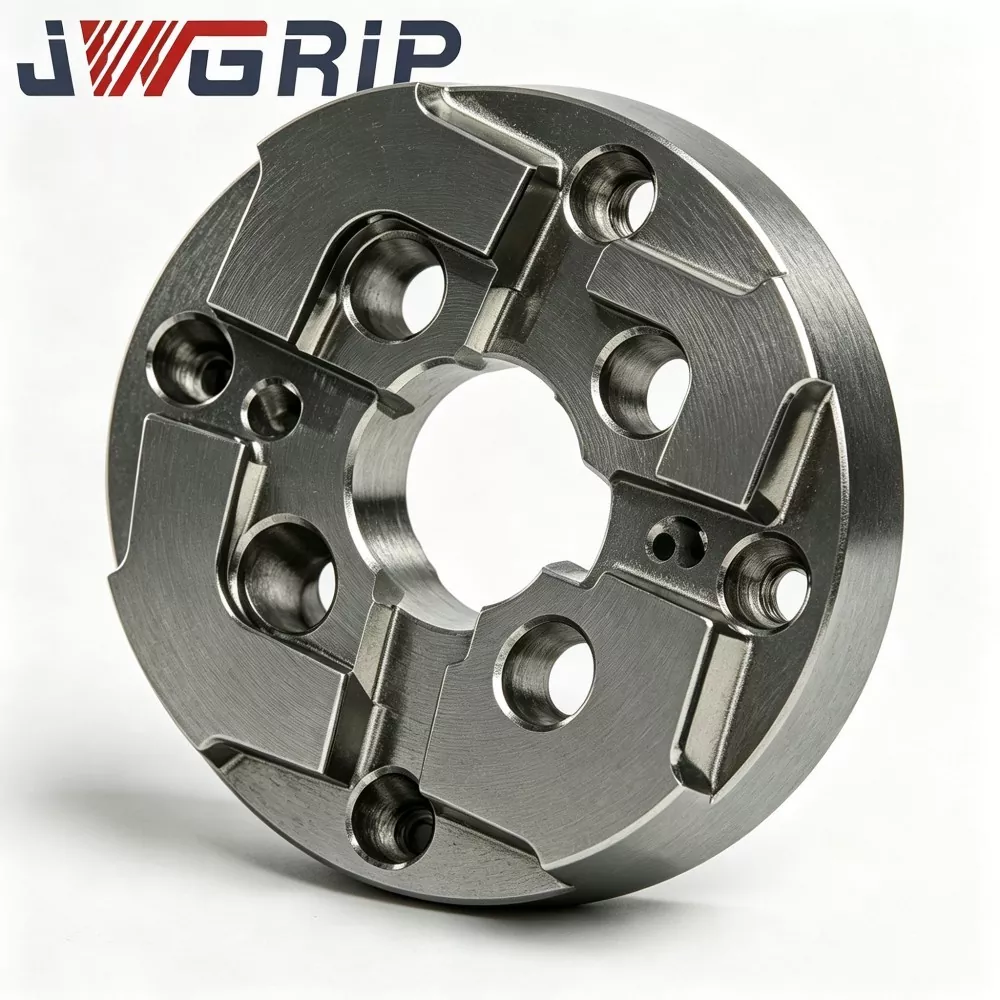
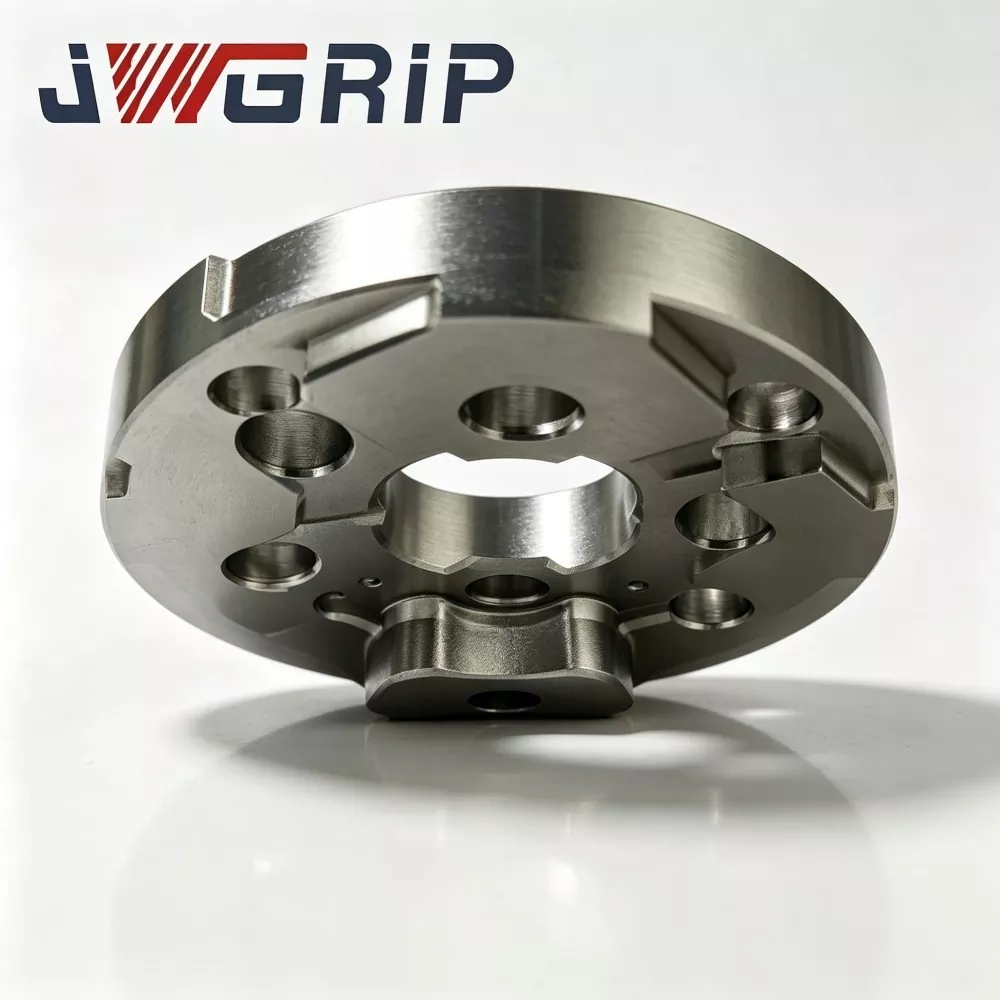
1. Ojačana odebeljena referenčna osnova in postavitev reber, optimizirana za notranjo obremenitev, razpršijo koncentrirano zaskočno obremenitev ničelne točke in zadržujejo lokalno mikro zvijanje pri ponavljajočih se ciklih zaklepanja-odklepanja.
2. Večstopenjsko termično staranje za razbremenitev kompozitnih napetosti zavira toplotno deformacijo, ki jo povzroči sprememba temperature okolja v posodi za elektroerozijo.
3. Izjemno natančno brušenje celotne površine zagotavlja stabilno ravnost in vzporednost za zanesljiv medprocesni prenos ničelnih točk med rezkalnimi in EDM postajami.
4. Poenostavi korake umerjanja referenčne točke in močno zmanjša delovno obremenitev ponavljajočega se ponovnega številčenja pri serijski proizvodnji srednje-velikih vložkov za kalupe.
5. Neposredna montaža na glavne vpenjalne osnove z ničelno točko; OEM prilagoditev po meri za vzorec lukenj, višino boksa in dimenzije vmesnika podpira nestandardne projekte naknadnega opremljanja z ničelno točko.
Načelo delovanja
JWGRIP 75 mm EDM Zero Point Centering Plate je referenčna plošča za ničelne točke za posebne namene, izdelana za delovne sisteme z ničelno točko grezila EDM:
1. Nameščen med zaklepnimi moduli ničelne točke in pritrdilnimi ploščami za vstavljanje elektrod/vložkov za kalupe. Sodeluje z zatiči za lociranje ničelne točke za prenos enotne mehanske referenčne točke pri zamenjavi obdelovancev ali sklopov elektrod, kar omogoča hitro obnovitev ničelne točke brez popolnega ponovnega kazanja.
2. Navadne centrirne plošče s tankim telesom delujejo v neobremenjenem stanju; pod močno silo vlečenja in zaklepanja ničelne točke neenakomerna porazdelitev napetosti sproži upogibanje telesa plošče.
3. Strukturna nadgradnja jedra: odebeljena ojačana referenčna osnova in notranja postavitev reber z optimizirano napetostjo. Rebraste strukture širijo koncentrirano zaklepno napetost po celotnem telesu plošče in zadržujejo lokalno delno zvijanje, ko moduli z ničelno točko izvajajo potezno zaklepno dejanje.
Pomemben opomnik za uporabo:
Ta plošča zagotavlja samo mehansko referenco ničelne točke. Ne more v celoti nadomestiti koordinatne kompenzacije na podlagi sonde. Po zaklepanju ničelne točke in mehanskem sklicevanju morajo operaterji še vedno izvajati meritve s sondo, da kompenzirajo majhno napako pri zračnosti pri sestavljanju.
Glavna uporaba:
obdelava srednje velikega kalupa za brizganje z več votlinami, vložka v kalup za tlačno litje in obdelava velikega natančnega vložka za žigosanje EDM. Ustreza osnovnim ploščam za vpenjanje z ničelno točko.
Osnovne tehnične prednosti
1. Ojačana strukturna postavitev proti zvijanju. Primerjalno preskušanje obremenitve kaže, da pod standardno vlečno silo zaklepanja ničelne točke JWGRIP 75 mm EDM centrirna plošča ničelne točke zmanjša lokalno koncentracijo napetosti za približno 34 % v primerjavi z običajnimi centrirnimi ploščami s tankim telesom, kar močno zmanjša tveganje mikro zvijanja referenčne površine po ponavljajočih se ciklih zaklepanja-odklepanja.
2. Večstopenjska kompozitna obdelava za lajšanje napetosti Predhodno utrjen substrat iz legiranega jekla je po grobi obdelavi obdelan s tremi krogi termičnega staranja, da se odstrani večina notranjih preostalih napetosti. Temperatura v delavnici 15-31 ℃, variacija ravnosti referenčne površine ≤0,0028 mm, odpornost proti toplotni deformaciji, ki jo povzroči nihanje temperature posode za EDM.
3. Izjemno natančno brušenje celotne površine. Zgornja referenčna delovna ploskev, spodnja nasprotna ploskev ničelne točke in kontaktne površine lociranja so vse obdelane z izjemno natančnostjo. Ravnost zgornje površine ≤0,002 mm; vzporednost med zgornjim in spodnjim datumom parjenja ≤0,0035 mm. Stabilna vzporednost zagotavlja konsistentnost podatkov po večkratnem razstavljanju-ponovnem sestavljanju.
4. Integrirano protikorozijsko pasiviranje celotne plošče Pasivacija celotne plošče proti rji. Prenaša dolgotrajno brizganje dielektrične tekočine EDM in vlažno okolje okoli rezervoarja, upočasnjuje površinsko oksidacijo in nastajanje madežev rje.
5. Standardna postavitev vgradnje, združljiva z ničelno točko. Vnaprej izdelane luknje za lociranje zatičev in luknje za zaklepne vijake se ujemajo z običajnimi komercialnimi specifikacijami za vpenjalne glave. Neposredna namestitev brez težke sekundarne strojne obdelave za večino obstoječih vpenjal z ničelno točko.
6. Standardna velikost, ki je na zalogi, plus prilagodljiva standardna modifikacija OEM, dimenzija 75 mm ohranja zalogo za hitro dostavo. OEM prilagaja razporeditev lukenj, višino izbokline, debelino plošče in dimenzije vmesnika glede na risbe strank za nestandardne projekte nadgradnje vpenjal z ničelno točko.
7. Sledljivo upravljanje kakovosti v celotnem procesu. Vsaka končna plošča ima edinstveno lasersko vgravirano serijsko številko. Celotni inšpekcijski zapisi, ki zajemajo ravnost, vzporednost in podatke o preskusih deformacije v obremenjenem stanju, so arhivirani za sledenje kakovosti srednje-velikih kalupov v podjetjih.
Potek dela v proizvodnji
Vsaka proizvodna serija JWGRIP 75 mm EDM centrirne plošče z ničelno točko strogo sledi delovnemu procesu celotnega zaporedja:
Preverjanje vhodne sestave in trdote surovine → CNC grobo rezkanje (vključno z notranjo ojačevalno rebro) → staranje za razbremenitev napetosti pri visoki temperaturi v prvem krogu → polkončna obdelava → sekundarno in terciarno termično stabilizacijsko staranje → oblikovanje lociranja → izjemno natančno brušenje z več ploskvami → zaključna obdelava lukenj z ničelno točko → CMM Geometrijski pregled celotnega predmeta → simulirani preskus deformacije v obremenjenem stanju z ničelno točko → lasersko označevanje serijske številke → pasivizacija celotne plošče proti rjavenju → končno ponovno vizualno preverjanje → skladiščenje končnih izdelkov.
● Proizvodnja sledi zahtevam sistema vodenja kakovosti ISO 9001.
● Osnovne merilne naprave: CMM, interferometer za ravnost, preskusna naprava za simulacijo obremenitve ničelne točke; vsi so deležni periodične uradne meroslovne kalibracije.
● Vsaka dokončana enota ustvari neodvisno inšpekcijsko poročilo; na zahtevo naročnika je možno dobaviti materialne certifikate.
Praktični nasvet za shranjevanje:
Shranjujte v namenski škatli, odporni na udarce. Izogibajte se udarcem težkih predmetov in praskam s kovinskimi ostružki. Celo nevidna mikrodeformacija pod obremenitvijo zaklepanja ničelne točke bo poškodovala ponovljivost referenčne točke. Po vsaki uporabi na stroju pred shranjevanjem v celoti obrišite referenčne površine in notranje stene lokacijskih lukenj z mehko krpo, ki ne pušča vlaken.
Navodila za namestitev
1. Pred montažo JWGRIP 75 mm EDM centrirne plošče za ničelno točko popolnoma očistite zgornjo površino modula za ničelno točko, spodnjo referenčno točko plošče in notranje stene lokacijskih lukenj. Odstranite kovinske ostružke, ogljikov prah in ostanke dielektrične tekočine. Tuji delci, ujeti na spojnih površinah, povzročijo deformacijo plošče pod vlečno silo zaklepanja ničelne točke.
2. Upravljajte module ničelne točke pri vrednosti zračnega tlaka, ki jo priporoča proizvajalec. Ne prekoračite nazivnega delovnega tlaka. Prekomerna vlečna sila povzroči izjemno obremenitev in lahko povzroči trajno deformacijo plošče.
3. Ko se zaključi zaklepanje ničelne točke, nikoli ne preskočite kompenzacije sonde. Mehanska referenčna točka ničelne točke ne more izravnati manjše napake pri montaži.
4. Izvedite vizualni pregled referenčnih površin vsakih 8-11 delovnih dni. Preverite vdolbine, praske ali lokalne dvignjene sledi. Redno izvajajte test ponovljivosti obremenjenega stanja.
5. Po demontaži očistite vse kontaktne površine pred shranjevanjem. Ne zlagajte težkih obdelovancev neposredno na izpostavljene referenčne delovne površine.
pogosta vprašanja
V1: Ali bo JWGRIP 75 mm EDM centrirna plošča za ničelno točko popolnoma odpravila zamik ničelne točke, ki nastane pod obremenitvijo zaklepanja ničelne točke?
O: Zasnova z ojačenimi rebri močno zmanjša deformacijo zvijanja v obremenjenem stanju, vendar ni mogoče zagotoviti ničelne deformacije pri ekstremni preobremenitvi. Upravljavci morajo zagotavljati delovanje modulov ničelne točke znotraj nazivnega obsega zračnega tlaka in izvajati redne preglede ponovljivosti referenčnih točk. Kompenzacija koordinat sonde ostaja nujen proizvodni korak.
V2: Ali se lahko ta centrirna plošča združi z generičnimi moduli za zaklepanje ničelne točke drugih blagovnih znamk?
O: Standardna različica JWGRIP 75 mm se ujema z dimenzijskimi specifikacijami običajnih komercialnih modulov ničelne točke. Če sprejmete posebne generične enote ničelne točke s spremenjenim naklonom lukenj ali višino izbokline, predložite risbe za proizvodnjo po meri OEM.
V3: Kateri izdelki OEM po meri so na voljo?
O: JWGRIP podpira prilagoditev proizvajalca originalne opreme za debelino plošče, postavitev lokacijske luknje, višino pozicionirne izbokline in dimenzijo vmesnika. Predložite popolne tehnične risbe z zahtevami glede tolerance. Naša inženirska ekipa bo zaključila oceno proizvodnosti in izdala uradno ponudbo v 12 delovnih dneh.
V4: Kakšna škoda spada pod garancijo izdelka?
O: JWGRIP 75 mm EDM centrirna plošča za ničelno točko je visoko natančna ničelna točka. Garancija pokriva proizvodne napake ob dostavi, kot so ravnost, ki ni v skladu s specifikacijami, vzporednost in diskvalificirani rezultati preskusa obremenjene deformacije. Poškodbe, ki jih povzroči zaklepanje ničelne točke zaradi nadtlaka, močan trk, obraba odrezkov in obraba zaradi dolgotrajne ciklične uporabe, so izključene iz garancije.
Povezana kategorija
Pošlji povpraševanje
Kontaktne informacije
-
Naslov
Št. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Kitajska
-
Tel
-
E-naslov
Dobrodošli pri pošiljanju povpraševanja na JWGRIP. Naša strokovna tehnična in prodajna ekipa bo zagotovila brezplačno izbiro napeljav, prilagojeno zasnovo rešitve in natančno ponudbo.
Novice Priporočila