Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






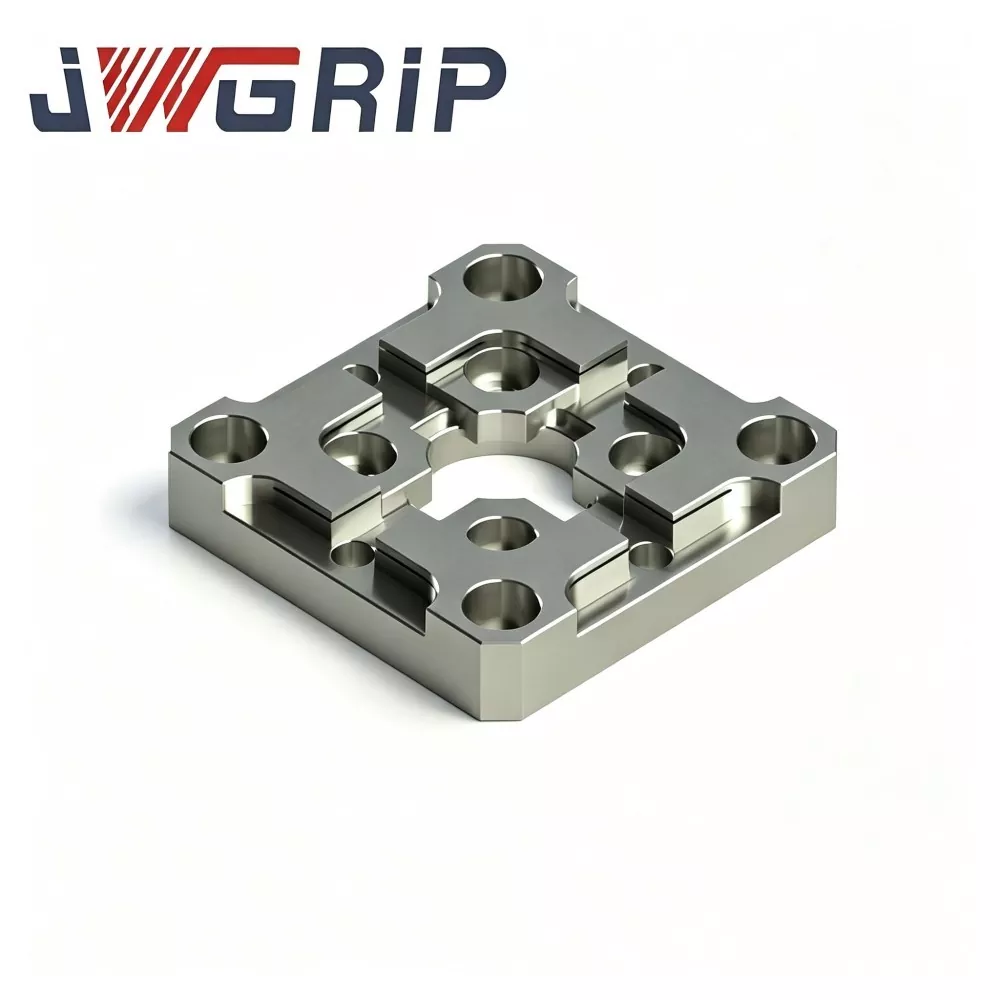
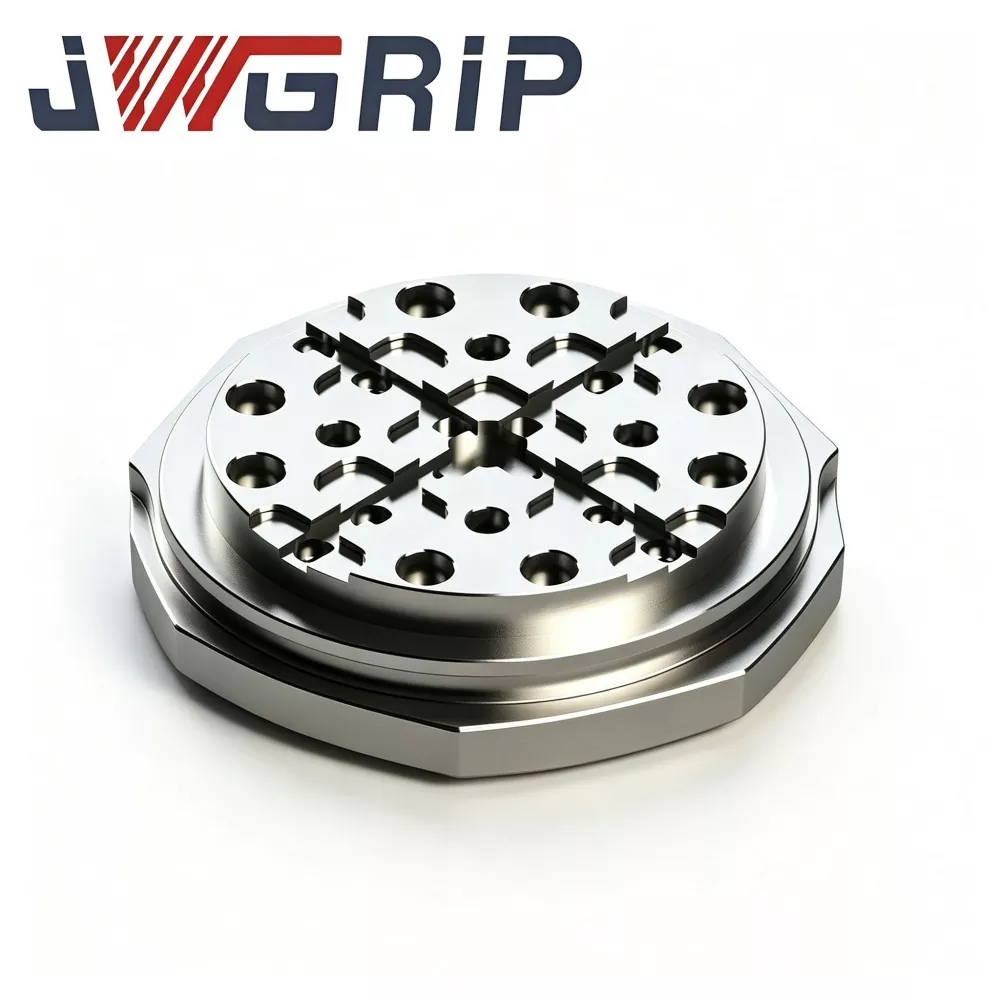
R-Type 70x70 EDM centrirna plošča
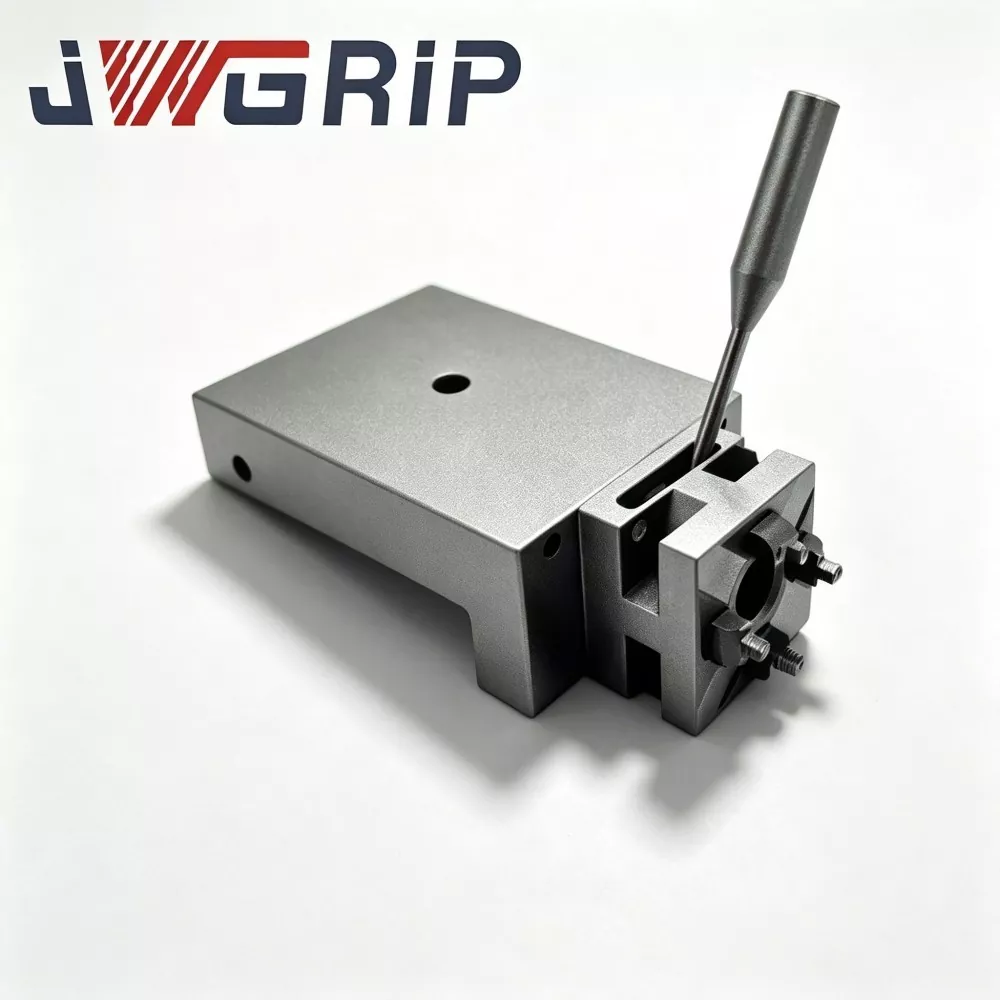
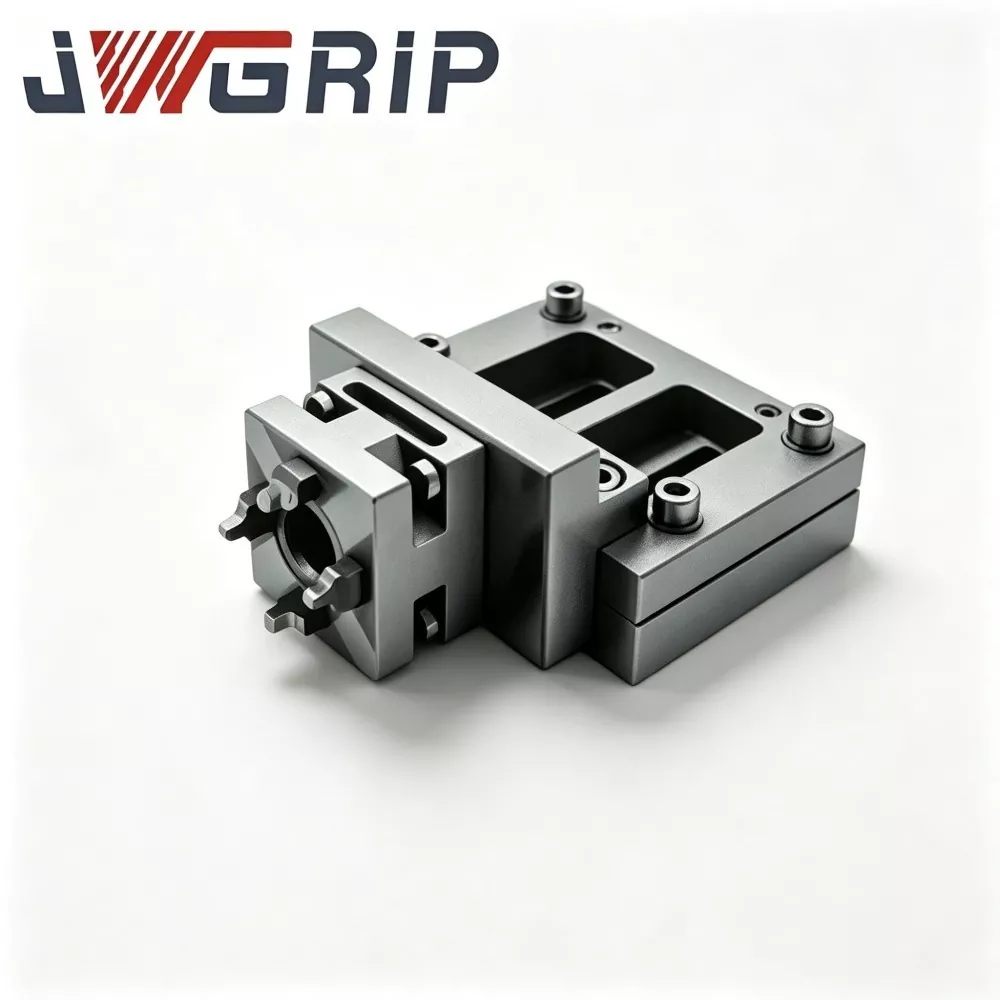
JWGRIP je profesionalni proizvajalec in dobavitelj centrirne plošče R-Type 70x70 EDM na Kitajskem, ki zagotavlja neposredno tovarniško dostavo in prilagojene strukturne spremembe za izpolnjevanje različnih zahtev glede postavitve napeljave EDM. Je visoko natančna integrirana primerjalna naprava za pozicioniranje elektrod, ki je posebej optimizirana za delavnice za izdelavo kalupov za erozijo, ki se osredotočajo na hitro centriranje in ponavljajoče naloge pozicioniranja elektrod. Združuje napetostno razpršeno notranjo posnemalno strukturo R-tipa in izjemno stabilno merilno zmogljivost pozicioniranja v eno samo kompaktno enoto, ki učinkovito rešuje obrabo ostrih robov in napake referenčnega odmika tradicionalnih ravnih centrirnih plošč.
Ta centrirna plošča za EDM z visoko natančnostjo ponavljanja je izdelana iz predhodno stabiliziranega legiranega jekla, uporablja večstopenjsko obdelavo za razbremenitev, profesionalno površinsko utrjevanje in ultra natančno tehnologijo dvostranskega brušenja, ki zagotavlja odlično ravnost in vzporednost. Nadgrajena prehodna struktura posnetega roba tipa R razprši lokalne kontaktne napetosti med ponavljajočimi se priklopi vpenjal in cikli nakladanja-razkladanja, kar učinkovito omejuje obrabo zarez na pozicionirnem robu in dolgoročno referenčno deformacijo. Odpravlja kumulativne napake pri pozicioniranju, ki jih povzročata pogosta ročna kalibracija in nihanje temperature v delavnici, ter ohranja dosledno koncentričnost elektrode in stabilno iskrišče pri obdelavi šaržnih kalupov z več votlinami.
Centrna plošča R-Type 70x70 EDM močno poenostavi postopke nastavljanja orodja za elektrode, skrajša čas ročnega centriranja, zmanjša odstopanje pri pozicioniranju bakrenih in grafitnih elektrod, ki ga povzroči človek, in zniža stopnjo predelave kalupov. Podpira standardno neposredno tovarniško dobavo in prilagajanje postavitve lukenj in velikosti pozicioniranja na podlagi risb ter zagotavlja visoko zanesljivo merilo uspešnosti za visoko učinkovito in visoko dosledno natančno proizvodnjo EDM kalupov.
Prednostna shema
Delavnice za izdelavo kalupov, ki izvajajo obsežna dela EDM z več elektrodami, se soočajo s skritimi tveganji kakovosti, ki jih povzročajo običajne centrirne plošče s kvadratnimi rameni:
Po več sto ciklih priklopa elektrode na vtičnico ostri notranji vogali povzročijo vdolbino in delno odrgnino. Subtilne obrabe ni mogoče opaziti z rutinskim vizualnim pregledom, vendar se koncentrična referenca tiho premika.
Odstopanja se kopičijo postopoma. Ko so težave odkrite, je bilo strojno obdelanih več votlin v kalupu, kar je povzročilo ostanke vložkov visoke vrednosti, slabo enakomernost iskrišča in neenakomerno erozijo stranske stene votline.
JWGRIP optimizira centrirno ploščo R-Type 70x70 EDM za te praktične bolečine:
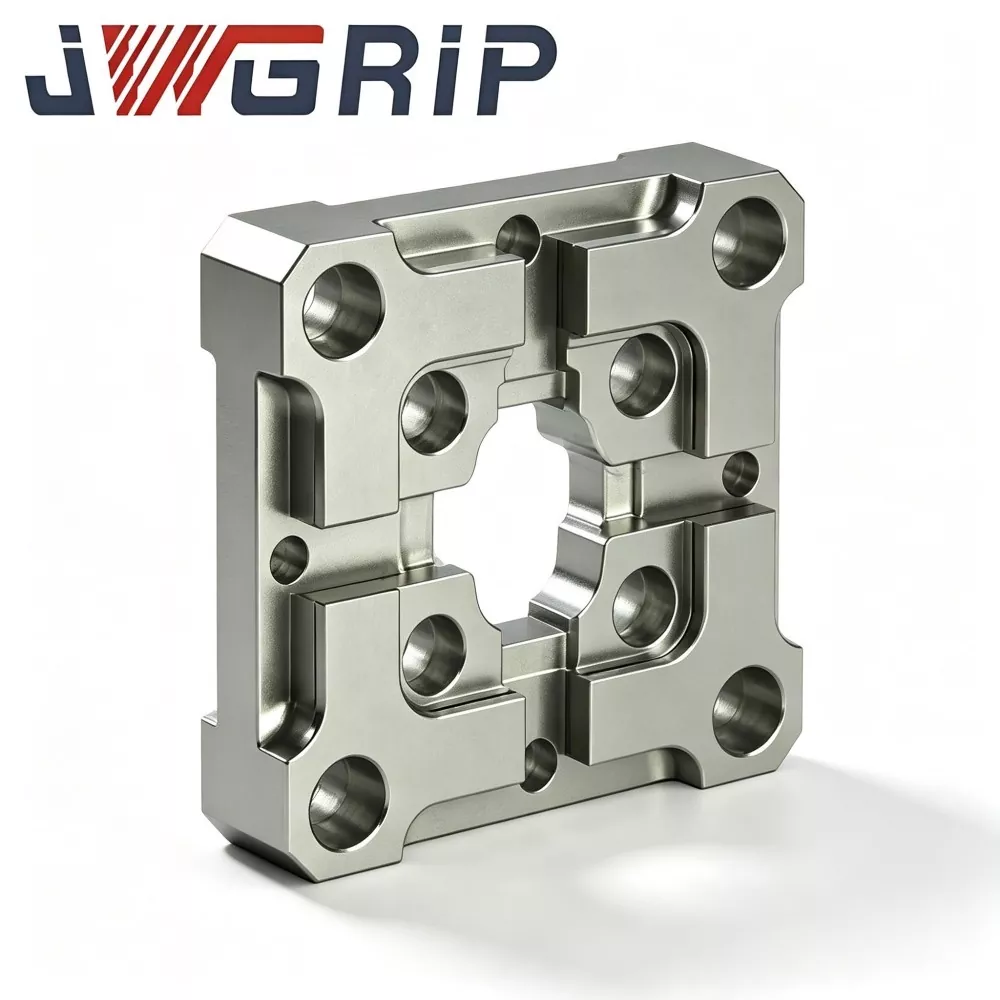
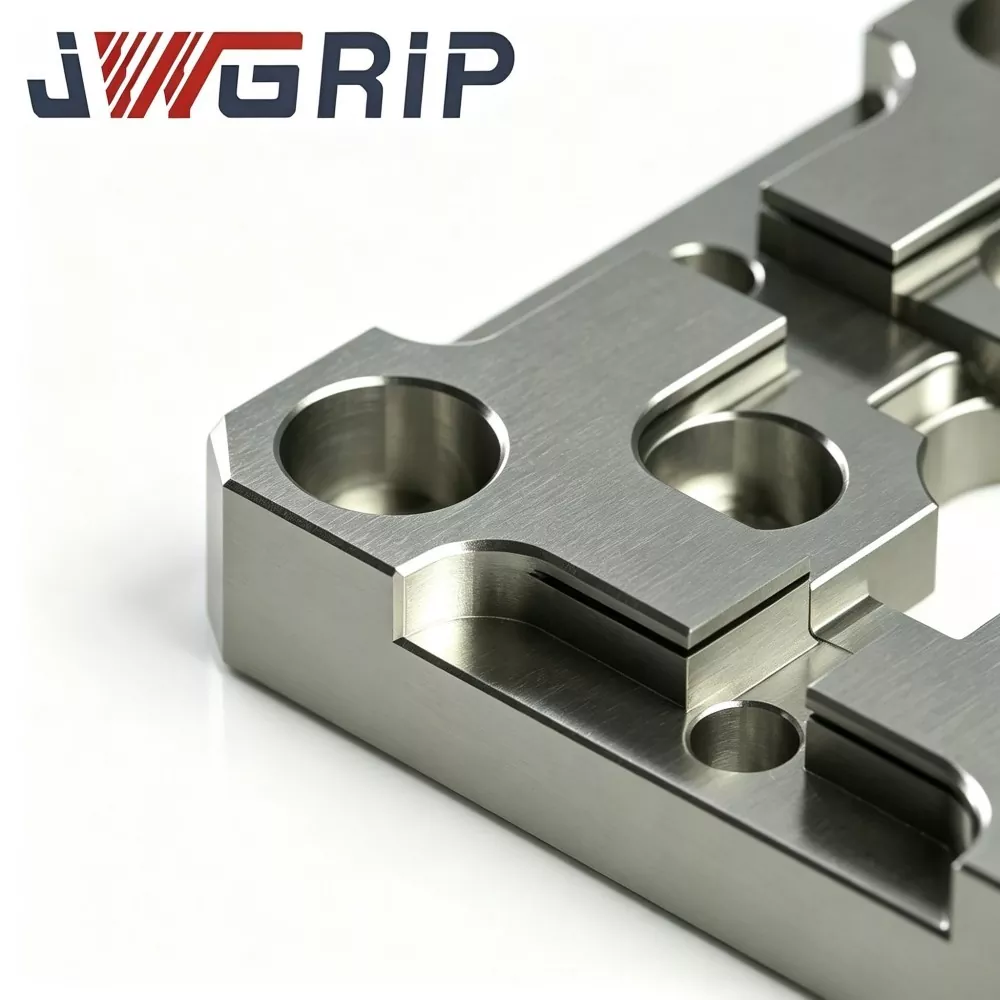
1. Gladki notranji posnetek R-tipa razprši kontaktno napetost pri priklopu in zmanjša tveganje obrabe zaradi vdolbine na pozicionirnih ramenih.
2. Predhodno stabiliziran substrat iz legiranega jekla z večkrožnim visokotemperaturnim staranjem v veliki meri odpravlja notranjo preostalo napetost in se upira popačenju referenčne vrednosti, ki ga povzročajo temperaturna nihanja in neprekinjen vpliv vpenjanja.
3. Dvostransko izjemno natančno brušenje zagotavlja vrhunsko ravnost in vzporednost za stabilno merilo mehanskega centriranja.
4. Poenostavi postopke ročnega centriranja, zmanjša stopnjo ponovnega dela in izboljša konsistentnost splošnih dimenzij za proizvodnjo EDM z natančnim kalupom.
5. Kompaktna zunanja dimenzija 70 × 70 se prilega glavnemu prostoru EDM; Za projekte EDM-celic s samodejno menjavo elektrod so na voljo prilagoditve vzorca izvrtin po meri in pozicioniranja.
Načelo delovanja
Centrirna plošča JWGRIP R-Type 70×70 EDM je namenska referenčna komponenta za predhodno pozicioniranje elektrode grezila in kalibracijo koncentričnosti:
1. Nameščen med delovno mizo EDM in držalom za elektrode. Zagotavlja ponovljivo referenco mehanskega centriranja pri zamenjavi bakrenih, grafitnih ali bakreno-volframovih elektrod.
2. Običajne centrirne plošče imajo notranja ramena z ostrimi koti. Vsak udarec pri priklopu osredotoči obremenitev na majhne vogalne cone in po večkratnem pritisku ustvari lokalno plastično vdolbino.
3. Osnovna strukturna nadgradnja: gladek prehod notranjega posnetja R-tipa razširi učinkovito kontaktno površino med priklopom šablone, porazdeli pritisno silo na večje površine namesto ozkih ostrih vogalov, upočasni obrabo vdolbin in ohrani prvotno koncentrično merilo za daljše servisne cikle.
Pomemben opomnik za uporabo: ta plošča omogoča samo mehansko predhodno centriranje in ne more nadomestiti končne natančne kalibracije koordinat na podlagi sonde. Po mehanskem spajanju s to centrirno ploščo morajo operaterji še vedno izvajati kompenzacijo sonde po standardnih specifikacijah postopka EDM. Široko se uporablja za obdelavo EDM z brizganjem, kalupom za tlačno litje in preciznim žigosanjem z vložki, še posebej primeren za delavnice serijske proizvodnje s pogosto menjavo elektrod. Namesti se lahko na delovno mizo EDM, podnožje vpenjalne glave z ničelno točko ali podporno ploščo po meri.
Ključne tehnične značilnosti delovanja
1. Optimizirana protiobrabna konstrukcija z notranjim posnetim robom R-tipa. Primerjalno testiranje vzdržljivosti kaže, da pri enaki frekvenci udarcev pri priklopu centrirna plošča JWGRIP R-Type 70×70 EDM zmanjša lokalno kontaktno napetost za približno 29 % v primerjavi z običajnimi centrirnimi ploščami z ostrimi rameni, s čimer močno zmanjša tveganje za vdolbino in zarezo kota, ki jo povzroči ponavljajoče se stiskanje šablone.
2. Večciklična stabilizacijska stabilizacijska podlaga iz legiranega jekla je po grobi obdelavi deležna dvostopenjskega staranja pri visoki temperaturi, da se odstrani večina preostalih notranjih napetosti. Znotraj delavnice temperatura okolja 17–29 ℃, variacija ravnosti končne plošče ≤0,0025 mm, kar preprečuje popačenje referenčne vrednosti, ki ga povzroča temperaturni nihanje.
3. Dvostransko izjemno natančno brušenje Zgornja referenčna površina in spodnja pritrdilna točka sta izjemno natančno brušeni. Ploskost ≤0,002 mm; vzporednost med vrhom in spodnjo referenčno točko ≤0,003 mm. Visoka vzporednost podpira alternativno uporabo površine z obračanjem plošče.
4. Obdelava lokaliziranega površinskega utrjevanja. Ključna pozicionirana ramenska območja pridobijo posebno površinsko utrjevanje, površinska trdota doseže HRC 58-62. Močna zmogljivost proti odrgnjenju je odporna na praske zaradi delcev in udarce pri priklopu; nedelovna območja ohranijo ustrezno žilavost podlage, da se prepreči krhki lom celotne plošče.
5. Protikorozijska obdelava, odporna na dielektrične tekočine. Celotna zunanja površina je pasivirana proti rjavenju. Odporen na dolgotrajno brizganje dielektrične tekočine EDM in vlažno atmosfero v delavnici, upočasnjuje oksidacijo in pojav rje.
6. Standardna velikost s predhodno obdelanimi montažnimi značilnostmi Kompakten zunanji odtis 70×70, vnaprej izdelane luknje za lociranje in izvrtine za ugrezne vijake. Neposredna namestitev ustreza večini običajnih vmesnikov vpenjal z ničelno točko brez sekundarne obdelave.
7. Sledljiv meroslovni pregled celotnega artikla. Vsaka dokončana enota ima lasersko vgravirano edinstveno serijsko številko. Celotni zapisi inšpekcijskih pregledov, ki zajemajo ravnost, vzporednost in dimenzijo R-posnemanja, so arhivirani, kar podpira sledljivo kontrolo kakovosti za podjetja, ki izdelujejo velike količine kalupov.
Popoln potek dela proizvodnje
Vsaka serija centrirne plošče JWGRIP R-Type 70x70 EDM strogo sledi delovnemu procesu celotnega zaporedja:
Preverjanje vhodne kemične sestave in trdote surovine → CNC grobo rezkanje → prvovrstno visokotemperaturno staranje za razbremenitev napetosti → polkončna obdelava → oblikovanje notranjega posnetja R-tipa → sekundarno staranje za razbremenitev napetosti → lokalno površinsko utrjevanje → dvostransko natančno brušenje → zaključna obdelava lukenj z zatičem in grezilom → Geometrija celotnega elementa CMM pregled → lasersko označevanje serijske številke → pasivizacija proti rjavenju → končna ponovna vizualna kontrola → skladiščenje končnih izdelkov.
Proizvodnja je v skladu z zahtevami sistema vodenja kakovosti ISO 9001.
Osnovne merilne naprave: koordinatni merilni stroj, interferometer za ravnost površine, merilnik trdote; vsi so deležni periodične uradne meroslovne kalibracije.
Vsak končni kos je priložen neodvisnemu poročilu o pregledu; potrdila o preskusu materiala se lahko dobavijo na zahtevo stranke.
Praktični nasvet za shranjevanje: centrirno ploščo shranjujte v namenski škatli z merilniki, odporni proti udarcem. Izogibajte se udarcem težkih predmetov in praskam s kovinskimi ostružki. Celo nevidna mikrovdolbina bo škodila natančnosti pozicioniranja. Po vsakem nanosu na stroj pred shranjevanjem v celoti obrišite pozicionirna ramena in referenčne površine z mehko krpo, ki ne pušča vlaken.
Pravilna montaža in potek dela
1. Pred namestitvijo popolnoma očistite montažno ravnino osnovnega vpenjala, luknje za lociranje in spodnjo referenčno točko centrirne plošče; odstranite kovinske ostružke, ogljikov prah in ostanke dielektrične tekočine. Ujeti tujki bodo nagnili ploščo in popačili referenčno merilo za centriranje.
2. Privijte ugrezne vijake v skladu s priporočenim navorom. Prekomerni navor povzroči lokalno deformacijo plošče in uniči ravnost; nezadosten navor povzroči premik plošče pod udarcem pri priklopu.
3. Preprečite močan trk med elektrodno vtičnico in pozicionirnimi rameni tipa R; uporabite način z mehkim stikom za mehansko predhodno centriranje.
4. Po mehanskem predcentriranju dokončajte kompenzacijo koordinat sonde po specifikacijah postopka EDM. Nikoli ne preskočite finega tipanja in se pri končni obdelavi zanašajte izključno na rezultat mehanskega centriranja.
5. Preglejte pozicionirna ramena pod povečevalnim steklom vsakih 7-10 delovnih dni; takoj zamenjajte ploščo, ko najdete vdolbino, prasko ali zarezo.
Izogibati se je treba nepravilnim operacijam
1. Montaža brez čiščenja spojnih površin: čipi v sendviču povzročajo skrito odstopanje nagiba.
2. Nasilno spajanje s kladivom: močan udarec povzroči nevidno mikro vdolbino na pozicionirnih ramenih.
3. Vijačno pritrjevanje s prevelikim navorom: povzroči notranjo napetost in trajno geometrijsko popačenje telesa plošče.
4. Preskočite natančno kalibracijo sonde in vzemite izhod mehanskega centriranja kot merilo končne obdelave.
Zakaj izbrati JWGRIP
1. Praktične izkušnje z raziskavami in razvojem pri delu z EDM. Naša ekipa inženirjev zbira številne povratne informacije na kraju samem od tehnikov kalupov. Ponovitve izdelkov so optimizirane za ozka grla v realni trgovini namesto le za teoretične parametre risanja.
2. Strog pregled celotne enote pred odpremo Mnogi konkurenti sprejmejo samo preverjanje dimenzij z vzorčenjem. Vsaka centrirna plošča JWGRIP R-Type 70 × 70 EDM zaključi geometrijski pregled CMM celotnega elementa, da pregleda neskladne dele pred dostavo.
3. Stabilen dobavni rok za standardna naročila in naročila po meri Standardni izdelki 70×70 vzdržujejo proizvodne zaloge. Za zahteve glede pozicioniranja po meri ali postavitve lukenj inženirska ekipa konča pregled risb v 12 delovnih dneh in potrdi izvedljiv urnik. Standardni dobavni rok naročila: 10-15 delovnih dni.
4. Aplikacijsko usmerjena tehnična podpora Ko stranke naletijo na zmedo pri sestavljanju ali nenormalno delovanje centriranja, ekipa za tehnično podporo nudi praktične predloge za odpravljanje težav na podlagi resničnih izkušenj v delavnici EDM.
5. Popolno upravljanje sledljivosti serije. Vsaka plošča ima izključno serijsko številko. Ko pride do nepričakovanih težav, povezanih s pozicioniranjem, je mogoče izvirne proizvodne parametre in arhive pregledov hitro pridobiti za tehnično analizo vzroka.
pogosta vprašanja
V1: Ali lahko centrirna plošča JWGRIP R-Type 70x70 EDM odpravi vsa odstopanja od centriranja?
A1: Zagotavlja stabilno merilo mehanskega predcentriranja in ne more odstraniti vsakega vira odstopanja. Končna kompenzacija koordinat na podlagi sonde ostaja obvezna. Napaka pri pozicioniranju lahko izvira tudi iz obrabljene vtičnice elektrode, ohlapne pritrditve vpenjala ali deformacije stebla elektrode. Upravljavci morajo občasno pregledati celoten sklop šablone.
V2: Ali je ta centrirna plošča primerna za pogosto priklop težkih in velikih vstavkov z grafitnimi elektrodami?
A2: Podpira centriranje z grafitno elektrodo in šablono. Pri zelo težkih sklopih strogo nadzorujte kontaktno silo priklopa in prepovedajte silovit udarec. Tudi z optimizacijo R-posnemanja čezmerna udarna obremenitev še vedno povzroča poškodbe zaradi vdolbin na ramenih za pozicioniranje.
V3: Ali lahko prilagodite nestandardni vzorec lukenj ali posebno dimenzijo pozicioniranja?
A3: Da. Prosimo, da predložite popolne tehnične risbe z jasnimi zahtevami za razporeditev lukenj, geometrijo pozicioniranja, ravnost in toleranco vzporednosti. Inženirski oddelek oceni izdelljivost v 12 delovnih dneh in izda uradno ponudbo.
V4: Katera stanja poškodb so izključena iz garancije?
A4: To spada v komponento za držanje dela z visoko natančnostjo pozicioniranja. Garancija pokriva proizvodne napake ob dostavi, kot so ravnost, vzporednost in trdota, ki ne ustrezajo specifikacijam. Poškodbe, ki jih povzroči trčenje, nepravilna namestitev navora, praske zaradi delcev in običajna obraba med servisiranjem, so izven garancijskega kritja.
Povezana kategorija
Pošlji povpraševanje
Kontaktne informacije
-
Naslov
Št. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Kitajska
-
Tel
-
E-naslov
Dobrodošli pri pošiljanju povpraševanja na JWGRIP. Naša strokovna tehnična in prodajna ekipa bo zagotovila brezplačno izbiro napeljav, prilagojeno zasnovo rešitve in natančno ponudbo.
Novice Priporočila