Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






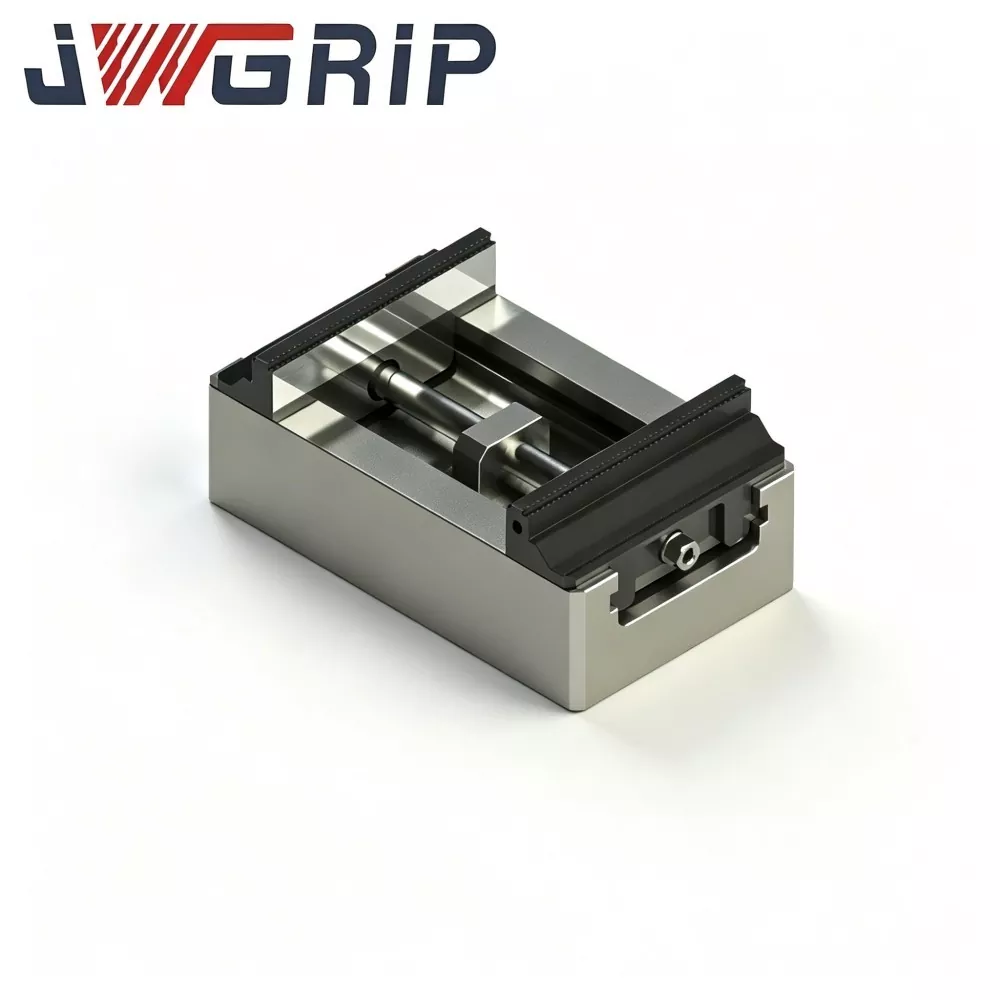
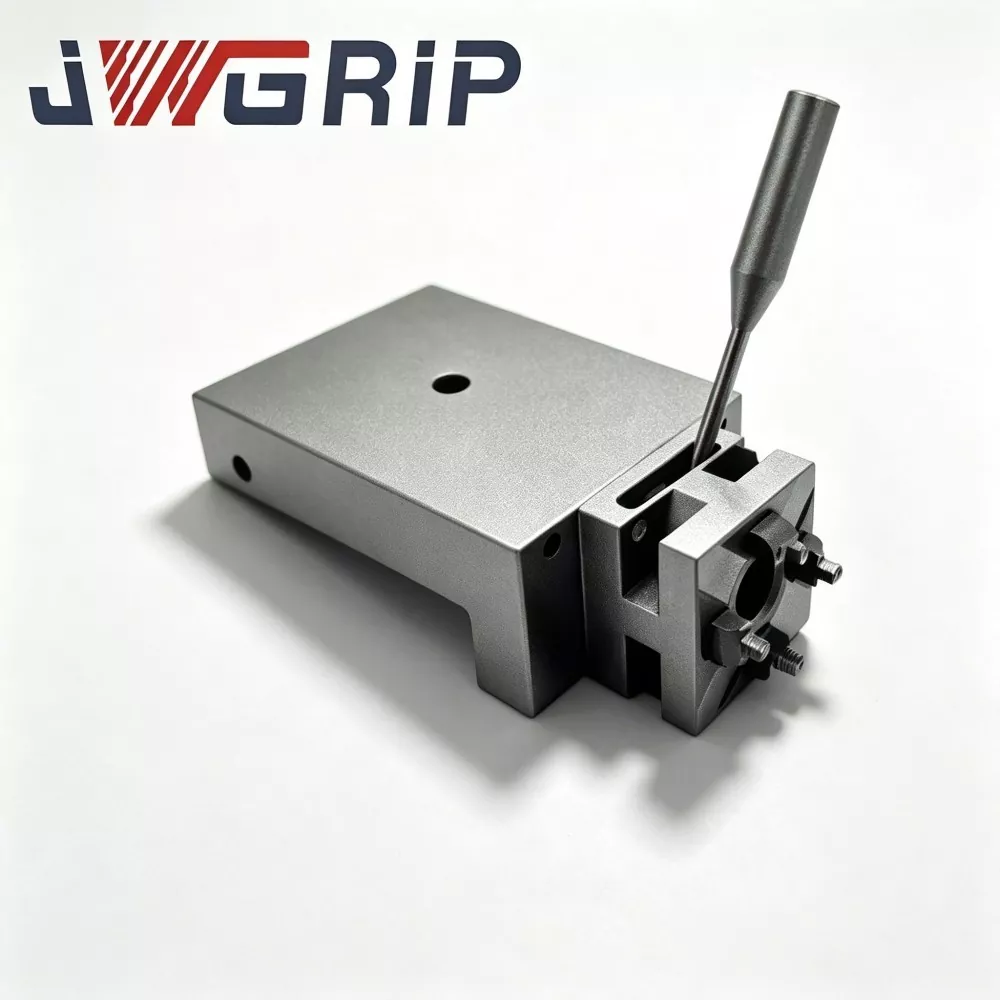
Srednje velik težki samocentrirni primež ničelne točke s trdimi čeljustmi za CNC rezkanje
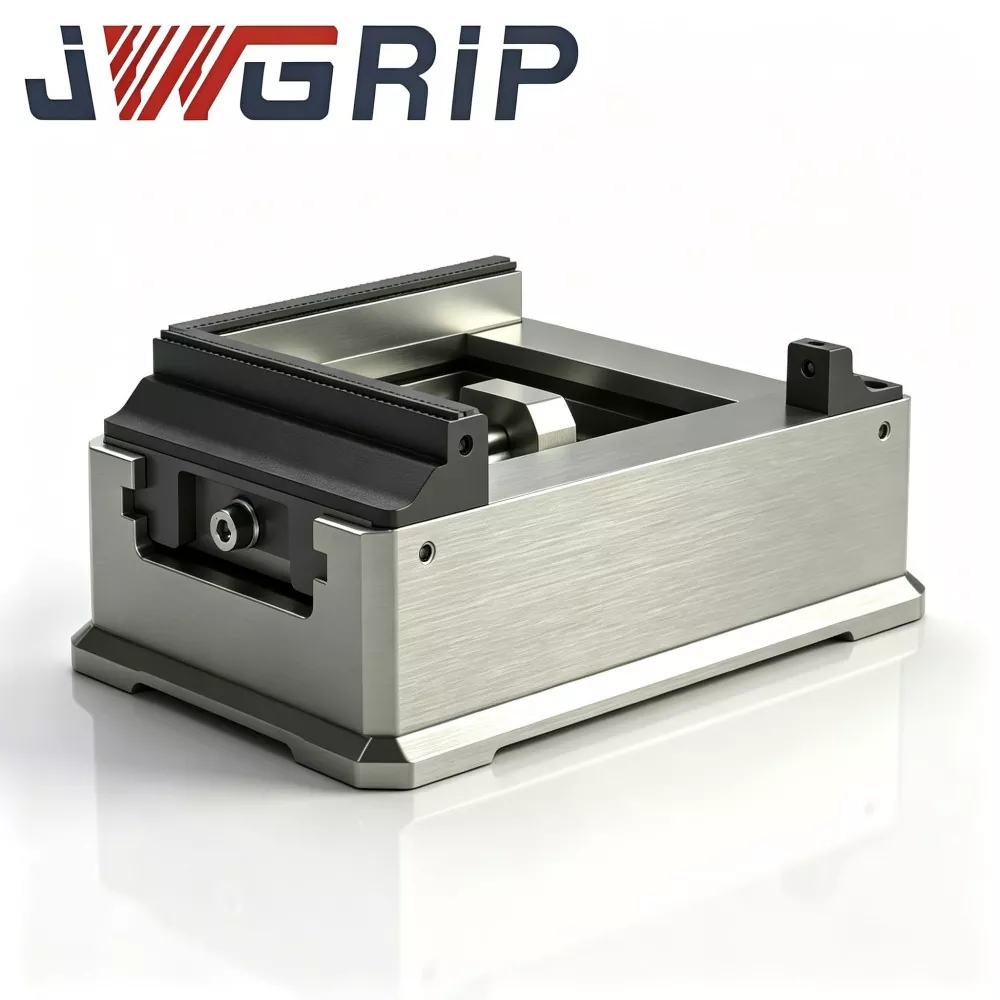
JWGRIP je profesionalni proizvajalec in dobavitelj tovarniško prilagojenih srednje velikih samocentrirnih ničelnih primežev s trdimi čeljustmi za CNC rezkanje na Kitajskem. To je integrirano vpenjalo z ničelno točko novega dizajna, posebej razvito za težke proizvodne scenarije CNC rezkanja. Ta visokokakovostna natančna naprava združuje srednje veliko težko sinhrono samocentrirno prenosno strukturo in standardno priklopno enoto za pozicioniranje ničelne točke kot popolno enotno napravo, kar odpravlja potrebo po dodatnih ustreznih dodatkih ali ponavljajočih se kalibracijah na mestu.
Ta močan samocentrirni primež z ničelno točko, ki je opremljen z ohišjem iz visoko trdnega legiranega jekla in visoko trdotno kaljenim trdim sklopom čeljusti, se ponaša z visoko zmogljivostjo, izjemno vzdržljivostjo, visoko učinkovitostjo in uporabniku prijaznim vzdrževanjem. Vse komponente glavnega ohišja in menjalnika so po grobi obdelavi podvržene strogemu staranju za razbremenitev napetosti, medtem ko so kritične spojne površine obdelane z natančnim brušenjem, da se zagotovi stabilno in natančno delovanje sinhronega centriranja med dolgotrajnim cikličnim rezkanjem pod velikimi obremenitvami.
Zgrajen s popolnoma integrirano standardno priklopno strukturo z ničelno točko, primež podpira prednastavitev obdelovanca brez povezave in hitro zamenjavo vpenjala, kar močno izboljša učinkovitost menjave orodja in splošno uporabo opreme. Srednje velik samocentrirni ničelni primež za težke obremenitve s trdimi čeljustmi za CNC rezkanje zagotavlja odlično strukturno togost in močno odpornost proti deformacijam, ohranja dosledno stabilnost vpenjanja in ponavljajočo se natančnost pozicioniranja tudi pri močnem grobem rezkanju. Široko uporabna za postopke CNC rezkanja komponent kalupov, avtomobilskih delov, strukturnih delov strojne opreme in dodatkov za inženirske stroje, ta napeljava Made-in-China zagotavlja zanesljive in standardizirane rešitve natančnih orodij za globalne stranke industrijske proizvodnje.
Tipične bolečine
1. Nezadostna togost vpenjanja in zdrs obdelovanca pod močno udarno silo rezkanja
2. Zmanjšana natančnost ponovnega pozicioniranja po dolgotrajnem grobem rezkanju z velikimi obremenitvami
3. Zamudno ročno umerjanje med zamenjavo vpenjal
4. Deformacija telesa primeža zaradi grobega rezkanja z veliko obremenitvijo
5. Slaba izvorna združljivost s priklopom za pozicioniranje ničelne točke
V realnih rezkalnih delavnicah običajni srednje veliki primeži kažejo očitne pomanjkljivosti pri težkem grobem rezkanju:
Omejena strukturna togost povzroči manjšo deformacijo telesa pod močnim udarcem rezkanja, kar povzroči drsenje obdelovanca in nestabilne dimenzije.
Zaradi pomanjkanja integriranih vmesnikov ničelne točke operaterji porabijo veliko časa za ročno poravnavo med zamenjavo vpenjala in zmanjšajo splošno učinkovitost stroja.
Pri tem primežu JWGRIP so komponente glavnega ohišja in prenosa izdelane iz legiranega jekla visoke trdnosti in so po grobi obdelavi podvržene staranju za razbremenitev. Kritične spojne površine so natančno brušene, da ohranijo stabilno zmogljivost sinhronega centriranja pri dolgotrajnih ciklih velike obremenitve. Vgrajena standardna priklopna struktura z ničelno točko podpira prednastavitev obdelovanca brez povezave in hitro zamenjavo vpenjala.
Pain-Point pregled
Znotraj dejanske proizvodnje s CNC-rezkanjem, togost vpenjal, natančnost centriranja in združljivost z ničelno točko neposredno določajo izkoristek delov, izkoriščenost stroja in proizvodni cikel. CNC milling covers rough-milling, semi-finish-milling and finish-milling. Heavy rough-milling generates tremendous cutting impact and continuously loads fixtures.
Pogoste pomanjkljivosti navadnih samocentrirnih primežev na trgu:
1. Nezadostna strukturna trdnost za težko rezanje
Številni primeži za splošno uporabo so zasnovani za lahka opravila. Pri grobem rezkanju z velikimi obremenitvami mikrodeformacija telesa primeža in povečana zračnost transmisijskega para povzročita mikrozdrs obdelovanca, dimenzije izven tolerance, oznake tresenja na površini in celo popolne odpadke.
2. Brez vgrajenega vmesnika za hitro menjavo ničelne točke
Vsaka zamenjava vpenjala zahteva ročno poravnavo kazalnika s številčnico in ponavljajočo se nastavitev ničelne točke, kar porabi ogromno časa brez rezanja. Pri proizvodnji z visoko mešanico in majhnim obsegom pogosto menjavanje zvišuje stroške odpravljanja napak in ustvarja ovire za linije s prilagodljivo avtomatizacijo FMS.
3.Slaba odpornost proti obrabi standardnih čeljusti
Nekatere trde čeljusti niso popolnoma kaljene. Neprekinjen udar rezkanja pospeši obrabo čeljusti, premakne referenčno točko centriranja in zahteva pogosto ponovno brušenje čeljusti.
4. Premik, ki ga sprožijo vibracije med dinamičnim rezkanjem
Več srednje velikih primežev je optimiziranih samo za statično vpenjanje, pri čemer se ne upoštevajo vibracije zaradi dinamične sile rezkanja. Manjši odmik obdelovanca onemogoča izpolnjevanje zahtev glede geometrijske tolerance končnega rezkanja.
5. Šibko tesnjenje proti kontaminantom iz delavnice
Enostavno tesnjenje omogoča, da rezkalni ostružki in hladilna tekočina vdrejo v notranje sklope prenosa, kar pospeši obrabo komponent in skrajša življenjsko dobo vpenjala. Za priklop z ničelno točko so potrebne dodatne adapterske plošče, ki povzročajo napake pri zlaganju sklopov in zmanjšujejo natančnost ponavljajočega se pozicioniranja.
6. Zasnova napeljave, usmerjena v eno stanje
JWGRIP Srednje velik, težka samocentrirni primež z ničelno točko s trdimi čeljustmi za CNC rezkanje je namensko optimiziran za reševanje zgoraj omenjenih ozkih grl. Ojačano ohišje primeža za težke obremenitve se upira dinamičnemu rezkanju. Popolnoma kaljene garniture trdih čeljusti zagotavljajo izjemno odpornost proti obrabi za grobo rezkanje. Standardni vmesniki ničelne točke omogočajo hitro zamenjavo vpenjal. Natančno nadzorovana zračnost notranjega prenosa uravnoteži togost grobega rezkanja in natančnost centriranja pri končnem rezkanju. Popolnoma zaprto tesnjenje preprečuje erozijo ostružkov in hladilne tekočine. Srednje velika dimenzija uravnoteži pokritost strojne obdelave in odtis na mizo. Ustreza večini vertikalnih CNC obdelovalnih centrov in rezkalnih strojev za obdelavo kalupov, avtomobilskih delov, strojne opreme in inženirskih komponent.
Sestava komponent
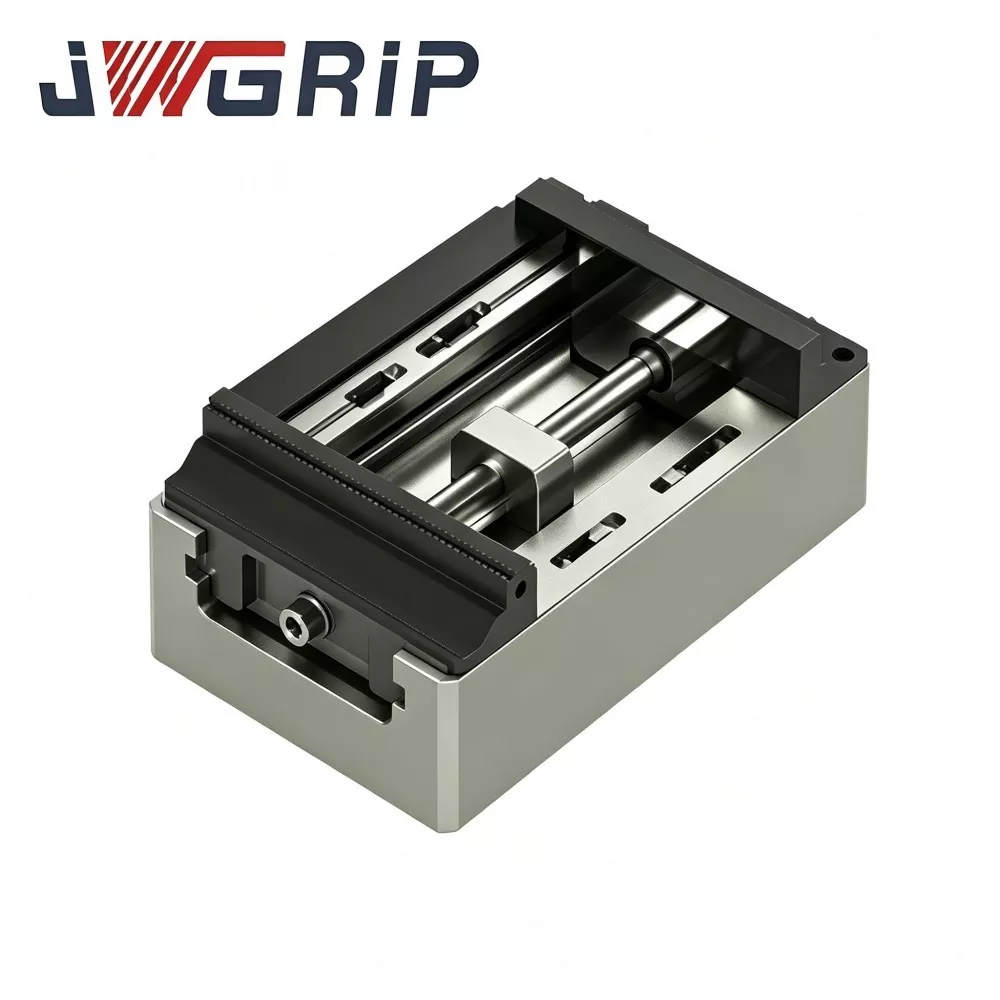
Srednje velik težki samocentrirni primež z ničelno točko JWGRIP je sestavljen iz šestih osnovnih funkcionalnih modulov:
Visoko trdno kovano telo primeža z razbremenitvijo napetosti
Modul sinhronega menjalnika z zobato letvijo za težke obremenitve
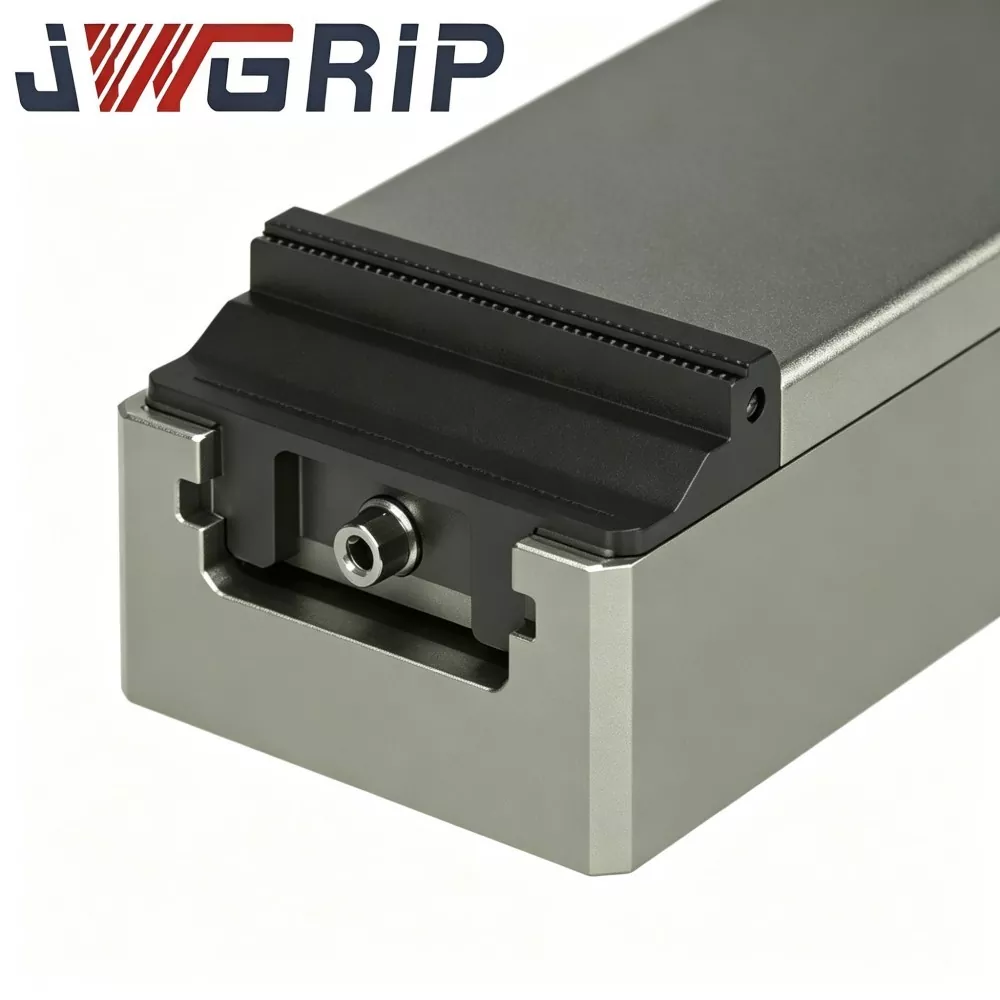
Kaljene zamenljive trde čeljusti
Namenska montažna osnova za pozicioniranje ničelne točke
Popolnoma zaprt tesnilni sklop, odporen na ostružke in hladilno tekočino
Mehanizem za fino nastavitev zaklepanja
Telo primeža je v celoti kovano iz legiranega jekla visoke trdnosti in obdelano z večprehodno obdelavo za blaženje napetosti, da se odpravijo preostale napetosti, ki jih povzroči kovanje in strojna obdelava. Prenaša dinamične obremenitve med težkim grobim rezkanjem in preprečuje deformacijo telesa.
Močni deli sinhronega prenosa gredo skozi parno natančno brušenje s tesno nadzorovanim odmikom, kar zagotavlja popolnoma sinhronizirano gibanje odpiranja in zapiranja za dve trdi čeljusti.
Trde čeljusti so izdelane iz legiranega jekla visoke trdote, popolnoma kaljene in natančno brušene, kar zagotavlja vrhunsko odpornost proti obrabi in udarcem za težko grobo rezkanje. Trde čeljusti so samostojni ločljivi rezervni deli; obrabljene čeljusti je mogoče zamenjati ločeno, ne da bi zamenjali celotno enoto primeža.
Popolnoma zaprte zaprte votline preprečujejo, da bi rezkalni ostružki, hladilna tekočina in kovinski prah vdrli v notranje prenosne sklope, s čimer se prilagajajo močno onesnaženim okoljem rezkalne delavnice z veliko odrezki.
Osnova ima vnaprej obdelane standardne vmesnike za pozicioniranje ničelne točke, ki so neposredno združljivi z običajnimi sistemi ničelne točke brez dodatnih adapterskih plošč.
delovni mehanizmi
1. Samocentrirni vpenjalni mehanizem
Notranji težki sinhroni menjalnik poganja trde čeljusti levo-desno za simetrično gibanje. Obdelovanci omogočajo samodejno centriranje brez ročnega natančnega poravnavanja, kar odpravlja nastavitev številčnice. Ko je središče obdelovanca vpeto, se zaklene, da se odstranijo napake pri pozicioniranju, ki jih povzroči človek. Trde čeljusti visoke trdote zagotavljajo zadostno vpenjalno trenje za odpornost na udarno silo rezkanja. Položaj obdelovanca ostane stabilen pri grobem rezkanju, polkončnem rezkanju in končnem rezkanju ter zagotavlja dosledno kakovost dimenzij rezkanih površin.
2. Povezovalni mehanizem za pozicioniranje ničelne točke
Podnožje primeža sledi glavnim dimenzijskim standardom sistema ničelne točke in ga je mogoče namestiti neposredno na osnovne plošče ničelne točke za hitro demontažo in montažo vpenjal. Stabilna referenčna točka se ohrani tudi po namestitvi. Za zamenjavo obdelovanca ali celotnega vpenjala ni potrebna ponovna kalibracija ničelne točke, kar močno skrajša ure nastavitve. Ta zasnova podpira povezavo s fleksibilnimi proizvodnimi linijami FMS in sodeluje z robotskim nakladanjem-razkladanjem, da se doseže nenadzorovano neprekinjeno CNC rezkanje za večvariantne dele
Temeljne prednosti
1. Srednje velika težka konstrukcija proti dinamičnemu rezkanju
Kovano ohišje primeža z razbremenitvijo napetosti in ojačan prenosni sklop za težke obremenitve so odporni na močno rezalno silo grobega rezkanja. Med rezkanjem se zmanjša deformacija telesa primeža in povečanje prenosne reže. En sam primež podpira grobo in visoko natančno rezkanje ter zmanjša pritisk na inventar vpenjal v delavnici.
2. Popolnoma kaljene zamenljive trde čeljusti za vrhunsko odpornost proti obrabi in udarcem
Trde čeljusti so deležne popolnega kaljenja-kaljenja in natančnega brušenja. Nizka stopnja obrabe pri dolgotrajnem rezkanju zmanjša pogosta vzdrževalna dela pri ponovnem brušenju. Neodvisne zamenljive trde čeljusti zmanjšajo dolgoročne stroške vzdrževanja.
3. Standardni vmesniki z ničelno točko za hitro menjavo napeljave
Osnova se neposredno ujema z običajnimi sistemi za pozicioniranje ničelne točke brez adapterskih plošč po meri. Močno pospešite razstavljanje-sestavljanje vpenjal, odstranite zamudno poravnavo številčnice in indikatorja in izboljšajte stopnjo izkoriščenosti CNC rezkalnega stroja za avtomatizirane proizvodne linije FMS.
4. Visoko natančen sinhroni samocentrirni prenos stabilizira dimenzijo rezkanja
Sinhroni menjalnik v paru z ozemljitvijo ohranja tesen nadzor razdalje. Dvojne trde čeljusti se premikajo sinhrono. Centrirna točka ostane stabilna po vpenjanju in preprečuje zdrs obdelovanca med grobim in končnim rezkanjem, kar zagotavlja kvalificirane geometrijske tolerance.
5. Tesnjenje celotnega ohišja podaljša življenjsko dobo napeljave
CNC rezkanje ustvarja ogromne odrezke in hladilno tekočino. Zaprte votline izolirajo onesnaževalce stran od prenosnih komor, da preprečijo motenje in natančno razpadanje. Vzdržljiva zasnova, enostavna za vzdrževanje, zmanjša tovarniške OPEX.
6. Optimiziran odtis ustreza večini navpičnih CNC delovnih miz
Srednje velika kompaktna postavitev za težke obremenitve ne zasede preveč prostora na mizi. Združljiv z večino vertikalnih obdelovalnih centrov, CNC rezkalnih strojev in 4-osnih vrtljivih miz za naloge rotacijskega rezkanja.
7. Neposredna dobava v tovarni s prilagodljivimi prilagoditvami po meri
Kot izvorni proizvajalec JWGRIP zagotavlja strukturno prilagajanje glede na modele strojev strank in funkcije delov: prilagoditev vpenjalnega giba, modifikacija osnovne montažne luknje, izdelava čeljusti posebnega profila po meri, izpolnjevanje personaliziranih zahtev CNC-rezkalnega procesa za različne proizvajalce.
Večsektorski aplikacijski scenariji
1.CNC rezkanje v industriji kalupov
Grobo rezkanje, polkončno rezkanje in končno rezkanje za kalupne vložke in kalupna jedra. Struktura za težke obremenitve prenese udarce rezkanja, medtem ko priklop z ničelno točko pospeši menjavo kalupa in skrajša čas priprave kalupa.
2. Proizvodnja avtomobilskih delov
CNC rezkanje strukturnih komponent strojne opreme avtomobilov, nosilcev iz litega železa in delov iz visoko trdnih aluminijevih zlitin. Zagotavlja skladnost dimenzij za serijsko proizvedene avtomobilske komponente.
3.Inženiring-strojna dodatna obdelava
Rezkanje kovinskih strukturnih delov in litoželeznih dodatkov gradbenih strojev. Močno vpenjanje ustreza pogojem grobega rezkanja z velikim odvzemom materiala.
4. Splošno strojno rezkanje mehanskih delov
CNC rezkanje za srednje šaržne strojne dele iz jekla in litega železa, uravnoteženje togosti vpenjanja in natančnosti obdelave.
5.3C strojna obdelava kovinskih komponent
Rezkanje konstrukcijskih obdelovancev iz aluminijeve zlitine visoke trdnosti. Stabilna natančnost centriranja zagotavlja ozke tolerance dimenzij.
6.Fleksibilne CNC-rezkalne avtomatske linije FMS
Sodelujte z robotom za nalaganje-razkladanje in rotacijo z več napravami, da uresničite neprekinjeno rezkanje brez nadzora za sodobne delavnice pametne proizvodnje.
Navodila za namestitev
1. Pred namestitvijo popolnoma očistite pritrdilno površino mize CNC-rezkalnega stroja in kontaktno površino podnožja primeža. Odstranite kovinske ostružke, ostanke hladilne tekočine in oljne madeže. Tuji delci na spojnih površinah bodo nagnili vpenjalo in neposredno povzročili odstopanje dimenzij rezkanja.
2. Postavite primež na mizo tako, da je luknja poravnana. Zategnite pritrdilne vijake v skladu z vrednostmi navora iz priročnika za stroj. Potrdite popolno zaklepanje brez tresenja in dokončajte preverjanje referenčne točke pred začetkom uradnega CNC rezkanja.
3. Postavite obdelovanec v srednje območje trdih čeljusti; fina ročna poravnava ni potrebna. Aktivirajte zaklepni mehanizem za sinhrono centriranje in vpenjanje. Prilagodite silo vpenjanja glede na material obdelovanca in postopek rezkanja:
Uporabite večjo vpenjalno silo za grobo rezkanje, da se uprete rezalnemu udarcu
Za končno rezkanje uporabite zmerno vpenjalno silo, da preprečite deformacijo obdelovanca zaradi iztiskanja
4. Izvedite preverjanje poskusnega reza: ročno potrdite, da se obdelovanec po vpetju ne zrahlja. Zaženite cikel prostega teka stroja, ki simulira pogoje rezkanja. Zaženite formalni program rezkanja šele, ko opazite ničelni premik ali vibracije.
5. Zagon z osnovno ploščo za pozicioniranje ničelne točke: Umerite natančnost poravnave locirnega zatiča, da zagotovite zmogljivost ponovnega pozicioniranja vpenjala. Pri projektih avtomatizacije, vgrajenih v robote, uskladite središče robotskega grabila s centrirnim središčem primeža, da preprečite mehanske poškodbe zaradi trka.
Kontrolni seznam vzdrževanja
1. Po vsaki menjavi očistite vpenjalne površine trdih čeljusti. Odstranite kovinske ostružke in ostanke rezanja, da preprečite zamik vpenjanja, ki ga povzročajo onesnaževalci.
2. Vsaka dva tedna namažite notranji sklop sinhronega menjalnika z mastjo za posebne namene, da zagotovite nemoteno gibanje čeljusti in zaustavite širjenje reže pri prenosu, ki jo povzročajo dolgotrajne udarne obremenitve rezkanja.
3. Izogibajte se močnemu trkanju ob trde čeljusti. Obrabljene trde čeljusti se lahko obrusijo za popravilo; močno poškodovane trde čeljusti zamenjajte ločeno namesto celotnega primeža.
4. Zaščitite pritrdilne površine podnožja primeža pred trkom in praskami. Med dolgotrajnim skladiščenjem v mirovanju uporabite premaz proti rjavenju, da ohranite natančnost datuma namestitve.
5. Nikoli ne delajte v stanju vpetja zaradi prevelikega hoda ali preobremenitve, da se izognete deformacijskim poškodbam sestavnih delov menjalnika pri dinamičnem udarcu rezkanja.
Diagnoza napak in protiukrepi
Napaka 1: Dimenzijska odstopanja obdelovanca in površinske sledi po rezkanju
Vzroki: nezadostna vpenjalna sila; nezadostno mazanje menjalnika; ohlapni osnovni vijaki; obraba trde čeljusti
Rešitve: Zmerno povečajte vpenjalno silo; mazanje delov menjalnika; ponovno privijte pritrdilne vijake podnožja; obrusite ali zamenjajte obrabljene trde čeljusti.
Napaka 2: Zdrs obdelovanca in zamik med težkim grobim rezkanjem
Vzroki: nezadosten zaklepni moment; kovinski ostružki, zataknjeni na trdih površinah čeljusti; prevelik prenosni prostor
Rešitve: Povečajte zaklepni moment; popolnoma čiste vpenjalne površine trdih čeljusti; prilagodite zračnost mehanizma prenosa, da obnovite natančnost sinhronega gibanja.
Napaka 3: Zastoj pri premikanju čeljusti in premikanje čeljusti pod obremenitvami rezkanja
Vzroki: Ostružki in hladilna tekočina prodrejo v zaprte votline; nezadostna oskrba z maščobo; obraba komponent menjalnika
Rešitve: Očistite notranje nečistoče; občasno dopolnite mazalno mast; preglejte in zamenjajte močno obrabljene komponente.
Napaka 4: Zmanjšana natančnost ponovnega pozicioniranja po razstavljanju-sestavljanju ničelne točke
Vzroki: Ostružki na kontaktnih površinah z ničelno točko; obraba lociranja; nezadosten navor zategovanja podlage primeža
Rešitve: temeljito očistite pozicionirne površine; preverite stanje obrabe locirnega zatiča; ponovno privijte osnovne vijake s standardnim navorom.
Ureditev pakiranja in pošiljanja
① Standardni modeli so na zalogi za hitro pošiljanje naročil v tujino.
② Vsaka enota gre pred dostavo skozi natančen pregled celotnega predmeta, opremljena s poročili o natančnih preskusih in površinsko obdelavo proti rjavenju.
③ Naročilo posamezne enote: ovoj iz bisernega bombaža in težka škatla.
④ Izvozna naročila v razsutem stanju: debeli zaboji iz masivnega lesa, odporni na udarce, s pregradnim oblazinjenjem ščitijo natančne površine pred poškodbami, ki nastanejo pri trčenju čezmorskega tovora.
⑤ Označevanje blagovne znamke OEM in prilagojena naročila sledijo dogovorjenemu času. Dokumenti o specifikacijah in poročila o pregledu so priloženi v vsakem paketu.
Poprodajne podporne storitve
1. Oddaljeno spletno tehnično vodenje za namestitev, zagon in odpravljanje napak na kraju samem.
2. Popolna dokumentacija o delovanju in vzdrževanju, zagotovljena za vsako naročilo.
3. Tehnično svetovanje pri projektu po meri za nestandardno modifikacijo giba, čeljusti in osnovne strukture.
4. Nosljive rezervne dele, vključno s trdimi čeljustmi, je mogoče kupiti ločeno za zamenjavo na mestu.
Referenca za izbiro naročila
Osnovna vrednost srednje velikega težkega samocentrirnega ničelnega primeža JWGRIP s trdimi čeljustmi za CNC rezkanje je v srednje veliki težki konstrukciji proti udarcem pri rezkanju, na obrabo odpornih kaljenih trdih čeljustih, standardni zmožnosti hitre zamenjave ničelne točke, združljivosti z dvojnim načinom za grobo rezkanje in končno rezkanje ter visoko centriranje ponavljajoča se natančnost.
Rešuje ozka grla pri CNC-rezkanju, kot so izzivi pri obdelavi težkih rezov, nizka učinkovitost menjave vpenjala in težavno priklop na ničelno točko.
Opomniki za izbiro:
1. Uskladite vpenjalni hod z največjo dimenzijo obdelovanca.
2. Konfiguracija trde čeljusti je priporočljiva za obdelovance iz jekla, litega železa in zlitin visoke trdnosti.
3. Standardne različice na zalogi zagotavljajo hitro dostavo.
4. Obrnite se na našo storitev rešitve po meri za posebne CNC-stroje in zahteve za procese posebnih delov.
Tovarniško neposredno iz JWGRIP, vzdržljiv in enostaven za vzdrževanje. Idealno za nabavo nadgradnje vpenjala v CNC-rezkalnih delavnicah in avtomatiziranih linijah FMS. Proizvajalcem pomaga povečati izkoristek delov in povečati pretok CNC rezkalnega stroja.
pogosta vprašanja
V1: Ali lahko ta primež sodeluje s 4-osnimi vrtljivimi mizami?
O: Da. Njegovo podnožje ustreza standardom za montažo za 4-osne vrtljive mize in podpira obdelavo z rotacijskim rezkanjem. Trde čeljusti so odporne na udarce rezanja, ki nastanejo med rotacijskim rezkanjem.
V2: Ali moram zamenjati celoten primež, ko so trde čeljusti obrabljene?
O: Ne. Trde čeljusti so neodvisni zamenljivi rezervni deli, ki močno zmanjšajo dolgoročne stroške vzdrževanja.
V3: Ali bo ta srednje velik primež zasedel preveč prostora na mizi?
O: Ne. Sprejema srednje veliko kompaktno postavitev za težke obremenitve. Prilega se delovnim mizam večine navpičnih CNC obdelovalnih centrov, hkrati pa ohranja močno vpenjalno zmogljivost.
V4: Ali je srednje velik težki samocentrirni primež ničelne točke s trdimi čeljustmi za CNC rezkanje združljiv z obstoječimi sistemi strank za pozicioniranje ničelne točke?
O: Standardna različica ustreza glavnim osnovam za pozicioniranje ničelne točke. Storitev prilagajanja po meri je na voljo za plošče z ničelno točko posebnih specifikacij.
V5: Ali lahko en primež obvlada grobo in končno rezkanje?
O: Da. Težko ohišje primeža in ojačana struktura prenosa vzdržita rezalne udarce pri grobem rezkanju. Njegova ponavljajoča se natančnost centriranja izpolnjuje zahteve glede tolerance končnega rezkanja. En primež zaključi delovne poteke grobega rezkanja, polkončnega rezkanja in končnega rezkanja.
Pošlji povpraševanje
Kontaktne informacije
-
Naslov
Št. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Kitajska
-
Tel
-
E-naslov
Dobrodošli pri pošiljanju povpraševanja na JWGRIP. Naša strokovna tehnična in prodajna ekipa bo zagotovila brezplačno izbiro napeljav, prilagojeno zasnovo rešitve in natančno ponudbo.
Podobni izdelki
Novice Priporočila