Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







Visoko natančen samocentrirni CNC primež z okroglo osnovo
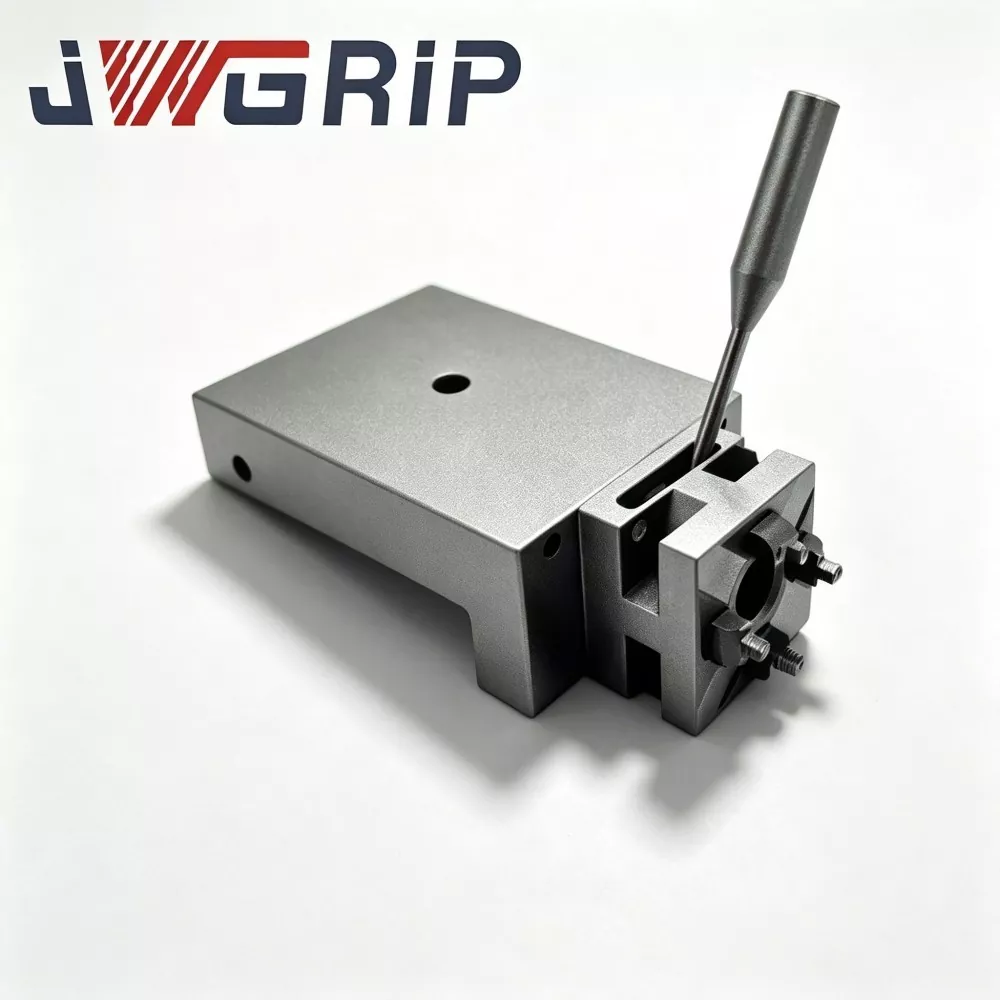
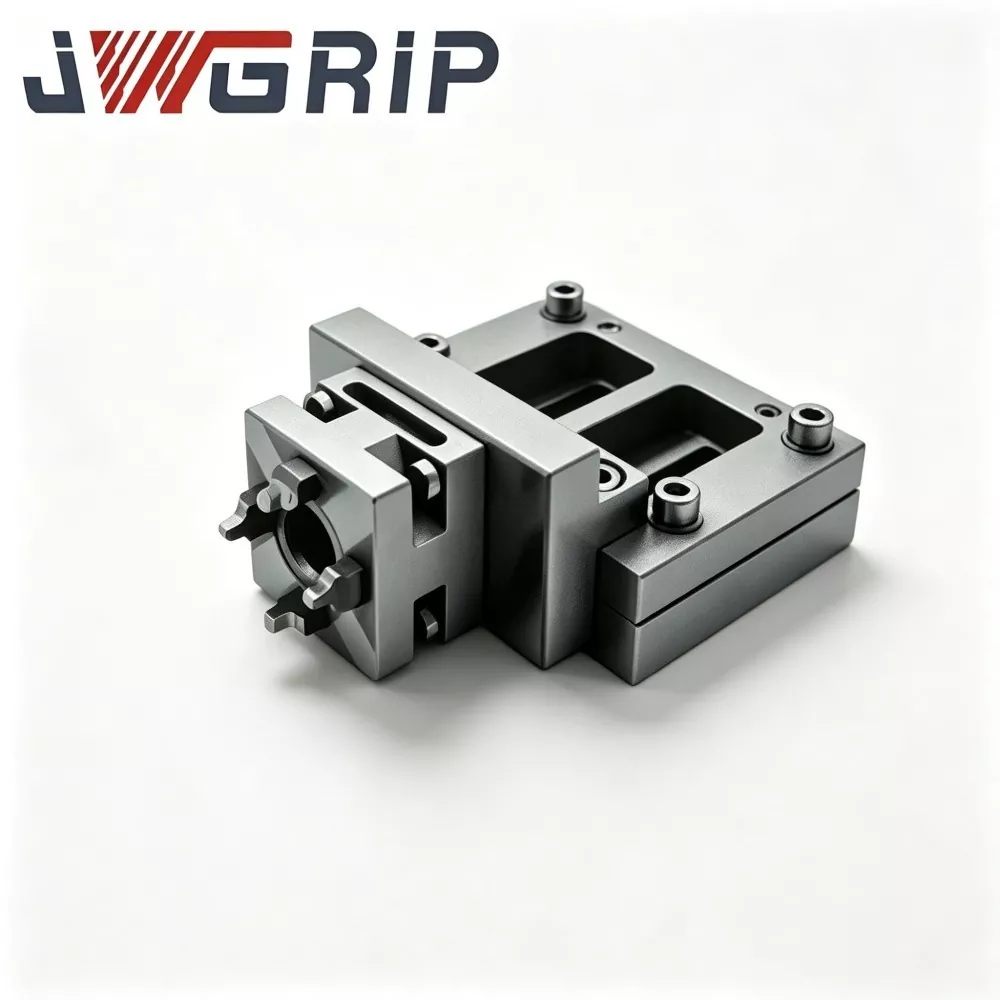
JWGRIP je profesionalni proizvajalec in dobavitelj prilagojenih visoko natančnih okroglih samocentrirnih CNC primežev za 5-osno obdelavo na Kitajskem, s standardnimi modeli, ki so v celoti na zalogi za hitro globalno dostavo. To je visoko natančno integrirano CNC držalo za delo, ki je profesionalno zasnovano za 5-osne in kompleksne večosne CNC obdelovalne operacije. Prevzame prvovrstno ohišje iz nodularne litine in indukcijsko utrjeno vodilno strukturo, združuje izjemno visoko ponovljivo zmogljivost vpenjanja, kompaktno postavitev, ki prihrani prostor, in visoko togost rezalne stabilnosti v eno integrirano enoto.
Ta visokonatančni samocentrirni primež z okroglo osnovo ima ponovljivost vpenjanja jedra ±0,01 mm, kar zagotavlja izjemno stabilno zmogljivost pozicioniranja za obdelavo delov kompleksnega profila. Vse ključne strukturne komponente so po grobi obdelavi podvržene strogemu staranju za lajšanje napetosti, da se popolnoma odpravi notranja napetost pri litju in obdelavi, kar zagotavlja dolgoročno strukturno stabilnost. Indukcijsko utrjena vodila zagotavljajo vrhunsko odpornost proti obrabi med pogostim cikličnim vpenjanjem, učinkovito ohranjajo dosledno natančnost pozicioniranja in preprečujejo oslabitev natančnosti zaradi dolgotrajnega delovanja.
Optimizirano kompaktno okroglo podnožje prihrani prostor na mizi stroja in učinkovito preprečuje motnje orodja med nihanjem pod velikim kotom in rotacijskim indeksiranjem. S preprostimi in učinkovitimi postopki vpenjanja močno zmanjša napake pri namestitvi, ki jih povzroči človek, in poveča čas delovanja vretena. Široko uporabna za natančno serijsko obdelavo letalskih in vesoljskih komponent, avtomobilskih delov in delov kalupov višjega cenovnega razreda, to vpenjalo Made-in-China znatno skrajša čas pomožnega prilagajanja in zagotavlja zanesljivo in dosledno dimenzijsko natančnost za zelo zapletene naloge natančne strojne obdelave.
Razlaga principa delovanja
Samocentrirni CNC primež z visoko natančnostjo okrogle podlage je natančna prijemalna enota, ki se večinoma uporablja na 4-osnih, 5-osnih CNC obdelovalnih centrih, EDM strojih in opremi za natančno brušenje.
Njegova glavna značilnost je konstrukcija s krožno osnovo: v primerjavi s primeži s pravokotno osnovo zasnova z okroglo osnovo poveča prostor za vrtljivo gibanje na strojnih mizah in se izogne potrebi po obsežnih vmesnih adapterskih ploščah.
Funkcija samocentriranja se izvaja z notranjim natančnim sinhronim prenosnim mehanizmom z odmičnimi vijaki:
1. Ko je primež varno pritrjen na delovno mizo strojnega orodja, postavite obdelovanec med dve čeljusti.
2. Privijte osrednji pogonski vijak; notranji komplet odmičnih vijakov poganja dvojne čeljusti, da se premikajo navznoter z enako hitrostjo.
3. Obdelovanec je samodejno centriran na središčno linijo vretena stroja, ni potrebna dolgočasna ročna poravnava kazalnika.
Obdelovalne boleče točke
Dejanska večosna serijska proizvodnja razkriva več tipičnih omejitev običajnih rešitev za držanje delov:
1. Nezadostna vrtilna zračnost primežev s pravokotnimi osnovami
Pravokotno podnožje zavzema veliko površino mize. Med velikim kotom nagiba 4-/5-osnih strojev pogosto pride do motenj orodnega vretena. Dodatne adapterske plošče dodatno porabijo hod osi Z.
2. Zmanjšanje natančnosti zaradi ciklične obrabe vodila
Brez visokotrdotne površinske obdelave se kontaktne površine vodil postopoma obrabijo po obsežnih ciklih vpenjanja. Samocentrirni zamik referenčne točke, ki zahteva večkratno ročno ponovno poravnavo in znižanje efektivnega časa delovanja stroja.
3. Močna odvisnost od ročnega centriranja
Tradicionalni primeži zahtevajo izkušene operaterje za dokončanje centriranja številčnice. Nedoslednost pri pozicioniranju, ki izhaja iz razlik v usposobljenosti operaterja, se bo povečala pri zapletenem rezanju pod več koti, kar bo povzročilo ostanke obdelovanca visoke vrednosti.
4. Vdor onesnaževalcev skrajša življenjsko dobo napeljave
Slabo zatesnjene strukture omogočajo vstop rezalne tekočine in kovinskih ostružkov v notranje sklope prenosa. Abrazivni delci pospešujejo obrabo komponent in povzročajo motnje pri dolgotrajni neprekinjeni proizvodnji.
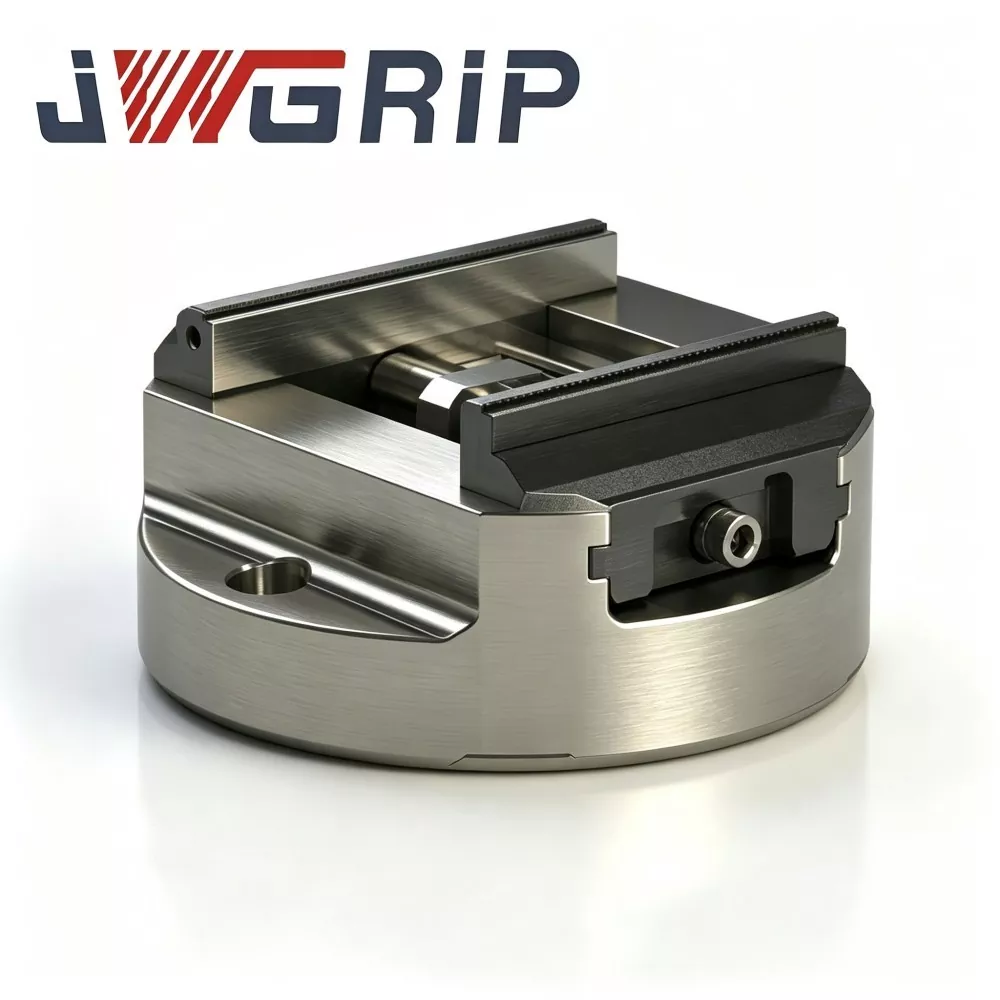

Sestava sestave
JWGRIP Visoko natančen samocentrirni CNC primež okrogle podlage je sestavljen iz petih osnovnih funkcionalnih sklopov:
① Glavno ohišje z okroglo osnovo iz nodularne litine visoke kakovosti
② Indukcijsko utrjena natančna vodilna skupina
③ Notranja sinhrona dvočeljustna pogonska enota z odmičnimi vijaki
④ Izmenljivi vmesnik za montažo čeljusti (za trde čeljusti / mehke čeljusti)
⑤ Popolnoma zaprt tesnilni sklop, odporen na ostružke in hladilno tekočino
1. Glavno telo iz nodularne litine z okroglo osnovo brez napetosti
Vrhunski ulitek iz nodularne litine z večkrožno obdelavo staranja za razbremenitev napetosti. Odlična lastnost dušenja tresljajev zavira sledi rezanja. Obris s krožno osnovo izboljša rotacijsko zračnost za 4-osno/5-osno opremo.
2. Indukcijsko utrjena natančna vodilna skupina
Kontaktne površine vodil so obdelane z indukcijskim utrjevanjem, kar doseže visoko površinsko trdoto. Natančno brušene drsne površine zagotavljajo gibanje z nizkim trenjem in dolgoročno odpornost proti obrabi pri pogostih ciklih odpiranja in zapiranja.
3. Notranja sinhrona dvočeljustna pogonska enota z odmičnimi vijaki
Natančno izdelan odmični vijačni prenos zagotavlja popolnoma sinhronizirano gibanje dveh čeljusti. Realizira samodejno centriranje obdelovanca ne glede na začetni položaj namestitve obdelovanca.
4. Zamenljivi vmesnik za montažo čeljusti
Podpira hitro menjavo med trdimi čeljustmi in aluminijastimi mehkimi čeljustmi. Uporabniki lahko sprejmejo mehke čeljusti za predhodno obdelavo surovcev s posebnim profilom brez nakupa dodatnih namenskih vpenjal.
5. Popolnoma zaprt tesnilni sklop
Tesnilno ohišje ovije notranji odmični vijak in vodilno komoro, blokira kovinske ostružke in brizganje hladilne tekočine ter ščiti natančne gibljive komponente pred abrazivno kontaminacijo.
Poudarki diferencirane osnovne zmogljivosti
1. Zajamčena natančnost ponovnega vpenjanja ±0,01 mm
Preverjeno s tovarniško inšpekcijsko opremo za vsako končano enoto, ne le teoretični parameter. Stabilna konsistentnost prvega dela med serijami, učinkovito zmanjšanje stopnje zavrnitve in obsega ponovnega dela za večosne komponente visoke vrednosti.
2. Geometrija z okroglo osnovo, optimizirana za večosno rotacijsko gibanje
Krožni obris maksimira rotacijsko delovno ovojnico stroja. Odpravlja izgubo med premikanjem osi Z, ki jo povzročajo dodatne adapterske plošče. Zagotavlja dovolj prostora za izogibanje med zapleteno nagibno-rotacijsko obdelavo in omogoča sprejemanje bolj agresivnih parametrov rezanja.
3. Izjemna zmogljivost dušenja tresljajev iz ohišja iz nodularne litine
Material iz nodularne litine učinkovito absorbira vibracije pri rezanju. Zadrži sledi šklepetanja, ki nastanejo v pogojih težkega rezanja. Izboljša kakovost površine končnega dela in podaljša življenjsko dobo orodja.
4. Indukcijsko kaljene gibljive površine ključev HRC 58-62
Kritične površine vodil in odmičnih vijakov dosegajo trdoto HRC 58-62. Ohranja stabilno zmogljivost samocentriranja po milijonih vpenjalnih ciklov in upočasni upadanje natančnosti, ki ga povzroči površinska abrazija.
5. Popolnoma zaprta tesnilna konstrukcija za izolacijo kontaminacije
Ščiti notranje dele natančnega prenosa pred ostružki in brizganjem hladilne tekočine v običajnih pogojih CNC delavnice. Podaljša življenjsko dobo napeljave in stabilizira zmogljivost neprekinjene serijske proizvodnje.
6. Zamenljiva trda/mehka čeljust plus projektno usmerjena zmožnost prilagajanja po meri
Vmesnik za hitro zamenjavo čeljusti se prilagaja raznolikim profilom obdelovanca. JWGRIP zagotavlja storitve inženiringa po meri: prilagodite postavitev osnovne namestitve, konturo čeljusti in vpenjalni hod, da zadostite posebnim zahtevam mize stroja in obdelovanca.
Tipični aplikacijski sektorji
1. Proizvodnja natančnih komponent za letalstvo
Turbinske lopatice, strukturni okvirji, komponente, povezane s podvozjem, s strogimi tolerančnimi zahtevami in kompleksnimi prostorskimi obrisi. Stabilna zmogljivost samocentriranja izpolnjuje zahteve po večkotnem 5-osnem rezkanju in vrtanju za dele visoke vrednosti v vesolju.
2. Proizvodnja komponent za avtomobile in motošport
Ohišja motorja, ohišja menjalnika, strukturni obdelovanci vzmetenja. Primeren za visokohitrostno rezkanje delov iz aluminijevih in titanovih zlitin v 4-osni/5-osni opremi.
3. Izdelava v kalupe
Jedra za brizganje, komponente za štancanje. Visoka togost in natančnost ponavljajočega se pozicioniranja zagotavljata fino površinsko obdelavo in natančne dimenzije funkcij za naloge izdelave kalupov.
4. Splošna natančna strojna obdelava v delavnici
Vertikalno/horizontalno delo v obdelovalnem centru v delavnici, vključno z rezkanjem, vrtanjem, brušenjem in navojem. Zanesljivo univerzalno držalo za mešana serijska večvariantna naročila delov.
Potek dela namestitve
1. Temeljito očistite pritrdilno ravnino delovne mize strojnega orodja in spodnjo referenčno površino z okroglo osnovo primeža. Odstranite kovinske ostružke, ostanke hladilne tekočine in oljne madeže. Drobni tujki bodo sprožili zamik vgradnje in povzročili odstopanje pri pozicioniranju med večosnimi rotacijskimi operacijami indeksiranja.
2. Namestite primež na delovno mizo obdelovalnega stroja, poravnajte položaje pritrdilnih lukenj. Zategnite pritrdilne vijake v skladu s specifikacijami navora, navedenimi v uradnem priročniku. Prepričajte se, da je primež trdno pritrjen brez nihanja.
3. Postavite obdelovanec med čeljusti, pritisnite centralni pogonski vijak, da dokončate samodejno samocentrirno vpenjanje. Zamenjajte trde/mehke čeljusti glede na material obdelovanca in zunanjo konturo.
4. Izvedite simulacijo prostega teka stroja za večosne premike nagibanja-indeksiranja. Preverite mehanske motnje in nagnjenost k premikanju obdelovanca pri simuliranih rezalnih obremenitvah.
5. Dokončajte validacijo poskusnega rezanja s preskusnim obdelovancem. Preverite indekse dimenzij in geometrijske tolerance. Formalno množično proizvodnjo začnite šele, ko zmogljivost centriranja in vpenjanja izpolni tehnične zahteve.
Kontrolni seznam vzdrževanja
1. Dnevno vzdrževanje
Po vsaki izmeni strojne obdelave obrišite delovne površine čeljusti in spodnjo referenčno površino z okroglo osnovo. Odstranite ostružke in brizganje hladilne tekočine, da odpravite vire odstopanja od položaja.
2. Periodično mazanje
V rednih intervalih odprite dostop za vzdrževanje tesnilnega sklopa. Vbrizgajte primerno mazivo proti obrabi za notranjo prenosno enoto z odmičnimi vijaki, da zagotovite gladko odpiranje in zapiranje čeljusti.
3. Pregled obrabljivih delov
Občasno preglejte kontaktne površine čeljusti. Čeljusti zamenjajte ali ponovno obrusite, ko praske ali obraba poslabšajo kakovost vpenjanja. NE nadaljujte s proizvodnjo z obrabljenimi čeljustmi.
4. Četrtletno preverjanje točnosti
Vsako četrtletje odstranite primež z delovne mize. Preglejte referenčno točko z okroglo osnovo, ali so modrice in vdolbine. Izmerite ponavljajočo se natančnost samocentriranja z meroslovnimi orodji, zaznajte subtilno odstopanje natančnosti pred tveganjem odpada serije.
5. Dolgotrajna zaščita pred nedejavnostjo shranjevanja
Popolnoma očistite celotno enoto primeža. Nanesite premaz proti rjavenju na osnovne in delovne površine čeljusti. Hraniti v suhem okolju, zaščitenem pred prahom.
6. Opombe o prepovedanem delovanju
Prepovedati vpenjanje s prevelikim hodom. Nikoli ne udarjajte po ohišju primeža ali čeljusti s težkimi orodji, da se izognete deformaciji osnove in notranjih komponent prenosa.
Referenca za izbiro naročila
Osnovna vrednost JWGRIP visokonatančnega samocentrirnega CNC primeža z okroglo osnovo:
① večosno optimizirana postavitev s krožno osnovo
② tovarniško potrjena ±0,01 mm natančnost ponovnega vpenjanja
③ Telo iz nodularne litine, ki absorbira vibracije
④ indukcijsko utrjene gibljive površine visoke trdote
⑤ zamenljiva trda-mehka struktura čeljusti in zmožnost inženiringa po meri
Rešuje boleče točke večosnega obdelovanja: nezadostna vrtilna zračnost, človeška napaka pri ročnem centriranju, odstopanje natančnosti zaradi ciklične obrabe, slaba prilagodljivost obdelovancem z različnimi profili.
Opomniki za izbiro:
1. Primerjajte največjo zunanjo dimenzijo obdelovanca z učinkovitim vpenjalnim hodom primeža in ohranite razumno varnostno rezervo.
2. Potrdite postavitev montažnih lukenj na mizo stroja; ocenite stanje združljivosti, če se ujemate z osnovnimi ploščami z ničelno točko. Za nestandardne zahteve namestitve je na voljo storitev prilagajanja po meri.
3. Izberite vrsto čeljusti: izberite trde čeljusti za kovinske obdelovance z visoko silo rezanja; uporabite mehke čeljusti za predhodno obdelavo surovcev posebnega profila. Pripravite rezervne komplete čeljusti za visoko mešano različico proizvodnje.
4. Standardne različice na zalogi omogočajo hitro dostavo; sprejmejo storitve inženiringa po meri OEM za posebne dimenzije vgradnje ali posebne zahteve glede profila čeljusti.
pogosta vprašanja
V1: Ali je mogoče visokonatančne samocentrirne CNC primeže z okroglo osnovo namestiti na 4-osne in 5-osne vrtljive mize v obliki zibelke?
ja Njegova okrogla zasnova optimizira zračnost rotacijske osi za 4-osno in 5-osno opremo v obliki ležišča. Prosimo, da pred namestitvijo izračunate skupno višino pritrditve za oceno proti trčenju. Za posebne specifikacije vrtljive mize je mogoče izvesti prilagoditev postavitve montažnih lukenj po meri.
V2: Ali je mogoče na tem primežu uporabiti mehke čeljusti?
Absolutno da. Sprejema zamenljiv vmesnik za montažo čeljusti. Trde čeljusti in aluminijaste mehke čeljusti je mogoče prosto zamenjati, da zadostijo različnim zahtevam glede obdelave obdelovanca.
V3: Kakšna je zajamčena natančnost ponavljajočega se pozicioniranja?
Zagotovljena natančnost ponovnega vpenjanja doseže ±0,01 mm, vsaka enota je podvržena pregledu na tovarniški meroslovni opremi.
V4: Ali JWGRIP podpira naročilo po meri OEM/ODM?
ja Ponujamo storitve inženiringa OEM na enem mestu, vključno z označevanjem logotipa, prilagoditvijo dimenzij in konfiguracijo posebnega materiala, da zadovoljimo prilagojene zahteve na ravni projekta.
V5: Katere so ključne točke za dnevno vzdrževanje?
Zaradi prednosti popolnoma zaprte zasnove tesnjenja ni potrebno veliko vzdrževalnih del. Glavne operacije: vzdržujte zunanje površine čiste pred ostružki, izvajajte redno mazanje za notranji prenos odmičnih vijakov in občasno preverjajte stanje obrabe čeljusti.
Pošlji povpraševanje
Kontaktne informacije
-
Naslov
Št. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Kitajska
-
Tel
-
E-naslov
Dobrodošli pri pošiljanju povpraševanja na JWGRIP. Naša strokovna tehnična in prodajna ekipa bo zagotovila brezplačno izbiro napeljav, prilagojeno zasnovo rešitve in natančno ponudbo.
Novice Priporočila