Slovenski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







52 Hitra menjava vpenjalne plošče za CNC držalo
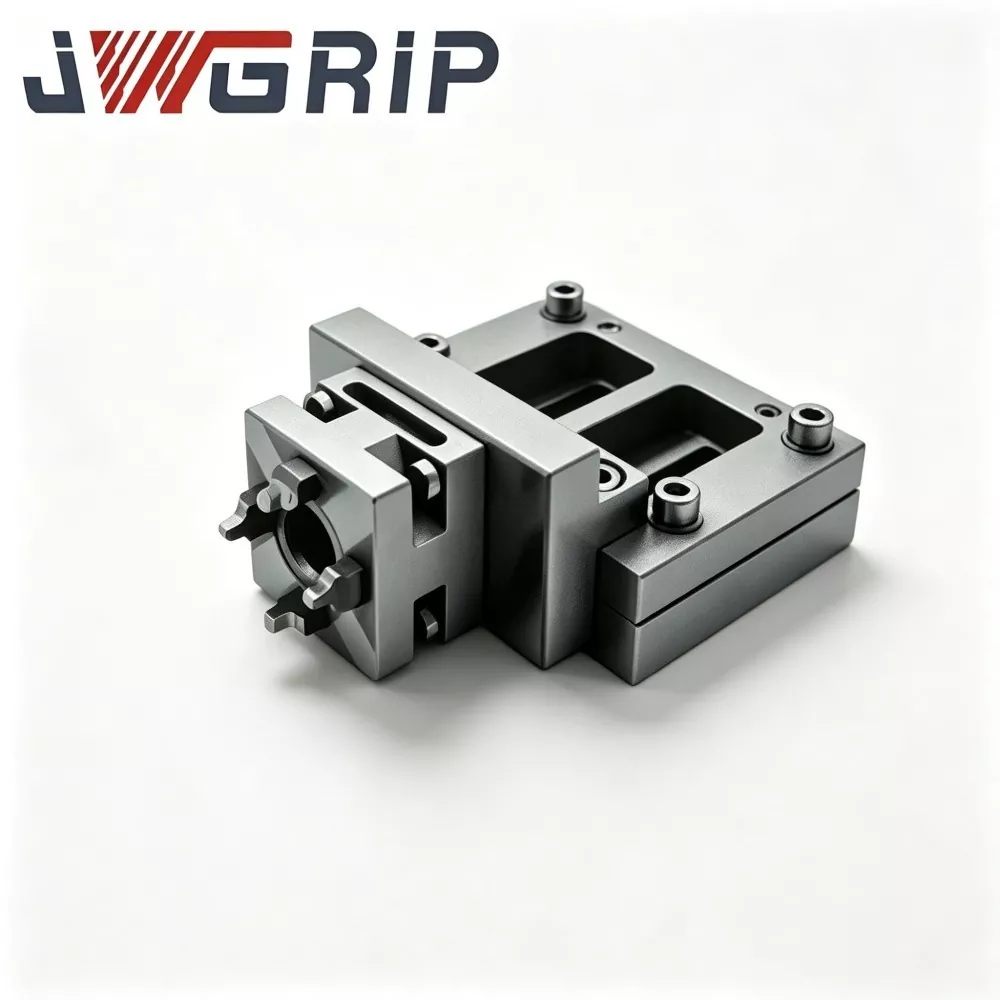
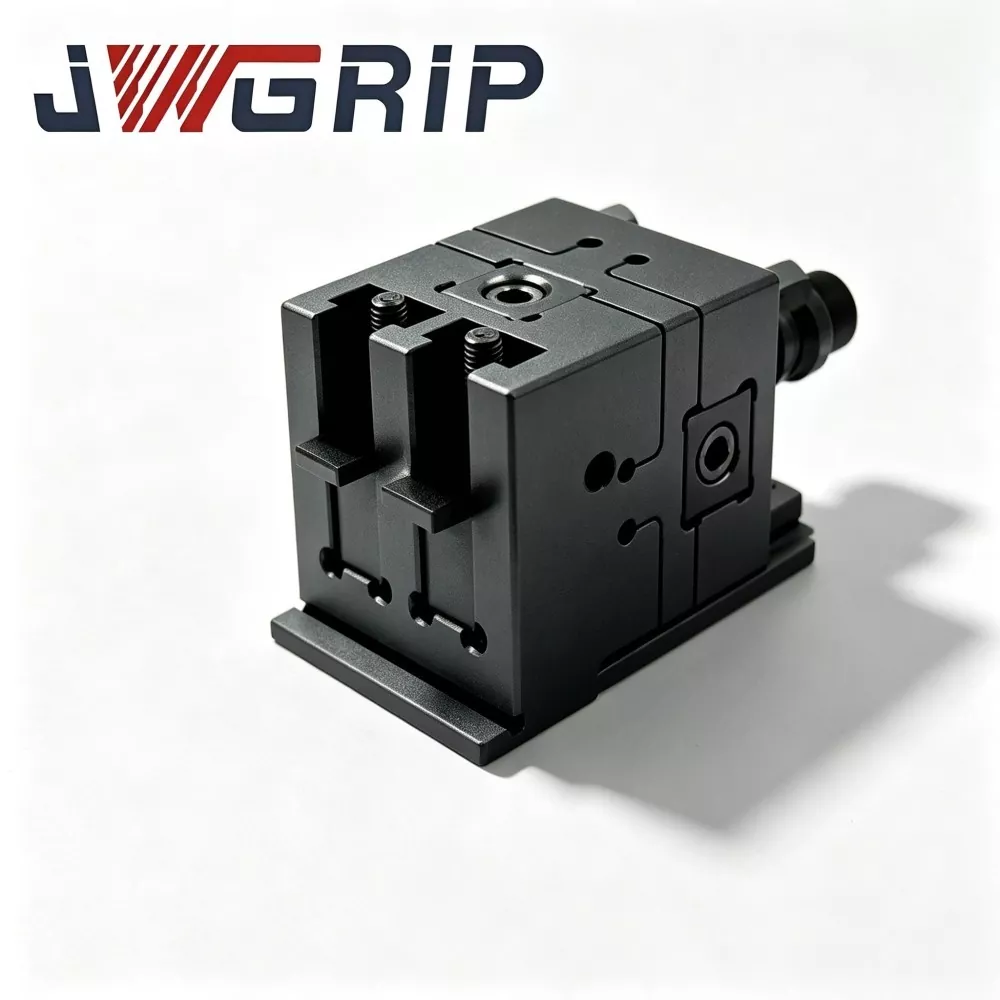
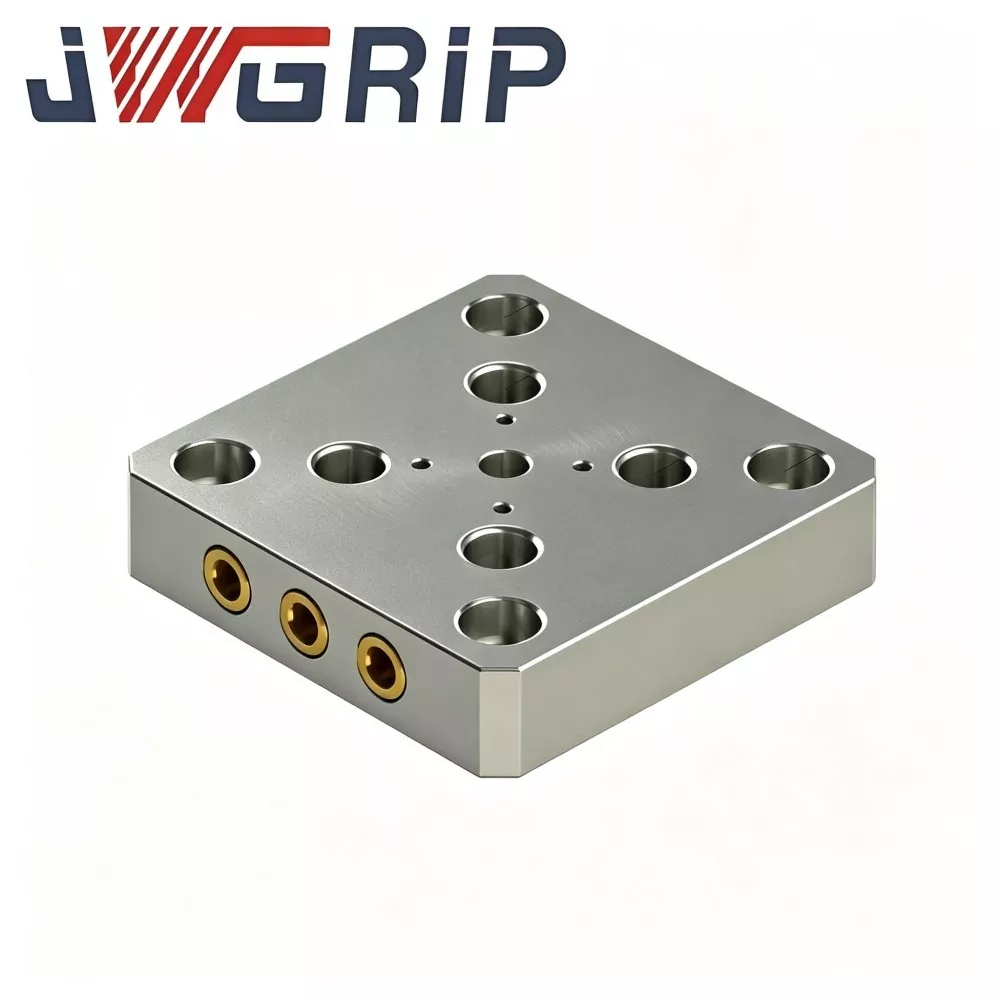
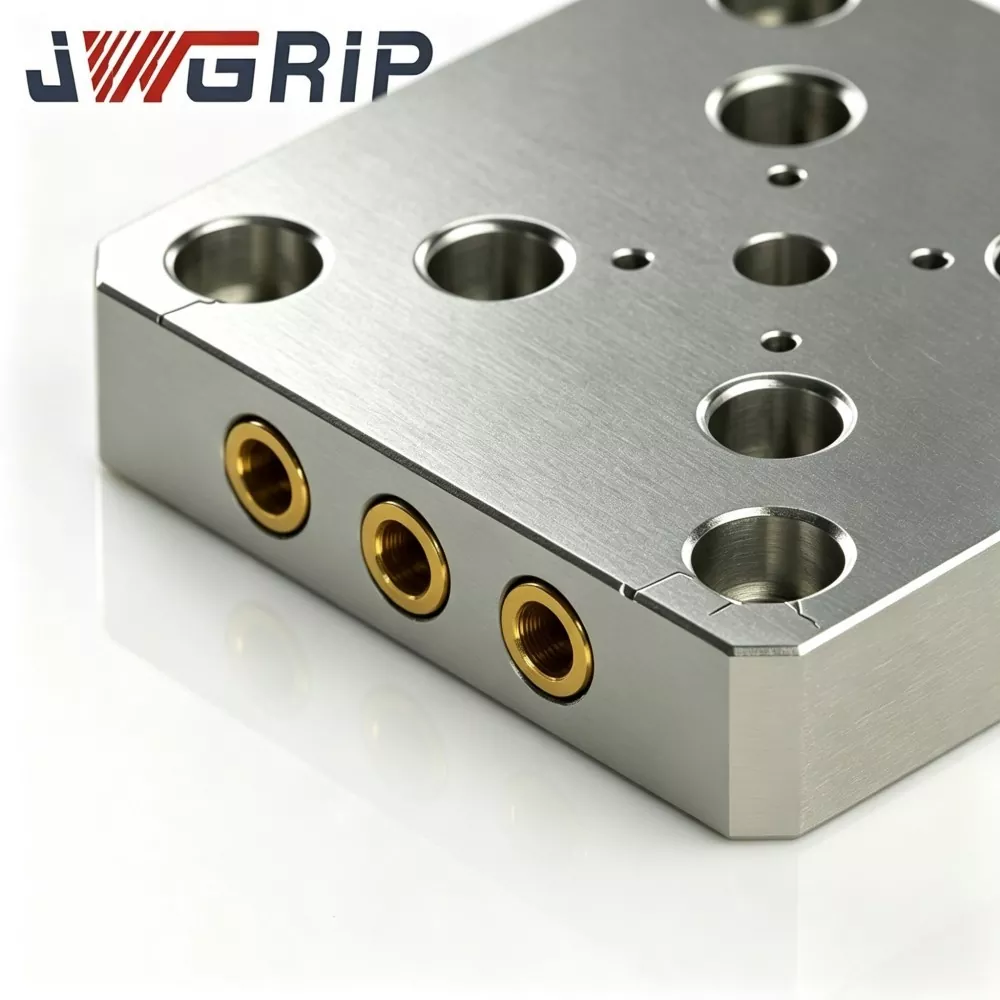
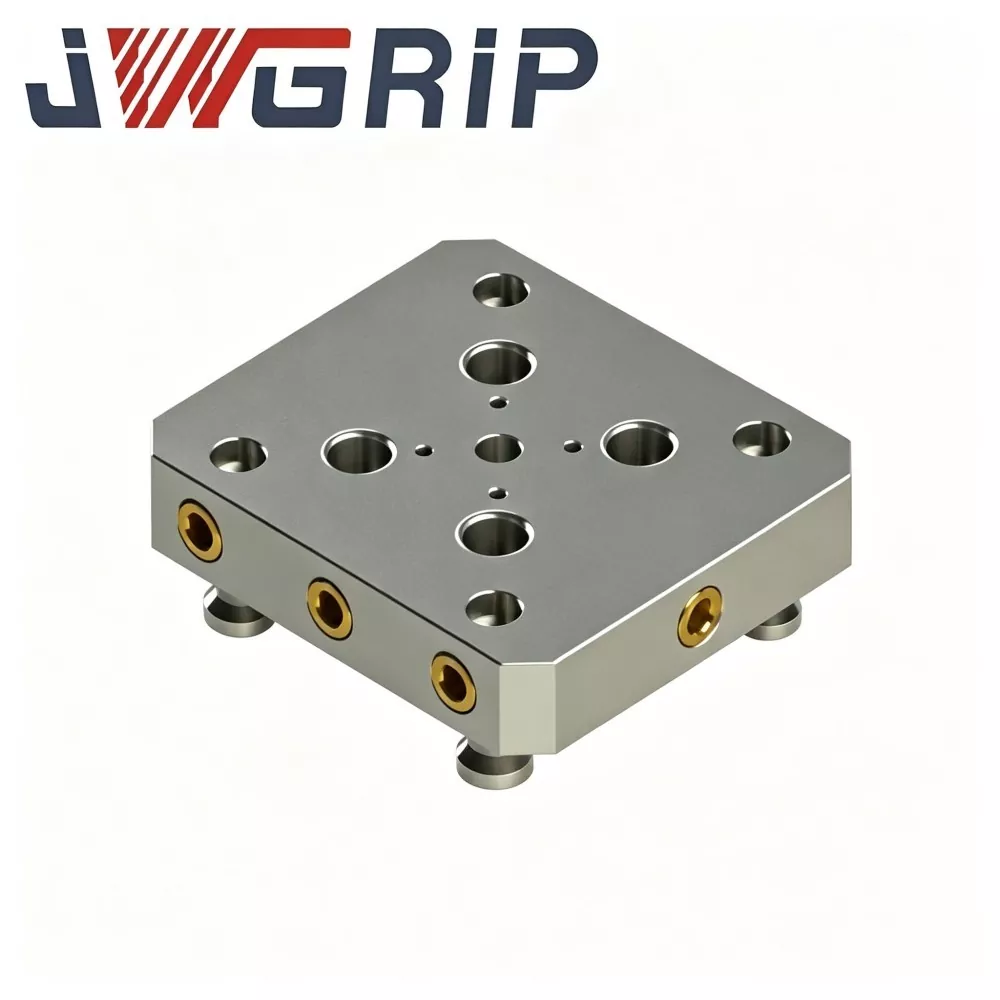
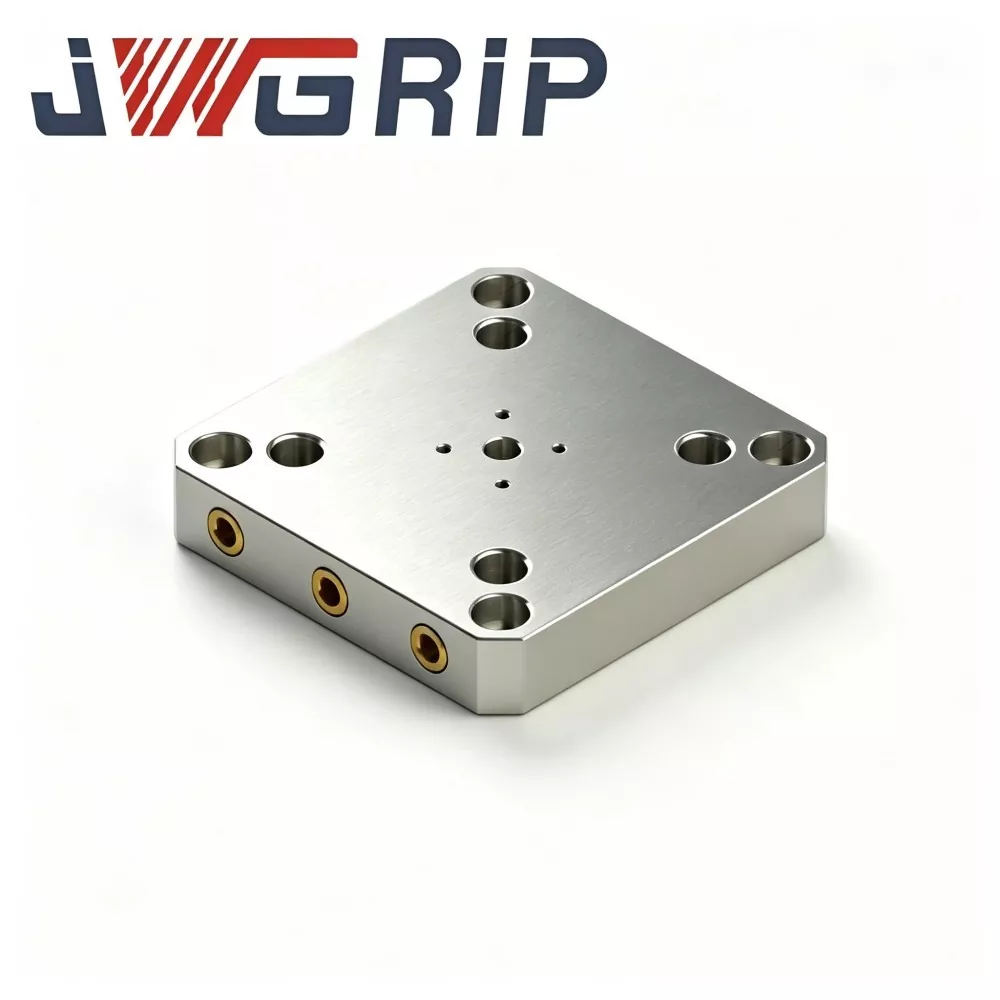
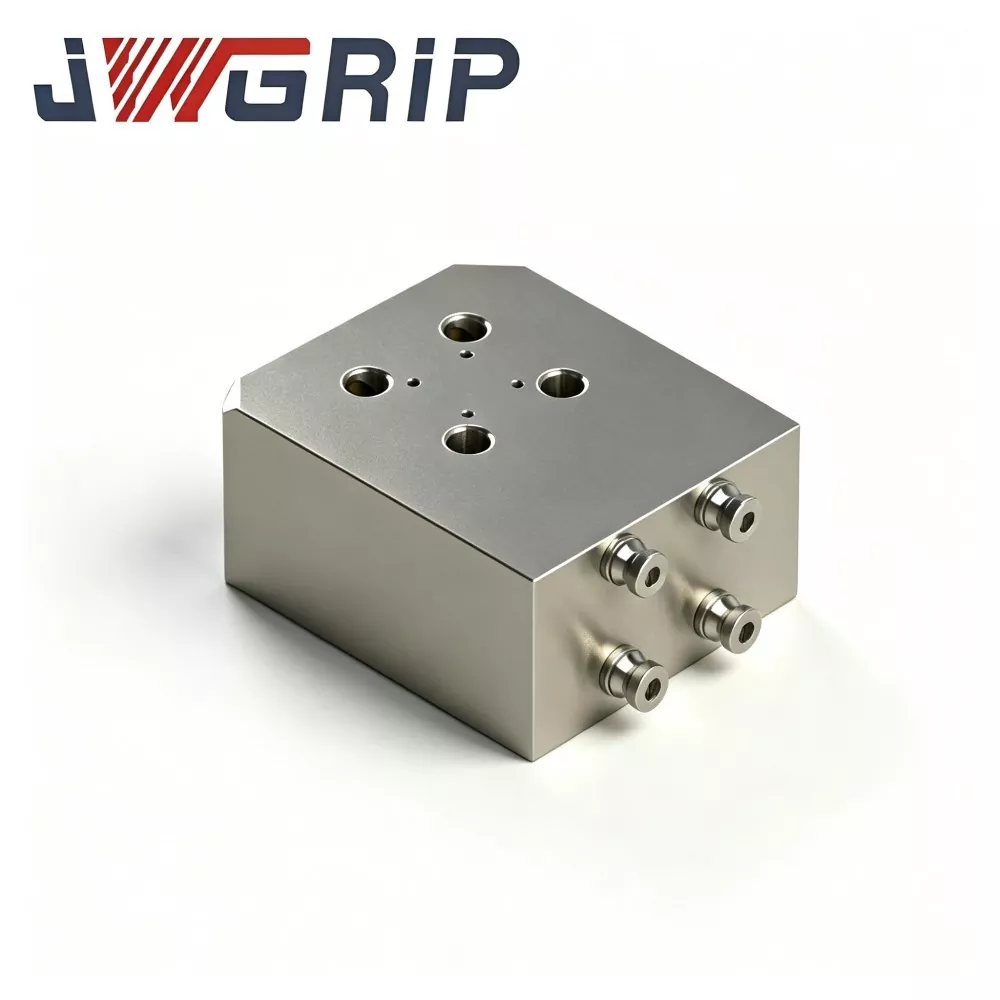
JWGRIP je profesionalni proizvajalec in dobavitelj Factory Direct & Customized 52 Quick Change Fixture Plate za CNC držala na Kitajskem. To je visoko zmogljiva integrirana zgornja komponenta orodja, posebej zasnovana in prilagojena za sisteme za pozicioniranje ničelne točke serije 52 v CNC obdelovalnem držalu. V eno samo enoto združuje nosilno ploščad za vpenjanje, referenčno točko za montažo na vlečni čep in pomožno strukturo za pozicioniranje obdelovanca, kar omogoča hitro zamenjavo vpenjal za naloge CNC obdelave z različnimi in spremenljivimi serijami, hkrati pa odpravlja ponavljajoče se umerjanje referenčne točke in razpršene prehodne kombinacije orodij.
Ta napredna 52 plošča za vpenjanje s hitro menjavo uporablja lito aluminijevo zlitino z visoko gostoto ali material iz visoko trdnega jekla, izbranega glede na dejanske stopnje obremenitve, obdelanega s sestavljenim staranjem za blaženje napetosti, natančnim rezkanjem z več prehodi in ultra-natančnim površinskim brušenjem. Za razliko od običajnih neobdelanih rezkanih vpenjalnih plošč popolnoma sprosti notranjo preostalo napetost in učinkovito zadrži deformacijo ploskosti pod dolgotrajno izmenično napetostjo vpenjanja pri visokofrekvenčni serijski proizvodnji. Ta trpežna pritrdilna plošča je s stabilno ravnostjo in trajno natančnostjo ničelne točke po ponavljajočih se ciklih hitre menjave popolnoma skladna z varnostnimi standardi CE za industrijske stroje.
Vsaka serija je podvržena strogemu testiranju sestave surovin, večprocesni natančni obdelavi, pregledu ravnosti in tolerance položaja ter preverjanju simulirane ciklične zamenjave. 52 Hitro zamenljiva vpenjalna plošča za CNC držala je široko uporabna za nove konfiguracije orodij CNC delovnih postaj in zamenjavo deformiranih in premaknjenih starih vpenjalnih plošč na proizvodnih linijah. Podpira standardno zalogo in prilagojeno optimizacijo velikosti obrisa, razporeditve lukenj, kakovosti materiala in površinske anodizirane obdelave, zagotavlja stabilne, visoko natančne in prilagodljive rešitve orodij za hitro menjavo za globalne tovarne CNC obdelave, integratorje vpenjal in oddelke za inženiring orodij.
Funkcionalno pozicioniranje
Tehnologija vpenjanja z ničelno točko drastično skrajša čas menjave vpenjal za večvariantna CNC opravila in je postala glavna orodna rešitev za sodobne večosne delavnice. 52 Quick Change Fixture Plate je zgornja platforma za orodje, ki sedi na vrhu vpenjal z ničelno točko serije 52; vlečni čepi, ki so vnaprej nameščeni pod ploščo, zaskočijo notranje vpenjalne vpenjalne čahure, tako da celotno ploščo v nekaj sekundah zaskočijo na vpenjalno glavo na eni referenčni točki za ponavljajoče se pozicioniranje.
Plošča hkrati opravlja tri ključne funkcije:
1. Zgornja nosilna ploščad: ravna zgornja referenčna točka za montažo primežev, vpenjal po meri ali neposredno vpenjanje obdelovanca.
2. Vmesnik za montažo vlečnih zatičev: vnaprej izvrtane in narezane luknje na dnu locirajo vlečne zatiče na vzorec vpenjalne glave 52 z ničelno točko.
3. Pomožna referenčna točka obdelovanca: stranski robovi in luknje za moznike zagotavljajo sekundarno referenco lociranja za ponavljajoče se obremenitve.
Običajna kaskada napak, ki jo sproži vpenjalna plošča izven tolerance:
1. Izguba ravnosti zgornje površine / zvitost → odstopanje referenčne točke pod vpenjanjem
2. Odmik položaja vlečne luknje za vlečni čep → vlečni čepi ne vstopajo več gladko v vpenjalne klešče
3. Obraba/udrtina spodnje površine → plošča neenakomerno leži na vpenjalni glavi
4. Posledica: zamik zaradi ponavljajočega se pozicioniranja, nestabilna vpenjalna sila, nihanje dimenzij šaržnega dela, skrita varnostna tveganja pri rezanju z visoko hitrostjo.
Standardne pritrdilne plošče JWGRIP 52 ohranjajo zamenljive montažne vzorce z običajnimi sistemi ničelne točke serije 52. Ustrezajo tako projektom novogradnje delovnih postaj kot zamenjavi starih plošč, ki premikajo referenčne točke, na delujočih proizvodnih linijah. Spremembe po meri proizvajalca originalne opreme so na voljo za nestandardno velikost obrisa, posebno razporeditev lukenj v mreži, večjo stopnjo obremenitve in delovne pogoje, odporne proti koroziji. Podprta so poskusna naročila majhnih serij in naročila za ujemanje velikih količin od globalnih strank.
Struktura in zmogljivost
JWGRIP 52 Quick Change Fixture Plate za CNC držala je sestavljena iz petih funkcionalnih delov, od katerih vsak prispeva k natančnosti pozicioniranja in nosilnosti med ponavljajočimi se menjalnimi cikli:
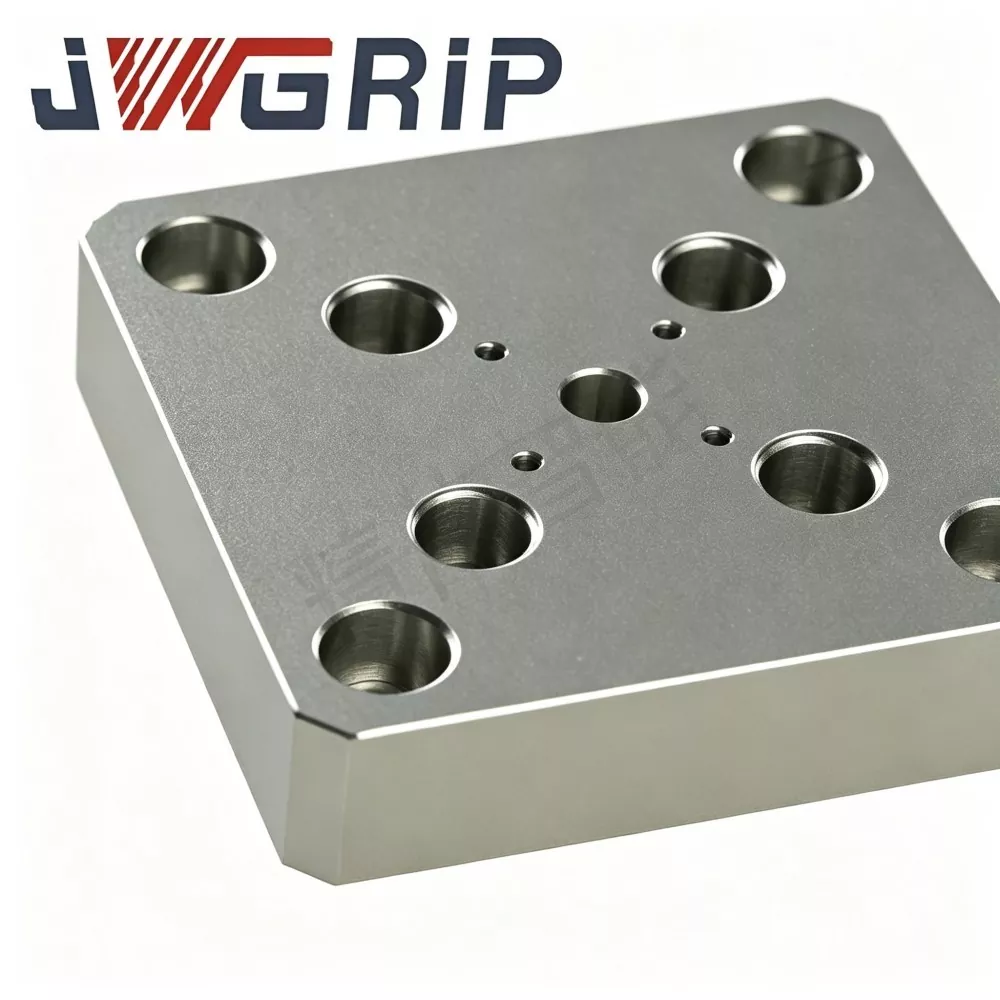
1. Zgornja referenčna površina (ravnina namestitve obdelovanca)
Izjemno natančna brušena ploščata plošča, izvrtana s standardizirano mrežo navojnih lukenj (in/ali lukenj za moznike) za neposredno pritrditev primežev, mehkih čeljusti, vpenjal po meri ali obdelovancev. Ploskost in vzporednost glede na spodnjo referenčno točko sta odločilna pokazatelja splošne natančnosti obdelave.
2. Spodnja namestitvena površina (ravnina vpenjalne glave)
Natančno strojno obdelana ravna površina, ki leži neposredno na referenčni ploskvi vpenjalne glave serije 52. Njena ravnost in čistost neposredno določata, ali se plošča po vsaki zamenjavi ponovi znotraj zahtevane tolerance.
3. Luknje za montažo vlečnih čepov (navojne luknje na dnu plošče)
Predhodno izvrtane in narezane, da se ujemajo z vzorcem vlečnih čepov z ničelno točko 52, ki se uporabljajo z ustreznimi vlečnimi čepi. Toleranca položaja luknje strogo sledi 52-sistemu; vlečni čepi so priviti od spodaj in zaklenjeni pri določenem navoru.
4. Stranski referenčni robovi/obrobne referenčne ploskve
Natančno rezkani stranski robovi zagotavljajo referenco periferne poravnave za nalaganje plošče na paleto ali za iskanje robov med namestitvijo; nekatere različice vključujejo utrjene luknje za moznike za sekundarno lokacijo.
5. Struktura togosti (odvisno od materiala)
Različice iz litega aluminija imajo rebrasto strukturo mreže za zmanjšanje teže brez izgube togosti; jeklene različice uporabljajo trdno ali žepkasto zasnovo za težko rezanje. Oba dizajna sta podvržena staranju za blažitev napetosti, da se upreta dolgotrajnemu zanašanju ravnosti.
Številne poceni tržne alternative so preprosto surovo mlete plošče brez razbremenitve napetosti. Notranja preostala napetost se po namestitvi počasi sprosti, kar povzroči tedne premika ravnosti in ponavljajoče se ponovno umerjanje. Lite plošče JWGRIP gredo skozi sestavljeno staranje za razbremenitev napetosti pred končno obdelavo, tako da ravnost ostane stabilna po tisočih ciklih zamenjave. Ko se velikost obrisa, postavitev mreže ali stopnja obremenitve razlikuje od standardnih specifikacij, lahko servis OEM ponovno prilagodi dimenzije, razred materiala in površinsko obdelavo.
Potek dela za nadzor kakovosti
Vsaka proizvodna serija gre skozi zaporedne korake pregleda, preden blago zapusti tovarno. Neskladne plošče se zavrnejo in nikoli ne pridejo v inventar končnih izdelkov.
1. Spektralna analiza/analiza sestave surovin za preverjanje skladnosti z aluminijevo zlitino ali jeklom.
2. Ulivanje ali kovanje surovcev, plus nedestruktivni pregled notranjih napak.
3. Sestavljena toplotna obdelava staranja za lajšanje napetosti za sprostitev preostale napetosti.
4. Grobo rezkanje na obeh straneh za odstranitev odvečne zaloge.
5. Polkončno rezkanje mrežnih lukenj, navojnih lukenj s poteznimi zatiči in stranskih referenčnih robov.
6. Dokončajte površinsko brušenje zgornje referenčne ravnine in spodnje locirane ravnine.
7. Natančni pregled: ravnost, vzporednost, toleranca položaja luknje, preverjanje navoja.
8. Vzorčenje simuliranega cikličnega preverjanja zamenjave in vpenjanja pri nazivni obremenitvi.
Tabela za odpravljanje napak
|
Pojav napake |
Verjeten glavni vzrok |
Priporočena rešitev |
|
Ponovitev pozicioniranja plošče se po zamenjavi premika |
Spodnja namestitvena površina je zvita/udrta; položaj luknje za vlečni čep premaknjen; obraba vpenjalnih klešč |
Preverite ravnost plošče in referenčno površino; vzorec vlečnega čepa; popravite ali zamenjajte vpenjalno ročico |
|
Vlečni čepi ne morejo gladko vstopiti v vpenjalne glave |
Premik položaja navojne izvrtine; upognjeni ali preveliki vlečni čepi; ostružki v luknjah |
Preverite toleranco položaja luknje; preglejte vlečne čepe; pred sedenjem očistite vse luknje |
|
Plošča se skali / neenakomerno sedi na vpenjalni glavi |
Ostružki, ujeti med dnom in vpenjalno glavo; zvita spodnja ravnina; manjkajoče čiščenje referenčne točke |
Popolnoma čista referenčna stran vpenjalne glave in dno plošče; ponovno obrusite ali zamenjajte ploščo, če ravnost ne uspe |
|
Očitne rezalne vibracije ali šklepetanje |
Plošča ni povsem nameščena; neenakomeren navor vlečnega čepa; plošča preobremenjena glede na svoj material |
Ponovno enakomerno namestite in zategnite vse vlečne čepe; potrdite stopnjo obremenitve v primerjavi s parametri rezanja |
Specifikacija namestitve
1. Temeljito očistite referenčno ploskev vpenjalne glave z ničelno točko serije 52 in namestitveno površino dna plošče; pred namestitvijo odstranite vse ostružke, ostanke hladilne tekočine in robove.
2. Privijte ujemajoče se vlečne čepe v luknje na dnu plošče do uradno priporočenega zateznega momenta; prevelik navor popači navojno izvrtino in referenčno točko plošče, prenizek navor pa povzroči rahljanje pod rezalnimi vibracijami.
3. Ploščo spustite pravokotno na vpenjalno glavo; zagotovite, da vsi vlečni čepi vstopijo v vpenjalne čavme brez sile. Aktivirajte vpenjanje, nato pa preverite, ali je plošča povsem ravna in se ne ziba.
4. Nikoli ne postavljajte podložk, papirja ali lepila med dno plošče in referenčno stran vpenjalne glave; kakršna koli sendvič plast uniči ponavljajočo se natančnost.
5. Med množično proizvodnjo redno preverjajte ravnost zgornje površine in referenčne robove; zamenjajte ali ponovno obrusite ploščo, ko ravnost pade izven tolerance ali če so na referenčnih površinah vidne udrtine/obraba.
6. Za plošče po meri proizvajalca originalne opreme dosledno upoštevajte zahteve za risanje v zvezi z dimenzijami obrisa, postavitvijo mrežnih lukenj, položajem lukenj za izvlečne vijake in ravnostjo referenčne točke.
Pakiranje in pošiljanje
JWGRIP 52 Quick Change Fixture Plates — standardno založene SKU-je podpirajo hitro globalno pošiljanje naročil.
Vsaka plošča pred pakiranjem dobi neodvisno zaščito proti rjavenju / proti koroziji in površinsko zaščitno folijo na osnovnih površinah.
Naročila majhnih serij: vreča proti rjavenju in težka škatla z zaščito vogalov robov.
Izvozna naročila v razsutem stanju: zaboj iz masivnega lesa, odporen na udarce, brez zaplinjevanja, z ločevalno podlogo, ki preprečuje praske in deformacije referenčne površine med logistiko morje-kopne na dolge razdalje.
Po meri prilagojena naročila OEM sledijo vzajemno potrjenemu času dobave.
Podatkovni list o pregledu serije in zapis o preskusu ravnosti/dimenzij sta priložena vsakemu paketu pošiljke.
Poprodajne podporne storitve
1. Garancijski pogoji: ob pravilni namestitvi, ustrezni izbiri vlečnega čepa in ocenjenih delovnih pogojih ima glavno ohišje nepotrošnega materiala 1-letno garancijo. Poškodbe, ki jih povzroči preobremenitveno rezanje, nepravilni vpenjalni moment, odrgnina referenčnih površin zaradi odrezkov, umetni udarci in kemična korozija, ki ne ustreza specifikacijam, so izključene iz obsega garancije.
2. Oddaljeno spletno tehnično vodenje za namestitev in analizo napak. Globalne stranke lahko pošiljajo tehnične poizvedbe po e-pošti; inženirji odgovorijo v 24 delovnih urah.
3. Za vsako naročilo so priložene popolne risbe dimenzij in dokumentacija o zmogljivosti materiala.
4. Tehnično svetovanje na ravni inženiringa za zahteve proizvajalcev originalne opreme: prilagoditev velikosti obrisa, sprememba postavitve mrežnih lukenj, nadgradnja kakovosti materiala, posebne možnosti eloksiranja/površinske obdelave.
5. Stabilna dobava serij rezervnih delov za standardne pritrdilne plošče in plošče po meri za ponovna naročila.
Procurement & Technical Evaluation
Osnovna vrednost: sestavljeno ulivanje/kovanje s staranjem za razbremenitev napetosti, izjemno natančno dvostransko brušenje, strog večfazni interni nadzor kakovosti, vzorec lukenj, ki je zamenljiv z običajnimi sistemi ničelne točke serije 52, prilagodljiva prilagoditev velikosti/materiala/površinske obdelave OEM.
52 Quick Change Fixture Plate za CNC obdelovalno držalo rešuje tipična ozka grla zgornjih orodij pri sistemih za vpenjanje z ničelno točko: zamik zgornje površine ravnosti, premik položaja izvrtine za vlečenje čepa, zvijanje spodnje referenčne točke in kratko življenjsko dobo surovo brušenih neobdelanih plošč.
Opomniki za vrednotenje:
1. Preden oddate naročilo, potrdite ujemanje specifikacije sistema ničelne točke in preverite združljivost vzorca lukenj za vlečni vijak.
2. Pojasnite zahtevano velikost obrisa, razporeditev lukenj na rešetki, dejansko največjo rezalno obremenitev in pogoje okolja v delavnici (normalno/visoko korozivno) in v skladu s tem izberite lahko različico iz litega aluminija ali togo različico iz jekla.
3. Standardni artikli imajo kratek dobavni rok; izberite inženiring po meri OEM za posebne zahteve glede orisov, postavitve lukenj ali površinske obdelave.
Tovarniško neposredno od JWGRIP. Prednostna zgornja orodna plošča za kalupe, avtomobilske dele in 3-osne/5-osne 52-osne vpenjalne naprave serije 52 za splošno natančno obdelavo.
pogosta vprašanja
V1: Ali se standardne vpenjalne plošče 52 lahko neposredno ujemajo z vpenjalnimi glavami z ničelno točko serije 52 drugih znamk?
Standardne različice so zamenljive samo s sistemi ničelne točke serije 52, ki imajo popolnoma usklajen vzorec lukenj za vlečni vijak in ničelni vmesnik. Če se vzorec razlikuje, se sprejme tablica po meri OEM.
V2: Kateri signali kažejo, da je treba pritrdilno ploščo zamenjati ali ponovno brusiti?
Zamenjajte ali ponovno obrusite, ko ravnost zgornje površine pade izven tolerance, spodnja točka kaže vdolbino/zvitost ali ponovnega pozicioniranja ni mogoče obnoviti po temeljitem čiščenju vpenjalne glave in plošče.
V3: Ali je mogoče pod ploščo postaviti podložke ali papir za nastavitev višine?
Ne. Kakršna koli sendvič plast med dnom plošče in referenčno ploskvijo vpenjalne glave uniči ponavljajočo se natančnost. Nastavitev višine je treba opraviti z natančnim brušenjem same referenčne plošče.
V4: Plošča iz litega aluminija ali jeklena plošča – katero izbrati?
Liti aluminij je lažji, hitrejši za zamenjavo in primeren za lahke do srednje velike reze; Različice iz jekla (ali litega železa) ponujajo večjo togost in ohranitev ravnosti za težke modele in izseke. Izberite glede na svojo rezalno obremenitev in dinamične zahteve stroja.
Pošlji povpraševanje
Kontaktne informacije
-
Naslov
Št. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Kitajska
-
Tel
-
E-naslov
Dobrodošli pri pošiljanju povpraševanja na JWGRIP. Naša strokovna tehnična in prodajna ekipa bo zagotovila brezplačno izbiro napeljav, prilagojeno zasnovo rešitve in natančno ponudbo.
Novice Priporočila